Galeria
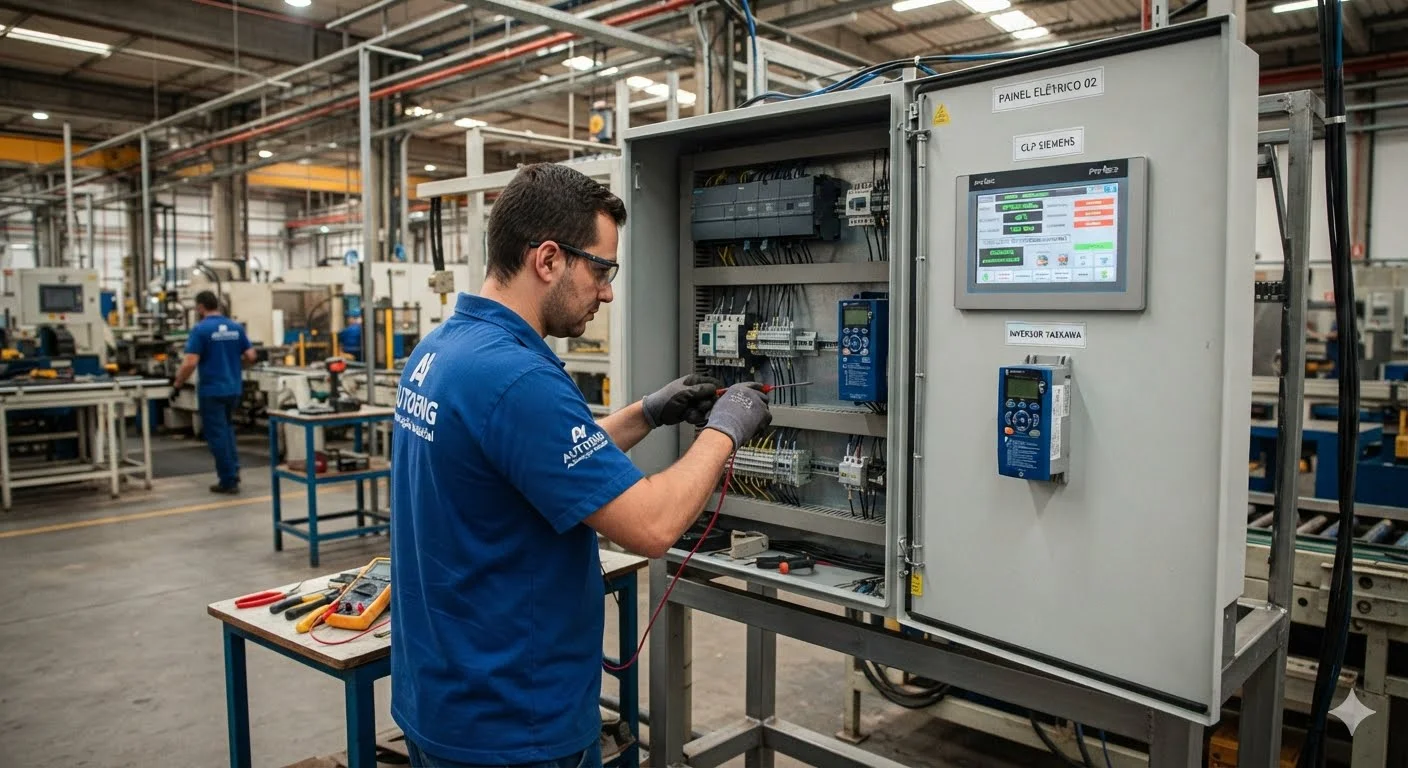
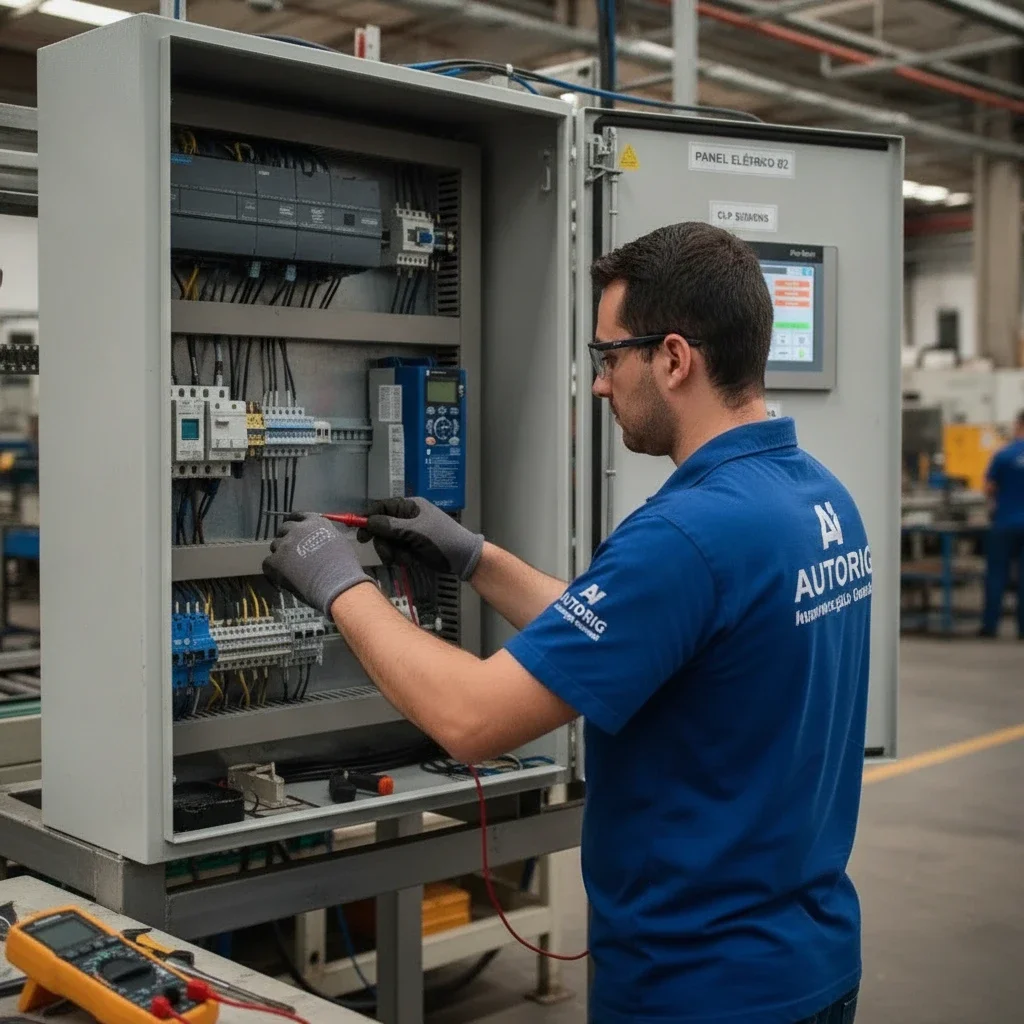
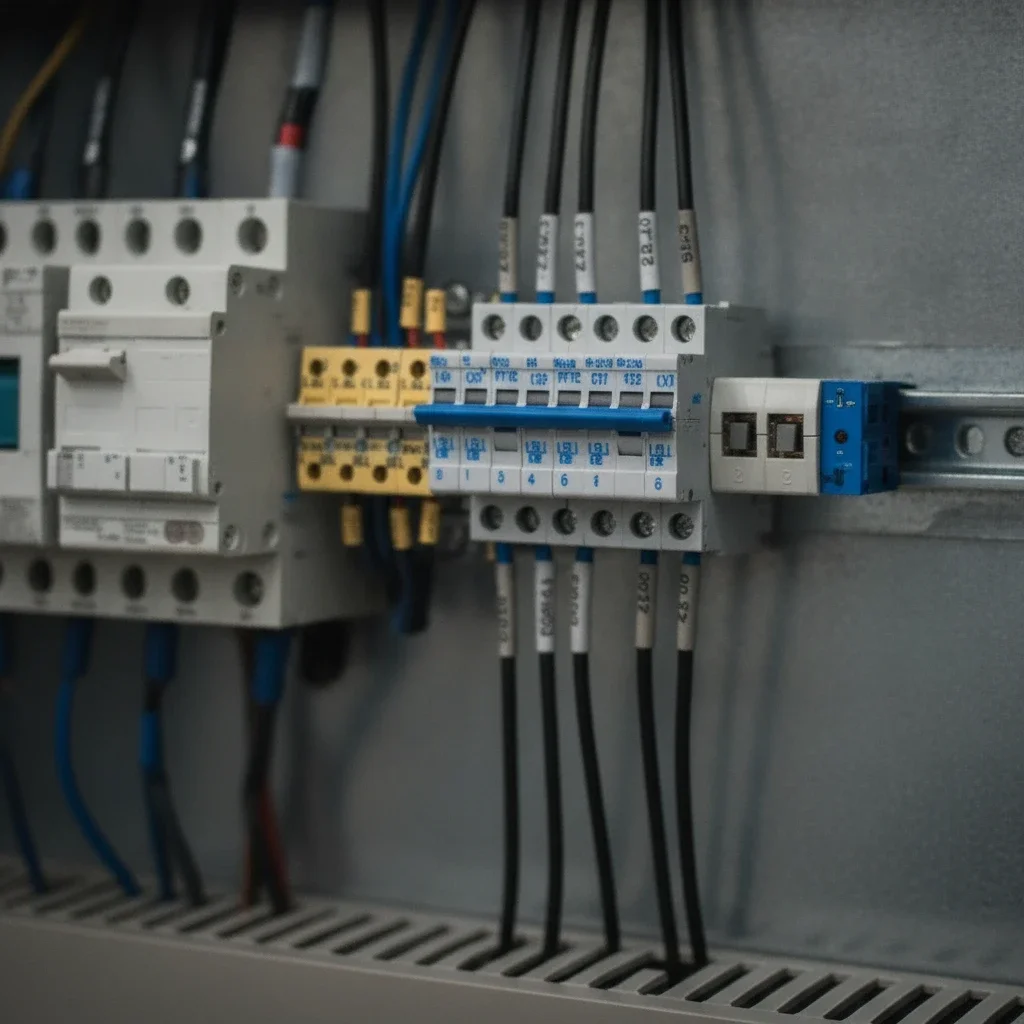
Clique nas imagens para ampliar
O que é automação de máquinas?
A automação de máquinas é a aplicação integrada de sensores, controladores, dispositivos de potência e atuadores para executar, monitorar e proteger etapas de um processo industrial com menor dependência de comandos manuais.
Em vez de apenas ligar ou desligar um equipamento, o sistema interpreta condições do processo, toma decisões programadas e aciona componentes de forma coordenada, respeitando a lógica operacional e os requisitos de segurança.
Definição técnica em linguagem acessível
Em termos práticos, uma máquina automatizada recebe informações do ambiente ou do próprio equipamento, processa esses dados em um controlador e responde por meio de motores, válvulas, cilindros, sinalizadores ou outros atuadores.
Essa arquitetura pode incluir sensores industriais, Controladores Lógicos Programáveis, inversores de frequência, soft-starters, relés de segurança, contatores e uma Interface Homem-Máquina.
O objetivo não é simplesmente substituir o trabalho humano.
A automação organiza tarefas repetitivas, torna as condições de operação mais observáveis e ajuda a coordenar movimentos, acionamentos e intertravamentos.
O nível de automação deve ser definido conforme o processo, os riscos, a necessidade de supervisão e as características da máquina.
Operação manual, semiautomática e automática
A diferença entre esses modos está principalmente em quem toma as decisões e em quanto do ciclo é executado pelo sistema de controle:
- Operação manual: o operador comanda diretamente os movimentos e acionamentos, normalmente por botoeiras, chaves ou comandos locais. A máquina depende mais da intervenção humana para iniciar, interromper e conduzir cada etapa.
- Operação semiautomática: o operador inicia o ciclo ou confirma determinadas etapas, enquanto o sistema executa uma sequência programada. Também pode ser necessário realizar carregamento, inspeção, retirada de peças ou liberações entre ciclos.
- Operação automática: depois que as condições de partida são atendidas, o controlador executa a sequência prevista, verifica sinais de entrada e coordena os atuadores. A supervisão humana continua necessária para acompanhar o processo, responder a alarmes e realizar intervenções autorizadas.
Mesmo em uma operação automática, o sistema não elimina a necessidade de procedimentos, treinamento, inspeções e dispositivos de proteção.
Segurança funcional e proteção contra riscos devem fazer parte da concepção, da instalação e da manutenção do conjunto.
Exemplo genérico de ciclo automatizado
Considere uma máquina que precisa posicionar, processar e liberar uma peça.
Um ciclo automatizado pode ocorrer da seguinte forma:
- Um sensor confirma que a peça está na posição correta e que a área de operação está liberada.
- O CLP verifica os sinais de segurança e autoriza o início da sequência.
- Um atuador posiciona a peça, enquanto um inversor controla a velocidade do motor associado ao movimento.
- Outro sensor confirma o fim do deslocamento ou a posição alcançada.
- A máquina executa a etapa de processamento conforme os parâmetros programados.
- O sistema verifica a conclusão da operação, registra uma condição de ciclo e libera a retirada ou o próximo comando.
- Se ocorrer uma condição anormal, o controle interrompe a sequência conforme a lógica definida e apresenta um alarme para diagnóstico.
Esse exemplo é genérico.
Na prática, a lógica, os componentes e os dispositivos de segurança dependem do tipo de máquina, do processo e da análise técnica aplicável.
Relação com produtividade, segurança e continuidade
Quando corretamente especificada e mantida, a automação pode contribuir para a repetibilidade dos ciclos, o controle dos acionamentos e a identificação mais rápida de condições anormais.
A programação também permite coordenar velocidades, tempos, permissões e intertravamentos, reduzindo a execução desordenada de etapas e ajudando o operador a concentrar sua atenção em atividades de supervisão e decisão.
A continuidade operacional depende de mais fatores do que o comando automático.
Painéis organizados, proteção adequada, documentação atualizada, inspeções, manutenção preventiva e capacidade de diagnóstico são igualmente relevantes.
Uma falha em um sensor, cabo, componente de potência ou programa pode afetar o ciclo; por isso, a qualidade dos sinais e a rastreabilidade da instalação devem ser consideradas desde o projeto.
Em aplicações industriais, a segurança deve ser tratada de forma integrada ao controle.
Relés de segurança, dispositivos de parada, proteções físicas, intertravamentos e procedimentos operacionais precisam ser compatíveis com os riscos do equipamento.
A conformidade com requisitos técnicos, incluindo referências aplicáveis como NR-10, NR-12, NBR 5410 e IEC 61439, deve ser avaliada de acordo com o escopo e a configuração de cada instalação.
Como a VR MAQ. atua nesse contexto?
A VR MAQ. atua na fabricação e manutenção de maquinário industrial e oferece serviços de automação industrial e painéis elétricos para aplicações que podem envolver retrofit, quadros de comando CCM, QGBT, automação de máquinas e IHM.
Sua atuação combina conhecimentos de engenharia elétrica, automação e manutenção, com desenvolvimento de códigos e telas sob demanda, montagem de painéis industriais e realização de testes FAT antes do embarque do quadro elétrico, conforme o escopo informado para cada projeto.
Os painéis podem integrar CLPs, inversores de frequência, soft-starters, relés de segurança e sensores industriais em caixas metálicas com graus de proteção IP-54 ou IP-65, quando especificados para a aplicação.
A entrega também pode incluir documentação As-Built impressa e digital, com projeto elétrico atualizado e identificação dos componentes originais, além de suporte remoto por redes industriais para diagnóstico de panes de software, conforme o serviço contratado.
Essa atuação é diferente de uma instalação elétrica predial ou da simples venda de pequenos disjuntores no varejo.
Trata-se de uma solução industrial que deve considerar a máquina, o processo, os riscos, os comandos, a potência, a instrumentação, a documentação e a manutenção ao longo da operação.
Para definir a arquitetura adequada, é necessário avaliar tecnicamente o equipamento e as necessidades específicas da indústria.
Como funciona um sistema de automação industrial?
Um sistema de automação industrial funciona como uma cadeia integrada de percepção, decisão e ação.
Sensores identificam as condições do processo, um controlador interpreta esses sinais conforme uma lógica programada e os elementos de potência acionam motores, válvulas, cilindros ou outros atuadores.
Esse ciclo ocorre de maneira coordenada para controlar uma máquina ou uma etapa produtiva com mais previsibilidade, segurança e rastreabilidade.
Fluxo de entrada, processamento e saída
A arquitetura pode ser compreendida pelo modelo entrada-processamento-saída:
- Entrada: sinais gerados por sensores, botoeiras, chaves de posição, dispositivos de segurança e comandos do operador.
- Processamento: análise dos sinais por um Controlador Lógico Programável, conhecido como CLP, de acordo com a lógica definida para a máquina.
- Saída: comandos enviados a contatores, inversores de frequência, soft-starters, válvulas, motores, cilindros e demais atuadores.
- Retroalimentação: novos sinais confirmam se o movimento ou a condição esperada foi realmente alcançada, permitindo manter, interromper ou corrigir a sequência.
Esse fluxo diferencia um sistema automatizado de um simples circuito de acionamento.
Além de ligar ou desligar um equipamento, a automação pode considerar permissões, intertravamentos, temporizações, condições de segurança e respostas dos componentes de campo.
Sensores e dispositivos de campo
Os dispositivos de campo fazem a ligação entre o processo físico e o sistema de controle.
Sensores de presença e posição podem indicar se uma peça está corretamente posicionada ou se um mecanismo chegou ao fim de curso.
Sensores de pressão, temperatura, nível, vazão ou proximidade fornecem informações sobre as condições de operação.
Também fazem parte desse nível os comandos manuais, botoeiras, chaves seletoras, relés de segurança e dispositivos de parada.
A escolha do sensor depende da variável a ser observada, do ambiente industrial, da precisão necessária e da forma como o sinal será interpretado pelo controlador.
A qualidade da instalação influencia diretamente a confiabilidade do controle.
Cabos identificados, conexões adequadas, separação entre circuitos de potência e comando e inspeção dos dispositivos ajudam a reduzir sinais incorretos e falhas intermitentes.
Quando a informação de campo é inconsistente, o CLP pode executar uma lógica correta a partir de uma condição que não representa o processo real.
Controlador Lógico Programável
O CLP é o elemento responsável por processar os sinais e executar a lógica de controle.
Ele recebe entradas digitais ou analógicas, avalia as condições programadas e atualiza as saídas conforme a sequência da máquina.
Em uma aplicação típica, a lógica pode verificar se uma proteção está fechada, se há autorização para iniciar o ciclo, se um sensor confirmou a posição inicial e se os parâmetros do processo estão dentro dos limites configurados.
Somente após essas condições serem atendidas o controlador libera o próximo comando.
A programação pode incluir sequências, temporizadores, contadores, comparações, alarmes, permissões de partida e intertravamentos.
As entradas digitais representam estados como ligado, desligado, aberto ou fechado.
Já as entradas analógicas permitem trabalhar com valores variáveis, como pressão ou temperatura, desde que sejam utilizados sensores e módulos compatíveis.
O CLP também contribui para o diagnóstico.
Em uma condição de falha, a lógica pode indicar qual permissivo não foi atendido, qual sensor não confirmou uma etapa ou qual proteção interrompeu o ciclo.
Esse recurso não substitui a análise técnica, mas organiza as informações e pode facilitar a manutenção.
Atuadores e elementos de potência
Depois de processar as entradas, o sistema envia comandos aos elementos que realizam a ação física.
Motores elétricos podem movimentar esteiras, bombas, ventiladores, roscas e mecanismos de produção.
Inversores de frequência permitem controlar características do acionamento, como velocidade e aceleração, quando a aplicação e o dimensionamento forem compatíveis.
Soft-starters podem ser empregados em determinadas partidas de motores para reduzir esforços elétricos e mecânicos durante a aceleração.
Contatores, relés, disjuntores, fusíveis e outros dispositivos de proteção participam da interface entre o comando e a potência.
Em sistemas com movimento linear ou força aplicada, válvulas e atuadores pneumáticos ou hidráulicos podem executar avanços, retornos, prensagens e posicionamentos.
O acionamento deve estar associado a uma lógica de segurança adequada.
Uma saída do CLP não deve ser tratada isoladamente como segurança de proteção humana: funções de parada, acesso, bloqueio e intertravamento precisam ser avaliadas conforme os riscos da máquina e os requisitos técnicos aplicáveis.
Na montagem de painéis industriais, a organização dos circuitos de comando e potência, a identificação dos condutores e a documentação do projeto são importantes para operação e manutenção.
Exemplo de sequência operacional
Considere, de forma genérica, uma máquina que posiciona uma peça e executa uma operação automaticamente:
- O operador seleciona o modo de operação e aciona o comando de início.
- O sistema verifica se as proteções estão fechadas, se não há parada ativa e se os dispositivos de segurança estão liberados.
- Um sensor confirma a presença e o posicionamento da peça.
- O CLP libera o acionamento do motor ou da válvula responsável pelo próximo movimento.
- Um sensor de posição confirma que o mecanismo chegou ao ponto esperado.
- A máquina executa a etapa de processamento configurada, respeitando as condições de controle.
- Ao final, outro sinal confirma o retorno ou a conclusão do movimento.
- O CLP registra a condição de ciclo concluído e libera a retirada da peça ou o início da próxima etapa.
Se uma condição necessária não for atendida, a lógica pode impedir a partida, interromper o ciclo ou gerar um alarme para investigação.
O comportamento exato depende da análise da aplicação, dos componentes selecionados e da programação desenvolvida para a máquina.
Na VR MAQ., a automação industrial e os painéis elétricos integram recursos como CLPs, sensores, inversores de frequência, soft-starters, relés de segurança e interfaces de operação conforme a necessidade do equipamento.
A empresa também atua com automação de máquinas, instalação, manutenção e documentação As-Built, incluindo soluções destinadas à continuidade e ao controle de processos industriais.
A definição da arquitetura deve partir das características da máquina, dos riscos envolvidos e dos requisitos de integração, e não apenas da escolha isolada de um componente.
Principais componentes da automação de máquinas
A automação de máquinas combina componentes de controle, medição, acionamento e proteção para transformar uma sequência operacional em um processo coordenado.
Cada elemento tem uma função específica, mas o desempenho do conjunto depende da compatibilidade entre sinais, potência, lógica de programação, segurança e características da máquina.
CLPs
O Controlador Lógico Programável, ou CLP, é o núcleo lógico de muitos sistemas de automação industrial.
Ele recebe sinais de sensores e dispositivos de comando, processa esses dados conforme uma lógica programada e envia respostas para atuadores, contatores, inversores de frequência ou outros elementos de saída.
Na prática, o CLP pode verificar se uma proteção está fechada, confirmar a presença de uma peça, controlar a ordem de acionamento de motores e interromper um ciclo quando uma condição de segurança ou operação não for atendida.
A programação também pode incorporar temporizações, contagens, intertravamentos, permissivos e rotinas de diagnóstico.
A quantidade e o tipo de entradas e saídas devem ser definidos de acordo com a máquina.
Entradas digitais são usadas para sinais como liga, desliga, fim de curso e estado de uma proteção.
Entradas analógicas podem receber valores variáveis, como pressão, temperatura ou nível.
As saídas acionam componentes de comando e potência, respeitando os limites elétricos de cada circuito.
Na automação de máquinas, o CLP contribui para a repetibilidade das sequências e para a identificação mais organizada de falhas.
A análise de um projeto deve considerar também a documentação da lógica, a identificação dos pontos de entrada e saída e a possibilidade de manutenção futura.
Sensores industriais
Sensores industriais permitem que o sistema perceba as condições do processo.
Eles podem detectar presença, posição, velocidade, pressão, temperatura, nível ou outras grandezas relevantes para o funcionamento do equipamento.
Entre os dispositivos usados em aplicações industriais estão sensores indutivos, capacitivos, fotoelétricos, magnéticos, pressostatos, encoders e transmissores.
Um sensor de presença, por exemplo, pode confirmar que uma peça chegou a determinada posição antes de liberar a próxima etapa.
Um sensor de pressão pode indicar se um circuito hidráulico atingiu uma condição necessária para o ciclo.
Já um sensor de posição pode informar ao CLP que um cilindro atingiu o fim do curso.
A escolha do sensor depende do material detectado, do ambiente, da distância de leitura, da faixa de medição, do tipo de sinal e das condições de instalação.
Também é necessário considerar alinhamento, fixação, proteção mecânica, interferências e facilidade de inspeção.
Sinais incorretos ou instáveis podem gerar paradas, ciclos incompletos e diagnósticos equivocados, mesmo quando a lógica do CLP está correta.
Inversores de frequência
O inversor de frequência controla a alimentação de motores elétricos para ajustar parâmetros como velocidade e aceleração, conforme a aplicação e a programação do sistema.
Esse controle pode ser útil em transportadores, bombas, ventiladores, misturadores e outros equipamentos que exigem variação de movimento ou partida controlada.
Além de comandar o motor, o inversor pode disponibilizar informações operacionais e alarmes para o CLP ou para a Interface Homem-Máquina.
Esses dados ajudam a acompanhar condições como falhas de acionamento, sobrecarga e outros eventos detectados pelo próprio dispositivo, de acordo com sua configuração.
A aplicação correta exige compatibilidade entre motor, carga, corrente, tensão, método de controle e condições de operação.
A parametrização deve ser realizada por profissionais habilitados e documentada para facilitar intervenções posteriores.
O inversor não substitui os dispositivos de proteção nem elimina a necessidade de avaliação dos riscos da máquina.
Soft-starters
Soft-starters são dispositivos destinados a controlar a partida e, em determinadas aplicações, a parada de motores elétricos.
Ao reduzir o impacto da energização inicial, podem contribuir para uma partida mais gradual, diminuindo esforços mecânicos e perturbações elétricas associadas ao acionamento direto.
Esse componente é diferente do inversor de frequência.
A soft-starter é normalmente utilizada quando a aplicação não exige controle contínuo da velocidade do motor, enquanto o inversor pode permitir a variação de velocidade durante a operação, conforme o modelo e a configuração adotados.
A seleção depende das características do motor, do tipo de carga, da frequência de partidas e das condições elétricas do sistema.
Também é importante prever a coordenação com contatores, dispositivos de proteção, comandos de parada e lógica do CLP.
O uso de uma soft-starter não substitui a análise do conjunto elétrico e mecânico da máquina.
Relés de segurança
Relés de segurança monitoram determinados dispositivos e funções relacionados à proteção de pessoas e à parada segura de máquinas.
Podem ser associados a botões de parada de emergência, chaves de proteção, cortinas de luz, comandos bimanuais e outros recursos definidos pela análise de riscos.
Sua função não é apenas ligar ou desligar um circuito convencional.
O relé de segurança verifica condições específicas do circuito, como redundância, retorno dos contatos e estado dos dispositivos conectados, conforme a arquitetura projetada.
Quando identifica uma condição incompatível com a operação segura, pode impedir a partida ou interromper o comando de movimento.
A aplicação deve ser definida a partir dos riscos da máquina, das zonas de acesso, da energia envolvida e dos requisitos técnicos aplicáveis.
O relé de segurança precisa estar integrado ao projeto elétrico, à lógica de controle e aos dispositivos de potência de forma coerente.
A instalação, validação e manutenção devem ser conduzidas por profissionais qualificados, sem tratar o componente como substituto de proteções físicas ou de procedimentos de segurança.
Contatores e dispositivos de proteção
Contatores são dispositivos eletromecânicos usados para manobrar circuitos de potência, especialmente em acionamentos de motores e cargas industriais.
Eles podem ser comandados por um CLP, por um circuito convencional ou por uma combinação de elementos de controle.
Em sistemas com reversão de movimento, por exemplo, contatores podem participar da seleção do sentido, desde que existam intertravamentos adequados para evitar comandos incompatíveis.
Os dispositivos de proteção têm a função de limitar os efeitos de falhas elétricas e condições anormais.
Dependendo do projeto, podem incluir disjuntores, fusíveis, relés de sobrecarga, dispositivos de proteção contra surtos e outros elementos de seccionamento e proteção.
A seleção deve considerar tensão, corrente, capacidade de interrupção, tipo de carga, coordenação entre dispositivos e requisitos da instalação.
A organização do circuito costuma separar comando, potência e proteção, embora esses sistemas trabalhem de forma integrada.
A identificação dos condutores, a disposição dos componentes, o aperto das conexões, a ventilação e o acesso para manutenção influenciam a confiabilidade do painel.
Também é fundamental prever seccionamento e procedimentos de bloqueio e etiquetagem antes de intervenções.
Na VR MAQ., esses componentes podem integrar painéis elétricos, quadros de comando, CCM e soluções de automação industrial desenvolvidas conforme a necessidade do equipamento.
A atuação informada da empresa abrange fabricação, instalação, manutenção e conserto de sistemas industriais, e não a simples venda varejista de pequenos componentes elétricos.
Atuadores hidráulicos e eletromecânicos
Atuadores transformam os comandos do sistema em ação física.
Entre os atuadores eletromecânicos estão motores, servomotores, solenóides e mecanismos acionados eletricamente.
Já os atuadores hidráulicos, como cilindros hidráulicos, usam a pressão de um fluido para produzir força e movimento linear.
Em uma máquina, um cilindro hidráulico pode executar avanço, retorno, prensagem, elevação ou posicionamento.
Para que esse movimento seja automatizado, o sistema pode combinar válvulas direcionais, sensores de posição, pressostatos, unidade hidráulica e lógica de controle.
O CLP interpreta as condições do processo e comanda as válvulas ou os acionamentos conforme a sequência programada.
A integração exige atenção à força necessária, ao curso, à velocidade, à carga, à temperatura, à pressão de trabalho e às condições de parada.
Em sistemas eletromecânicos, devem ser avaliados torque, velocidade, inércia, frenagem e regime de operação.
Em ambos os casos, os limites do equipamento e os riscos de movimento inesperado precisam orientar o projeto.
A VR MAQ. possui atuação informada em equipamentos hidráulicos, prensas hidráulicas e manutenção industrial, além de desenvolver soluções de automação e painéis elétricos.
Quando esses recursos são integrados, a especificação dos atuadores deve ocorrer em conjunto com a engenharia mecânica, elétrica, hidráulica e de segurança.
Assim, os componentes deixam de funcionar como itens isolados e passam a compor uma arquitetura capaz de controlar o processo, proteger operadores e apoiar a continuidade operacional.
Painéis elétricos e quadros de comando
Um painel elétrico industrial concentra os dispositivos responsáveis por comandar, proteger e monitorar uma máquina ou uma linha de produção.
Ele organiza a distribuição de energia e a lógica de controle em um conjunto projetado para que motores, sensores, atuadores, CLPs e dispositivos de segurança operem de maneira coordenada.
Na prática, o painel recebe a alimentação elétrica, direciona a energia aos circuitos de força e comando, interpreta sinais do processo e aciona os equipamentos conforme a sequência programada.
Essa integração ajuda a reduzir acionamentos indevidos, facilita o diagnóstico de falhas e oferece ao operador uma visão mais clara do estado da máquina.
O dimensionamento e a montagem devem considerar a carga instalada, o ambiente de operação, os requisitos de segurança e as características do equipamento conectado.
Função do painel elétrico
O painel elétrico separa e organiza diferentes funções do sistema, como:
- distribuição de energia para motores e demais cargas;
- comando de partidas, paradas e mudanças de operação;
- proteção contra curto-circuito, sobrecarga e outras condições anormais;
- interface com sensores, CLPs, inversores de frequência e soft-starters;
- sinalização de estados, alarmes e falhas;
- integração com IHMs e outros sistemas de supervisão.
Essa separação entre circuitos de força, comando e segurança torna o sistema mais previsível para operação e manutenção.
Também contribui para que intervenções técnicas sejam realizadas com maior organização, desde que sejam seguidos os procedimentos aplicáveis de bloqueio, desenergização e verificação.
Em uma solução de automação industrial, o painel não é apenas um gabinete com componentes.
Ele é parte da arquitetura funcional da máquina: recebe informações do processo, executa decisões de controle e envia comandos aos elementos de potência.
Por isso, erros de identificação, montagem ou parametrização podem afetar tanto a produtividade quanto a segurança operacional.
CCM e centro de controle de motores
O CCM, ou Centro de Controle de Motores, é um conjunto destinado a concentrar o comando e a proteção de motores elétricos.
Conforme a aplicação, pode reunir contatores, disjuntores, relés de sobrecarga, inversores de frequência, soft-starters, seccionamento e dispositivos de sinalização.
Sua função é permitir que diferentes motores sejam acionados e protegidos de forma organizada.
Em uma linha industrial, por exemplo, um CCM pode atender motores de transportadores, bombas, ventiladores ou outros equipamentos motorizados.
Cada circuito deve ser analisado conforme a potência, o método de partida, o regime de trabalho e a lógica de operação da máquina.
O uso de inversores de frequência permite controlar a velocidade e outros parâmetros do motor quando essa funcionalidade é compatível com o processo.
Já os soft-starters são aplicados em situações nas quais se busca suavizar a partida de determinados motores.
A escolha entre partida direta, estrela-triângulo, soft-starter ou inversor depende do projeto elétrico e das exigências do equipamento.
Em sistemas integrados a CLPs, o CCM também pode receber comandos automáticos e devolver sinais de estado, como motor ligado, falha térmica, condição de pronto ou parada de emergência.
Essa troca de informações permite acompanhar o funcionamento dos acionamentos e apoiar o diagnóstico de ocorrências.
QGBT e distribuição de energia
O QGBT, ou Quadro Geral de Baixa Tensão, recebe e distribui a energia elétrica para diferentes circuitos de uma instalação ou setor industrial.
Ele pode funcionar como ponto de distribuição entre a entrada de energia e quadros secundários, CCMs e cargas específicas, conforme a arquitetura definida no projeto.
Enquanto um CCM é orientado principalmente ao comando e à proteção de motores, o QGBT tem uma função mais ampla de distribuição e seccionamento da energia em baixa tensão.
Os dois podem fazer parte da mesma infraestrutura, mas não são equivalentes e não devem ser especificados como se tivessem exatamente a mesma finalidade.
No QGBT, a organização deve considerar barramentos, dispositivos de proteção, seccionamento, divisão dos circuitos e possibilidade de inspeção.
A seleção dos componentes depende de fatores como corrente de projeto, capacidade de interrupção, níveis de curto-circuito, condições ambientais e requisitos de continuidade da operação.
A integração entre QGBT, CCM e painéis de automação deve ser definida de modo coerente.
Além da distribuição elétrica, é necessário prever como os sinais de comando, permissivas, intertravamentos e informações de falha circularão entre os equipamentos.
Essa visão sistêmica evita que a energia seja distribuída sem que existam meios adequados de controle e proteção.
Organização interna e identificação
A organização interna do painel influencia a segurança, a manutenção e a capacidade de diagnóstico.
Componentes de força e comando devem ser dispostos de forma lógica, com separação e roteamento adequados dos condutores sempre que o projeto exigir.
Também é importante reservar espaço compatível com dissipação térmica, acesso aos terminais, manutenção e futuras verificações.
A identificação deve permitir que cada componente e cada condutor sejam relacionados ao projeto elétrico.
Entre as boas práticas aplicáveis ao setor estão:
- identificação de bornes, cabos, dispositivos e circuitos;
- indicação das tensões e funções dos componentes;
- organização dos condutores em canaletas e pontos de conexão;
- separação clara entre circuitos de potência, comando e segurança;
- disponibilização de diagramas atualizados para consulta técnica;
- registro de alterações realizadas durante a montagem ou a manutenção.
A documentação As-Built é especialmente útil quando representa a configuração efetivamente entregue.
No contexto informado da VR MAQ., os painéis são entregues com As-Built impresso e digital, incluindo o projeto elétrico atualizado e a lista de TAG das peças originais.
Esse material auxilia a manutenção, a localização de componentes e a análise de alterações futuras.
A montagem de painéis da VR MAQ. é baseada nas normas IEC 61439 e NBR 5410, com observância dos requisitos relacionados à NR-10 quando aplicáveis ao trabalho e à instalação.
A aplicação prática dessas referências deve ser verificada conforme o projeto, o tipo de conjunto, o ambiente e as responsabilidades técnicas envolvidas.
Caixas metálicas com proteção IP-54 e IP-65
A caixa metálica protege os componentes contra impactos, contato acidental e condições ambientais compatíveis com o grau de proteção especificado.
As classificações IP-54 e IP-65 indicam níveis distintos de proteção contra ingresso de sólidos e água, mas não significam que qualquer painel possa ser instalado em qualquer ambiente sem análise adicional.
O grau IP adequado depende de fatores como presença de poeira, umidade, jatos de água, agentes químicos, temperatura, vibração e necessidade de lavagem.
Também é preciso considerar a vedação de portas, prensa-cabos, entradas de eletrodutos, ventilação e a forma de instalação do conjunto.
Uma abertura ou adaptação inadequada pode comprometer a proteção originalmente prevista.
No contexto do produto descrito, os painéis são montados em caixas metálicas com graus de proteção IP-54 ou IP-65, conforme a solução aplicável.
A definição final deve estar vinculada aos requisitos do equipamento e do ambiente industrial, não apenas à preferência por uma classificação.
A proteção do invólucro também não substitui outras medidas de segurança.
O painel precisa contar com aterramento, dispositivos de proteção, seccionamento e procedimentos de trabalho compatíveis com o sistema.
Da mesma forma, um grau IP mais elevado não corrige problemas de dimensionamento, aquecimento, seletividade ou montagem inadequada.
Painel industrial e instalação elétrica predial
Um painel industrial não deve ser confundido com uma instalação elétrica predial convencional nem com a simples venda de disjuntores e componentes de varejo.
Embora ambos utilizem conceitos elétricos comuns, o painel industrial é desenvolvido para comandar e proteger uma máquina, um processo ou um conjunto de cargas em ambiente produtivo.
A diferença está principalmente na finalidade e no nível de integração.
Um painel industrial pode reunir CLP, IHM, inversores de frequência, soft-starters, relés de segurança, sensores, contatores e circuitos de potência, além de exigir lógica de controle, intertravamentos e documentação específica.
Já uma instalação predial costuma estar orientada à distribuição de energia para iluminação, tomadas, climatização e outros circuitos de uso geral.
Também existe diferença na forma de especificar o serviço.
A montagem de um painel industrial pode envolver levantamento de sinais, análise do ciclo da máquina, desenvolvimento de programação, testes funcionais e integração com equipamentos existentes.
A instalação predial, por sua vez, segue necessidades próprias de distribuição e utilização da edificação.
A VR MAQ. atua na fabricação, instalação, manutenção e conserto de soluções industriais, incluindo painéis elétricos, CCMs, QGBTs e automação de máquinas.
Sua equipe multidisciplinar de engenharia elétrica e automação desenvolve códigos e telas HMI sob demanda e realiza testes FAT antes do embarque do quadro elétrico, conforme o escopo informado.
Assim, a contratação deve partir da necessidade técnica do processo, e não apenas da aquisição isolada de um gabinete ou componente.
Automação de máquinas com CLP
A automação de máquinas com CLP utiliza um controlador lógico programável para receber informações do processo, aplicar uma lógica de controle e enviar comandos aos dispositivos responsáveis pela execução das operações.
Na prática, o CLP atua como o núcleo de decisão do sistema, coordenando sensores, motores, válvulas, cilindros, inversores de frequência, dispositivos de segurança e interfaces de operação.
O que é um CLP?
CLP é a sigla de Controlador Lógico Programável, um equipamento eletrônico desenvolvido para controlar máquinas e processos industriais de forma programável.
Diferentemente de um comando baseado apenas em ligações fixas entre relés e contatores, o CLP permite organizar a lógica de funcionamento em um programa que pode ser ajustado conforme as necessidades do equipamento e do processo.
O controlador normalmente recebe sinais de entrada, interpreta as condições definidas no programa e atualiza suas saídas.
Essa estrutura facilita a coordenação de etapas, o monitoramento de permissões de segurança e a identificação de determinadas condições anormais.
A aplicação exata depende do projeto elétrico, da arquitetura de controle e dos requisitos da máquina.
Como funciona a lógica de controle?
A lógica de controle estabelece quais ações devem ocorrer quando determinadas condições são atendidas.
O programa pode verificar, por exemplo, se uma proteção está fechada, se um sensor confirmou a posição de um componente e se existe autorização para iniciar o ciclo.
Somente depois dessas validações o CLP pode liberar o comando para um motor, uma válvula ou outro atuador.
Essa lógica também define intertravamentos.
Um intertravamento impede que duas ações incompatíveis ocorram simultaneamente ou que uma etapa seja iniciada sem que as condições necessárias estejam presentes.
Em uma máquina industrial, isso contribui para organizar o processo e reduzir comandos indevidos, sempre em conjunto com os dispositivos de segurança e com a avaliação técnica aplicável ao equipamento.
Na automação de máquinas, o CLP não deve ser entendido como um componente isolado.
Ele integra o painel elétrico, os dispositivos de campo, os elementos de potência e a interface utilizada pelo operador.
A qualidade do resultado depende da coerência entre esses elementos e da documentação adequada do sistema.
Entradas e saídas digitais
As entradas digitais recebem sinais com estados discretos, geralmente associados a condições como ligado ou desligado, presente ou ausente e aberto ou fechado.
Podem ser conectadas a botões, chaves, sensores de proximidade, fins de curso, relés de segurança e contatos auxiliares de dispositivos elétricos.
As saídas digitais enviam comandos igualmente discretos.
Elas podem acionar contatores, relés intermediários, válvulas solenoides, sinalizadores e outros elementos que trabalham com estados definidos.
Em aplicações com motores, a saída do CLP pode comandar a interface apropriada de potência, em vez de alimentar diretamente o motor.
A identificação correta dos pontos de entrada e saída é essencial para facilitar a montagem, os testes e a manutenção.
A lista de TAG das peças e a documentação As-Built ajudam a relacionar cada sinal ao componente correspondente, especialmente quando o painel precisa ser analisado ou reparado posteriormente.
Entradas e saídas analógicas
As entradas analógicas permitem que o CLP interprete grandezas variáveis, como pressão, temperatura, nível, vazão ou velocidade, desde que o sistema possua sensores e módulos compatíveis.
Em vez de representar apenas um estado, o sinal analógico fornece uma faixa de valores que pode ser utilizada pelo programa de controle.
As saídas analógicas permitem enviar referências variáveis a determinados dispositivos.
Um exemplo é o comando de velocidade para um inversor de frequência, quando essa arquitetura é prevista no projeto.
Também podem ser utilizadas para ajustar uma variável de processo por meio de um atuador compatível.
Sinais analógicos exigem atenção à instalação, à parametrização, à compatibilidade elétrica e à calibração dos instrumentos.
Ruídos, ligações incorretas ou sensores inadequados podem gerar leituras instáveis e afetar as decisões do programa.
Por isso, a avaliação deve considerar o conjunto formado pelo sensor, cabeamento, módulo de entrada, lógica do CLP e dispositivo acionado.
Programação de sequências
A programação de sequências organiza o ciclo da máquina em etapas ordenadas.
Uma sequência pode começar com a verificação das condições de segurança, seguir para o acionamento de um motor, aguardar a confirmação de posição por um sensor, liberar um cilindro hidráulico ou pneumático e concluir com o retorno do sistema ao estado inicial.
Cada etapa pode conter condições de avanço, temporizações, permissões e ações de parada.
O programa também pode registrar estados e alarmes para ajudar o operador a compreender por que determinado movimento não foi liberado.
Em máquinas com ciclos repetitivos, essa estrutura torna o funcionamento mais previsível e facilita a análise da lógica durante a manutenção.
A programação deve ser desenvolvida de acordo com o projeto da máquina e validada por testes técnicos.
Em projetos da VR MAQ., a equipe de engenharia elétrica e de automação desenvolve códigos e telas HMI sob demanda, e os quadros podem passar por testes FAT antes do embarque, conforme a solução contratada.
Diagnóstico de falhas por software
O diagnóstico por software utiliza os estados das entradas, saídas, alarmes e condições internas do programa para apoiar a localização de falhas.
Se um motor não iniciar, por exemplo, a análise pode verificar se o comando foi gerado, se a proteção está liberada, se o contato de retorno foi recebido e se algum intertravamento permanece ativo.
Esse recurso não elimina a necessidade de inspeção elétrica, mecânica, hidráulica ou de segurança.
Ele ajuda a delimitar o ponto de investigação, mas a causa pode estar em um sensor, cabo, dispositivo de proteção, elemento de potência, atuador ou componente mecânico.
Qualquer intervenção deve observar os procedimentos de segurança aplicáveis, incluindo a desenergização e a prevenção contra partidas inesperadas quando necessárias.
A documentação atualizada amplia a utilidade do diagnóstico.
O As-Built impresso e digital, os diagramas elétricos, a identificação dos componentes e o suporte remoto para panes de software formam uma base para manutenção mais organizada.
A VR MAQ. atua na fabricação, instalação, manutenção e conserto de sistemas industriais, com soluções de automação, painéis elétricos, retrofit e integração de controle conforme as características de cada aplicação.
Interface Homem-Máquina e operação industrial
A Interface Homem-Máquina (IHM) é o recurso que conecta o operador aos dados, comandos e estados de um processo automatizado.
Em vez de depender apenas de botoeiras, sinalizações isoladas ou inspeções visuais, a operação passa a contar com uma tela capaz de apresentar informações organizadas e permitir comandos autorizados conforme a lógica definida no controlador lógico programável (CLP).
A IHM não substitui sensores, CLPs, dispositivos de potência ou sistemas de segurança.
Ela funciona como uma camada de interação e supervisão: recebe dados do sistema de controle, transforma sinais técnicos em informações compreensíveis e envia comandos de operação quando essa função é prevista no projeto.
Em aplicações industriais, sua configuração deve respeitar a lógica do processo, os níveis de acesso e as condições de segurança da máquina.
Função da IHM
A IHM pode concentrar funções como:
- iniciar ou interromper ciclos de produção conforme as permissões configuradas;
- selecionar modos de operação manual, semiautomático ou automático;
- visualizar variáveis de processo, estados de sensores e condições de acionamento;
- ajustar parâmetros operacionais dentro dos limites definidos pelo projeto;
- apresentar alarmes, intertravamentos e orientações para diagnóstico;
- registrar informações úteis para a análise de falhas e a manutenção.
O comando exibido na tela não deve ignorar intertravamentos, relés de segurança ou outras barreiras previstas para proteger pessoas e equipamentos.
Uma solicitação do operador só deve ser executada quando as condições necessárias forem atendidas pelo sistema de controle.
Telas de operação
A organização das telas influencia diretamente a clareza e a confiabilidade da operação.
Uma estrutura comum pode separar a visualização em níveis:
- tela inicial com identificação da máquina, modo de operação e estado geral;
- tela de processo com motores, válvulas, cilindros, sensores e etapas do ciclo;
- tela de comandos manuais para intervenções autorizadas e testes controlados;
- tela de parâmetros para valores ajustáveis, com indicação de limites e unidades;
- tela de alarmes para ocorrências atuais e histórico de eventos;
- tela de manutenção com diagnósticos, entradas e saídas, contadores ou condições de serviço.
Símbolos, cores e nomenclaturas precisam manter um padrão consistente.
Um motor, por exemplo, deve apresentar estados visualmente distintos para desligado, ligado, bloqueado e em falha.
Também é importante identificar componentes por TAG ou nomenclatura compatível com o projeto elétrico, evitando que o operador precise interpretar códigos diferentes em cada tela.
Em uma solução desenvolvida sob demanda, a IHM pode ser alinhada ao fluxo real da máquina, às etapas do processo e ao perfil dos usuários.
No contexto da VR MAQ., a equipe de engenharia elétrica e de automação desenvolve códigos e telas HMI conforme as necessidades do equipamento, integrando essa interface ao conjunto de automação industrial e aos painéis elétricos.
Alarmes e mensagens de diagnóstico
Um alarme útil não apenas informa que algo está errado: ele ajuda a entender o que ocorreu e qual condição precisa ser verificada.
Para isso, a mensagem deve ser objetiva e, quando aplicável, indicar o equipamento envolvido, a causa provável e a ação segura recomendada.
Mensagens como falha no acionamento do motor, pressão fora da condição configurada ou porta de proteção aberta são mais úteis do que avisos genéricos como erro de sistema.
O projeto também deve diferenciar alarmes ativos, alarmes reconhecidos e eventos já normalizados, sem apagar informações relevantes antes que possam ser analisadas.
O reconhecimento de um alarme na IHM não significa necessariamente que a falha foi corrigida.
Em muitos processos, o operador precisa eliminar a causa, verificar se a máquina está em condição segura e somente então executar o comando de reset permitido pela lógica.
Em ocorrências relacionadas à segurança, a interface deve complementar os dispositivos de proteção, nunca substituí-los.
Indicadores de estado
Indicadores de estado transformam sinais do processo em uma leitura rápida da condição da máquina.
Podem representar, por exemplo, máquina pronta, ciclo em execução, equipamento parado, falta de permissiva, acionamento bloqueado ou falha pendente.
Além de cores, é recomendável utilizar texto, ícones, valores e mudanças de estado coerentes.
A combinação reduz ambiguidades, especialmente em ambientes com iluminação variável ou quando o operador apresenta alguma limitação para distinguir cores.
Variáveis analógicas, como pressão, temperatura, nível ou velocidade, devem aparecer com unidade de medida e contexto suficiente para evitar interpretações equivocadas.
A IHM também pode ajudar a separar informação de operação e informação de manutenção.
O operador precisa identificar rapidamente o que fazer no processo, enquanto a equipe técnica pode necessitar de detalhes sobre entradas, saídas, comunicação, permissivas e sequência lógica.
Essa separação melhora a leitura sem ocultar informações necessárias para o diagnóstico autorizado.
Boas práticas de usabilidade industrial
Uma IHM bem planejada deve considerar o processo completo, e não apenas a aparência das telas.
Entre as boas práticas estão:
- usar linguagem direta e termos conhecidos pela equipe que opera a máquina;
- manter a mesma posição e o mesmo significado para comandos recorrentes;
- evitar excesso de animações, cores ou informações sem relevância operacional;
- indicar claramente quando um comando foi aceito, recusado ou bloqueado;
- exigir confirmação para ações críticas ou com potencial de interromper o processo;
- restringir parâmetros sensíveis por níveis de acesso apropriados;
- apresentar unidades, limites e condições de permissividade;
- considerar o comportamento da interface durante perda de comunicação ou reinicialização;
- testar telas e sequências com os responsáveis pela operação e pela manutenção.
A validação deve abranger situações normais, falhas de sensores, perda de comunicação, acionamentos bloqueados e retomada após parada.
Na integração de painéis e sistemas de controle, testes de aceitação em fábrica, conhecidos como FAT, podem contribuir para verificar a coerência entre o projeto, a lógica programada, as telas e os sinais antes do embarque do quadro.
A documentação As-Built, quando fornecida no projeto, também facilita a consulta futura ao relacionamento entre componentes, TAGs, telas e circuitos.
Assim, a IHM aproxima o operador do processo sem retirar a responsabilidade dos dispositivos de controle e segurança.
Quando integrada de forma coerente a CLPs, sensores, acionamentos e painéis elétricos, ela favorece decisões mais rápidas, diagnóstico organizado e operação industrial mais previsível.
A VR MAQ. atua nesse contexto como fabricante e prestadora de serviços de instalação, manutenção e automação industrial, com desenvolvimento de interfaces conforme a aplicação e suporte técnico relacionado ao sistema entregue.
Sensores, atuadores e aquisição de dados
Em um sistema automatizado, os sensores funcionam como os elementos que percebem as condições do processo, enquanto os atuadores executam as ações determinadas pelo controle.
A aquisição de dados conecta essas duas etapas: transforma fenômenos físicos, como presença, pressão, temperatura e nível, em sinais que podem ser interpretados pelo CLP, pela IHM ou por outros dispositivos de supervisão.
Assim, a automação de máquinas deixa de depender apenas da observação e da intervenção manual para operar com informações contínuas e critérios previamente definidos.
Detecção de presença e posição
Sensores de presença e posição identificam se uma peça, ferramenta, porta de proteção ou componente móvel está no local esperado.
Dependendo da aplicação, podem ser utilizados sensores indutivos, capacitivos, fotoelétricos, magnéticos ou chaves de posição.
A escolha considera fatores como material detectado, distância de leitura, velocidade do ciclo, ambiente de instalação e necessidade de proteção contra poeira, umidade, vibração ou impactos.
Em uma esteira transportadora, por exemplo, um sensor pode confirmar a chegada de uma peça antes do acionamento de um cilindro.
Em uma prensa, dispositivos de posição podem informar ao controle se determinado conjunto está recolhido ou avançado.
Já em uma máquina de envase, a detecção pode liberar a etapa seguinte somente quando o recipiente estiver corretamente posicionado.
O sensor não deve ser analisado de forma isolada.
É necessário verificar seu alinhamento, fixação, distância de atuação, tipo de saída e compatibilidade com a entrada do controlador.
Uma instalação inadequada pode produzir leituras intermitentes, falhas de sequência ou comandos indevidos.
Em aplicações que envolvem acesso de pessoas a zonas de risco, a detecção de posição deve ser integrada à lógica de segurança apropriada, sem ser confundida com um simples sensor de processo.
Medição de pressão, temperatura e nível
Alguns processos exigem mais do que a confirmação de ligado ou desligado.
Nesses casos, sensores e transmissores fornecem valores de grandezas físicas para que o sistema avalie tendências, limites e condições de operação.
- Pressão: aplicada ao acompanhamento de circuitos hidráulicos, pneumáticos e outras linhas de processo. O sinal pode indicar que uma condição de força ou pressão foi atingida ou revelar uma anomalia que exige interrupção controlada.
- Temperatura: utilizada para acompanhar motores, fluidos, mancais, equipamentos de processo e ambientes nos quais o aquecimento pode afetar a segurança ou a qualidade da operação.
- Nível: empregada em tanques, reservatórios, silos e sistemas de movimentação de materiais. A informação pode iniciar ou interromper uma transferência, evitar funcionamento sem fluido ou sinalizar risco de transbordamento.
Essas medições podem ser transmitidas ao CLP como sinais analógicos ou digitais, conforme o tipo de dispositivo e a arquitetura adotada.
A leitura precisa ser interpretada dentro do contexto do equipamento: um valor elevado pode ser normal em uma etapa do ciclo e anormal em outra.
Por isso, limites, alarmes, temporizações e ações de parada devem ser definidos de acordo com o projeto, o processo e a análise de riscos.
Atuadores pneumáticos e hidráulicos
Atuadores convertem o comando do sistema em movimento ou força.
Nos sistemas pneumáticos, válvulas direcionais controlam o fluxo de ar comprimido para movimentar cilindros e outros elementos.
Nos sistemas hidráulicos, válvulas e bombas conduzem o fluido para cilindros, motores hidráulicos e mecanismos capazes de aplicar força elevada.
A automação pode comandar o avanço e o retorno de um cilindro, controlar uma válvula proporcional ou interromper o movimento quando um sensor indicar que a posição desejada foi alcançada.
Em uma prensa hidráulica, por exemplo, o controle pode organizar a sequência de aproximação, atuação e retorno, desde que os requisitos mecânicos, hidráulicos e de segurança estejam adequadamente projetados.
A seleção do atuador depende da força, velocidade, curso, frequência de operação, precisão, ambiente e comportamento esperado da carga.
Também é importante considerar a energia residual.
Mesmo após o comando de parada, um circuito pneumático ou hidráulico pode manter pressão armazenada e permitir movimento inesperado.
Por esse motivo, manutenção, bloqueio de energias e procedimentos de segurança precisam fazer parte da solução, e não ser tratados como elementos separados da automação.
Motores e acionamentos
Motores elétricos são atuadores comuns em esteiras transportadoras, bombas, ventiladores, misturadores, roscas transportadoras e máquinas de processamento.
O acionamento pode utilizar contatores, inversores de frequência ou soft-starters, conforme as características da carga e o nível de controle necessário.
O contator é adequado para manobras de liga e desliga dentro das condições previstas no projeto.
O soft-starter reduz os efeitos da partida direta ao controlar a aceleração e a desaceleração do motor.
O inversor de frequência permite ajustar a velocidade e, em determinadas aplicações, melhorar o controle do processo e o consumo de energia.
Nenhum desses dispositivos substitui a especificação correta do motor, a proteção contra sobrecarga ou a análise das condições mecânicas da máquina.
Sensores de rotação, posição, corrente ou temperatura podem complementar o acionamento.
Com esses dados, o sistema pode identificar perda de movimento, travamento, sobrecarga ou funcionamento fora da faixa definida.
A resposta pode ser um alarme, uma redução controlada, a interrupção do ciclo ou o bloqueio de uma nova partida, dependendo da lógica de controle e dos requisitos de segurança.
Calibração e inspeção
A confiabilidade da aquisição de dados depende tanto do sensor quanto da instalação, da parametrização e da manutenção.
Calibrar significa comparar a indicação do instrumento com uma referência adequada e, quando necessário, ajustar o dispositivo conforme os critérios definidos para a aplicação.
A periodicidade não deve ser presumida de maneira genérica: ela depende do tipo de instrumento, do ambiente, da criticidade da medição, do histórico de desvios e das orientações técnicas aplicáveis.
Uma inspeção pode incluir:
- verificação de cabos, conectores, bornes e blindagens;
- análise de fixação, alinhamento e distância de detecção;
- conferência da identificação do dispositivo e do TAG correspondente;
- inspeção de sinais no CLP e de valores apresentados na IHM;
- avaliação de ruídos, oscilações ou leituras incompatíveis com o processo;
- verificação de vazamentos, desgaste, obstruções e danos em atuadores;
- teste funcional em condições controladas e com os bloqueios de segurança aplicáveis.
Também é recomendável manter documentação atualizada sobre os instrumentos instalados, seus pontos de conexão, faixas de operação e condições de teste.
Em projetos industriais, o As-Built ajuda a relacionar o equipamento físico ao projeto elétrico e à lógica de controle.
No caso dos painéis fornecidos pela VR MAQ., a documentação As-Built é disponibilizada em formato impresso e digital, incluindo o projeto elétrico atualizado e a lista de TAG das peças originais, conforme as informações apresentadas para o serviço.
Impacto da qualidade dos sinais no controle
Um sinal incorreto pode fazer o sistema tomar uma decisão incorreta.
Um sensor que indica presença sem que a peça esteja posicionada pode liberar uma etapa fora de sequência.
Uma medição de pressão instável pode gerar paradas repetidas.
Um cabo mal conectado pode produzir perda intermitente de comunicação entre o campo e o painel.
Esses problemas afetam produtividade, diagnóstico, segurança e continuidade operacional.
A qualidade do sinal envolve vários fatores:
- escolha adequada do sensor para o fenômeno medido;
- compatibilidade entre sinal, módulo de entrada e alimentação;
- separação entre cabos de potência e cabos de instrumentação quando aplicável;
- aterramento, blindagem e roteamento coerentes com o ambiente;
- proteção contra interferências eletromagnéticas;
- identificação correta de fios, bornes e dispositivos;
- parametrização consistente no CLP, no inversor e na IHM;
- validação da resposta em diferentes estados do ciclo.
O diagnóstico deve começar pela comparação entre o comportamento físico da máquina e o valor recebido pelo sistema.
A análise pode envolver o sensor, a alimentação, a fiação, o módulo de entrada, a lógica do CLP, o acionamento e o elemento mecânico.
Essa abordagem evita substituir componentes sem confirmar a causa da falha.
Na VR MAQ., a atuação em automação industrial e painéis elétricos abrange a integração de sensores industriais, CLPs, inversores de frequência, soft-starters, relés de segurança, IHMs e dispositivos de proteção, conforme a necessidade do projeto.
A empresa também informa desenvolver códigos e telas HMI sob demanda, realizar testes FAT antes do embarque do quadro elétrico e oferecer suporte remoto por redes industriais para panes de software.
A definição dos sensores, atuadores, pontos de medição e rotinas de inspeção, entretanto, deve ser feita a partir das características específicas de cada máquina e processo.
Integração entre automação e sistemas hidráulicos
A integração eletro-hidráulica combina a geração e o controle de energia hidráulica com dispositivos elétricos e eletrônicos capazes de comandar sequências, monitorar condições de operação e interromper movimentos quando houver uma situação insegura.
Em uma máquina industrial, o circuito hidráulico produz força e movimento, enquanto sensores, controladores, válvulas acionadas eletricamente e dispositivos de proteção definem quando e como esses movimentos devem ocorrer.
Na prática, a automação não substitui o dimensionamento hidráulico.
Ela complementa o sistema ao coordenar sinais de entrada, lógica de controle e ações dos atuadores.
Essa integração pode ser aplicada a equipamentos como prensas hidráulicas, sistemas de movimentação e máquinas que utilizam cilindros para posicionamento, avanço, retorno ou fixação.
O projeto deve considerar o processo, os esforços envolvidos, a sequência operacional, os pontos de acesso e os requisitos de segurança aplicáveis.
Cilindros hidráulicos
O cilindro hidráulico transforma a energia do fluido pressurizado em movimento linear.
Dependendo da configuração, pode realizar avanço e retorno, movimentar uma carga, pressionar um componente, abrir ou fechar um mecanismo ou manter determinada posição durante uma etapa do ciclo.
Na integração com um painel de comando, o cilindro normalmente recebe a ação de válvulas direcionais ou proporcionais controladas por sinais elétricos.
O controlador pode comandar a sequência de avanço e retorno com base em sensores de posição, temporização, pressão ou confirmação de outras etapas do processo.
A lógica deve impedir comandos conflitantes e verificar se as condições necessárias para o próximo movimento foram atendidas.
A especificação do cilindro, da válvula, da unidade hidráulica e dos sensores depende de fatores como força exigida, curso, velocidade, carga, frequência de operação e ambiente industrial.
Por isso, esses elementos precisam ser avaliados em conjunto, e não como componentes isolados.
Prensas hidráulicas
Em prensas hidráulicas, a automação pode coordenar etapas como posicionamento da peça, aproximação, prensagem, retorno do conjunto móvel e liberação do produto.
O sistema de controle também pode exigir confirmações de posição, presença ou condição operacional antes de permitir o início de um ciclo.
A lógica de uma prensa deve ser estruturada para evitar acionamentos acidentais e movimentos fora da sequência prevista.
Comandos de partida, parada, rearme e parada de emergência precisam estar integrados aos dispositivos de segurança definidos no projeto.
Quando necessário, o sistema pode bloquear o ciclo caso uma proteção esteja aberta, um sensor não confirme a posição esperada ou seja identificada uma condição anormal.
A automação de uma prensa hidráulica deve respeitar a finalidade do equipamento e os requisitos de segurança da aplicação.
A definição dos modos manual, semiautomático e automático também precisa ser clara para o operador, com indicação visível do estado atual e das condições que impedem o acionamento.
Controle de força e movimento
O controle hidráulico permite trabalhar com forças elevadas, mas força e movimento precisam ser acompanhados por uma estratégia de controle compatível com o processo.
A velocidade pode ser influenciada pela vazão, enquanto a força está relacionada à pressão e à área efetiva do atuador.
Esses parâmetros não devem ser tratados como equivalentes, pois alterações em um deles podem afetar o comportamento do equipamento.
Em aplicações mais simples, o controlador pode executar uma sequência baseada em sinais discretos, como cilindro avançado, cilindro recuado, pressão disponível e proteção fechada.
Em aplicações que exigem maior acompanhamento, entradas analógicas podem receber informações de transdutores de pressão, sensores de posição ou outros instrumentos compatíveis com o processo.
O controlador então compara os sinais com as condições programadas e aciona os elementos de comando correspondentes.
A programação deve considerar tempos de resposta, possibilidades de falha, perda de sinal, interrupção de energia e retorno após uma parada.
Um sistema bem estruturado não deve simplesmente retomar o movimento sem verificar se o equipamento, a carga e o operador estão em condições seguras para reiniciar.
Sensores aplicados a sistemas hidráulicos
Os sensores fornecem ao sistema de controle informações sobre o estado real da máquina.
Em conjuntos hidráulicos, podem ser utilizados sensores de posição para confirmar o avanço ou o retorno de um cilindro, pressostatos ou transdutores para acompanhar a pressão, sensores de temperatura para monitorar o fluido e dispositivos de presença para verificar a posição de uma peça ou proteção.
A seleção e a instalação desses dispositivos devem considerar o ambiente, a vibração, a umidade, a possibilidade de contaminação e a necessidade de inspeção.
Um sensor mal posicionado, desregulado, danificado ou inadequado para a aplicação pode transmitir uma condição incorreta ao controlador.
Como consequência, o ciclo pode ser interrompido, executado fora da sequência ou liberado sem a confirmação necessária.
Por isso, a automação deve prever diagnóstico dos sinais.
A IHM pode apresentar estados como posição não confirmada, pressão fora da condição esperada, sensor sem resposta ou necessidade de rearme.
Essa informação facilita a identificação da origem da falha e reduz a dependência de tentativas de acionamento sem diagnóstico.
Também é importante diferenciar falha de sensor de falha hidráulica.
Um sinal ausente pode estar relacionado ao cabeamento, à alimentação elétrica, ao dispositivo de entrada, à configuração do controlador ou ao próprio processo.
A investigação deve seguir uma sequência técnica, com inspeção dos componentes e aplicação dos procedimentos de segurança adequados.
Cuidados de manutenção e segurança
A manutenção de sistemas eletro-hidráulicos exige atenção simultânea aos riscos elétricos, mecânicos e hidráulicos.
Antes de intervenções, devem ser avaliados o desligamento das fontes de energia, o bloqueio contra religamento, a dissipação de pressão acumulada e a possibilidade de movimento inesperado de cargas ou partes móveis.
A execução deve seguir os procedimentos aplicáveis à instalação e às normas de segurança pertinentes.
Vazamentos, aquecimento anormal, ruídos incomuns, movimentos irregulares, perda de força e variações de ciclo podem indicar problemas no circuito hidráulico ou na lógica de controle.
A inspeção deve abranger mangueiras, conexões, válvulas, filtros, reservatório, cilindros, sensores, cabos, bornes, dispositivos de proteção e parâmetros do controlador.
Alterar a programação ou ajustar componentes sem compreender a causa da falha pode mascarar o problema e aumentar o risco operacional.
A manutenção preventiva deve incluir a verificação das condições físicas dos componentes, a limpeza compatível com o equipamento, a conferência de conexões e a validação dos sinais de entrada e saída.
A frequência e o escopo dessas atividades dependem do projeto, do regime de operação, do ambiente e das orientações técnicas aplicáveis.
Em reformas, modernizações ou retrofits, é essencial atualizar a documentação para refletir a configuração efetivamente instalada.
Diagramas elétricos, identificação de cabos, lista de componentes, lógica de controle e procedimentos de operação devem permanecer coerentes com a máquina.
A VR MAQ. atua na fabricação e manutenção de equipamentos industriais e possui escopo que inclui sistemas hidráulicos, prensas e automação industrial.
Em projetos desse tipo, a integração entre engenharia, montagem, programação e manutenção contribui para que o comando hidráulico seja analisado como parte de um sistema completo, e não apenas como um circuito isolado.
