Galeria
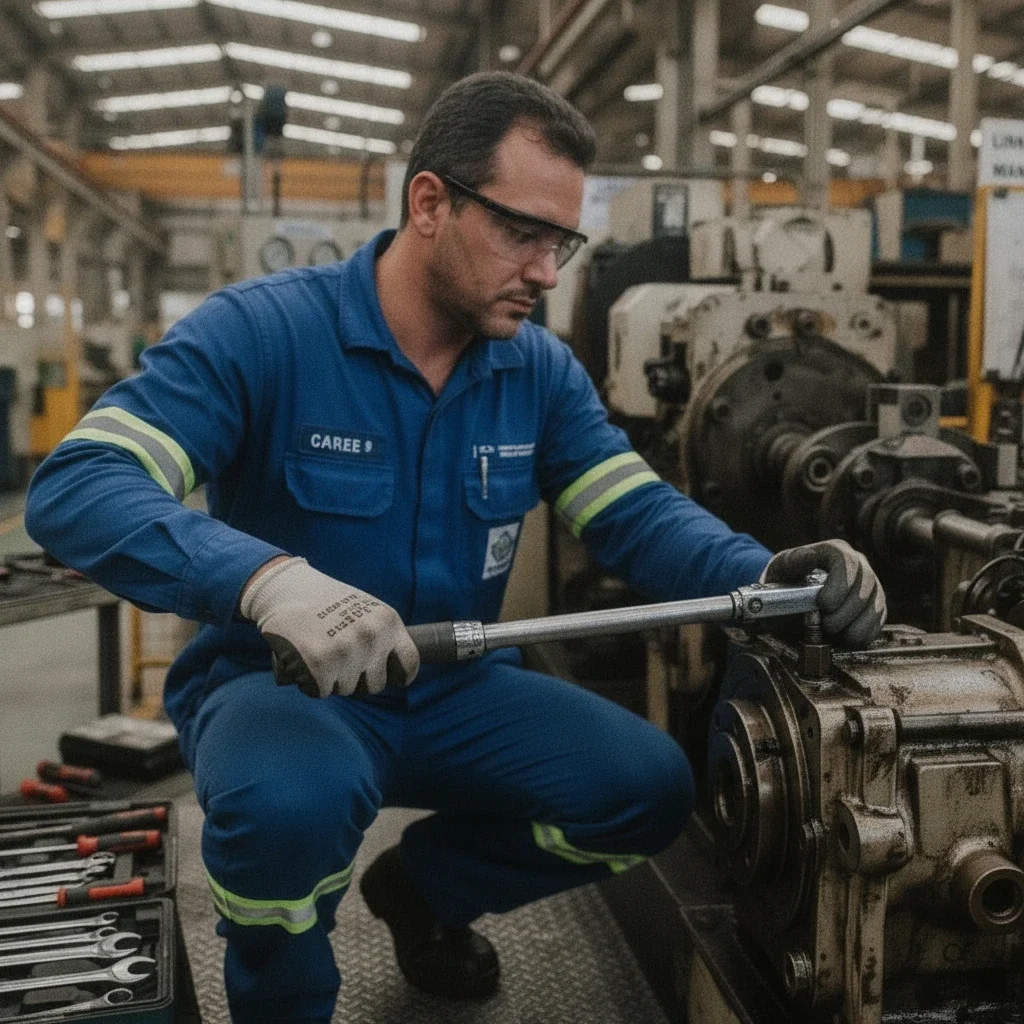
Clique nas imagens para ampliar
O que é manutenção corretiva industrial e quando ela é necessária?
Manutenção corretiva industrial é o conjunto de ações técnicas destinado a restaurar a função de uma máquina ou sistema após a identificação de uma falha ou anomalia.
Ela pode envolver diagnóstico, isolamento da causa, reparo, substituição de componentes, ajuste, teste operacional e registro da intervenção.
Diferentemente de uma intervenção emergencial improvisada, a manutenção corretiva deve seguir critérios de segurança, diagnóstico e validação compatíveis com o equipamento.
Falha funcional e falha potencial
A falha funcional ocorre quando o ativo deixa de cumprir sua função especificada.
Uma prensa que não desenvolve a força necessária, uma esteira que para de transportar material ou um motor que não entra em operação são exemplos genéricos desse estágio.
A falha potencial é uma condição mensurável que indica deterioração, mas ainda não impede completamente o funcionamento.
Vibração crescente, aquecimento anormal, ruído incomum, vazamento ou queda de desempenho podem sinalizar que a falha funcional se aproxima.
Identificar essa condição permite programar a correção antes de uma parada não planejada.
Manutenção corretiva planejada e não planejada
A manutenção corretiva planejada é programada depois que uma anomalia foi detectada, considerando a criticidade do ativo, a disponibilidade de componentes, os riscos envolvidos e uma janela adequada de intervenção.
Nesse caso, o equipamento pode continuar operando sob acompanhamento ou ser retirado de serviço em uma parada organizada.
A manutenção corretiva não planejada acontece quando a falha ocorre sem preparação prévia e interrompe ou compromete a operação.
Embora possa exigir resposta emergencial, ainda deve incluir avaliação das condições de segurança, identificação do modo de falha e verificação do reparo.
O objetivo não é apenas recolocar a máquina em funcionamento, mas reduzir a possibilidade de recorrência.
Quais equipamentos podem exigir correção?
A abordagem pode ser aplicada a máquinas mecânicas, elétricas e pneumáticas, isoladamente ou em sistemas integrados.
Entre os elementos avaliados estão motores, redutores, eixos, mancais, acoplamentos, painéis, sensores, válvulas, cilindros, circuitos de acionamento e dispositivos de transmissão.
O método de diagnóstico depende da função do equipamento, do sintoma observado e das tolerâncias de projeto.
Exemplo em uma linha de produção
Considere uma linha na qual uma esteira transportadora pare por aumento de vibração no conjunto de acionamento.
Uma resposta limitada à troca imediata do componente pode eliminar o sintoma, mas não necessariamente a causa.
Uma avaliação técnica deve verificar alinhamento, fixação, acoplamento, lubrificação, condição dos mancais e carga aplicada.
Após o reparo, o teste operacional e o registro da ocorrência ajudam a orientar ações preventivas ou preditivas.
Na prática de manutenção industrial, corrigir uma falha significa restaurar a função com segurança e compreender o mecanismo que provocou o desvio.
Apenas executar uma intervenção emergencial, sem diagnóstico ou documentação, pode deixar condições para uma nova parada.
A VR MAQ. reúne quase 50 anos de experiência na fabricação de máquinas e equipamentos industriais e na prestação de serviços de manutenção multimarcas.
Sua atuação inclui avaliação e manutenção de sistemas industriais conforme a necessidade do cliente, com atenção à segurança, às normas técnicas aplicáveis, incluindo a NR12 quando pertinente, e à confiabilidade operacional.
Essa experiência não elimina a necessidade de analisar cada ativo individualmente: a decisão entre reparar, substituir, ajustar ou planejar uma parada deve ser baseada nas condições reais do equipamento.
Principais causas e impactos das falhas em equipamentos industriais
Falhas em equipamentos industriais geralmente resultam da combinação entre desgaste, condições de operação, ausência de controle de parâmetros e manutenção inadequada.
Identificar a origem do problema é essencial para proteger a disponibilidade dos ativos, a produtividade, a segurança das equipes e o planejamento financeiro da operação.
Desgaste natural, desalinhamento, vibração e sobrecarga
Componentes mecânicos sofrem desgaste progressivo devido ao uso, à fadiga dos materiais, aos ciclos de carga e às condições ambientais.
Rolamentos, eixos, acoplamentos, engrenagens, correias e elementos de transmissão podem perder suas características originais mesmo quando o equipamento continua funcionando.
O desalinhamento entre eixos, polias ou acoplamentos aumenta esforços radiais e axiais, favorece o aquecimento e acelera a deterioração de componentes.
Já a vibração excessiva pode indicar folgas, desbalanceamento, falhas em rolamentos, problemas de fixação ou alterações na condição de operação.
A sobrecarga, por sua vez, submete motores, redutores, estruturas, prensas e transportadores a esforços superiores aos previstos no projeto.
Esses sinais não devem ser tratados apenas como ruído operacional.
Quando identificados antecipadamente, podem orientar uma intervenção planejada e evitar que uma falha potencial evolua para uma falha funcional, isto é, uma condição em que o equipamento deixa de cumprir a função necessária ao processo.
Lubrificação inadequada e contaminação
A lubrificação incorreta é uma causa recorrente de falhas em sistemas industriais.
O problema pode estar relacionado à quantidade insuficiente ou excessiva de lubrificante, à aplicação de um produto incompatível, à frequência inadequada de relubrificação ou à falta de controle sobre as condições de armazenamento e aplicação.
Contaminantes como poeira, partículas metálicas, umidade e resíduos de processo também podem comprometer superfícies de contato, vedação, viscosidade e capacidade de proteção do lubrificante.
Em sistemas hidráulicos e pneumáticos, a contaminação pode afetar válvulas, atuadores, bombas, cilindros e elementos de controle.
Por isso, a inspeção deve considerar o ambiente de trabalho, o regime de carga, a temperatura, a vedação e o histórico do ativo.
Trocar um componente sem corrigir a origem da contaminação ou da lubrificação inadequada tende a favorecer a recorrência do problema.
Efeitos da parada sobre produção, qualidade e logística
Uma falha pode interromper uma etapa isolada ou provocar efeito em cadeia sobre toda a linha.
Em uma operação contínua, a indisponibilidade de um transportador pode bloquear o abastecimento de um posto; a parada de uma prensa pode interromper a conformação de peças; e uma falha em um sistema de movimentação pode restringir o fluxo de materiais entre áreas.
Além da perda de disponibilidade, a parada pode gerar alterações no ritmo produtivo, necessidade de reprogramação, acúmulo de materiais, atrasos internos e maior complexidade logística.
Em processos que exigem condições estáveis, a retomada também precisa ser acompanhada para verificar se o equipamento voltou a operar dentro dos parâmetros esperados.
A qualidade pode ser afetada quando a falha provoca variações de pressão, temperatura, velocidade, alinhamento ou força.
Nesse cenário, o impacto não se limita ao tempo em que a máquina permaneceu parada: também pode envolver inspeções adicionais, segregação de materiais e repetição de etapas do processo.
Custos diretos e indiretos da indisponibilidade
Os custos diretos de uma falha podem incluir peças de reposição, mão de obra especializada, transporte técnico, recursos de diagnóstico e atividades de reparo.
Esses elementos devem ser avaliados conforme a natureza do ativo e a complexidade da intervenção, sem confundir uma referência geral do setor com uma proposta comercial específica.
Os custos indiretos são mais amplos e podem envolver perda de capacidade produtiva, horas improdutivas, reprogramação de equipes, impactos no abastecimento, descarte ou retrabalho e utilização emergencial de recursos.
A dimensão econômica varia conforme a criticidade do equipamento, o processo afetado, a existência de redundância e a duração da indisponibilidade.
Por esse motivo, uma análise profissional deve separar o custo técnico da correção do impacto econômico potencial da parada.
Somente uma avaliação baseada em dados do processo, histórico de falhas e condição real do equipamento pode apoiar uma decisão de manutenção, substituição, retrofit ou mudança de estratégia.
Riscos operacionais e importância da análise de causa raiz
Falhas mecânicas, elétricas e pneumáticas podem criar riscos de esmagamento, projeção de componentes, contato com partes móveis, liberação inesperada de energia, vazamentos, aquecimento anormal e perda de controle do equipamento.
Antes de qualquer intervenção, é necessário avaliar as condições de segurança, aplicar os procedimentos de bloqueio e liberação de energia pertinentes e impedir o acesso indevido à área.
A análise de causa raiz busca entender por que a falha ocorreu, e não apenas qual componente foi encontrado danificado.
Uma investigação pode considerar o modo de falha, as condições de carga, o histórico de inspeções, os registros de operação, a montagem, a lubrificação, o alinhamento, a contaminação e possíveis alterações no processo.
Essa abordagem ajuda a distinguir causa imediata, fator contribuinte e causa sistêmica.
O resultado pode orientar ajustes de periodicidade, treinamento, proteção, procedimento operacional, especificação de componente ou projeto.
Em equipamentos críticos, a análise também contribui para definir ações de manutenção preventiva, preditiva e corretiva de maneira integrada.
Exemplo genérico: esteiras, prensas e transportadores
Considere uma esteira transportadora que apresenta aumento gradual de vibração e aquecimento em um conjunto de transmissão.
Uma resposta limitada poderia consistir apenas na troca do rolamento após a parada.
Entretanto, a inspeção pode revelar desalinhamento, tensão inadequada da correia, base com fixação comprometida ou contaminação do lubrificante.
Em uma prensa, sinais como perda de força, ruído incomum ou variação no ciclo podem estar relacionados a componentes hidráulicos, conexões, vedação, controle ou condições de carga.
Em um transportador, paradas intermitentes podem ter origem em sensores, acionamento, acoplamento, estrutura, roletes ou no próprio material movimentado.
Esses exemplos mostram por que o diagnóstico deve considerar o sistema completo.
Substituir o item mais visível sem verificar as condições que provocaram o dano pode restaurar o funcionamento apenas temporariamente e aumentar a probabilidade de reincidência.
Como interpretar o impacto de uma falha?
A gravidade de uma falha não é definida somente pelo custo de uma peça.
É preciso observar a criticidade do ativo, a função desempenhada, a existência de equipamentos alternativos, os riscos à segurança, o impacto na qualidade e a possibilidade de interrupção de outras etapas.
Em uma avaliação técnica de manutenção corretiva industrial, indicadores como disponibilidade, MTBF, MTTR e OEE podem complementar a análise, desde que calculados a partir de dados confiáveis e de critérios consistentes.
Eles servem para acompanhar tendências e apoiar decisões, mas não substituem a inspeção do equipamento nem autorizam estimativas comerciais sem informações específicas.
A experiência prática em manutenção industrial demonstra que o melhor controle de custos combina diagnóstico adequado, prevenção de recorrências e planejamento de intervenções.
A finalidade não é eliminar toda ocorrência corretiva, o que nem sempre é tecnicamente possível, mas reduzir falhas inesperadas, preservar a segurança e manter os ativos alinhados às necessidades reais do processo.
Manutenção corretiva, preventiva e preditiva: quais são as diferenças?
As três estratégias de manutenção têm objetivos distintos, mas podem atuar de forma integrada.
A manutenção preventiva busca reduzir a probabilidade de falhas por meio de intervenções programadas.
A manutenção preditiva acompanha a condição real do equipamento para indicar o momento mais adequado de intervir.
Já a manutenção corretiva atua depois que uma anomalia ou falha é identificada, restaurando a função do ativo e investigando suas causas.
Comparação entre as estratégias
Estratégia
Objetivo
Gatilho
Abordagem
Preventiva
Reduzir a probabilidade de falha e preservar o desempenho
Periodicidade definida por tempo, ciclos, uso ou recomendação técnica
Inspeções, ajustes, lubrificação, substituições e revisões planejadas
Preditiva
Intervir conforme a condição observada do equipamento
Alterações em vibração, temperatura, ruído, desempenho ou outros parâmetros
Monitoramento, análise de dados e diagnóstico direcionado
Corretiva planejada
Corrigir uma condição conhecida sem interromper imediatamente a operação
Falha potencial, degradação controlada ou oportunidade de parada
Programação de recursos, componentes, equipe e janela de intervenção
Corretiva não planejada
Restabelecer a operação após uma falha funcional inesperada
Parada, perda de desempenho ou risco operacional
Diagnóstico emergencial, isolamento, reparo ou substituição e validação
Essa classificação é conceitual.
Na rotina industrial, um mesmo equipamento pode receber inspeções preventivas, monitoramento preditivo e intervenções corretivas ao longo do seu ciclo de vida.
Manutenção preventiva baseada em periodicidade
A manutenção preventiva é organizada a partir de intervalos definidos por calendário, horas de funcionamento, número de ciclos ou condições de uso.
O plano pode incluir inspeção de componentes, reaperto, lubrificação, limpeza técnica, ajustes, substituição programada e verificação de dispositivos de proteção.
Seu principal benefício é criar uma rotina previsível para ativos cuja deterioração pode ser acompanhada por histórico, recomendações técnicas ou experiência operacional.
Em uma prensa hidráulica, por exemplo, podem ser programadas verificações de conexões, vedações, mangueiras, sistema hidráulico e dispositivos de segurança conforme os critérios aplicáveis ao equipamento.
A periodicidade, porém, não deve ser tratada como regra imutável.
Intervenções excessivamente frequentes podem consumir recursos sem necessidade, enquanto intervalos longos demais podem permitir que uma falha se desenvolva.
Por isso, o plano deve ser revisado com base no histórico de ocorrências, na criticidade do ativo e nas condições reais de operação.
Manutenção preditiva baseada em condição
A manutenção preditiva utiliza medições e inspeções para identificar sinais de degradação antes que ocorra uma falha funcional.
Em vez de depender apenas do tempo decorrido, essa estratégia observa o estado do equipamento e direciona a intervenção quando os dados indicam uma tendência relevante.
A análise de vibração pode revelar desalinhamento, desbalanceamento, folgas ou alterações em componentes rotativos.
A termografia infravermelha pode apoiar a identificação de anomalias térmicas em painéis, conexões e conjuntos mecânicos.
Outros recursos podem ser aplicados conforme o ativo, incluindo inspeções em sistemas hidráulicos e pneumáticos, avaliação de ruído, análise de desempenho e medições dimensionais.
A manutenção preditiva não significa eliminar toda intervenção preventiva.
Ela complementa o plano ao fornecer evidências para priorizar ativos, confirmar suspeitas e evitar desmontagens desnecessárias.
A qualidade da decisão depende da escolha adequada do método, da repetição das medições, da interpretação técnica e da comparação com referências de operação do próprio equipamento.
A manutenção corretiva planejada ocorre quando uma falha potencial ou uma condição de degradação já foi identificada, mas o equipamento ainda pode operar dentro de limites aceitáveis até uma parada programada.
Nesse cenário, a equipe pode organizar ferramentas, componentes, procedimentos de segurança e recursos técnicos antes da intervenção.
A manutenção corretiva não planejada é acionada por uma falha funcional inesperada.
A máquina deixa de cumprir sua função, apresenta perda relevante de desempenho ou passa a operar em condição que não deve ser mantida.
O atendimento precisa priorizar a segurança, o isolamento da fonte de energia, a identificação do modo de falha e a recuperação controlada da operação.
Controlar a corretiva não significa ignorar falhas.
Significa distinguir situações emergenciais de intervenções que podem ser programadas, registrar as ocorrências e investigar a causa para reduzir recorrências.
Um ruído crescente em um transportador, por exemplo, pode permitir uma correção planejada; já a quebra repentina de um componente crítico pode exigir uma resposta não planejada e uma análise posterior mais aprofundada.
Como integrar as estratégias à manutenção produtiva total?
A manutenção produtiva total, conhecida como TPM, procura envolver operação, manutenção, engenharia e gestão na preservação do desempenho dos ativos.
Dentro dessa filosofia, a preventiva contribui para a disciplina das rotinas, a preditiva fornece informações sobre a condição dos equipamentos e a corretiva trata as falhas que efetivamente ocorreram.
A integração pode seguir um fluxo prático:
- Classificar os ativos conforme criticidade, impacto na produção, risco à segurança e dificuldade de reposição.
- Definir tarefas preventivas compatíveis com cada equipamento e condição de uso.
- Selecionar técnicas preditivas para ativos nos quais o acompanhamento de condição seja tecnicamente justificável.
- Registrar falhas, sintomas, causas prováveis, peças utilizadas e condições encontradas.
- Planejar ações corretivas para problemas recorrentes, incluindo revisão de procedimentos ou retrofit mecânico quando aplicável.
- Avaliar os resultados com indicadores e revisar o plano periodicamente.
Essa combinação evita dois extremos: depender apenas de reparos emergenciais ou executar tarefas padronizadas sem considerar a condição real do ativo.
A manutenção industrial torna-se mais consistente quando os dados de campo orientam as prioridades e a engenharia de confiabilidade transforma ocorrências em ações preventivas.
Indicadores para acompanhar o desempenho da manutenção
Os indicadores ajudam a avaliar tendências, comparar períodos e identificar gargalos.
Eles não devem ser interpretados isoladamente nem usados para mascarar riscos de segurança ou qualidade.
- Disponibilidade: representa a proporção de tempo em que o equipamento está apto a operar, considerando as perdas relacionadas a falhas e intervenções.
- MTBF: sigla de Mean Time Between Failures, ou tempo médio entre falhas. É usado para observar a frequência de falhas em ativos reparáveis.
- MTTR: sigla de Mean Time To Repair, ou tempo médio para reparo. Ajuda a analisar a duração das intervenções e as dificuldades de diagnóstico, acesso, desmontagem ou reposição.
- OEE: indicador de eficiência global do equipamento, normalmente relacionado à disponibilidade, desempenho e qualidade. Sua leitura deve considerar o contexto produtivo e os critérios de medição adotados.
Um MTTR elevado pode indicar falta de documentação, acesso difícil ao componente, ausência de recursos ou diagnóstico demorado.
Um MTBF baixo pode sinalizar desgaste recorrente, montagem inadequada, condição severa de operação ou causa de falha ainda não eliminada.
A análise deve buscar a causa e não apenas perseguir uma meta numérica.
Como funciona um atendimento de manutenção corretiva industrial?
A Manutenção corretiva industrial deve começar pela compreensão segura da falha e terminar com a validação do equipamento e o registro técnico da intervenção.
O objetivo não é apenas restabelecer o funcionamento, mas identificar o modo de falha, reduzir a probabilidade de recorrência e preservar as tolerâncias de projeto da máquina.
- Triagem da falha e avaliação das condições de segurança
A equipe responsável inicia a triagem reunindo informações sobre o sintoma observado, o momento da ocorrência, o comportamento do equipamento e os efeitos sobre a produção.
Também verifica se há riscos associados a partes móveis, energia elétrica, pressão hidráulica, ar comprimido, temperaturas elevadas ou cargas suspensas.
Antes de qualquer intervenção, a prioridade é delimitar a condição insegura, impedir o acesso não autorizado e definir se o ativo pode ser inspecionado no local ou se exige uma parada controlada.
Essa avaliação ajuda a separar uma anomalia operacional de uma falha que oferece risco imediato às pessoas, ao equipamento ou ao processo.
- Bloqueio, etiquetagem e liberação da área
Com o diagnóstico inicial definido, devem ser aplicados os procedimentos de bloqueio e etiquetagem das fontes de energia pertinentes.
A liberação da área precisa considerar a desenergização, a dissipação de energias residuais e a confirmação de que o equipamento não pode ser acionado inadvertidamente.
A execução deve seguir os procedimentos internos da planta e as normas técnicas aplicáveis, incluindo a NR12 quando houver máquinas e equipamentos abrangidos por seus requisitos.
Somente após a área estar controlada e liberada para o trabalho é que a inspeção detalhada deve prosseguir.
- Inspeção visual, medições e identificação do modo de falha
A inspeção procura sinais como folgas, trincas, vazamentos, aquecimento, desgaste irregular, deformações, ruídos, contaminação, conexões danificadas e alterações no alinhamento.
Em seguida, medições e testes compatíveis com o sistema avaliado ajudam a confirmar se a causa está relacionada a componentes mecânicos, elétricos, hidráulicos ou pneumáticos.
É importante distinguir o sintoma do modo de falha.
Uma vibração elevada, por exemplo, pode estar associada a desalinhamento, desbalanceamento, desgaste de rolamento, fixação inadequada ou outro mecanismo.
A identificação correta evita substituir componentes sem eliminar a causa original.
- Uso de análise de vibração espectral e termografia infravermelha
A análise de vibração espectral pode apoiar a avaliação de máquinas rotativas, indicando padrões compatíveis com desalinhamento, desbalanceamento, folgas ou degradação de componentes.
A interpretação deve considerar o histórico do ativo, as condições de operação e os limites técnicos definidos para o equipamento.
A termografia infravermelha permite observar anomalias térmicas em componentes e conexões, contribuindo para a investigação de aquecimentos fora do padrão.
O recurso não substitui a inspeção completa: seus resultados devem ser correlacionados com medições, histórico de manutenção e características do processo.
A utilização desses instrumentos pode ampliar a capacidade de diagnóstico e reduzir desmontagens desnecessárias, especialmente em linhas de produção contínua.
A VR MAQ. informa utilizar instrumentação especializada, incluindo análise de vibração espectral e termografia infravermelha, conforme a necessidade técnica de cada atendimento.
- Alinhamento a laser e balanceamento de campo quando aplicáveis
Quando o diagnóstico indicar problemas relacionados à posição relativa dos eixos, o alinhamento a laser pode ser empregado para verificar e corrigir o acoplamento entre máquinas.
O procedimento deve considerar as condições reais de operação, incluindo base, fixações, temperatura e possíveis deslocamentos do conjunto.
O balanceamento de campo é aplicável quando a distribuição de massa de um componente rotativo contribui para níveis inadequados de vibração.
A decisão de executar o serviço depende dos resultados da avaliação e da configuração do equipamento.
Nem todo sintoma de vibração exige balanceamento, por isso a técnica deve ser utilizada somente quando tecnicamente justificada.
- Reparo, substituição ou retrofit mecânico conforme o diagnóstico
Após a identificação do modo de falha, a intervenção pode envolver ajuste, reparo, substituição de componentes ou retrofit mecânico.
A escolha deve considerar a causa encontrada, a criticidade do ativo, a compatibilidade entre componentes, as condições de operação e a possibilidade de recorrência.
O retrofit mecânico pode ser indicado quando uma modificação de projeto aprimora a segurança, a confiabilidade ou a adequação funcional do equipamento.
Essa decisão exige avaliação de engenharia, pois alterar um conjunto sem compreender suas interfaces pode transferir o problema para outro componente.
A atuação multimarcas da VR MAQ. permite avaliar máquinas e sistemas de diferentes fabricantes conforme a necessidade apresentada pelo cliente.
O escopo da intervenção, porém, deve ser definido a partir da inspeção e do diagnóstico específico de cada equipamento.
- Teste operacional dentro das tolerâncias de projeto
Concluído o reparo, a área deve ser novamente verificada antes da liberação para operação.
O teste pode incluir acionamento controlado, observação de ruídos e vibrações, verificação de temperatura, inspeção de vazamentos e confirmação do funcionamento dos dispositivos de segurança aplicáveis.
A validação deve comparar o comportamento observado com as condições esperadas e com as tolerâncias de projeto disponíveis.
Se o equipamento não apresentar condições adequadas, a liberação deve ser reavaliada antes do retorno à produção.
O teste operacional não deve ser tratado como uma formalidade, pois é a etapa que confirma se a intervenção resolveu o problema identificado.
- Relatório analítico, causa raiz e recomendações
O atendimento deve ser encerrado com documentação técnica contendo, conforme aplicável, a descrição da falha, as condições encontradas, as medições realizadas, os componentes envolvidos, os serviços executados, os resultados dos testes e as recomendações de acompanhamento.
A análise de causa raiz ajuda a diferenciar a causa física, a causa humana, a causa sistêmica e as condições que permitiram a ocorrência.
Com esse registro, a indústria pode revisar procedimentos, ajustar planos de manutenção preventiva ou preditiva, programar uma parada e avaliar a necessidade de retrofit.
A VR MAQ. informa disponibilizar relatórios analíticos e contar com engenheiros de confiabilidade para apoiar análises de falhas e decisões de manutenção.
A documentação também favorece a rastreabilidade das intervenções e a integração entre manutenção, operação, segurança e engenharia, contribuindo para controlar recorrências em vez de apenas reagir a cada parada.
Tecnologias e instrumentos usados no diagnóstico de falhas
A escolha correta dos instrumentos de diagnóstico permite identificar anomalias antes que evoluam para falhas funcionais.
Em muitos casos, a coleta de dados em campo reduz desmontagens desnecessárias, direciona o reparo e ajuda a preservar as tolerâncias de projeto do equipamento.
A interpretação deve considerar o histórico da máquina, suas condições de operação, criticidade e o modo de falha investigado.
Análise de vibração espectral em máquinas rotativas
A análise de vibração espectral avalia a resposta dinâmica de equipamentos como motores, redutores, bombas, ventiladores, compressores e transportadores.
O espectro de frequência pode indicar padrões associados a desalinhamento, desbalanceamento, folgas mecânicas, falhas em rolamentos, problemas de engrenamento ou excitações relacionadas à rotação.
O diagnóstico não deve se basear em uma leitura isolada.
A comparação com medições anteriores, pontos equivalentes da máquina e condições semelhantes de carga torna a interpretação mais confiável.
Alterações de amplitude, frequência e tendência podem apoiar a decisão entre acompanhar o ativo, programar uma intervenção ou interromper a operação por segurança.
Termografia infravermelha para identificar anomalias térmicas
A termografia infravermelha permite visualizar a distribuição de temperatura sem contato direto com o equipamento.
Em instalações industriais, diferenças térmicas podem indicar resistência elétrica elevada, conexões inadequadas, sobrecarga, atrito, deficiência de lubrificação, obstruções ou problemas de transferência de calor.
Para que o resultado seja útil, a inspeção precisa considerar carga, emissividade, distância, reflexos e condições ambientais.
A imagem térmica é um recurso de triagem e investigação, não uma conclusão automática.
Quando uma anomalia é localizada, outras medições e inspeções devem confirmar sua origem antes da definição do reparo.
Alinhamento a laser de eixos
O alinhamento a laser verifica a posição relativa entre eixos acoplados e ajuda a corrigir desalinhamentos angular e paralelo.
Essa condição pode aumentar vibrações, esforços em mancais, desgaste de acoplamentos e consumo de energia, além de reduzir a vida útil de componentes.
A medição deve ser realizada com o conjunto em condições adequadas e levando em conta fatores como dilatação térmica, movimentação da base e tolerâncias recomendadas para o sistema.
Após o ajuste, uma nova verificação confirma se a posição alcançada está compatível com os critérios técnicos aplicáveis.
Balanceamento de campo
O balanceamento de campo corrige, no próprio local de operação, a distribuição de massa de componentes rotativos quando o desbalanceamento contribui para níveis excessivos de vibração.
O procedimento pode evitar a remoção imediata do conjunto, desde que as condições de segurança, acesso e estabilidade do equipamento permitam a intervenção.
Antes de adicionar ou remover massa, é necessário confirmar que a vibração não é causada principalmente por desalinhamento, folgas, ressonância, defeitos de rolamento ou problemas estruturais.
A correção deve ser acompanhada por medições antes e depois, com registro das condições de teste e dos resultados obtidos.
Inspeção de sistemas hidráulicos e pneumáticos
Em sistemas hidráulicos, a investigação pode envolver sintomas como perda de pressão, aquecimento anormal, vazamentos, movimentos irregulares e resposta lenta de cilindros, válvulas ou atuadores.
A análise deve considerar o circuito, o estado dos componentes, a contaminação do fluido e as condições de operação informadas pelo fabricante ou pelo projeto.
Nos sistemas pneumáticos, quedas de pressão, vazamentos, umidade, falhas de regulagem e desgaste de válvulas podem afetar a força e a repetibilidade dos movimentos.
A inspeção visual, a verificação de conexões e a medição adequada ajudam a diferenciar falhas no suprimento, na condução ou no elemento atuador.
Integração entre dados de campo e engenharia de confiabilidade
Nenhum instrumento substitui a análise técnica do conjunto.
Dados de vibração, temperatura, alinhamento, balanceamento e desempenho devem ser relacionados ao histórico de intervenções, às condições de carga e à criticidade do ativo.
Essa integração permite formular hipóteses de causa, priorizar ações e definir se a melhor resposta é monitoramento, manutenção planejada, substituição de componentes ou retrofit mecânico.
A engenharia de confiabilidade também pode aplicar análise de causa raiz para evitar que a intervenção trate apenas o sintoma.
Relatórios analíticos devem registrar medições, evidências, peças envolvidas, condições encontradas, ações executadas e recomendações de acompanhamento.
Esse registro contribui para o planejamento de paradas e para a manutenção produtiva total, sem depender exclusivamente da memória da equipe.
A instrumentação aplicada pela VR MAQ.
No contexto da VR MAQ., a manutenção multimarcas utiliza instrumentação de ponta informada para o diagnóstico de máquinas e equipamentos industriais mecânicos, elétricos e pneumáticos.
A experiência de quase 50 anos da empresa, associada à atuação técnica em diferentes sistemas, permite estruturar a avaliação conforme a necessidade do cliente, sem presumir uma causa antes da coleta de evidências.
A aplicação de análise de vibração espectral, termografia infravermelha, alinhamento a laser de eixos e balanceamento de campo deve ser definida conforme o equipamento, o sintoma observado e as condições de segurança da intervenção.
Assim, o diagnóstico orienta decisões mais precisas e pode reduzir desmontagens que não sejam tecnicamente necessárias, preservando a continuidade operacional dentro dos limites aplicáveis.
Boas práticas para reduzir custos e evitar paradas inesperadas
Reduzir custos de manutenção não significa adiar intervenções, mas controlar a deterioração dos ativos, priorizar riscos e escolher o momento tecnicamente mais adequado para agir.
Um programa consistente combina confiabilidade, segurança, planejamento de materiais e integração entre manutenção preventiva, preditiva e corretiva.
Classifique os ativos por criticidade
A criticidade indica o impacto potencial de uma falha sobre segurança, meio ambiente, qualidade, produção e continuidade operacional.
Para cada equipamento, avalie fatores como:
- risco para trabalhadores e para a operação;
- efeito da falha sobre a linha de produção;
- existência de equipamento reserva ou rota alternativa;
- tempo necessário para diagnóstico, reparo e retorno à operação;
- disponibilidade de componentes e recursos especializados;
- histórico e frequência de falhas.
Máquinas classificadas como críticas exigem maior rigor no monitoramento, procedimentos de resposta mais claros e planejamento antecipado de recursos.
Prensas hidráulicas, cilindros, esteiras transportadoras, calandras, elevadores industriais e sistemas de movimentação de carga podem receber prioridades diferentes conforme a função que desempenham em cada planta.
Crie um plano de resposta para falhas recorrentes
Falhas repetitivas não devem ser tratadas apenas com a substituição do componente danificado.
O plano de resposta precisa registrar o sintoma observado, as condições de operação, o modo de falha, as medidas de contenção e a causa provável.
Também deve definir quem pode autorizar a parada, quais áreas precisam ser isoladas e quais verificações devem ocorrer antes da liberação do equipamento.
Quando a recorrência permanece, a análise de causa raiz ajuda a diferenciar defeitos de projeto, desalinhamento, sobrecarga, lubrificação inadequada, contaminação, montagem incorreta e condições operacionais fora das tolerâncias previstas.
Essa abordagem evita que a manutenção corretiva industrial se transforme em uma sequência de intervenções emergenciais sem eliminação da origem do problema.
Dimensione estoque e componentes conforme a criticidade
Manter componentes indiscriminadamente em estoque pode imobilizar recursos e ainda não assegurar disponibilidade do item correto.
A decisão deve considerar a criticidade do ativo, a possibilidade de aquisição, a padronização entre equipamentos, a vida útil do componente e o impacto de uma eventual indisponibilidade.
É recomendável identificar itens de reposição essenciais, conjuntos sujeitos a desgaste e componentes com maior risco de obsolescência.
A especificação deve ser conferida com desenhos, manuais, registros de intervenção e requisitos do equipamento.
Em sistemas hidráulicos, pneumáticos, elétricos e mecânicos, a compatibilidade técnica deve ser validada antes da instalação.
Planeje paradas programadas
Paradas programadas permitem agrupar inspeções, ajustes e reparos que seriam mais caros ou arriscados quando executados de forma isolada.
O planejamento deve incluir escopo técnico, análise de riscos, sequência de atividades, recursos necessários, peças, ferramentas, permissões e critérios de teste.
A programação também deve considerar a janela operacional da planta e a possibilidade de executar atividades sem desmontagem significativa quando os métodos de diagnóstico permitirem.
Relatórios de inspeção, histórico de falhas e dados de condição ajudam a definir o que deve ser feito imediatamente e o que pode ser acompanhado até uma parada futura.
Use análise de falhas e retrofits mecânicos
A análise de falhas transforma ocorrências em aprendizado operacional.
Além de identificar o componente danificado, ela deve examinar as condições que contribuíram para o evento e verificar se há necessidade de alteração no conjunto.
Em alguns casos, um retrofit mecânico pode aprimorar o projeto original, corrigindo limitações de acesso, proteção, alinhamento, transmissão de esforços ou facilidade de manutenção.
Essa decisão deve ser baseada em diagnóstico, avaliação de riscos e compatibilidade com as tolerâncias de projeto.
Não se trata de modificar o equipamento de forma improvisada, mas de avaliar tecnicamente uma melhoria que reduza a probabilidade de recorrência.
Acompanhe indicadores de manutenção
Indicadores ajudam a verificar se o plano está controlando os riscos e utilizando os recursos de forma coerente.
Entre os mais utilizados estão:
- disponibilidade, que relaciona o tempo em que o ativo está apto a operar com o período analisado;
- MTBF, associado ao intervalo médio entre falhas;
- MTTR, relacionado ao tempo médio de reparo;
- OEE, que combina disponibilidade, desempenho e qualidade;
- proporção de manutenção planejada e não planejada;
- reincidência de falhas por equipamento ou modo de falha.
Esses indicadores devem ser interpretados junto com o contexto operacional.
Um número isolado não explica a causa de uma parada nem substitui a inspeção técnica.
O valor está em observar tendências, comparar períodos equivalentes e transformar os achados em ações de melhoria.
Integre manutenção preventiva, preditiva e corretiva
A manutenção preventiva atua com base em periodicidade ou uso.
A preditiva utiliza a condição observada do equipamento para indicar a necessidade de intervenção.
A corretiva ocorre após a identificação de uma falha ou de uma perda de desempenho, podendo ser planejada quando o defeito é conhecido e a intervenção pode ser programada.
As três estratégias podem coexistir.
A análise de vibração espectral, a termografia infravermelha, o alinhamento a laser de eixos e o balanceamento de campo apoiam decisões baseadas na condição.
Quando os dados indicam degradação, a equipe pode planejar o reparo antes de uma quebra mais grave.
A integração com princípios de manutenção produtiva total, ou TPM, favorece a participação das áreas operacionais, o cuidado básico com os ativos e a melhoria contínua.
Quando solicitar uma avaliação técnica?
A avaliação de uma empresa especializada é pertinente quando há falhas recorrentes, perda de desempenho, vibração anormal, aquecimento, desalinhamento, dificuldade para identificar a causa ou necessidade de uma parada emergencial.
Para facilitar o diagnóstico, reúna informações sobre o equipamento, marca e modelo, função na linha, histórico de falhas, sintomas, condições de operação, registros de inspeção e imagens disponíveis.
A VR MAQ. atua há quase 50 anos na fabricação de máquinas e equipamentos industriais e na manutenção multimarcas.
Conforme a necessidade do cliente, sua estrutura reúne instrumentação especializada, engenharia de confiabilidade, análise de falhas, retrofits mecânicos e atendimento para ocorrências emergenciais em regime de plantão 24/7.
A avaliação deve definir o escopo tecnicamente adequado, sem substituir os procedimentos de segurança, bloqueio e liberação aplicáveis à planta.
Aplicações da manutenção corretiva em diferentes setores industriais
A manutenção corretiva industrial pode ser aplicada em diferentes ambientes produtivos, desde linhas de fabricação contínua até operações com equipamentos submetidos a cargas elevadas, poeira, umidade ou variações de temperatura.
O objetivo é restabelecer a condição operacional após uma falha e, quando possível, identificar suas causas para reduzir a recorrência.
A estratégia e os recursos empregados devem considerar o processo, a criticidade do ativo e os requisitos de segurança de cada setor.
Montadoras de veículos e linhas de produção contínua
Em montadoras, uma falha em transportadores, prensas, dispositivos de montagem, motores, redutores ou sistemas pneumáticos pode interromper o fluxo entre etapas produtivas.
Nesses ambientes, o diagnóstico precisa distinguir rapidamente uma falha isolada de um problema que pode afetar outros equipamentos conectados à linha.
A intervenção pode envolver inspeção de componentes mecânicos, verificação de acionamentos, correção de desalinhamentos, substituição de elementos desgastados e validação do funcionamento antes da retomada.
Como a continuidade operacional é relevante, a manutenção corretiva deve ser integrada ao histórico do ativo e ao planejamento de ações preventivas e preditivas.
Usinas siderúrgicas e equipamentos sujeitos a altas cargas
Na siderurgia, máquinas e estruturas operam sob esforços intensos, temperaturas elevadas, vibrações e ambientes com partículas.
Equipamentos de movimentação, acionamentos, transportadores, sistemas hidráulicos e componentes de conformação podem apresentar falhas associadas a sobrecarga, fadiga, desgaste, desalinhamento ou contaminação.
Uma avaliação técnica deve considerar não apenas o componente que parou, mas também as condições que contribuíram para a ocorrência.
A análise de vibração, a termografia infravermelha e as medições dimensionais podem apoiar a identificação de anomalias sem desmontagem significativa, quando tecnicamente aplicável.
O reparo deve ser validado dentro das tolerâncias de projeto e acompanhado de recomendações para evitar a repetição do modo de falha.
Mineração e sistemas de transporte de materiais
Em operações de mineração, esteiras transportadoras, roscas transportadoras, britadores, peneiras, bombas e equipamentos de elevação estão sujeitos a abrasão, impactos, poeira e operação severa.
Uma falha em um ponto do transporte pode afetar etapas subsequentes, dificultando o recebimento, o processamento ou a expedição de materiais.
A manutenção corretiva pode abranger a avaliação de rolamentos, eixos, acoplamentos, redutores, componentes estruturais e sistemas hidráulicos ou pneumáticos.
Também é importante verificar tensão, alinhamento, balanceamento e condições de lubrificação.
Em ativos críticos, o registro da ocorrência contribui para definir inspeções, componentes sobressalentes e paradas programadas mais coerentes com a realidade da operação.
Plantas alimentícias e exigências de continuidade operacional
Em plantas alimentícias, a manutenção deve conciliar disponibilidade dos equipamentos, segurança dos trabalhadores, integridade do processo e requisitos de higiene aplicáveis à operação.
Misturadores, transportadores, bombas, elevadores, sistemas de acionamento e máquinas de embalagem podem exigir intervenção após falhas mecânicas, elétricas ou pneumáticas.
O atendimento deve ser organizado para evitar que uma intervenção introduza riscos ao processo.
Por isso, o isolamento da área, a liberação do equipamento, a limpeza conforme os procedimentos da planta e a validação operacional precisam ser coordenados com as áreas responsáveis.
A manutenção corretiva não substitui o acompanhamento de condição: sinais como aquecimento anormal, ruído, vibração ou perda de desempenho devem ser avaliados antes que provoquem uma parada maior.
Caldeiraria e usinagem
Em caldeirarias e oficinas de usinagem, prensas, tornos, fresadoras, calandras, sistemas de corte, pontes e dispositivos de movimentação podem sofrer falhas por desgaste, desalinhamento, esforço excessivo ou uso fora das condições de projeto.
A intervenção corretiva pode incluir ajustes, recuperação ou substituição de componentes, alinhamento de eixos e avaliação de elementos hidráulicos.
O diagnóstico deve levar em conta a precisão exigida pelo processo.
Uma máquina que continua funcionando, mas produz peças fora da tolerância, também apresenta uma condição que requer investigação.
Assim, a manutenção deve considerar disponibilidade e qualidade, relacionando os sintomas observados com medições e registros de operação.
Construção, reciclagem e indústrias em geral
Na construção, equipamentos hidráulicos, elevadores industriais, perfuratrizes e sistemas de movimentação podem operar em ambientes variáveis e sujeitos a transporte frequente, poeira, impactos e mudanças de carga.
Na reciclagem, trituradores, esteiras, separadores e prensas podem enfrentar materiais heterogêneos e condições que aceleram o desgaste.
Em ambos os casos, a manutenção corretiva deve começar pela identificação segura da fonte da falha.
A simples troca de uma peça pode não resolver o problema quando a origem está em sobrecarga, montagem inadequada, contaminação, falta de alinhamento ou configuração incorreta.
A análise da causa ajuda a definir se são necessários ajustes de operação, melhoria de proteção, alteração de componente ou retrofit mecânico.
Equipamentos relacionados e critérios técnicos
Prensas hidráulicas e cilindros hidráulicos exigem atenção a vazamentos, perda de força, aquecimento, contaminação do fluido e irregularidades no movimento.
Calandras dependem do estado de rolos, acionamentos, alinhamento e sistemas de conformação.
Elevadores industriais e transportadores requerem inspeção de estruturas, guias, acionamentos, freios, cabos, correntes ou elementos equivalentes conforme o projeto do equipamento.
A escolha do procedimento deve considerar o manual e as tolerâncias do fabricante, o histórico de falhas, a criticidade do ativo e os riscos envolvidos.
Quando a causa não está clara, medições e ensaios de campo podem evitar desmontagens desnecessárias e orientar uma decisão mais segura entre reparar, substituir ou modificar o conjunto.
Atuação multimarcas da VR MAQ.
A VR MAQ. informa atuação com manutenção multimarcas e atendimento nos estados de São Paulo, Minas Gerais, Rio Grande do Sul, Santa Catarina e Paraná.
Sua experiência de quase 50 anos na fabricação de máquinas e equipamentos industriais e na prestação de serviços de manutenção permite atender, conforme a necessidade do cliente, diferentes contextos de fabricação, caldeiraria, usinagem, construção, mineração e outros segmentos industriais.
Em uma avaliação técnica, é recomendável reunir informações como identificação do equipamento, marca e modelo, descrição do sintoma, condições em que a falha ocorre, registros de manutenção e imagens disponíveis.
Esses dados ajudam a direcionar o diagnóstico e a definir uma intervenção compatível com o sistema mecânico, elétrico ou pneumático envolvido, sem presumir a mesma solução para setores ou máquinas diferentes.
Como escolher uma empresa de manutenção industrial?
Escolher uma empresa de manutenção industrial exige mais do que comparar disponibilidade ou mão de obra.
A decisão deve considerar experiência técnica, capacidade de diagnóstico, segurança, documentação, resposta a emergências e conhecimento dos sistemas que sustentam a operação.
O fornecedor adequado deve conseguir avaliar máquinas mecânicas, elétricas e pneumáticas e transformar os achados de campo em um plano de ação rastreável.
Verifique a experiência com diferentes máquinas e marcas
Uma empresa preparada para atender diferentes fabricantes e configurações consegue lidar melhor com ambientes industriais heterogêneos.
Antes da contratação, confirme se o prestador possui experiência compatível com os ativos da planta, como prensas hidráulicas, cilindros hidráulicos, calandras, elevadores industriais, esteiras transportadoras, roscas transportadoras, sistemas de movimentação de carga e equipamentos de caldeiraria ou usinagem.
Também é importante verificar se a experiência abrange manutenção multimarcas.
Esse aspecto reduz a dependência de um único fabricante e favorece uma avaliação mais ampla quando a falha envolve acoplamentos, acionamentos, componentes hidráulicos, conjuntos pneumáticos ou estruturas mecânicas.
A VR MAQ. atua na fabricação de máquinas e equipamentos industriais e na manutenção multimarcas, reunindo quase 50 anos de experiência no setor.
Essa trajetória deve ser compreendida como um sinal de histórico operacional e conhecimento acumulado, não como uma promessa automática de resultado para qualquer equipamento ou condição de serviço.
Avalie o corpo técnico e a capacidade de diagnóstico
A qualidade da manutenção depende da capacidade de identificar o modo de falha antes de definir o reparo.
Uma equipe tecnicamente preparada deve combinar inspeção de campo, interpretação de dados, conhecimento dos princípios de funcionamento e análise das tolerâncias aplicáveis ao equipamento.
Pergunte como a empresa investiga problemas recorrentes, quais medições realiza e como diferencia sintomas de causas.
Em máquinas rotativas, por exemplo, vibração, temperatura, desalinhamento e desbalanceamento podem aparecer associados, mas exigem diagnósticos distintos.
Em sistemas hidráulicos e pneumáticos, pressão, vazão, vazamentos, contaminação e resposta dos atuadores também precisam ser avaliados de acordo com o conjunto.
Na VR MAQ., o contexto informado inclui instrumentação especializada, engenharia de confiabilidade, análise de falhas e possibilidade de retrofit mecânico.
Esses recursos permitem que a decisão entre reparar, substituir ou aprimorar um componente seja baseada na condição observada e na função do ativo, em vez de depender apenas de uma troca imediata.
Confirme a aderência às normas e aos procedimentos de segurança
A manutenção deve ser executada com controle de riscos, isolamento adequado das fontes de energia e liberação segura da área.
Em máquinas e equipamentos, a NR12 deve ser considerada quando pertinente, juntamente com os procedimentos internos da planta e demais requisitos técnicos aplicáveis ao serviço.
Na avaliação do fornecedor, verifique se a proposta contempla análise das condições de trabalho, bloqueio e etiquetagem, controle de acesso, uso de equipamentos de proteção e validação antes do retorno à operação.
A documentação precisa deixar claro quais riscos foram identificados e quais medidas foram adotadas.
A aderência normativa não substitui uma análise específica do equipamento.
Cada intervenção deve considerar o projeto, o processo produtivo, a energia envolvida, os dispositivos de proteção e as condições reais encontradas em campo.
Considere emergências e planejamento de paradas
Uma empresa de manutenção industrial deve demonstrar como organiza atendimentos emergenciais e intervenções planejadas.
Para uma quebra crítica, é relevante saber se existe um canal de plantão, triagem técnica e capacidade de mobilização compatível com a necessidade apresentada.
Para paradas programadas, o fornecedor deve contribuir com escopo, sequência de atividades, recursos necessários, critérios de liberação e registros da execução.
A VR MAQ. informa oferecer plantão 24/7 para quebras emergenciais e atendimento conforme a necessidade do cliente.
A disponibilidade de atendimento deve ser confirmada durante a contratação, considerando o equipamento, a região, o escopo e as condições operacionais envolvidas.
A empresa informa atuação em São Paulo, Minas Gerais, Rio Grande do Sul, Santa Catarina e Paraná.
O melhor planejamento não busca eliminar toda manutenção corretiva, mas controlar sua ocorrência e evitar que falhas previsíveis evoluam para paradas mais extensas.
A integração entre manutenção preventiva, preditiva e corretiva ajuda a organizar prioridades e recursos.
Exija relatórios analíticos e rastreabilidade
Um serviço tecnicamente completo não termina quando a máquina volta a funcionar.
O relatório deve registrar a condição encontrada, o modo de falha, as medições relevantes, os componentes envolvidos, as atividades executadas, as recomendações e os critérios usados para liberar o equipamento.
A rastreabilidade permite acompanhar recorrências, atualizar o histórico do ativo e apoiar decisões sobre substituição, reforma, retrofit ou mudança de periodicidade.
Quando aplicável, o documento também pode apoiar a estimativa técnica de vida útil remanescente, sem substituir uma avaliação de engenharia específica.
Procure relatórios que facilitem a análise de causa raiz e o planejamento de paradas programadas.
Informações organizadas contribuem para indicadores como disponibilidade, MTBF, MTTR e OEE, desde que os dados sejam coletados com critérios consistentes e interpretados dentro da realidade de cada planta.
Confirme a capacidade de atender sistemas integrados
Muitas falhas não se limitam a um único componente.
Uma esteira pode apresentar problemas mecânicos, elétricos e de acionamento; uma prensa hidráulica pode exigir avaliação conjunta de estrutura, cilindro, bomba, válvulas e comandos; um elevador industrial pode envolver movimentação, transmissão, sensores e dispositivos de segurança.
Por isso, avalie se o fornecedor consegue articular manutenção mecânica, elétrica e pneumática ou se possui um método claro para coordenar as diferentes disciplinas.
A capacidade de enxergar o sistema completo reduz o risco de corrigir apenas o sintoma e deixar a causa atuante.
Organize referências internas para aprofundar a avaliação
Esses conteúdos ajudam o leitor a entender o funcionamento dos ativos, reconhecer sinais de desgaste e preparar informações para uma avaliação técnica.
Perguntas frequentes
A manutenção corretiva não precisa ser eliminada por completo.
Algumas falhas são aleatórias, determinados componentes têm baixo impacto operacional e certas intervenções podem ser economicamente ou tecnicamente mais adequadas quando realizadas após a ocorrência.
O objetivo é controlar a corretiva, reduzir falhas não planejadas e evitar que riscos de segurança, qualidade ou continuidade operacional sejam tratados como normais.
A decisão depende da criticidade do equipamento, da possibilidade de detectar a degradação, da consequência da falha, da disponibilidade de componentes e da capacidade de executar o reparo com segurança.
Para ativos críticos, a combinação entre manutenção preventiva, monitoramento preditivo, análise de falhas e planejamento de contingência tende a oferecer maior controle.
Uma empresa especializada pode avaliar o histórico do ativo, os sintomas observados, os desenhos ou manuais disponíveis, as condições de operação e os registros de manutenção.
A VR MAQ., com quase 50 anos de experiência, atua com manutenção multimarcas e pode orientar a avaliação técnica conforme a necessidade do cliente, sempre considerando o tipo de equipamento, a condição encontrada e os requisitos de segurança aplicáveis.
Quando terceirizar a manutenção industrial?
A terceirização pode ser considerada quando a planta não dispõe de equipe, instrumentação ou disponibilidade suficientes para diagnosticar determinados ativos, atender ocorrências emergenciais ou executar paradas planejadas.
Também pode ser útil para complementar a equipe interna em análises especializadas, manutenção multimarcas, confiabilidade e retrofits.
A decisão deve considerar criticidade, riscos, complexidade e capacidade operacional da própria indústria.
Quais informações enviar para solicitar uma avaliação técnica?
Envie, quando disponíveis, a identificação do equipamento, fabricante e modelo, descrição do sintoma, histórico de falhas, condição atual de operação, registros de vibração ou temperatura, fotografias, desenhos ou manuais, dados de produção afetados e medidas de segurança já adotadas.
Também informe a localização da planta, o tipo de sistema envolvido e se a demanda é emergencial, preventiva ou relacionada a uma parada programada.
A VR MAQ. pode orientar a avaliação conforme a necessidade apresentada.
O escopo final deve ser definido a partir das informações técnicas, da inspeção aplicável e das condições reais do equipamento.
