Galeria
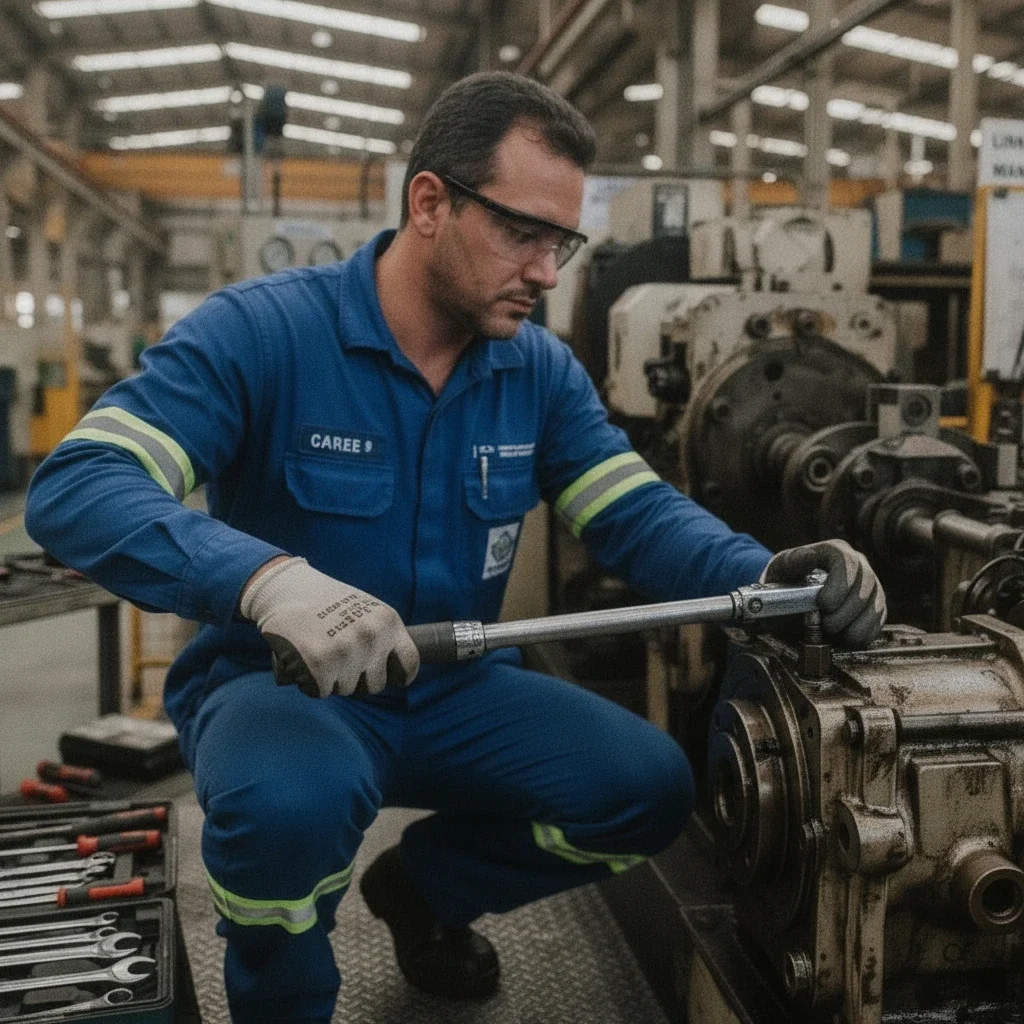
Clique nas imagens para ampliar
Manutenção de equipamentos industriais: tipos, técnicas e benefícios para a produtividade
O que é manutenção de equipamentos industriais e por que ela é estratégica?
Ao pesquisar Manutenção de equipamentos industriais, é importante avaliar a aplicação, as condições de operação e o suporte técnico necessário. O que é manutenção industrial? Manutenção industrial é o conjunto de ações técnicas e gerenciais destinadas a conservar, reparar e melhorar máquinas e ativos fabris ao longo do seu ciclo de vida.
Ela envolve inspeção, diagnóstico, planejamento e intervenção para preservar a confiabilidade, a disponibilidade, a segurança operacional e a produtividade dos equipamentos.
Mais do que corrigir uma quebra, a manutenção orienta decisões de operação, investimento e continuidade da produção.
Conservação, reparo e melhoria dos equipamentos
Conservar significa manter o equipamento em condições adequadas de funcionamento por meio de inspeções, lubrificação quando aplicável, ajustes, limpeza técnica e acompanhamento de parâmetros operacionais definidos para o ativo.
Reparar corresponde a restabelecer a função de uma máquina após uma falha ou quando são identificados sinais de degradação.
Melhorar envolve modificar componentes, sistemas ou métodos para reduzir a recorrência de falhas, facilitar a manutenção ou adequar o equipamento às necessidades do processo.
Essas ações devem considerar o projeto da máquina, seu regime de trabalho, a carga aplicada, o ambiente, o histórico de ocorrências e as tolerâncias de projeto.
Em máquinas industriais mecânicas, elétricas ou pneumáticas, uma intervenção aparentemente simples pode afetar alinhamento, vibração, temperatura, segurança e desempenho do conjunto.
Por que a manutenção é estratégica para a indústria
Uma parada não planejada pode interromper uma linha de produção, comprometer entregas, provocar perdas de material e aumentar a necessidade de intervenções emergenciais.
O desgaste natural de rolamentos, eixos, acoplamentos, componentes elétricos, sistemas hidráulicos e elementos pneumáticos também pode evoluir até uma falha funcional quando não é identificado e tratado no momento adequado.
Por isso, a manutenção deve ser integrada à gestão dos ativos fabris.
O planejamento permite definir prioridades, selecionar técnicas de inspeção, organizar recursos e programar intervenções com menor impacto sobre a operação.
A análise da criticidade de cada equipamento ajuda a direcionar esforços para os ativos cuja falha pode gerar maior risco à segurança, à qualidade, à disponibilidade ou à continuidade da linha.
Esse trabalho também se relaciona ao OEE, indicador que considera disponibilidade, performance e qualidade.
Uma manutenção bem estruturada pode contribuir para reduzir perdas associadas a paradas, baixa velocidade e defeitos, mas o aumento da produtividade não deve ocorrer pela eliminação de etapas de segurança ou pela operação fora das tolerâncias previstas para o equipamento.
Manutenção como apoio à decisão técnica
Os dados de inspeções, ordens de serviço, falhas recorrentes e condições de operação ajudam a identificar tendências e a decidir quando intervir.
Dependendo da criticidade e da natureza do ativo, a equipe pode combinar manutenção preventiva, corretiva e baseada em condição, sempre com critérios definidos por profissionais tecnicamente capacitados.
Essa abordagem transforma a manutenção em uma fonte de informação para decisões de operação, reposição de sobressalentes, modernização, retrofit e investimento.
O objetivo não é realizar intervenções indiscriminadas, mas aplicar o nível de controle compatível com o risco, a importância do equipamento e o impacto de uma eventual parada.
A segurança deve fazer parte de todas as etapas, desde o diagnóstico até a liberação do equipamento.
Procedimentos, análise de riscos, bloqueio e etiquetagem, permissões de trabalho e registros de inspeção precisam ser adotados conforme a atividade e os requisitos aplicáveis.
Em máquinas e equipamentos, a NR12 deve ser considerada quando pertinente, juntamente com as demais normas técnicas e procedimentos de segurança relacionados ao processo.
A atuação da VR MAQ.
A VR MAQ. atua na fabricação de máquinas e equipamentos industriais e na prestação de serviços de manutenção multimarcas.
Com quase 50 anos de experiência, a empresa combina conhecimento acumulado, corpo técnico especializado e recursos de diagnóstico para atender necessidades de manutenção conforme as características do equipamento e da operação.
Sua proposta está relacionada à confiabilidade operacional, à versatilidade técnica e à segurança, sem tratar todos os ativos ou setores como se tivessem o mesmo protocolo.
A avaliação adequada deve considerar o tipo de máquina, seu histórico, as condições de trabalho, os riscos envolvidos e os requisitos de projeto antes da definição do escopo de intervenção.
Manutenção preventiva, corretiva e preditiva: diferenças e aplicações
A escolha entre manutenção preventiva, corretiva e preditiva depende da criticidade do equipamento, do regime de trabalho, do histórico de falhas e do impacto que uma parada pode causar na produção.
Na prática, uma política de manutenção consistente combina métodos diferentes para preservar a disponibilidade dos ativos, controlar riscos e orientar intervenções com base em informações técnicas.
Diferenças entre os principais tipos de manutenção
| Tipo de manutenção | Objetivo | Momento da intervenção | Informação utilizada |
|---|---|---|---|
| Preventiva | Reduzir a probabilidade de falha por meio de ações planejadas | Antes da falha, conforme periodicidade ou condição de uso definida | Manual do equipamento, horas de operação, ciclos, histórico e plano de manutenção |
| Corretiva | Restabelecer a função do equipamento após uma falha ou perda de desempenho | Depois da identificação da falha funcional ou de uma condição que exige reparo | Diagnóstico do defeito, análise do componente, ordem de serviço e causa provável |
| Preditiva | Antecipar decisões a partir da evolução dos sinais de degradação | Quando os dados indicam uma tendência ou condição que requer intervenção | Medições, sensores, inspeções instrumentadas, tendências e histórico do ativo |
Manutenção preventiva
A manutenção preventiva é programada antes que ocorra uma falha.
As tarefas podem incluir inspeção, lubrificação, reaperto, substituição planejada de componentes, ajustes e testes funcionais, sempre conforme a documentação técnica e as condições reais de operação.
Sua principal característica é a periodicidade definida.
Entretanto, um calendário fixo não deve ser tratado como regra isolada: excesso de intervenções pode elevar o consumo de peças e a exposição da equipe, enquanto intervalos inadequados podem permitir a evolução de desgastes.
Por isso, o plano deve ser revisado com base no histórico do ativo, nas recomendações aplicáveis e nos resultados das inspeções.
Manutenção corretiva
A manutenção corretiva ocorre quando uma falha já foi identificada ou quando o equipamento perdeu parcial ou totalmente sua função.
Ela pode ser necessária após uma quebra inesperada, mas também pode ser planejada quando a equipe detecta uma anomalia e decide aguardar uma janela de parada controlada.
O atendimento corretivo deve começar pela identificação segura do problema, seguida da avaliação da causa, do risco e das condições para retorno à operação.
Substituir o componente danificado sem investigar o modo de falha pode permitir a repetição do problema, especialmente em conjuntos com desalinhamento, sobrecarga, deficiência de lubrificação ou condições inadequadas de operação.
Manutenção preditiva
A manutenção preditiva utiliza o monitoramento da condição do equipamento para acompanhar sinais de degradação e apoiar a definição do momento adequado para intervir.
Podem ser utilizados sensores, medições periódicas e técnicas instrumentadas, de acordo com o tipo de ativo e o modo de falha que se pretende acompanhar.
Ela não se resume a uma inspeção visual.
Uma inspeção visual pode identificar vazamentos, danos aparentes, folgas ou alterações perceptíveis, mas a manutenção baseada em condição exige critérios de medição, registro, comparação com referências e interpretação técnica.
O significado de uma alteração depende do histórico, da carga, da rotação, da temperatura, do ambiente e das condições operacionais.
Por que combinar estratégias no plano de manutenção
Não existe um único método adequado para todos os equipamentos.
Um ativo crítico para a segurança ou para a continuidade de uma linha pode exigir monitoramento mais frequente, peças sobressalentes disponíveis e critérios de intervenção mais rigorosos.
Já um componente de baixo impacto pode ser acompanhado por inspeções simples ou substituição planejada, desde que essa decisão seja tecnicamente justificada.
A combinação de estratégias pode seguir uma lógica como esta:
- classificar os ativos conforme impacto na segurança, produção, qualidade, meio ambiente e custo de parada;
- identificar a função do equipamento e os modos de falha que podem impedir seu desempenho esperado;
- definir quais falhas podem ser evitadas por tarefas preventivas e quais apresentam sinais mensuráveis de degradação;
- estabelecer inspeções, frequências, responsáveis, critérios de aceitação e evidências necessárias;
- reservar a manutenção corretiva para falhas inevitáveis, não detectáveis ou cuja intervenção planejada seja mais adequada ao risco;
- revisar o plano após falhas repetitivas, mudanças de processo, retrofits, alterações de carga ou novos dados de operação.
Essa abordagem conecta a criticidade à decisão de manutenção.
O resultado esperado não é simplesmente aumentar a quantidade de intervenções, mas aplicar o método proporcional ao risco e ao impacto da parada, mantendo o equipamento dentro das condições de projeto e operação definidas.
Como avaliar a aplicação de cada método
Antes de escolher a estratégia, a equipe deve considerar perguntas como:
- O que acontece se este equipamento falhar durante a produção?
- A falha oferece risco à segurança de pessoas ou à integridade de outros componentes?
- Há sinais mensuráveis antes da perda funcional?
- O equipamento opera em regime contínuo, intermitente, severo ou variável?
- Existe documentação técnica e histórico suficiente para definir periodicidades?
- A intervenção exige parada programada, bloqueio e etiquetagem ou recursos especiais?
- Há sobressalentes, ferramentas e profissionais disponíveis quando necessário?
Os critérios devem ser definidos e validados por profissionais qualificados, considerando a documentação do fabricante, as condições reais da instalação e as normas técnicas e de segurança aplicáveis.
Registros de inspeção, ordens de serviço, medições e análises de falhas ajudam a transformar experiências isoladas em conhecimento útil para o plano de manutenção.
Como a VR MAQ. se relaciona com essas abordagens
A VR MAQ. atua na fabricação de máquinas e equipamentos industriais e na prestação de manutenção multimarcas.
Conforme a necessidade do cliente, sua oferta contempla serviços de manutenção preventiva e corretiva, mas o protocolo de intervenção não deve ser presumido como igual para todos os equipamentos, setores ou condições operacionais.
A definição do escopo depende da avaliação do ativo, do histórico de falhas, da criticidade, das condições de operação e dos requisitos de segurança.
Em uma contratação, é recomendável esclarecer quais inspeções serão executadas, quais evidências serão registradas, quais responsabilidades cabem a cada parte e como serão tratadas as recomendações identificadas durante o serviço.
FAQ: Qual é a diferença entre manutenção preventiva, corretiva e preditiva?
A manutenção preventiva é planejada para ocorrer antes da falha, seguindo periodicidades, ciclos de operação ou critérios técnicos.
A corretiva é realizada depois que uma falha ou perda de função foi identificada, podendo ser emergencial ou planejada.
A preditiva acompanha a condição do ativo por meio de medições e tendências para indicar quando uma intervenção deve ser programada.
A manutenção preditiva não elimina automaticamente a preventiva ou a corretiva.
Em uma política de manutenção bem estruturada, os três métodos podem ser combinados conforme a criticidade, o regime de trabalho, os modos de falha e o impacto da parada.
Técnicas de diagnóstico para identificar falhas antes da parada
A manutenção baseada em evidências utiliza medições, histórico operacional e avaliação técnica para identificar alterações antes que elas evoluam para uma falha funcional.
Em conjuntos mecânicos, elétricos e pneumáticos, a escolha do método depende do ativo, do modo de falha investigado, da carga aplicada, da rotação, da temperatura e das condições reais de operação.
Análise de vibração espectral
A análise de vibração espectral mede o comportamento vibratório de um equipamento e organiza os sinais por frequência, permitindo investigar alterações que nem sempre são perceptíveis em uma inspeção visual.
Em máquinas rotativas, mudanças no padrão podem estar associadas a desbalanceamento, desalinhamento, folgas, problemas em rolamentos, desgaste de acoplamentos ou alterações na fixação.
A interpretação não deve considerar apenas um valor isolado.
É necessário comparar medições ao longo do tempo, relacionar os dados à rotação e à carga do equipamento e observar a evolução dos componentes espectrais.
Uma tendência de mudança pode justificar inspeção direcionada, ajuste, alinhamento, lubrificação conforme o procedimento aplicável ou planejamento de uma intervenção antes da parada não programada.
Termografia infravermelha
A termografia infravermelha identifica padrões de temperatura na superfície dos componentes sem exigir, necessariamente, uma desmontagem significativa.
Diferenças térmicas entre pontos semelhantes podem indicar resistência anormal, atrito, sobrecarga, deficiência de contato, lubrificação inadequada ou outra condição que precise ser investigada.
O resultado deve ser analisado considerando emissividade, distância, reflexão, ventilação, carga e condição operacional.
Uma imagem térmica, por si só, não determina a causa da anomalia: ela orienta a investigação e precisa ser correlacionada com inspeção, histórico do ativo e demais evidências técnicas.
Alinhamento a laser de eixos e balanceamento de campo
O alinhamento a laser de eixos auxilia na verificação da posição relativa entre eixos acoplados.
O desalinhamento pode aumentar esforços sobre rolamentos, acoplamentos e vedações, além de contribuir para vibração, aquecimento e desgaste prematuro.
A medição deve ser realizada conforme o procedimento adequado ao conjunto e às condições de instalação.
O balanceamento de campo é aplicado em conjuntos rotativos para avaliar e corrigir, quando tecnicamente indicado, a distribuição de massa durante a operação ou no próprio local instalado.
O objetivo é reduzir efeitos associados ao desbalanceamento sem remover o conjunto para uma estrutura externa, sempre respeitando os limites, os riscos e as condições de segurança do equipamento.
Como combinar as técnicas
Cada método observa um aspecto diferente da condição do ativo:
- a análise de vibração ajuda a investigar comportamento dinâmico, frequência e evolução de alterações mecânicas;
- a termografia mostra padrões térmicos e diferenças de temperatura entre componentes ou pontos de referência;
- o alinhamento a laser verifica a relação geométrica entre eixos e pode apoiar a investigação de esforços anormais;
- o balanceamento de campo avalia efeitos relacionados à distribuição de massa em conjuntos rotativos.
A combinação dessas técnicas aumenta a qualidade do diagnóstico, mas não substitui a análise de contexto.
Histórico de falhas, regime de trabalho, condição operacional, intervenções anteriores, carga, rotação e tolerâncias de projeto devem ser considerados antes de definir uma ação.
O diagnóstico também deve distinguir uma indicação de anomalia da confirmação de uma falha e registrar quais evidências sustentam a decisão.
Registros e avaliação técnica
Um diagnóstico tecnicamente útil deve gerar registros rastreáveis, como identificação do ativo, data e local da medição, condição de operação, instrumento utilizado, pontos avaliados, valores observados, imagens ou espectros quando aplicável, critérios de comparação e recomendação de acompanhamento.
Laudos e relatórios devem indicar limitações da medição e separar claramente dado coletado, interpretação e ação sugerida.
A avaliação deve ser conduzida por equipe tecnicamente capacitada, com procedimentos compatíveis com o equipamento e com os riscos envolvidos.
Quando houver necessidade de intervenção, o planejamento deve considerar isolamento da energia, permissões de trabalho, proteção de máquinas e requisitos de segurança aplicáveis.
A VR MAQ. informa utilizar instrumentação de ponta em serviços de manutenção multimarcas, incluindo análise de vibração espectral, termografia infravermelha, alinhamento a laser de eixos e balanceamento de campo.
A aplicação de cada técnica depende do equipamento e da necessidade diagnosticada; por isso, a definição do escopo deve ser feita a partir das condições reais do ativo, sem presumir o mesmo protocolo para todas as máquinas.
Como estruturar um plano de manutenção para máquinas industriais?
Um plano de manutenção transforma o histórico de falhas, as inspeções e os requisitos de segurança em tarefas organizadas para preservar a disponibilidade dos ativos.
Ele deve abranger equipamentos mecânicos, elétricos e pneumáticos, definir responsabilidades e registrar evidências suficientes para orientar decisões técnicas, compras de sobressalentes e paradas programadas.
1. Faça o inventário dos ativos
Comece relacionando todas as máquinas e seus principais conjuntos: motores, redutores, bombas, compressores, cilindros, painéis, sistemas pneumáticos, transportadores e dispositivos de segurança.
Para cada ativo, registre:
- identificação patrimonial ou código interno;
- fabricante, modelo e número de série quando disponíveis;
- localização e processo atendido;
- função na linha de produção;
- documentação técnica existente;
- condições de operação e limites conhecidos;
- peças sobressalentes críticas;
- histórico de ordens de serviço, falhas e intervenções.
A documentação pode incluir manuais, diagramas, desenhos, especificações, registros de inspeção e procedimentos de operação.
Quando houver lacunas, elas devem ser identificadas para que a equipe não baseie intervenções em suposições.
2. Classifique a criticidade e o risco
A criticidade indica quanto uma falha pode afetar a segurança, a produção, a qualidade, o meio ambiente, o custo operacional e o prazo de recuperação.
Uma máquina cuja parada interrompe toda a linha normalmente exige controles diferentes de um equipamento com função redundante, mas essa classificação deve ser confirmada pela realidade da operação.
Uma avaliação prática pode considerar:
- consequência de uma falha funcional;
- existência de equipamento reserva ou rota alternativa;
- impacto sobre operadores e terceiros;
- possibilidade de dano progressivo ao ativo;
- tempo necessário para obter peças e executar o reparo;
- influência sobre a qualidade do produto;
- requisitos legais e normas técnicas aplicáveis.
Quanto maior a criticidade, maior tende a ser a necessidade de inspeções estruturadas, monitoramento de condição, disponibilidade de sobressalentes e planejamento de resposta.
A urgência de uma intervenção não deve ser definida apenas pela idade da máquina, mas pela combinação entre risco, tendência de degradação e impacto da falha.
3. Levante os modos de falha
Para cada ativo crítico, descreva como ele pode deixar de cumprir sua função.
Em conjuntos rotativos, por exemplo, podem ser avaliados desalinhamento, desbalanceamento, desgaste de rolamentos, folgas, falhas de acoplamento e lubrificação inadequada.
Em sistemas elétricos e pneumáticos, podem ser analisadas conexões, isolação, acionamentos, vazamentos, pressão, válvulas e controles, conforme a configuração do equipamento.
Relacione cada modo de falha a seus efeitos, causas prováveis, sinais de degradação e método de detecção.
O histórico de ordens de serviço ajuda a identificar recorrências, enquanto indicadores como MTBF e MTTR apoiam a análise da confiabilidade e da capacidade de recuperação:
- MTBF: tempo médio entre falhas de uma função ou ativo, calculado com base em registros consistentes;
- MTTR: tempo médio para reparo ou restauração, considerando o critério adotado pela organização;
- frequência de falhas: quantidade e distribuição das ocorrências em determinado período;
- tempo de indisponibilidade: período em que o ativo não pode cumprir sua função.
Esses indicadores não substituem a análise técnica.
Um MTBF aparentemente elevado pode ocultar inspeções insuficientes, falhas não registradas ou baixa utilização do equipamento.
4. Defina tarefas, frequências e critérios de intervenção
As tarefas devem estar vinculadas a um modo de falha ou a um requisito operacional.
O plano pode combinar manutenção preventiva baseada em periodicidade, inspeções funcionais e manutenção preditiva baseada em condição.
A frequência deve considerar regime de trabalho, ambiente, carga, criticidade, recomendações técnicas disponíveis e histórico real do ativo.
Exemplos de tarefas que podem ser avaliadas por profissionais qualificados incluem:
- inspeção visual e funcional;
- verificação de aperto, folgas, vazamentos e fixações;
- lubrificação conforme especificação aplicável;
- análise de vibração em conjuntos compatíveis;
- termografia infravermelha em pontos elétricos ou mecânicos adequados;
- verificação de alinhamento, balanceamento e condição de acoplamentos;
- testes de dispositivos de segurança;
- medição de parâmetros elétricos, hidráulicos ou pneumáticos;
- substituição planejada de componentes quando houver justificativa técnica;
- limpeza técnica de componentes quando fizer parte do procedimento de manutenção.
Cada tarefa precisa informar o procedimento, os instrumentos necessários, a condição de aceitação, os riscos envolvidos, o responsável e a evidência esperada.
Sem um critério de aceitação, a inspeção pode produzir dados, mas não necessariamente uma decisão confiável.
5. Organize ordens de serviço, sobressalentes e permissões
A ordem de serviço deve permitir rastrear o que foi solicitado, executado e encontrado.
Um registro consistente pode conter ativo, sintoma, diagnóstico, causa provável, serviço realizado, peças utilizadas, medições, condição final, pendências e recomendação para a próxima intervenção.
Para os sobressalentes, avalie criticidade, prazo de aquisição, intercambiabilidade, condições de armazenamento e risco de obsolescência.
Manter peças sem critério pode imobilizar recursos; não manter componentes essenciais pode prolongar uma parada.
A decisão deve estar conectada à criticidade e ao tempo necessário para recuperação.
Antes de qualquer intervenção, devem ser definidas as permissões de trabalho, a análise de riscos e os controles necessários.
O bloqueio e a etiquetagem devem impedir energização ou movimentação inesperada das fontes de energia aplicáveis.
Também devem ser considerados isolamento, dissipação de energia residual, sinalização, teste de condição segura e liberação formal do equipamento, conforme os procedimentos da organização e as normas aplicáveis, incluindo a NR12 quando pertinente.
6. Acompanhe indicadores e revise o plano
O plano deve ser revisado após falhas relevantes, mudanças de processo, alteração de carga, retrofit, reincidência de defeitos ou atualização da documentação.
Indicadores úteis incluem cumprimento das tarefas planejadas, horas de indisponibilidade, MTBF, MTTR, reincidência de falhas, pendências de segurança, percentual de manutenção planejada e consumo de sobressalentes.
A revisão não deve significar apenas aumentar a frequência das intervenções.
Se uma tarefa não detecta o modo de falha pretendido, pode ser necessário alterar o método de inspeção, melhorar a instrumentação, corrigir o procedimento, modificar o projeto ou reavaliar a estratégia de manutenção.
A análise deve buscar a causa e a eficácia do controle, evitando trocar componentes sem compreender o problema.
A validação do plano deve envolver profissionais tecnicamente habilitados e as áreas de manutenção, produção, engenharia e segurança.
Assim, o documento fica alinhado às condições reais de operação, aos requisitos de segurança e às normas técnicas aplicáveis.
Checklist para validar o plano
Use as perguntas abaixo antes de liberar o plano para execução:
- Ativo: o equipamento está identificado e sua função está descrita?
- Falha: quais falhas funcionais e modos de falha são relevantes?
- Risco: quais são as consequências para pessoas, produção, qualidade e patrimônio?
- Frequência: o intervalo foi definido com base em criticidade, condição e histórico?
- Responsável: quem executa, verifica e aprova cada tarefa?
- Evidência: quais medições, fotos, leituras, laudos ou registros comprovam a execução?
- Próxima revisão: quando e em quais condições o plano será reavaliado?
A VR MAQ. informa oferecer relatórios analíticos sobre vida útil e planejamento de paradas programadas conforme a necessidade do cliente.
Em uma avaliação técnica, esses registros podem contribuir para organizar prioridades e discutir a condição dos ativos, sempre considerando as características específicas da máquina, do processo e dos requisitos de segurança.
Manutenção de equipamentos industriais com foco em segurança e OEE
A manutenção de equipamentos industriais contribui para o desempenho da operação quando conecta confiabilidade, segurança, disponibilidade e produtividade.
Seu objetivo não é apenas reparar uma máquina após uma quebra, mas preservar as condições de funcionamento, identificar riscos e apoiar decisões sobre inspeção, intervenção e melhoria do ativo.
O que é OEE e como ele se relaciona à manutenção
O OEE, ou Eficiência Global dos Equipamentos, é um indicador que relaciona três dimensões do processo produtivo:
- Disponibilidade: considera o tempo em que o equipamento permanece apto a operar, levando em conta paradas inesperadas e intervenções planejadas.
- Performance: avalia se a máquina trabalha na velocidade ou capacidade esperada para a condição de operação definida.
- Qualidade: considera a proporção de produtos ou resultados conformes em relação ao total produzido.
De forma conceitual, o OEE resulta da combinação entre disponibilidade, performance e qualidade.
Por isso, uma máquina que permanece ligada, mas opera abaixo da capacidade, gera perdas de qualidade ou exige improvisações frequentes não representa necessariamente uma operação eficiente.
Como a manutenção contribui para o aumento do OEE? A manutenção contribui ao reduzir falhas e paradas inesperadas, preservar a performance dos equipamentos e apoiar a qualidade do processo, sempre com intervenções planejadas, registros técnicos e respeito aos requisitos de segurança.
O acompanhamento deve considerar o histórico do ativo, suas condições reais de uso e os impactos das falhas na produção.
Segurança deve fazer parte da produtividade
A busca por maior disponibilidade não deve levar à remoção de proteções, à operação fora das tolerâncias de projeto ou à postergação de uma correção que envolva risco.
A integridade de componentes, proteções de máquinas, sistemas de acionamento, dispositivos de parada e condições de acesso precisa ser verificada de acordo com a análise de risco e as normas técnicas aplicáveis, incluindo a NR12 quando pertinente.
Uma parada planejada pode ser preferível a uma falha inesperada com potencial de causar danos ao equipamento, acidentes de trabalho ou perda de controle do processo.
Da mesma forma, uma intervenção de manutenção deve considerar procedimentos, permissões de trabalho, bloqueio e etiquetagem, liberação segura do equipamento e validação antes do retorno à operação.
Registros que apoiam decisões mais confiáveis
Para relacionar manutenção, segurança e OEE, é recomendável manter evidências organizadas sobre:
- inspeções e condições encontradas;
- falhas funcionais, causas prováveis e ações corretivas;
- medições de vibração, temperatura ou outros parâmetros aplicáveis;
- intervenções realizadas e componentes substituídos;
- tempos de parada, retorno à operação e reincidência de falhas;
- avaliação de riscos e verificação das proteções de máquinas;
- participação das áreas de manutenção, produção e segurança;
- recomendações de melhoria, retrofit ou revisão do plano de manutenção.
Esses registros ajudam a diferenciar uma correção pontual de uma ação que realmente reduz a probabilidade de recorrência.
Também permitem comparar o comportamento do ativo ao longo do tempo sem depender apenas da percepção da equipe ou de informações incompletas.
Confiabilidade operacional na prática
A confiabilidade depende da combinação entre projeto adequado, operação dentro das condições previstas, inspeção, manutenção e aprendizado com as falhas.
Por isso, aumentar o ritmo de produção sem corrigir desalinhamentos, desbalanceamentos, aquecimento anormal, desgaste ou deficiências de proteção pode transferir o problema para uma parada mais grave.
Na VR MAQ., os valores informados de segurança, versatilidade técnica e confiabilidade operacional orientam a atuação em fabricação de máquinas e na manutenção multimarcas.
A empresa possui quase 50 anos de experiência e informa utilizar uma abordagem que considera as necessidades do equipamento e da operação, sem tratar todos os ativos ou setores como se tivessem o mesmo protocolo.
Uma avaliação tecnicamente responsável deve envolver as áreas de manutenção, produção e segurança, definir critérios de aceitação e registrar o que foi observado antes, durante e depois da intervenção.
Assim, o OEE é utilizado como apoio à gestão e não como justificativa para ignorar controles essenciais de proteção e conformidade.
Terceirização de manutenção mecânica: critérios para escolher um prestador
Escolher uma empresa para terceirizar a manutenção mecânica exige avaliar mais do que a disponibilidade de mão de obra.
O prestador precisa compreender o ativo, os modos de falha, os riscos da operação e os impactos de uma parada sobre a produção.
Uma contratação tecnicamente bem definida transforma a manutenção em uma atividade orientada por confiabilidade, segurança e continuidade operacional.
O que avaliar antes da contratação
1. Experiência comprovável e capacidade multimarcas
Verifique se o prestador já atua com equipamentos e sistemas semelhantes aos da sua planta e se possui capacidade para lidar com diferentes fabricantes, configurações e gerações de máquinas.
A experiência multimarcas é especialmente relevante quando a operação reúne equipamentos mecânicos, elétricos e pneumáticos de origens distintas.
Também é importante entender quem será responsável pelo diagnóstico, pela execução e pela validação do serviço.
Pergunte sobre a formação e a experiência da equipe técnica, os procedimentos utilizados e a forma como o conhecimento obtido em cada intervenção é registrado.
2. Escopo técnico definido a partir de um diagnóstico
Antes de aprovar a terceirização, solicite um diagnóstico inicial que considere, conforme aplicável:
- identificação dos ativos e dos componentes críticos;
- histórico de falhas, intervenções e paradas;
- condições de carga, regime de trabalho e ambiente operacional;
- sintomas observados e possíveis modos de falha;
- riscos de segurança associados à intervenção;
- necessidade de inspeções, ajustes, substituição de componentes ou retrofit mecânico;
- impacto da atividade sobre a produção e sobre a parada programada.
O escopo deve esclarecer o que será inspecionado, reparado, ajustado ou acompanhado.
Termos genéricos como manutenção completa ou revisão geral precisam ser detalhados para evitar interpretações diferentes entre a indústria e o prestador.
3. Instrumentação e evidências técnicas
Uma solução orientada por engenharia de confiabilidade utiliza evidências para apoiar a tomada de decisão.
Dependendo do equipamento e da condição operacional, podem ser considerados análise de vibração, termografia infravermelha, alinhamento a laser de eixos, balanceamento de campo e outras técnicas compatíveis com o modo de falha investigado.
A instrumentação, porém, não substitui a interpretação técnica.
Os resultados devem ser relacionados ao histórico do ativo, à carga aplicada, às tolerâncias de projeto e às condições encontradas durante a inspeção.
Peça informações sobre como as medições são registradas, analisadas e apresentadas no relatório técnico.
4. Responsabilidades, segurança e gestão de riscos
O contrato ou a ordem de serviço deve delimitar as responsabilidades de cada parte, incluindo liberação do equipamento, acesso à área, fornecimento de informações técnicas, disponibilidade de sobressalentes, acompanhamento da produção e validação após a intervenção.
A execução também deve considerar análise de riscos, permissões de trabalho, bloqueio e etiquetagem, uso adequado de equipamentos de proteção e requisitos aplicáveis à segurança de máquinas.
Quando houver máquinas abrangidas pela NR12, a avaliação deve considerar as condições de segurança e os requisitos técnicos pertinentes ao equipamento e à atividade realizada.
Perguntas úteis incluem:
- Como os riscos da intervenção serão identificados e controlados?
- Quem autorizará o início e o encerramento do serviço?
- Como serão tratadas condições inseguras ou não conformidades?
- Quais evidências serão entregues após a manutenção?
- Como será feita a validação do equipamento antes do retorno à operação?
5. Relatórios, rastreabilidade e tratamento de não conformidades
Um relatório técnico útil deve permitir entender o estado do ativo, a causa provável do problema, as evidências coletadas, os serviços executados e as recomendações posteriores.
Sempre que possível, a documentação deve relacionar o equipamento, a data da intervenção, os componentes avaliados, as medições realizadas e a condição observada.
Pergunte se o prestador registra não conformidades, classifica sua criticidade e acompanha a solução até o encerramento.
A rastreabilidade ajuda a evitar que a mesma falha seja tratada repetidamente sem que sua causa seja investigada.
6. Planejamento de paradas e comunicação operacional
A terceirização deve estar integrada ao planejamento da produção.
Antes de uma parada programada, alinhe o escopo, os recursos necessários, a sequência das atividades, as condições de liberação do equipamento e os critérios para retorno à operação.
Também é recomendável definir os canais de comunicação, os responsáveis por aprovações e a periodicidade dos acompanhamentos.
Em situações emergenciais, a empresa deve explicar como funciona o atendimento, quais informações precisam ser fornecidas e como será feita a priorização da ocorrência.
A VR MAQ. informa oferecer plantão 24/7 para quebras emergenciais, conforme a necessidade apresentada pelo cliente.
Mão de obra genérica ou solução orientada por confiabilidade?
A mão de obra genérica normalmente é associada à execução de uma tarefa delimitada.
Já uma solução orientada por confiabilidade começa pela compreensão do comportamento do ativo e busca conectar diagnóstico, intervenção, análise de falhas e melhoria operacional.
Essa diferença aparece na prática quando o prestador:
- investiga a causa do problema, e não apenas o sintoma;
- utiliza dados de inspeção para priorizar intervenções;
- considera a criticidade do equipamento e o impacto da parada;
- recomenda melhorias ou retrofit mecânico quando tecnicamente pertinente;
- documenta as evidências e as decisões tomadas;
- contribui para o planejamento de futuras paradas e inspeções.
O objetivo não é aplicar o mesmo protocolo a todos os equipamentos.
A estratégia deve considerar criticidade, regime de operação, histórico de falhas, tolerâncias de projeto, riscos e disponibilidade de sobressalentes.
Perguntas para comparar prestadores
Antes de contratar, solicite respostas objetivas para perguntas como:
- Qual é a experiência da empresa com equipamentos e processos semelhantes?
- Como é realizado o diagnóstico inicial?
- Quais técnicas de inspeção e instrumentos podem ser utilizados no escopo?
- Quem analisa os resultados e como as evidências são documentadas?
- Como são definidas as responsabilidades entre a equipe interna e o prestador?
- Como são tratados riscos, bloqueios, permissões de trabalho e não conformidades?
- O escopo inclui análise de falhas ou recomendações de melhoria do ativo?
- Como será planejada uma parada programada?
- Que informações constarão no relatório técnico?
- Como ocorre a comunicação em uma quebra emergencial?
A VR MAQ. atua na fabricação de máquinas e equipamentos industriais e na manutenção multimarcas, com quase 50 anos de experiência informada no segmento.
A empresa também informa contar com engenheiros de confiabilidade para análise de falhas e retrofits mecânicos, além de oferecer atendimento emergencial em regime de plantão 24/7.
O escopo adequado, entretanto, deve ser confirmado conforme o equipamento, o setor, a condição operacional e a necessidade de cada cliente.
Para aprofundar a avaliação, consulte também as páginas internas sobre manutenção preventiva, manutenção corretiva, análise de vibração, engenharia de confiabilidade e máquinas industriais.
Esses conteúdos ajudam a relacionar o tipo de intervenção ao objetivo do ativo e às evidências necessárias para uma decisão técnica.
Próximos passos para solicitar uma avaliação técnica
Antes de buscar uma solução de manutenção de equipamentos industriais, organize as informações essenciais do ativo e da operação:
- identificação e função do equipamento;
- fabricante, modelo e documentação técnica disponível;
- histórico de falhas, intervenções e paradas;
- sintomas observados, frequência e condições em que aparecem;
- criticidade do ativo e consequências de uma falha;
- requisitos de segurança, análise de risco e procedimentos de bloqueio;
- necessidade de diagnóstico instrumental, reparo, retrofit ou planejamento de parada;
- registros, laudos e critérios esperados para a liberação do equipamento.
Com esses dados, uma avaliação técnica tende a ser mais objetiva e permite diferenciar uma correção pontual de um plano orientado à confiabilidade.
A VR MAQ., fabricante de máquinas e prestadora de manutenção multimarcas com quase 50 anos de experiência, informa atuar com manutenção preventiva e corretiva, instrumentação de diagnóstico, engenharia de confiabilidade e atendimento emergencial 24/7 para quebras, conforme o contexto de cada solicitação.
Para ampliar a avaliação, conecte este conteúdo às páginas internas sobre prensas hidráulicas, cilindros hidráulicos, calandras, esteiras transportadoras, roscas transportadoras, perfuratrizes e equipamentos para mineração e construção.
Perguntas frequentes
Perguntas frequentes sobre manutenção industrial
Quando a manutenção corretiva é necessária?
A manutenção corretiva é necessária quando uma falha já ocorreu ou quando o equipamento perdeu sua capacidade de operar dentro das condições esperadas.
Ela pode ser planejada, quando uma anomalia é identificada antes da interrupção completa e a intervenção é programada, ou não planejada, quando uma quebra exige resposta imediata.
A decisão deve considerar a criticidade do ativo, o risco à segurança, o impacto na produção, a disponibilidade de sobressalentes e a possibilidade de manter a operação em condição controlada.
Após o reparo, é recomendável investigar a causa da falha para evitar que a intervenção se limite à substituição do componente danificado.
A manutenção preditiva substitui a preventiva?
Não necessariamente.
A manutenção preditiva acompanha a condição do equipamento por meio de medições e tendências, enquanto a preventiva se baseia em periodicidade, recomendações técnicas ou histórico de uso.
As duas estratégias podem ser combinadas no mesmo plano de manutenção.
Em ativos críticos, por exemplo, inspeções preditivas podem complementar tarefas preventivas de lubrificação, reaperto, substituição programada e verificação de dispositivos de segurança.
A escolha depende do modo de falha, do regime de operação, da acessibilidade do equipamento e do impacto de uma parada.
Quais equipamentos podem passar por diagnóstico instrumental?
O diagnóstico instrumental pode ser aplicado a diversos equipamentos mecânicos, elétricos e pneumáticos, desde que a técnica seja compatível com o ativo e com a condição de operação.
Entre os exemplos estão conjuntos rotativos, motores, redutores, bombas, ventiladores, compressores, transportadores, eixos, acoplamentos, rolamentos e sistemas hidráulicos.
A análise de vibração espectral pode ajudar a investigar alterações associadas a desbalanceamento, desalinhamento e condições de rolamentos.
A termografia infravermelha observa padrões térmicos.
O alinhamento a laser é utilizado em determinados conjuntos de eixos, enquanto o balanceamento de campo pode ser indicado para conjuntos rotativos que apresentem comportamento compatível com essa avaliação.
A técnica não deve ser escolhida apenas pelo tipo de máquina.
Histórico de falhas, carga, rotação, temperatura, acesso aos pontos de medição e condições de segurança também precisam ser considerados.
Laudos, registros de medições e rastreabilidade das evidências ajudam a sustentar a decisão técnica.
Como planejar uma parada programada?
O planejamento começa com o levantamento dos ativos que serão intervenidos e da finalidade da parada.
Em seguida, a equipe deve definir o escopo, os modos de falha prioritários, os recursos necessários, os sobressalentes, as ferramentas, os procedimentos e as responsabilidades de cada área.
Uma sequência prática inclui:
- classificar os equipamentos por criticidade e impacto na produção;
- revisar o histórico de falhas, ordens de serviço e condições observadas;
- definir as tarefas de inspeção, reparo, ajuste, alinhamento ou substituição;
- verificar permissões de trabalho, bloqueio e etiquetagem e requisitos de segurança;
- confirmar a disponibilidade de peças, instrumentos, pessoal qualificado e documentação;
- estabelecer critérios de aceitação e registros das evidências coletadas;
- realizar testes e validações antes da liberação do equipamento;
- registrar pendências, causas identificadas e a próxima revisão do plano.
A VR MAQ. informa oferecer relatórios analíticos sobre vida útil e planejamento de paradas programadas conforme a necessidade do cliente.
O escopo e a forma de atendimento devem ser confirmados em uma avaliação técnica do equipamento e da operação.
A manutenção industrial é igual à limpeza industrial?
Não.
A manutenção industrial envolve inspeção, diagnóstico, ajuste, reparo, substituição, recuperação ou melhoria de componentes e sistemas, com o objetivo de preservar ou restabelecer a função do equipamento.
A limpeza industrial está relacionada à remoção de resíduos, sujeira ou contaminantes em áreas, superfícies e instalações, conforme o escopo contratado.
As atividades podem ocorrer no mesmo ambiente, mas possuem objetivos, riscos, recursos e qualificações diferentes.
Por isso, o contratante deve confirmar no escopo se estão previstas manutenção mecânica, elétrica ou pneumática, limpeza, inspeção instrumental, desmontagem, testes, documentação e demais responsabilidades.
Em quais regiões a VR MAQ. informa disponibilidade de serviços?
Conforme as informações fornecidas, a VR MAQ. informa disponibilidade de serviços nos estados de São Paulo, Minas Gerais, Rio Grande do Sul, Santa Catarina e Paraná.
A abrangência efetiva, o escopo, a mobilização e as condições de atendimento devem ser confirmados diretamente com a empresa, de acordo com a necessidade do equipamento e da planta.
