Galeria
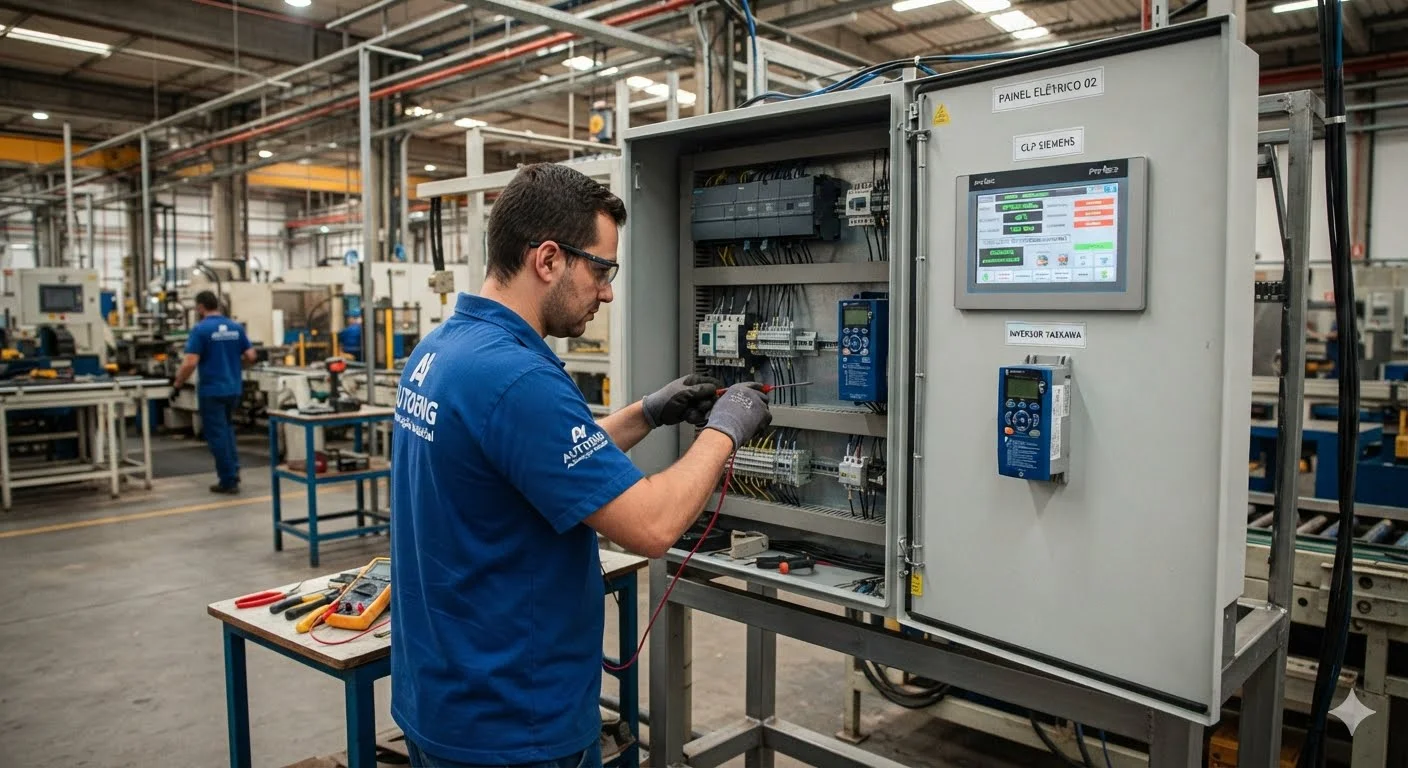
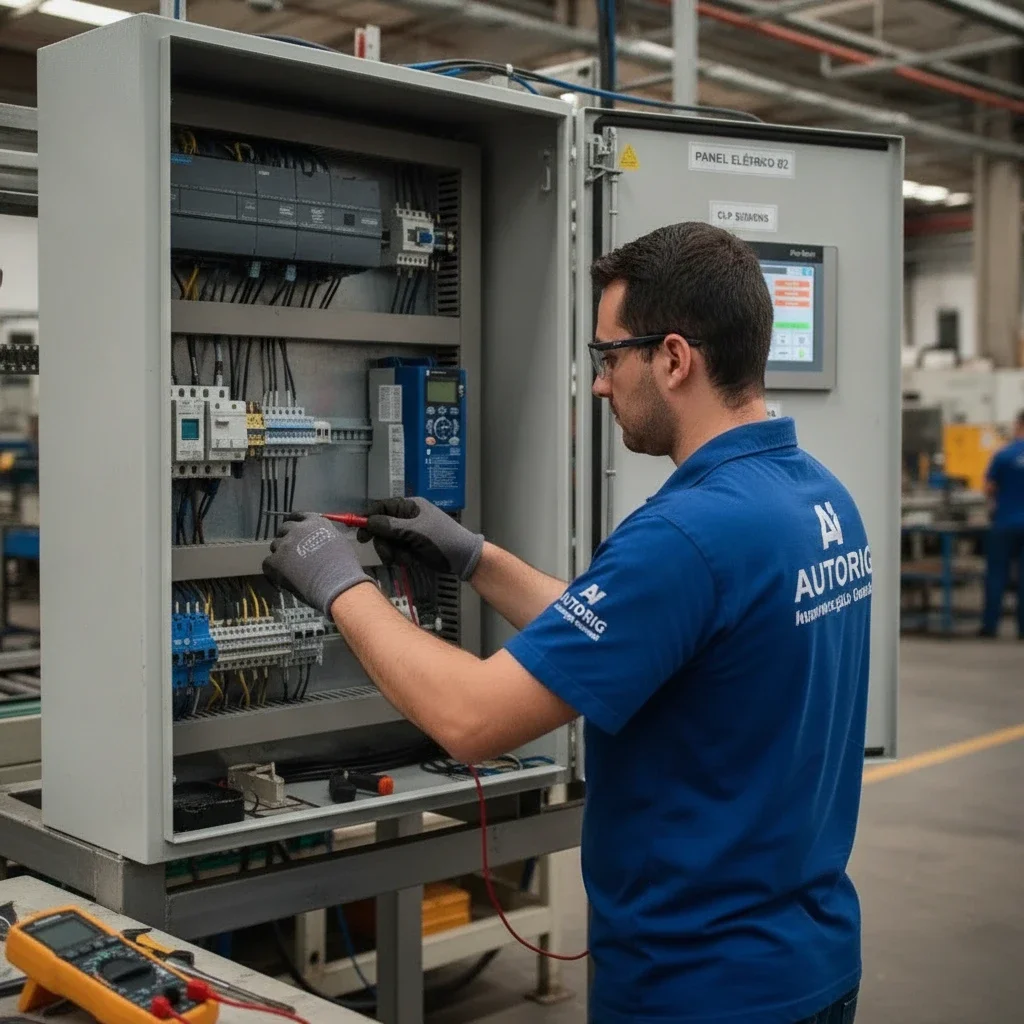
Clique nas imagens para ampliar
Programação de IHM: fundamentos, integração com CLP e aplicações industriais
O que é IHM e qual é sua função na automação industrial?
Ao pesquisar Programação de IHM, é importante avaliar a aplicação, as condições de operação e o suporte técnico necessário. A Interface Homem-Máquina, conhecida como IHM ou HMI, é o recurso que permite ao operador visualizar informações e interagir com uma máquina ou processo industrial.
Na prática, a Programação de IHM organiza telas, comandos, estados, alarmes e dados para tornar a operação mais clara, controlada e rastreável.
Uma IHM não é apenas uma tela instalada no painel elétrico.
Ela funciona como uma camada de interação entre a pessoa responsável pela operação e a lógica de controle executada pelo CLP.
Por meio dela, o operador pode acompanhar variáveis do processo, iniciar ou interromper funções autorizadas, alterar setpoints, consultar alarmes e identificar condições que exigem intervenção.
Como a IHM se relaciona com o operador e a máquina?
Em uma aplicação industrial, sensores coletam informações do processo, como posição, temperatura, pressão, nível ou presença de um componente.
Esses sinais chegam ao CLP, que interpreta as condições programadas e aciona atuadores, motores, válvulas, cilindros ou outros dispositivos.
A IHM apresenta parte dessas informações de forma visual e envia ao CLP os comandos permitidos ao operador.
Esse fluxo pode ser resumido da seguinte forma:
- Sensores identificam condições físicas do processo.
- O CLP processa sinais e executa a lógica de controle.
- A IHM exibe estados, valores, avisos e alarmes.
- O operador acompanha a operação e envia comandos autorizados.
- Atuadores executam as ações determinadas pela lógica de controle.
A IHM, portanto, facilita a tomada de decisão durante a operação, mas não substitui o CLP, os dispositivos de proteção, os relés de segurança ou os circuitos de parada.
Sua função é apresentar e comandar recursos conforme a arquitetura definida no projeto de automação.
A atuação efetiva depende da lógica do sistema e das permissões configuradas.
Diferença entre IHM, CLP e painel elétrico
O CLP é o equipamento responsável por executar a lógica de controle.
Ele recebe sinais de entrada, avalia condições programadas e comanda saídas.
A IHM é a interface visual e operacional que permite ao usuário acompanhar o processo e interagir com funções disponibilizadas pelo CLP.
Já o painel elétrico é o conjunto físico que pode abrigar componentes de força, comando, proteção e automação.
Dependendo da aplicação, ele pode incluir CLP, IHM, inversores de frequência, soft-starters, relés, fontes, bornes e dispositivos de proteção.
A IHM pode estar instalada na porta do painel ou em outro ponto de operação, mas não exerce a mesma função dos componentes de potência e segurança.
Essa distinção é importante porque uma tela de comando não corrige, por si só, problemas de dimensionamento elétrico, falhas de comunicação, defeitos em sensores ou inadequações nos circuitos de proteção.
A interface precisa estar integrada a uma solução coerente de automação, comando e segurança.
Exemplos de telas de uma IHM industrial
A organização das telas deve refletir as necessidades do processo e o nível de informação necessário para cada tipo de usuário.
Entre os exemplos mais comuns estão:
- Tela inicial: apresenta a identificação da máquina, o estado geral do sistema e os caminhos para as principais funções.
- Tela de operação: permite acompanhar variáveis, selecionar modos autorizados e executar comandos conforme as permissões definidas.
- Tela de status: mostra se motores, válvulas, sensores e etapas do processo estão ligados, desligados, disponíveis ou em falha.
- Tela de alarmes: informa ocorrências, condições anormais e orientações para investigação ou correção.
- Tela de tendências: exibe a variação de uma variável ao longo do tempo, auxiliando a análise do comportamento do processo.
- Tela de receitas: pode organizar conjuntos de parâmetros utilizados em produtos ou ciclos diferentes, quando essa função fizer parte do projeto.
- Tela de manutenção: reúne diagnósticos, estados de entradas e saídas e informações úteis para a equipe técnica, com acesso controlado.
Uma tela bem planejada evita excesso de elementos, diferencia claramente estados normais de situações de atenção e apresenta unidades de medida, nomes e mensagens compreensíveis.
O objetivo não é apenas exibir muitos dados, mas mostrar a informação certa no momento em que ela é necessária.
Glossário básico de IHM
- Tag: nome atribuído a uma variável, sinal ou parâmetro usado na comunicação entre o sistema de automação e a interface.
- Variável: informação que pode representar um valor numérico, um estado lógico, uma contagem ou outra condição do processo.
- Alarme: aviso de uma condição que ultrapassou um limite ou exige avaliação do operador.
- Setpoint: valor de referência definido para uma variável de controle, como temperatura, pressão, velocidade ou nível.
- Status: indicação do estado atual de um equipamento ou etapa, como ligado, desligado, pronto, bloqueado ou em falha.
- Permissivo: condição que precisa ser atendida para autorizar determinada ação ou sequência.
- Intertravamento: lógica que impede uma operação quando as condições necessárias não estão presentes.
- Atuador: dispositivo que realiza uma ação física, como um motor, uma válvula, um cilindro ou um mecanismo de acionamento.
Em projetos de automação de máquinas e painéis elétricos desenvolvidos sob demanda, a Programação de IHM deve acompanhar a lógica do processo, a arquitetura do CLP e as necessidades reais da operação.
No contexto informado da VR MAQ., a equipe de engenharia elétrica e automação desenvolve códigos e telas HMI sob demanda como parte de soluções que podem envolver automação de máquinas, montagem de painéis e integração de componentes industriais.
A definição das telas, tags e comandos deve ser feita a partir do levantamento técnico do equipamento e documentada de forma coerente com o projeto.
Como funciona a comunicação entre IHM, CLP e dispositivos de campo?
A comunicação entre IHM, CLP e dispositivos de campo forma a arquitetura lógica que conecta o operador ao processo industrial.
Sensores captam condições físicas, o CLP interpreta essas informações conforme a lógica programada, e a IHM apresenta estados, alarmes e comandos em uma interface visual.
A programação de IHM organiza essa troca de dados para que a operação seja compreensível, rastreável e coerente com o funcionamento da máquina.
Essa arquitetura não deve ser confundida com o painel elétrico ou com o próprio CLP.
O painel abriga e interliga componentes de força, controle e proteção; o CLP executa a lógica de automação; e a IHM atua como interface de operação e supervisão.
A definição dos componentes e da forma de comunicação depende dos requisitos da máquina, do processo, dos dispositivos instalados e das condições de segurança.
O caminho da informação no sistema de automação
Em uma operação típica, o fluxo de dados ocorre em etapas:
- Um sensor identifica uma condição do processo, como presença de material, nível, pressão, temperatura, posição ou velocidade.
- O sinal chega ao CLP por uma entrada adequada, digital ou analógica, conforme a natureza da variável.
- O CLP processa o sinal, verifica permissivos, intertravamentos, limites e estados operacionais.
- A lógica do CLP determina uma ação, como acionar um motor, liberar uma etapa, comandar uma válvula ou bloquear uma operação.
- O comando é enviado ao dispositivo responsável pela atuação, que pode ser um contator, inversor de frequência, soft-starter, válvula ou outro atuador.
- A IHM recebe variáveis do CLP e apresenta ao operador o estado do processo, os valores medidos, os alarmes e as possibilidades de comando.
Esse fluxo é contínuo.
A IHM não precisa consultar diretamente cada sensor para exibir uma informação.
Em uma arquitetura convencional, ela acessa variáveis disponibilizadas pelo CLP, enquanto o CLP concentra a lógica de controle e a comunicação com os dispositivos de campo.
Por exemplo, um sensor pode indicar que uma proteção está fechada.
O CLP verifica esse sinal junto com outras condições, como ausência de falha e disponibilidade do acionamento.
Somente depois, a lógica pode liberar o comando de partida.
Na IHM, o operador visualiza o estado da proteção, a disponibilidade do equipamento e, quando aplicável, a razão pela qual o comando não foi aceito.
Protocolos industriais em nível conceitual
A comunicação entre os equipamentos pode utilizar diferentes meios físicos e protocolos industriais.
A escolha depende da arquitetura do projeto, da compatibilidade entre os dispositivos, da quantidade de dados, da distância, do nível de disponibilidade exigido e dos requisitos de manutenção.
Em termos conceituais, há três possibilidades recorrentes:
- Comunicação entre IHM e CLP, usada para troca de estados, valores, comandos, alarmes e parâmetros.
- Comunicação entre CLP e dispositivos inteligentes, como inversores de frequência, soft-starters e módulos de entrada e saída.
- Comunicação entre equipamentos distribuídos por redes industriais, permitindo que dados de diferentes pontos do processo sejam concentrados na lógica de controle e na supervisão.
O protocolo define como os dados são organizados e trocados, mas não substitui o projeto de automação.
É necessário estabelecer endereçamento, tipos de dados, atualização das variáveis, tratamento de falhas e comportamento em caso de perda de comunicação.
Uma rede pode estar fisicamente conectada e, ainda assim, apresentar falhas de configuração, incompatibilidade, endereçamento incorreto ou perda de qualidade do sinal.
Por esse motivo, a especificação de uma solução não deve atribuir automaticamente um protocolo à VR MAQ ou a qualquer projeto específico.
A tecnologia adequada precisa ser definida durante o levantamento técnico e a engenharia do sistema.
No contexto da VR MAQ, a integração entre automação, painéis elétricos e redes industriais pode fazer parte de uma solução desenvolvida conforme a necessidade da máquina, incluindo suporte remoto para investigação de panes de software quando aplicável à arquitetura instalada.
Tags e variáveis: a linguagem do processo
As tags são identificadores atribuídos às variáveis do sistema.
Elas permitem relacionar um sinal físico, uma condição lógica ou um comando a uma informação compreensível no programa do CLP e na tela da IHM.
Uma tag pode representar:
- O estado ligado ou desligado de um motor.
- A temperatura medida por um sensor.
- A velocidade de referência de um acionamento.
- A presença ou ausência de material.
- A condição de uma chave de segurança.
- Um alarme ativo.
- Um comando de partida ou parada.
- Um permissivo necessário para iniciar uma etapa.
Uma boa organização de tags favorece a leitura do programa, a criação das telas, a manutenção e a rastreabilidade.
É recomendável adotar nomenclatura consistente, indicar a unidade de medida quando necessário, diferenciar comandos de retornos e registrar a origem da variável.
Também é importante definir se o dado é digital, analógico, inteiro, real, texto ou uma estrutura composta.
A lista de tags funciona como uma ponte entre engenharia elétrica, automação, montagem e operação.
Quando essa lista é incompleta ou inconsistente, podem surgir telas que exibem informações incorretas, comandos associados à variável errada ou alarmes sem contexto suficiente.
Leitura, escrita e permissivos
A IHM normalmente realiza dois tipos de interação com as variáveis do sistema: leitura e escrita.
Na leitura, a interface recebe dados do CLP e mostra ao operador valores, estados, tendências, mensagens e alarmes.
Na escrita, a interface envia uma solicitação, como alterar um setpoint, iniciar uma sequência ou selecionar um modo de operação.
Essa solicitação não deve ser entendida como uma autorização automática para executar qualquer ação.
Antes de aceitar um comando, o CLP pode verificar permissivos e intertravamentos.
Entre eles podem estar a disponibilidade do equipamento, a posição de uma proteção, a ausência de falha, a seleção correta do modo de operação e a conclusão de uma etapa anterior.
Se uma condição não for atendida, o sistema deve informar a situação de forma clara, evitando que o operador precise interpretar apenas um botão sem resposta.
A escrita de dados também requer limites e validações.
Um valor de velocidade, pressão ou temperatura pode precisar respeitar uma faixa definida no projeto.
A IHM pode apresentar campos de edição, confirmação de comando e mensagens de erro, enquanto o CLP deve manter a validação da lógica de controle.
A interface, portanto, auxilia a operação, mas não substitui a lógica de segurança nem os dispositivos destinados à proteção.
Onde podem ocorrer falhas de comunicação?
A análise de uma falha deve considerar toda a cadeia, e não apenas a tela da IHM.
Os pontos de atenção incluem:
- Sensor sem alimentação, com defeito ou desajustado.
- Fiação interrompida, borne frouxo ou identificação inadequada.
- Entrada ou saída do CLP sem sinal esperado.
- Lógica do programa bloqueando o comando por falta de permissivo.
- Dispositivo de campo em falha, como inversor de frequência ou soft-starter.
- Configuração incorreta de endereço, tipo de dado ou variável.
- Perda de comunicação entre CLP e IHM.
- Falha de alimentação do painel ou atuação de uma proteção.
- Tela exibindo uma tag diferente da variável prevista no projeto.
Uma mensagem de comunicação perdida não significa necessariamente que o equipamento de campo está danificado.
Da mesma forma, um motor que não parte pode estar sem comando, bloqueado por um intertravamento, em condição de falha ou sem confirmação de retorno.
A investigação deve seguir o caminho do sinal, começando pela condição física e avançando pela lógica, pela rede, pela variável e pela representação na IHM.
Integração em painéis e manutenção industrial
Em uma solução de automação integrada, o painel elétrico reúne elementos de força, comando, proteção e controle.
O CLP, os módulos de entrada e saída, os dispositivos de acionamento e os componentes de segurança precisam estar relacionados ao projeto elétrico e à lógica de operação.
A IHM complementa essa estrutura ao fornecer uma camada visual para diagnóstico e operação.
A VR MAQ informa atuar com montagem de painéis, automação de máquinas, retrofit, instalação, manutenção e conserto, além de desenvolver códigos e telas HMI sob demanda.
Essa integração é relevante porque alterações na comunicação podem afetar o programa, a fiação, a identificação dos componentes, o comissionamento e a documentação final.
Em intervenções de manutenção ou retrofit, a existência de projeto elétrico atualizado, lista de TAG e documentação As-Built facilita a localização de sinais e a compreensão da arquitetura.
O suporte remoto por redes industriais, quando previsto na solução instalada, pode auxiliar a análise de panes de software sem eliminar a necessidade de avaliação técnica e dos procedimentos de segurança.
Assim, a comunicação entre IHM, CLP e dispositivos de campo deve ser projetada como parte de um sistema completo.
A escolha da arquitetura, das variáveis, dos dispositivos e dos meios de comunicação precisa considerar o processo, a segurança, a manutenção e a evolução da máquina.
Principais telas e recursos de uma IHM industrial
Uma IHM industrial, também chamada de HMI, organiza a comunicação entre o operador e o processo automatizado.
Por meio de telas, o usuário visualiza variáveis de processo, acompanha o estado dos equipamentos, identifica alarmes e envia comandos autorizados ao sistema de controle.
A qualidade dessa interface não depende apenas da aparência: ela deve apresentar informações relevantes, reduzir ambiguidades e apoiar decisões seguras durante a operação e a manutenção.
Na Programação de IHM, cada tela precisa estar relacionada à lógica do CLP, aos sensores, aos atuadores e aos requisitos do processo.
Isso significa definir o que será exibido, quem poderá alterar determinados parâmetros, quais condições devem gerar alarmes e como o operador receberá confirmação de cada comando.
Em uma solução de automação de máquinas e painéis elétricos, a IHM atua como camada de supervisão e interação, mas não substitui circuitos de proteção, relés de segurança ou dispositivos de parada adequadamente projetados.
Tela inicial: visão geral do processo
A tela inicial deve funcionar como um painel de orientação rápida.
Seu objetivo é mostrar a condição geral da máquina ou da linha sem sobrecarregar o operador com detalhes que pertencem às telas específicas.
Normalmente, pode apresentar o modo de operação, o estado geral do equipamento, a disponibilidade para partida, a existência de alarmes ativos e os principais indicadores do processo.
Uma tela inicial bem estruturada deve responder rapidamente a perguntas como:
- O equipamento está ligado, parado, em ciclo ou em falha?
- Existe alguma condição que impeça a partida?
- Há alarmes ativos ou eventos que exigem atenção?
- O sistema está em modo manual, automático, ajuste ou manutenção?
- Quais áreas da máquina precisam ser acessadas para uma análise mais detalhada?
A navegação deve ser previsível, com botões identificados por textos objetivos e posições consistentes.
O operador não deve precisar percorrer várias telas para descobrir uma condição crítica.
Ao mesmo tempo, a tela inicial não deve reunir tantas informações que dificulte a leitura do estado geral.
Telas de operação e controle
As telas de operação detalham o funcionamento de cada conjunto da máquina, como acionamentos, transportadores, bombas, válvulas, prensas, sistemas hidráulicos ou etapas de uma sequência automática.
Nelas, podem ser exibidos comandos, valores medidos, estados de sensores, permissivos e indicações de ciclo.
Um comando de partida, por exemplo, deve apresentar claramente o equipamento afetado e indicar se a ação foi aceita, bloqueada ou concluída.
Quando uma partida não é permitida, a interface deve apontar a condição impeditiva, como uma proteção aberta, um sensor sem sinal, uma etapa ainda não concluída ou um modo de operação incompatível.
Mensagens vagas, como falha geral, dificultam o diagnóstico e aumentam a dependência de tentativa e erro.
Também é importante diferenciar valores de leitura de campos editáveis.
Variáveis que apenas informam o processo não devem ter a mesma aparência de parâmetros que podem ser alterados.
Essa distinção reduz o risco de comandos indevidos e ajuda o operador a entender quais ações estão sob sua responsabilidade.
Alarmes e mensagens de diagnóstico
Os alarmes devem chamar atenção para condições que exigem avaliação, sem transformar qualquer mudança normal do processo em uma ocorrência crítica.
Uma estrutura útil separa, quando aplicável, alarmes ativos, reconhecidos, históricos e pendentes de análise.
Cada mensagem deve indicar pelo menos o equipamento ou a variável envolvida, a condição detectada e a ação inicial esperada do operador.
Em vez de apresentar apenas motor com falha, uma mensagem mais informativa pode indicar que o acionamento não confirmou a partida ou que determinada proteção foi acionada.
A redação exata depende do projeto, da lógica do CLP e dos dispositivos instalados.
A prioridade visual deve ser coerente com a gravidade operacional.
Cores, símbolos e sons podem apoiar a identificação, mas não devem ser os únicos meios de comunicação.
O uso excessivo de vermelho, piscas e alarmes sonoros pode gerar fadiga e fazer com que ocorrências relevantes sejam ignoradas.
A IHM também deve permitir reconhecer um alarme sem apagar seu registro, preservando a diferença entre tomar conhecimento e eliminar a causa.
Tendências e acompanhamento das variáveis
As tendências apresentam a evolução de uma variável ao longo do tempo.
Elas são úteis para observar temperatura, pressão, nível, velocidade, corrente, vazão ou outras grandezas relacionadas ao processo, desde que esses sinais estejam disponíveis no sistema.
Além do valor atual, um gráfico pode revelar oscilações, picos, quedas graduais e comportamentos que não seriam percebidos em uma leitura instantânea.
Para que seja útil, a tendência deve apresentar unidade de medida, escala adequada, período selecionável e identificação clara de cada variável.
Misturar grandezas com escalas incompatíveis na mesma visualização pode levar a interpretações equivocadas.
A tendência não substitui instrumentos de medição, registros de manutenção ou análise técnica.
Ela é uma ferramenta de apoio à operação e ao diagnóstico, cuja utilidade depende da qualidade dos sinais, da configuração do histórico e da correta interpretação do processo.
Receitas e parâmetros de produção
Em processos que trabalham com diferentes produtos, formatos ou condições de operação, a tela de receitas pode organizar conjuntos de parâmetros previamente definidos.
Uma receita pode reunir valores de velocidade, tempo, temperatura, posição ou outras variáveis aplicáveis ao equipamento, conforme o escopo do projeto.
Para evitar alterações acidentais, a interface deve informar qual receita está carregada, diferenciar valores atuais de valores salvos e solicitar confirmação antes de gravar mudanças.
Também é recomendável restringir a edição conforme o perfil do usuário e registrar eventos relevantes, como carregamento, alteração ou cancelamento de uma receita.
A existência de uma tela de receitas não significa que qualquer valor seja automaticamente seguro.
Limites, permissivos e validações devem ser definidos na lógica de controle e na engenharia do equipamento.
A IHM deve apoiar a seleção e a visualização dos parâmetros, enquanto o sistema deve impedir condições incompatíveis com a operação projetada.
Histórico de eventos e rastreabilidade
O histórico registra ocorrências importantes, como alarmes, mudanças de estado, comandos, alterações de parâmetros e entradas ou saídas de usuários.
Esse recurso ajuda a reconstruir a sequência de acontecimentos durante uma parada ou uma investigação de manutenção.
Para facilitar a análise, cada registro deve apresentar descrição objetiva, data e hora conforme a referência do sistema, além do estado ou usuário relacionado quando essa informação fizer parte da arquitetura.
A organização por filtros e categorias pode tornar a consulta mais prática, especialmente em equipamentos com grande volume de eventos.
O histórico é diferente da tendência.
A tendência mostra a evolução de uma variável; o histórico registra acontecimentos.
A combinação dos dois recursos permite comparar, por exemplo, uma alteração de processo com o momento em que um alarme ou comando foi registrado.
Permissões de acesso e perfis de usuário
As permissões devem limitar funções de acordo com a responsabilidade de cada usuário.
Um operador pode precisar iniciar ciclos e acompanhar alarmes, enquanto atividades de parametrização, manutenção ou diagnóstico podem exigir um nível de acesso diferente.
A divisão deve ser definida durante o levantamento de requisitos, considerando os riscos e as necessidades do processo.
A interface deve indicar quando uma função está bloqueada e evitar que campos críticos pareçam disponíveis para edição.
Senhas, autenticação, bloqueios e registros de alteração fazem parte da arquitetura de acesso e precisam ser tratados de forma coerente com os recursos da IHM, do CLP e da infraestrutura de automação.
Permissão de acesso não substitui segurança funcional.
Um usuário autorizado ainda deve operar o equipamento conforme os procedimentos aplicáveis, e funções como parada de emergência e intertravamento devem permanecer associadas aos dispositivos e circuitos de segurança previstos no projeto.
Indicadores de estado e feedback de comando
Indicadores de estado traduzem sinais técnicos em informações compreensíveis.
Eles podem mostrar motor parado, motor em funcionamento, equipamento disponível, ciclo concluído, proteção acionada ou comunicação interrompida.
A indicação deve corresponder ao estado real recebido do sistema, e não apenas ao último comando enviado.
Esse ponto é essencial: pressionar o botão de partida não significa necessariamente que o motor entrou em funcionamento.
A IHM deve diferenciar comando solicitado, comando aceito, acionamento confirmado e falha na execução.
Esse feedback reduz dúvidas e ajuda a identificar se o problema está no comando, no circuito de controle, no dispositivo de campo ou no próprio processo.
Desenvolvimento sob demanda e validação das telas
A criação de telas deve começar com o levantamento do processo, das variáveis, dos modos de operação, dos alarmes e dos perfis de usuário.
Em seguida, a equipe pode organizar a arquitetura de navegação, definir padrões visuais, relacionar tags e validar as mensagens com as áreas de operação e manutenção.
A VR MAQ. informa que desenvolve códigos e telas HMI sob demanda como parte de sua atuação em automação industrial e painéis elétricos.
Essa abordagem permite relacionar a interface ao equipamento, ao CLP e ao painel projetados para a aplicação, em vez de tratar a IHM como um componente isolado.
A validação deve considerar simulação, testes de comandos, comportamento dos alarmes, permissões e coerência das indicações antes da liberação operacional, conforme o escopo técnico definido para cada projeto.
Uma IHM eficiente, portanto, não é apenas uma coleção de telas.
Ela é uma representação organizada do processo, com informações hierarquizadas, comandos controlados, mensagens compreensíveis e registros que apoiam a operação e a manutenção.
Quando integrada corretamente ao sistema de automação, contribui para uma interação mais clara entre pessoas, máquinas e dados, sem substituir as medidas de segurança elétrica, funcional e operacional exigidas pelo projeto.
Etapas de um projeto de programação de IHM
A Programação de IHM deve ser conduzida como um processo de engenharia, e não apenas como a criação de telas.
A interface precisa representar corretamente o processo industrial, interpretar dados do CLP, orientar o operador e permitir comandos dentro das condições autorizadas.
Para isso, o projeto deve conectar requisitos funcionais, lista de tags, arquitetura de telas, alarmes, lógica de permissivos, testes e documentação.
Em uma solução de automação industrial, a IHM é uma camada de supervisão e interação.
Ela não substitui o CLP, os dispositivos de proteção ou os circuitos de segurança.
Seu valor está em organizar informações e comandos de modo rastreável, compreensível e coerente com o painel elétrico, os sensores, os atuadores e a operação da máquina.
1. Levantamento de requisitos
O primeiro passo é entender o processo, a máquina e as necessidades de quem irá operar ou manter o equipamento.
Esse levantamento deve registrar quais funções a IHM precisa disponibilizar, quais variáveis devem ser acompanhadas, quais comandos serão permitidos e em quais condições cada ação poderá ocorrer.
Entre os pontos normalmente avaliados estão:
- etapas do ciclo automático e possibilidades de operação manual;
- estados de partida, parada, falha, manutenção e emergência;
- informações necessárias para o operador tomar decisões;
- permissivos e intertravamentos definidos pela lógica de controle;
- níveis de acesso para operação, ajuste e manutenção;
- unidades de medida, limites operacionais e mensagens esperadas;
- relação entre a IHM, o CLP, os sensores, os atuadores e os dispositivos de campo.
Também é importante analisar o projeto elétrico e a arquitetura do painel.
Em projetos novos, isso ajuda a alinhar a interface ao comando desde o início.
Em um retrofit, o levantamento de campo precisa considerar o painel existente, o estado dos componentes, a lógica instalada, a documentação disponível e a compatibilidade entre a IHM, o CLP e os demais equipamentos.
A viabilidade de reaproveitar componentes não deve ser presumida sem avaliação técnica.
2. Construção da lista de tags
A lista de tags transforma os sinais do processo em uma referência organizada para o desenvolvimento.
Cada tag deve possuir uma identificação clara e, quando aplicável, descrição, tipo de dado, unidade, origem, destino e condição de uso.
Podem fazer parte dessa lista:
- sinais digitais de sensores, botoeiras, fins de curso e estados de equipamentos;
- sinais analógicos de pressão, temperatura, nível, vazão ou outras variáveis do processo;
- comandos para motores, válvulas, cilindros e outros atuadores;
- estados e referências de inversores de frequência e soft-starters;
- permissivos, falhas, bloqueios e confirmações de execução;
- variáveis de ajuste, setpoints, receitas e contadores;
- códigos e textos associados a alarmes e eventos.
Uma nomenclatura consistente reduz ambiguidades durante a programação e facilita a manutenção posterior.
A equipe deve definir previamente padrões para nomes, abreviações, endereçamento lógico, unidades e identificação dos equipamentos.
A lista de tags também funciona como elo entre o código do CLP, as telas HMI, o projeto elétrico e a documentação As-Built.
3. Definição da arquitetura de telas
Com os requisitos e as tags organizados, define-se como o operador navegará pela interface.
Uma arquitetura comum pode conter uma tela inicial, telas gerais de processo, telas detalhadas por equipamento, telas de alarmes, tendências, ajustes, diagnósticos e manutenção.
A estrutura deve refletir a operação real da máquina.
A tela inicial pode apresentar o estado geral do sistema e indicar situações que exigem atenção.
As telas de operação devem concentrar os comandos e informações necessários para cada etapa.
Já as telas de diagnóstico podem apresentar estados de sensores, permissivos ausentes, falhas de comunicação e condições que impedem a partida.
A hierarquia precisa ser previsível.
O operador deve conseguir identificar onde está, qual equipamento está selecionado, qual é o estado atual e que ação é permitida.
Elementos visuais devem ter significado consistente, sem depender exclusivamente de cores.
Textos objetivos, unidades visíveis e indicação clara de estado ajudam a reduzir interpretações equivocadas.
4. Estrutura da lógica de alarmes
A lógica de alarmes deve ser definida antes da implementação das telas.
Um alarme não é simplesmente uma mensagem exibida quando uma variável muda; ele deve representar uma condição relevante que exige atenção ou ação do operador.
Uma matriz de alarmes pode organizar a condição de disparo, a mensagem, a prioridade, a causa provável, a consequência possível e a orientação de resposta.
Também deve indicar se o alarme será retentivo, se exigirá reconhecimento e em que condição poderá ser removido.
Mensagens como falha de motor ou erro de processo são pouco úteis quando não apresentam contexto.
Sempre que possível, o texto deve informar o equipamento envolvido e a condição observada, sem substituir a análise técnica necessária.
Alarmes repetitivos, vagos ou sem ação definida podem ocultar problemas importantes e sobrecarregar a operação.
A IHM pode indicar permissivos ausentes e intertravamentos ativos, mas a interface visual não deve ser tratada como o próprio dispositivo de segurança.
Paradas de emergência, relés de segurança, intertravamentos e demais funções críticas precisam ser projetados e avaliados dentro da arquitetura apropriada do equipamento.
5. Desenvolvimento do código e das telas
Após a definição funcional, inicia-se o desenvolvimento da aplicação.
Essa etapa envolve a criação das telas HMI, a associação com tags, a implementação de comandos, a configuração de mensagens e a integração com o código do CLP e os dispositivos conectados.
O desenvolvimento deve preservar a separação entre indicação, comando e segurança.
Um botão de partida, por exemplo, pode enviar uma solicitação ao sistema, mas a autorização efetiva deve depender das condições de controle definidas no CLP e na arquitetura da máquina.
A IHM deve informar ao operador por que um comando não foi aceito quando houver um permissivo ausente ou um bloqueio ativo.
Também devem ser considerados o tratamento de valores inválidos, a perda de comunicação, a inicialização do sistema e a recuperação após falhas.
Cada comando precisa fornecer retorno visual coerente, como mudança de estado, confirmação de execução ou indicação de que a ação não foi autorizada.
No contexto da VR MAQ., a equipe multidisciplinar de engenharia elétrica e automação desenvolve códigos e telas HMI sob demanda, conectando a programação à montagem de painéis, à automação de máquinas e às necessidades específicas do projeto.
6. Simulação e testes prévios
A simulação permite verificar a aplicação antes de sua utilização na máquina.
Nessa fase, podem ser avaliados fluxos de navegação, mudanças de estado, alarmes, permissivos, comandos e comportamento diante de sinais ausentes ou incompatíveis.
Os testes devem incluir condições normais e anormais, como partida bloqueada, parada durante o ciclo, sensor sem retorno, falha de comunicação, valor fora do limite e tentativa de comando sem autorização.
O objetivo é encontrar inconsistências enquanto a correção ainda pode ser feita com menor impacto sobre o comissionamento.
Quando o escopo envolver um painel elétrico completo, os testes de aceitação de fábrica, conhecidos como FAT, podem contribuir para verificar a montagem e o comportamento da solução antes do embarque do quadro.
O conteúdo do FAT deve seguir os requisitos definidos para o projeto, com registro das verificações e das pendências eventualmente identificadas.
7. Validação com operação, elétrica e manutenção
A validação confirma se o sistema desenvolvido atende aos requisitos definidos e se a interface é compreensível para os usuários envolvidos.
Não basta verificar se a tela abre ou se uma variável aparece; é necessário confirmar se o comando produz a resposta esperada e se as mensagens auxiliam a identificação da condição do equipamento.
A revisão deve envolver, conforme o escopo, automação, engenharia elétrica, manutenção e operação.
Devem ser conferidos o sentido dos comandos, a correspondência entre tags e componentes, os limites de ajuste, os alarmes, os permissivos, as telas de diagnóstico e o comportamento após falhas.
Em máquinas novas ou em retrofits, a validação também deve considerar o funcionamento conjunto entre IHM, CLP, painel, inversores, soft-starters, sensores, atuadores e relés de segurança.
A análise precisa respeitar os requisitos aplicáveis ao equipamento, incluindo as referências de segurança e instalações elétricas presentes no projeto, como NR12, NR-10, IEC 61439 e NBR 5410, conforme o caso.
8. Documentação e rastreabilidade
A última etapa é organizar os registros que permitirão operar, manter e revisar a solução no futuro.
A documentação deve refletir a versão efetivamente instalada, e não apenas o estado previsto no início do projeto.
Entre os documentos relevantes podem estar a lista final de tags, a descrição funcional, a matriz de alarmes, o backup do programa, a estrutura de telas, os parâmetros de comunicação, os registros de teste e as orientações de operação e manutenção.
Alterações feitas durante a instalação ou o comissionamento precisam ser incorporadas ao conjunto documental.
A entrega de documentação As-Built, impressa e digital, é especialmente importante em projetos que envolvem painéis elétricos e automação.
No contexto informado da VR MAQ., esse material inclui o projeto elétrico atualizado e a lista de TAG das peças originais.
Com registros consistentes, a equipe de manutenção consegue localizar sinais, compreender a lógica e avaliar intervenções futuras com mais segurança.
Uma Programação de IHM bem planejada, testada e documentada transforma a interface em uma ferramenta de operação e diagnóstico, em vez de apenas um conjunto de telas.
O resultado esperado é uma solução coerente com o processo, com o painel elétrico e com a lógica de controle.
Para definir a abordagem adequada em uma máquina nova ou em um retrofit, é necessário realizar um levantamento técnico do equipamento, dos componentes existentes e dos requisitos de automação.
Integração da IHM com painéis elétricos e sistemas de comando
A IHM, ou Interface Homem-Máquina, é a camada de interação entre o operador e o sistema de automação.
Em uma solução integrada, ela apresenta estados, alarmes, medições e comandos, mas não substitui o painel elétrico, o CLP, os dispositivos de proteção ou os circuitos de segurança.
Cada elemento possui uma função específica: o painel organiza e protege os componentes, o CLP executa a lógica de controle, os sensores fornecem informações do processo e a IHM traduz esses dados em uma interface compreensível para a operação.
Onde a IHM se encaixa no sistema?
Em uma arquitetura industrial, os sensores identificam condições do processo, como presença, posição, temperatura, pressão, nível ou velocidade, conforme os requisitos da máquina.
Esses sinais chegam ao CLP, que processa a lógica programada, verifica permissivos e intertravamentos e envia comandos aos atuadores.
A IHM recebe variáveis do CLP e permite que o operador acompanhe o funcionamento, ajuste parâmetros autorizados e reconheça alarmes.
O caminho da informação pode ser resumido assim:
- Sensores e dispositivos de campo capturam condições da máquina.
- O CLP interpreta os sinais e executa a lógica de controle.
- Inversores, soft-starters e outros dispositivos recebem comandos de operação.
- A IHM exibe estados, valores, alarmes e tendências para o operador.
- O operador envia comandos pela IHM, que são validados pela lógica do CLP antes de alcançar o equipamento.
Essa divisão evita confundir interface com controle e controle com proteção.
Uma tela pode indicar que uma porta está aberta ou que um motor está parado, mas a função de impedir uma condição perigosa deve estar associada aos dispositivos e circuitos projetados para essa finalidade.
CCM e QGBT: funções diferentes no sistema elétrico
O CCM, Centro de Controle de Motores, reúne recursos destinados ao comando e à supervisão de motores e cargas motrizes.
Dependendo do projeto, pode integrar contatores, dispositivos de proteção, inversores de frequência, soft-starters, sinalizações e componentes de controle.
A IHM pode apresentar o estado de cada motor, permitir comandos autorizados e informar condições como falha, pronto, em operação ou bloqueado.
O QGBT, Quadro Geral de Baixa Tensão, tem uma função mais abrangente na distribuição e no gerenciamento da alimentação elétrica de baixa tensão.
Ele pode concentrar dispositivos de manobra, proteção e distribuição para diferentes circuitos da instalação.
A IHM pode receber informações relacionadas a estados e medições quando essa integração fizer parte do escopo do projeto, mas não assume a função dos dispositivos elétricos responsáveis pela proteção e pela distribuição.
A diferença prática é importante: a IHM é uma interface de supervisão e operação; o CCM está relacionado principalmente ao comando e controle de motores; e o QGBT está relacionado à distribuição e proteção da alimentação elétrica.
A montagem de painel deve considerar a arquitetura completa, a separação entre circuitos de força e controle, a identificação dos componentes e a acessibilidade para operação e manutenção.
CLP, relés de segurança e dispositivos de comando
O CLP executa a sequência lógica da máquina.
Ele pode receber sinais de sensores, avaliar condições de processo, controlar atuadores e disponibilizar variáveis para a IHM.
Na programação da IHM, essas variáveis costumam ser organizadas em tags, com nomes, estados e permissões que ajudam o operador a compreender o comportamento do equipamento.
Os relés de segurança possuem outra finalidade.
Eles participam de circuitos destinados ao tratamento de determinadas funções de segurança, como parada de emergência ou monitoramento de dispositivos de proteção, conforme a análise e o projeto aplicáveis.
A IHM pode indicar que uma função de segurança foi acionada e orientar a consulta ao ponto de intervenção, mas não deve ser considerada, sozinha, como o mecanismo de segurança da máquina.
Essa distinção também se aplica aos comandos.
Um botão virtual na tela pode solicitar a partida de um motor, porém o CLP deve verificar as condições necessárias, como disponibilidade, ausência de falhas e permissivos ativos.
Se houver um intertravamento ou uma condição insegura, o comando deve ser bloqueado ou tratado conforme a lógica definida no projeto.
Inversores, soft-starters e sensores na operação
Inversores de frequência permitem controlar a operação de motores de acordo com os parâmetros definidos para a aplicação, enquanto soft-starters auxiliam no gerenciamento da partida de determinados motores.
A IHM pode exibir frequência, corrente, estado, falhas ou outros dados disponibilizados pelo dispositivo e pelo sistema de controle.
Os parâmetros que podem ser alterados pelo operador precisam ser definidos com critério, para evitar ajustes indevidos ou incompatíveis com o processo.
Os sensores fornecem ao CLP as informações necessárias para decisões automáticas.
Quando um sensor apresenta falha, sinal inconsistente ou condição fora do esperado, a IHM deve comunicar o evento de maneira clara.
Mensagens como sensor sem sinal, permissivo ausente ou falha de comunicação são mais úteis do que uma indicação genérica de parada, pois ajudam a direcionar o diagnóstico.
Montagem de painel, identificação e proteção física
A integração entre IHM e sistema elétrico começa antes da configuração das telas.
O painel precisa acomodar os componentes de força, controle e comunicação de forma organizada, considerando montagem, identificação, ventilação quando aplicável, manutenção e proteção contra as condições ambientais previstas no projeto.
No contexto informado para a VR MAQ., os painéis podem utilizar caixas metálicas com graus de proteção IP-54 ou IP-65.
A escolha do grau de proteção deve ser compatível com o ambiente e com os requisitos do equipamento.
A empresa também informa o uso de fiação termotratada e rotulagem térmica, recursos que favorecem a identificação e a rastreabilidade dos condutores durante inspeções e intervenções técnicas.
A documentação é parte da integração.
Um projeto elétrico atualizado, a lista de TAG dos componentes e os registros correspondentes ao sistema ajudam a relacionar o que aparece na IHM com o que está instalado no painel e no campo.
A VR MAQ. informa que entrega documentação As-Built impressa e digital, contribuindo para consultas posteriores de operação e manutenção.
Normas e limites da interface
A montagem e a integração devem considerar os requisitos aplicáveis ao projeto.
No contexto apresentado, são citadas a IEC 61439, a NBR 5410, a NR-10 e a NR12.
A aplicação dessas referências depende das características da instalação, da máquina, dos circuitos e da análise técnica realizada para cada caso.
A NR-10 está relacionada à segurança em instalações e serviços com eletricidade, enquanto a NR12 trata de requisitos de segurança em máquinas e equipamentos.
A NBR 5410 e a IEC 61439 abordam aspectos técnicos de instalações de baixa tensão e conjuntos de manobra e controle, conforme o escopo aplicável.
A IHM deve apoiar a operação segura com informações claras, mas a conformidade não é obtida apenas pela criação de telas.
Em projetos desenvolvidos sob demanda, como os serviços de automação e painéis elétricos informados pela VR MAQ., a equipe de engenharia elétrica e automação pode relacionar códigos, telas HMI, componentes do painel e requisitos do processo.
Testes FAT, realizados antes do embarque do quadro elétrico conforme o contexto fornecido, ajudam a verificar a integração prevista em uma etapa controlada.
A validação final, o comissionamento e a liberação da máquina devem seguir o escopo técnico e os procedimentos aplicáveis ao equipamento.
Assim, a IHM funciona como o ponto de comunicação operacional de uma solução maior.
Quando está corretamente integrada ao CCM, ao QGBT, ao CLP, aos relés de segurança, aos inversores, aos soft-starters e aos sensores, ela transforma informações do sistema em comandos e diagnósticos compreensíveis, sem substituir as funções de potência, proteção e segurança do painel elétrico.
Programação de IHM em máquinas novas e projetos de retrofit
A Programação de IHM pode ser aplicada tanto em máquinas novas quanto na modernização de equipamentos existentes.
Em ambos os cenários, a Interface Homem-Máquina deve traduzir o funcionamento do processo para o operador, permitindo visualizar estados, acompanhar variáveis, reconhecer alarmes e executar comandos autorizados.
A diferença é que, em um projeto novo, a interface costuma ser definida junto à arquitetura elétrica e de automação; no retrofit, ela precisa conviver com componentes, lógicas e limitações já presentes na máquina.
O que muda entre uma máquina nova e um retrofit?
Em uma máquina nova, a equipe pode especificar desde o início a IHM, o Controlador Lógico Programável, os sensores, os atuadores, os inversores de frequência, os soft-starters e os dispositivos de segurança.
Isso facilita a definição da lista de tags, da lógica de operação, das telas e da documentação do painel elétrico.
No retrofit, o ponto de partida é diferente.
A máquina existente pode ter um painel antigo, documentação incompleta, componentes descontinuados ou uma lógica de comando que não corresponde totalmente ao processo atual.
Por isso, a programação não deve começar apenas pela criação das telas.
Antes, é necessário compreender como a máquina opera, quais sinais existem, quais componentes ainda são confiáveis e que mudanças serão necessárias nos circuitos de força, controle e segurança.
O retrofit também pode envolver atualização parcial ou ampla do comando.
Em alguns casos, é possível manter parte dos sensores, motores ou dispositivos de campo.
Em outros, a substituição de componentes é mais adequada para assegurar compatibilidade, disponibilidade de reposição, segurança e manutenção futura.
A decisão depende de um diagnóstico técnico, e não de uma presunção de compatibilidade automática.
Levantamento de campo: a base para uma decisão segura
O levantamento de campo é uma das etapas mais importantes de um projeto de Programação de IHM para retrofit.
Seu objetivo é registrar as condições reais do equipamento antes da definição da solução.
Entre os pontos normalmente analisados estão:
- identificação do painel existente e de seus componentes;
- estado da fiação, bornes, proteções e dispositivos de comando;
- relação entre entradas e saídas do CLP e os dispositivos conectados;
- sinais disponíveis de sensores, atuadores, motores e inversores;
- sequência operacional da máquina;
- permissivos, intertravamentos e condições de parada;
- telas, mensagens e alarmes já utilizados pelos operadores;
- espaço físico, grau de proteção e condições ambientais do painel;
- existência e confiabilidade do projeto elétrico e da documentação técnica.
Esse levantamento também deve considerar aspectos mecânicos e de processo.
Uma alteração no comando pode afetar cilindros hidráulicos, prensas, esteiras transportadoras, sistemas de movimentação, equipamentos de perfuração ou outros conjuntos acionados pela máquina.
A interface precisa refletir a operação real, mas não substitui a análise da máquina, dos circuitos de segurança e dos riscos associados ao equipamento.
Atualização de comando e organização da lógica
A atualização de comando pode incluir a troca do CLP, da IHM ou dos dispositivos de acionamento, além da revisão da lógica de controle.
O objetivo é estabelecer uma relação coerente entre os sinais de campo, o programa do CLP e as telas apresentadas ao operador.
Uma arquitetura bem definida separa funções que muitas vezes são confundidas.
O CLP executa a lógica de controle e processa sinais de entradas e saídas.
A IHM apresenta informações e recebe comandos de operação conforme as permissões estabelecidas.
O painel elétrico abriga e interliga componentes de potência, controle e proteção.
Sensores fornecem informações do processo, enquanto atuadores executam ações físicas.
Inversores de frequência e soft-starters podem participar do acionamento, mas sua integração depende da configuração elétrica e funcional do projeto.
Durante a atualização, é recomendável revisar nomes de tags, unidades de medida, estados de operação e mensagens de falha.
Uma variável com identificação ambígua pode dificultar a manutenção e induzir o operador a interpretar incorretamente uma condição da máquina.
A documentação deve acompanhar a lógica implantada, incluindo as alterações realizadas no projeto elétrico e na configuração da automação.
Reaproveitamento ou substituição de componentes
Reaproveitar um componente pode ser tecnicamente possível, mas essa decisão exige avaliação de funcionamento, compatibilidade elétrica, comunicação, disponibilidade de documentação e integração com a nova arquitetura.
Um componente que ainda liga a máquina pode não oferecer as condições necessárias para uma modernização completa.
A substituição pode ser indicada quando há desgaste, obsolescência, ausência de peças de reposição, incompatibilidade de sinais, limitações de comunicação ou dificuldade de manutenção.
Também pode ser necessário substituir componentes para adequar o sistema a uma nova estratégia de segurança ou a uma mudança no processo produtivo.
Essa análise deve considerar o conjunto, e não apenas uma peça isolada.
A troca de uma IHM, por exemplo, pode exigir revisão das telas, da comunicação com o CLP, do programa, dos endereços das variáveis e da documentação.
Da mesma forma, a mudança de um inversor ou de um sensor pode alterar os sinais, alarmes e permissivos tratados na lógica de controle.
Compatibilidade elétrica, lógica e mecânica
A compatibilidade em um retrofit possui pelo menos três dimensões.
A compatibilidade elétrica envolve tensão, corrente, tipos de sinal, proteção, aterramento, separação entre força e controle e conexão dos dispositivos.
A compatibilidade lógica está relacionada à forma como o CLP interpreta estados, comandos, alarmes e permissivos.
Já a compatibilidade mecânica considera montagem, dimensões, acionamentos, movimentos e interação entre os componentes da máquina.
Também é necessário verificar a compatibilidade entre a IHM e o CLP, incluindo drivers, variáveis, endereçamento e comportamento da comunicação.
O protocolo industrial aplicável depende dos equipamentos e da arquitetura escolhida para o projeto; portanto, não é adequado presumir que qualquer IHM possa ser conectada diretamente a qualquer CLP sem validação.
Quando existem redes industriais, inversores ou outros dispositivos inteligentes, uma falha de comunicação pode afetar a visualização e o comando.
Por isso, a solução deve prever estados de perda de comunicação, mensagens compreensíveis e condições seguras para a operação.
A IHM informa a condição ao operador, mas não deve ser tratada como substituta de relés de segurança, intertravamentos, parada de emergência ou outros circuitos projetados para funções de segurança.
Comissionamento e validação operacional
Depois do desenvolvimento e da montagem, o comissionamento verifica se a solução corresponde ao comportamento esperado da máquina.
Essa etapa pode envolver testes de entradas e saídas, conferência de sentidos de movimento, validação de permissivos, acionamento controlado, análise de alarmes e confirmação das telas.
Em uma solução de automação e painéis elétricos, testes como o FAT podem ser realizados antes do embarque do quadro, conforme o escopo definido para o projeto.
A validação não deve se limitar à aparência da IHM.
É preciso verificar se cada comando produz a resposta prevista, se cada variável representa o sinal correto e se as condições de falha são indicadas de maneira clara.
No retrofit, o comissionamento também serve para confrontar o projeto com a realidade encontrada em campo.
Diferenças entre a documentação antiga e a instalação existente podem exigir ajustes de fiação, programação ou telas.
Depois dos testes, a documentação As-Built deve refletir a configuração efetivamente entregue, com o projeto elétrico atualizado e a identificação dos componentes e TAGs correspondentes.
Quando buscar uma avaliação especializada?
A viabilidade de um retrofit depende do levantamento técnico da máquina, do painel, do CLP, da IHM, dos dispositivos de campo e das condições de segurança.
Uma empresa especializada pode avaliar a necessidade de atualização de comando, substituição de componentes, programação, instalação, manutenção e conserto, sem tratar a modernização como uma simples troca de tela.
A VR MAQ. atua com automação industrial e painéis elétricos, desenvolvendo códigos e telas HMI sob demanda e integrando esses recursos a soluções de comando.
Sua atuação também inclui retrofit, instalação, manutenção e conserto, com suporte remoto por redes industriais para auxiliar na análise de panes de software, conforme o escopo do serviço.
Para cada máquina, a definição da solução deve partir das condições reais do equipamento e ser acompanhada de validação operacional e documentação adequada.
Alarmes, segurança e conformidade em interfaces industriais
A IHM apoia a operação ao apresentar estados, mensagens e comandos ao operador, mas não substitui dispositivos e circuitos de segurança projetados para interromper ou limitar movimentos perigosos.
Em uma solução de automação industrial, a interface deve ser entendida como parte do sistema de supervisão e operação, enquanto a proteção depende da integração correta entre projeto elétrico, CLP, relés de segurança, sensores, intertravamentos e demais dispositivos aplicáveis.
Alarmes e gerenciamento de eventos
O alarm management começa pela definição de quais condições exigem atenção imediata e quais podem ser apenas registradas para análise posterior.
Um alarme industrial útil deve informar o que aconteceu, onde ocorreu, qual é a condição associada e qual ação operacional é esperada.
Mensagens genéricas como falha de sistema ou erro de máquina dificultam o diagnóstico e podem aumentar o tempo de resposta.
Uma organização prática pode separar os eventos em categorias como:
- Alarme crítico: indica uma condição que pode comprometer pessoas, equipamento ou processo e exige resposta imediata conforme o procedimento operacional.
- Alarme de processo: aponta uma variável fora da faixa esperada e pode exigir ajuste ou inspeção.
- Aviso de manutenção: sinaliza desgaste, necessidade de verificação ou condição que ainda não impede a operação.
- Evento operacional: registra partidas, paradas, alterações de modo e comandos relevantes para rastreabilidade.
A prioridade deve refletir a consequência da condição e não apenas a facilidade de destacar uma mensagem na tela.
O excesso de alarmes simultâneos reduz a capacidade de interpretação do operador.
Por isso, a programação deve considerar limites, temporizações, confirmação de retorno ao estado normal e histórico de eventos.
A definição desses critérios depende do processo, do equipamento e da análise técnica correspondente.
Parada segura e limites da IHM
A parada de uma máquina pode ocorrer por diferentes motivos, como comando normal, falha de processo, abertura de proteção, acionamento de emergência ou atuação de uma função de segurança.
Esses eventos não devem ser tratados como equivalentes apenas porque todos podem produzir a indicação de máquina parada na IHM.
A tela pode informar a causa da parada e orientar a verificação, mas a função de interromper uma condição perigosa deve ser implementada por circuitos e dispositivos apropriados.
Uma ordem enviada pela IHM pode ser um comando operacional; ela não deve ser considerada automaticamente uma parada de emergência ou uma função de segurança.
Essa separação é essencial para evitar uma falsa sensação de proteção.
Caso a IHM esteja desligada, apresente uma falha de comunicação ou tenha um problema de software, os recursos de segurança necessários ainda devem atuar conforme o projeto do equipamento.
A resposta segura precisa ser definida na arquitetura elétrica e de controle, com validação compatível com os riscos identificados.
Permissivos e intertravamentos
Permissivos são condições que precisam ser atendidas antes que determinada operação seja autorizada.
Entre os exemplos genéricos estão a confirmação de porta fechada, a disponibilidade de pressão, a presença de um sinal de pronto ou a conclusão de uma etapa anterior do processo.
Na IHM, essas condições podem ser exibidas para explicar por que um comando não foi aceito.
Intertravamentos estabelecem relações que impedem ações incompatíveis ou perigosas.
Eles podem bloquear uma partida, impedir movimentos simultâneos, interromper uma sequência ou exigir que a máquina retorne a um estado definido antes de continuar.
A interface deve tornar essas regras compreensíveis sem permitir que o operador contorne uma proteção apenas por meio de um botão ou senha.
É recomendável diferenciar visualmente três situações: condição atendida, condição não atendida e condição desconhecida por falha de sinal.
Um sensor sem comunicação não deve ser apresentado como se estivesse em estado normal.
Da mesma forma, a ausência de um alarme não comprova que todos os dispositivos de campo estão funcionando corretamente.
Relação com NR12 e NR-10
A NR12 está relacionada à segurança no trabalho em máquinas e equipamentos e deve ser considerada no conjunto da avaliação de riscos, dos dispositivos de proteção, dos comandos e dos procedimentos aplicáveis.
A IHM pode contribuir para a operação segura ao exibir estados, instruções e causas de bloqueio, mas sua presença não torna uma máquina automaticamente conforme.
A NR-10 trata de princípios e requisitos relacionados à segurança em instalações e serviços com eletricidade.
Em uma solução que envolve painéis, circuitos de força e controle, a interface visual deve estar alinhada ao projeto elétrico e aos procedimentos de intervenção.
A representação na tela não substitui seccionamento, proteção, identificação, controle de acesso ou medidas necessárias para trabalhos elétricos.
A aplicação das normas deve ser analisada conforme o equipamento, o processo, os riscos e a configuração instalada.
Portanto, referências à NR12 e à NR-10 devem orientar o projeto e a verificação técnica, não ser usadas como promessa genérica de conformidade sem uma avaliação específica.
Relés de segurança e parada de emergência
Relés de segurança e outros componentes destinados a funções de segurança possuem papel diferente do CLP de controle convencional e da IHM.
Eles podem participar do monitoramento de dispositivos como botões de parada de emergência, chaves de segurança e sensores apropriados, de acordo com a arquitetura definida para a máquina.
Na tela, a IHM pode apresentar que uma parada de emergência foi acionada, qual zona foi afetada e quais condições precisam ser verificadas para o rearme.
O rearme, entretanto, deve respeitar a lógica de segurança projetada e não pode provocar uma partida inesperada.
A mensagem de rearme deve deixar claro que o operador precisa confirmar a condição segura antes de prosseguir.
Também é importante diferenciar uma falha de comunicação de um estado seguro confirmado.
Quando o sistema não consegue determinar a condição de um dispositivo, essa incerteza precisa ser tratada conforme a lógica de controle e segurança aplicável ao projeto.
IEC 61439 e NBR 5410 no contexto dos painéis
A IEC 61439 é uma referência para conjuntos de manobra e controle de baixa tensão, enquanto a NBR 5410 estabelece requisitos para instalações elétricas de baixa tensão.
No contexto de painéis elétricos e automação, essas referências ajudam a organizar a relação entre montagem, distribuição, proteção, circuitos e condições de instalação.
A NR-10 e a NR12 complementam a análise sob a perspectiva da segurança elétrica e da segurança em máquinas.
A IHM não define sozinha a conformidade do painel.
Ela é uma camada de operação e visualização conectada a uma arquitetura que pode incluir CLP, inversores de frequência, soft-starters, sensores e relés de segurança.
A separação entre circuitos de força e controle, a identificação da fiação, a proteção adequada e a documentação do conjunto precisam ser tratadas no projeto e na montagem do painel.
No escopo informado da VR MAQ. estão a montagem de painéis, o desenvolvimento de códigos e telas HMI sob demanda, a instalação de componentes de automação e a realização de testes FAT antes do embarque do quadro elétrico.
Os painéis também podem ser entregues com documentação As-Built impressa e digital.
A verificação de requisitos de segurança deve permanecer vinculada ao levantamento e à validação técnica de cada aplicação.
O que validar antes da entrega?
Antes da liberação de uma interface industrial, é recomendável verificar se:
- os alarmes possuem mensagens claras e prioridades coerentes;
- os permissivos mostram por que um comando está bloqueado;
- os intertravamentos foram testados em condições normais e de falha;
- a parada de emergência não depende exclusivamente da IHM;
- o rearme não produz partida inesperada;
- falhas de sensor e comunicação são identificadas de forma distinta de estados normais;
- os comandos críticos possuem confirmação ou proteção contra acionamento indevido;
- a documentação corresponde à versão instalada do programa e das telas;
- o operador recebe orientação compatível com os modos de operação do equipamento.
Em projetos novos ou de retrofit, essa validação deve envolver automação, elétrica, manutenção e operação.
A equipe multidisciplinar da VR MAQ. atua no desenvolvimento de soluções de automação e painéis elétricos, incluindo integração com equipamentos industriais e suporte remoto para ocorrências relacionadas ao sistema, conforme o escopo técnico definido para cada projeto.
A análise de conformidade e a validação final devem considerar a máquina completa e os requisitos aplicáveis ao seu uso.
Boas práticas de usabilidade e organização das telas HMI
Uma tela HMI bem organizada transforma dados do processo em informações que o operador consegue interpretar e utilizar com segurança.
O objetivo não é apenas exibir variáveis, mas apoiar decisões, indicar o estado normal da máquina, sinalizar desvios e fornecer feedback claro após cada comando.
Em uma solução de automação industrial, a interface deve ser coerente com a lógica do CLP, os sensores, os atuadores e os dispositivos de proteção.
A IHM apoia a operação e o diagnóstico, mas não substitui relés de segurança, intertravamentos, circuitos de parada de emergência ou outras medidas definidas no projeto elétrico e na análise de riscos.
Hierarquia de informação
A tela inicial deve apresentar uma visão resumida do processo: estado geral do equipamento, modo de operação, alarmes ativos, permissivos relevantes e principais variáveis.
A partir dela, o operador deve conseguir acessar telas específicas sem percorrer caminhos confusos.
Uma organização prática pode separar as informações em níveis:
- Visão geral: status da máquina, modo de operação e condições gerais.
- Operação: comandos permitidos, estados dos atuadores e variáveis essenciais.
- Detalhamento: valores de sensores, temporizações, diagnósticos e condições de permissivo.
- Alarmes e eventos: ocorrências ativas, histórico e orientações para investigação.
- Manutenção: informações técnicas e parâmetros cujo acesso deve ser controlado.
Essa hierarquia evita que dados secundários disputem atenção com informações críticas.
Cada tela deve responder a uma necessidade operacional específica, como iniciar um ciclo, acompanhar uma etapa, identificar uma falha ou verificar uma condição de processo.
Uso funcional das cores
As cores devem ter significado consistente em todo o projeto.
O estado normal pode utilizar uma aparência neutra, enquanto condições de atenção e falha recebem destaque proporcional à sua criticidade.
O uso excessivo de cores, efeitos piscantes ou elementos muito chamativos reduz a capacidade de distinguir o que realmente exige intervenção.
Uma convenção visual deve ser definida antes da implementação e aplicada de forma uniforme.
Por exemplo, comandos, estados, alarmes e equipamentos indisponíveis não devem alternar de significado entre telas.
A cor também não deve ser o único meio de transmitir uma informação: textos, ícones, símbolos ou mudanças de estado devem complementar o sinal visual, especialmente quando houver possibilidade de dificuldade na percepção de cores.
Unidades e valores de processo
Toda variável apresentada deve informar sua unidade de medida quando isso for relevante para a interpretação.
Pressão, temperatura, velocidade, nível, vazão e tempo precisam ser exibidos com uma convenção definida para evitar leituras ambíguas.
Também é importante diferenciar valor medido, valor ajustado e limite de operação.
Um campo de setpoint deve ser visualmente distinto da leitura instantânea, e os limites aplicáveis devem estar relacionados à lógica do processo.
Casas decimais, separadores, escalas e arredondamentos devem ser consistentes, sem criar uma precisão aparente maior do que a capacidade real da medição.
Nomenclatura e identificação de variáveis
Tags, equipamentos e comandos devem seguir nomes padronizados e compreensíveis para a equipe que opera e mantém a máquina.
Abreviações pouco conhecidas, códigos sem legenda e termos diferentes para o mesmo componente aumentam o risco de interpretação incorreta.
A nomenclatura da IHM deve estar alinhada ao programa do CLP, ao projeto elétrico e à documentação do painel.
Identificações como motor, válvula, sensor, inversor de frequência e etapa do ciclo precisam manter o mesmo significado em telas, alarmes, diagramas e registros de manutenção.
Quando a operação exigir linguagem específica da planta, essa terminologia deve ser incorporada ao projeto após validação com os usuários.
Navegação e fluxo de operação
A navegação deve refletir o fluxo real do processo.
Botões para voltar, acessar a visão geral, consultar alarmes e retornar à operação precisam permanecer em posições previsíveis.
O operador não deve depender de memória para encontrar uma função essencial.
Comandos que alteram o estado da máquina devem apresentar confirmação ou feedback visual adequado.
Após uma ação, a tela deve indicar se o comando foi aceito, se está aguardando um permissivo, se foi bloqueado ou se a máquina alcançou o estado esperado.
O botão pressionado, por si só, não comprova que o atuador executou a ação.
Contraste e legibilidade
Textos, símbolos e valores devem permanecer legíveis nas condições reais de operação, considerando distância, iluminação, resolução do equipamento e tempo disponível para interpretação.
O contraste entre fundo e informação principal deve ser suficiente, sem transformar toda a tela em uma composição visualmente agressiva.
Tamanhos de fonte, espaçamento, alinhamento e proporção dos elementos devem seguir um padrão.
Telas sobrecarregadas dificultam a localização de alarmes e comandos; telas excessivamente vazias podem esconder informações necessárias.
A validação em campo ou em uma simulação ajuda a identificar problemas que não aparecem apenas na revisão do código.
Prevenção de erros e comandos indevidos
A interface deve ajudar a evitar ações acidentais.
Comandos críticos podem exigir confirmação, autorização de usuário ou a verificação de permissivos antes de serem disponibilizados.
Campos de entrada devem aceitar apenas valores compatíveis com o processo e informar claramente quando um ajuste não é permitido.
Alarmes também precisam ser tratados com critério.
Uma mensagem útil descreve o que ocorreu, identifica o equipamento ou variável envolvida e, quando apropriado, orienta a primeira verificação.
Mensagens genéricas, repetidas ou sem prioridade dificultam a identificação da causa e podem levar à normalização de condições anormais.
A indicação visual de um alarme não deve ser confundida com a função de segurança do equipamento.
Paradas seguras, intertravamentos e proteção contra acesso a zonas perigosas dependem de arquitetura e componentes apropriados, em conformidade com os requisitos técnicos aplicáveis, como NR12 e NR-10, conforme o escopo do projeto.
Padrões de operação e personalização
Antes de programar as telas, é recomendável definir um padrão de operação: estados possíveis, permissivos, modos manual e automático, comportamento dos comandos, prioridades de alarmes e critérios para reconhecimento de eventos.
Esse padrão reduz ambiguidades e facilita a capacitação de diferentes operadores.
A personalização deve atender ao processo sem abandonar a consistência.
Na VR MAQ., o desenvolvimento de códigos e telas HMI sob demanda integra a automação de máquinas e a montagem de painéis elétricos conforme o escopo técnico definido.
Em projetos novos ou de retrofit, a interface pode ser estruturada a partir do levantamento de campo, da lista de tags, da lógica do CLP, do projeto elétrico e das necessidades de manutenção.
A revisão com operadores, manutenção e engenharia é uma etapa importante.
Testes de navegação, simulação de alarmes, verificação de permissivos e validação do feedback dos comandos ajudam a confirmar se a interface representa corretamente o comportamento previsto.
Quando o projeto inclui testes FAT, a avaliação das telas pode fazer parte da verificação antes do embarque do quadro, sempre de acordo com o escopo acordado.
Uma IHM eficiente não é a que exibe mais informações, mas a que apresenta a informação certa, no momento adequado e com significado inequívoco.
Essa combinação de hierarquia, consistência visual, nomenclatura técnica, prevenção de erros e validação operacional contribui para uma interface mais compreensível e para uma integração mais confiável entre operador, máquina, CLP e painel elétrico.
