Galeria
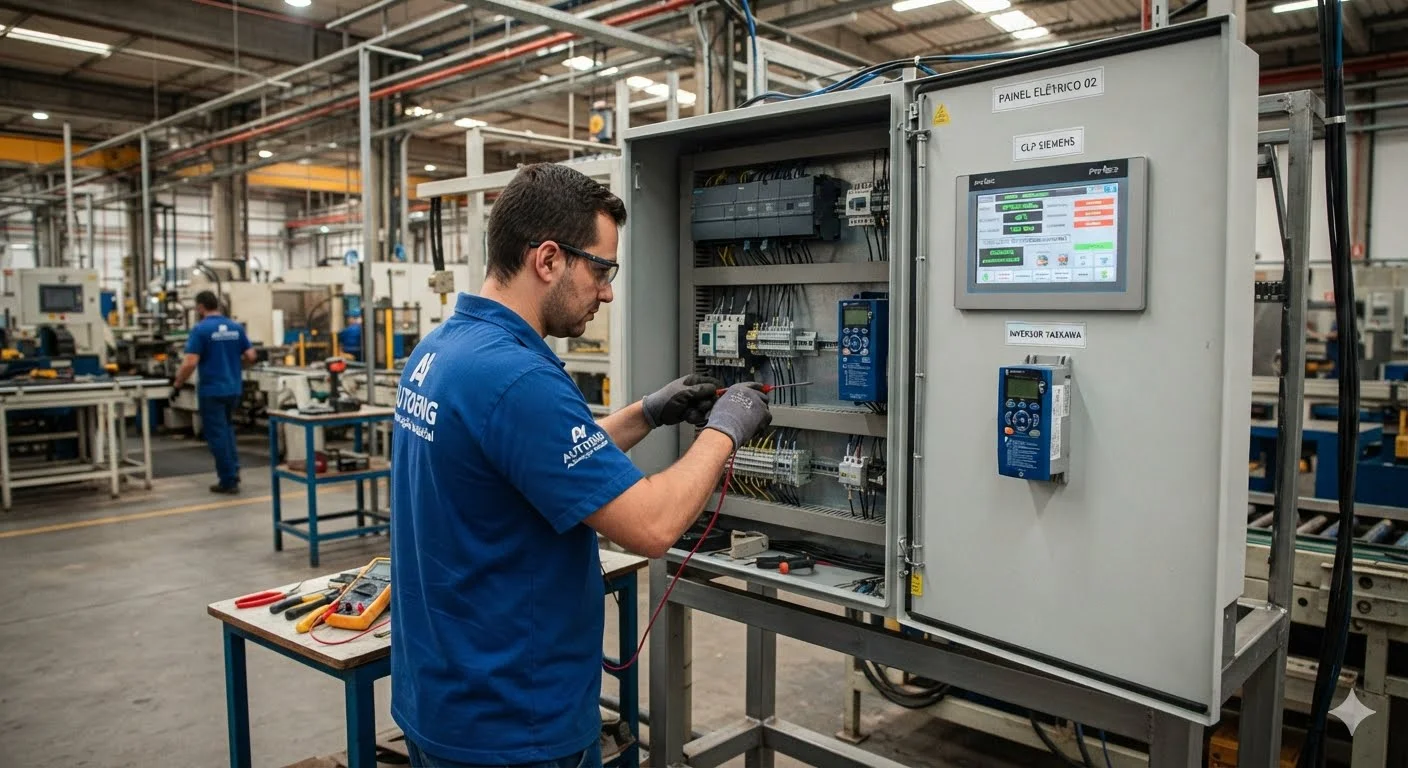
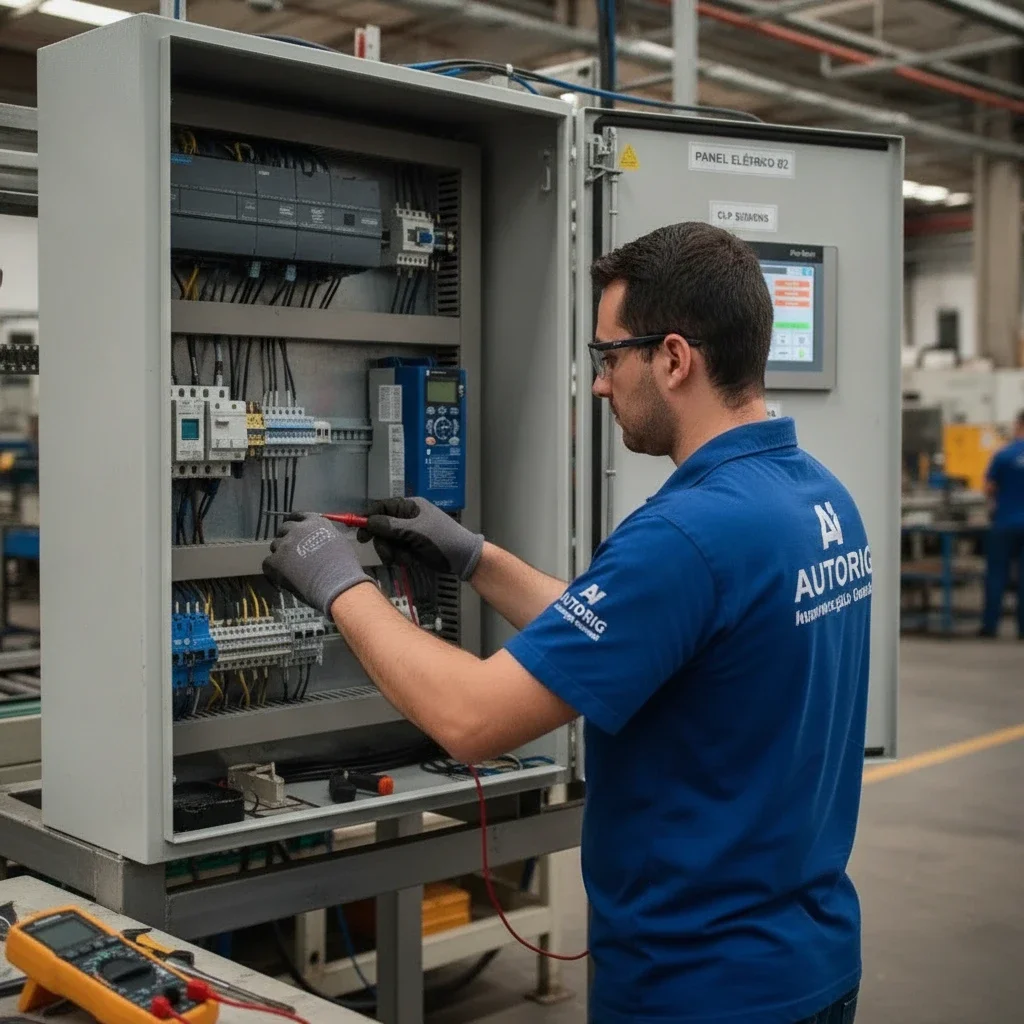
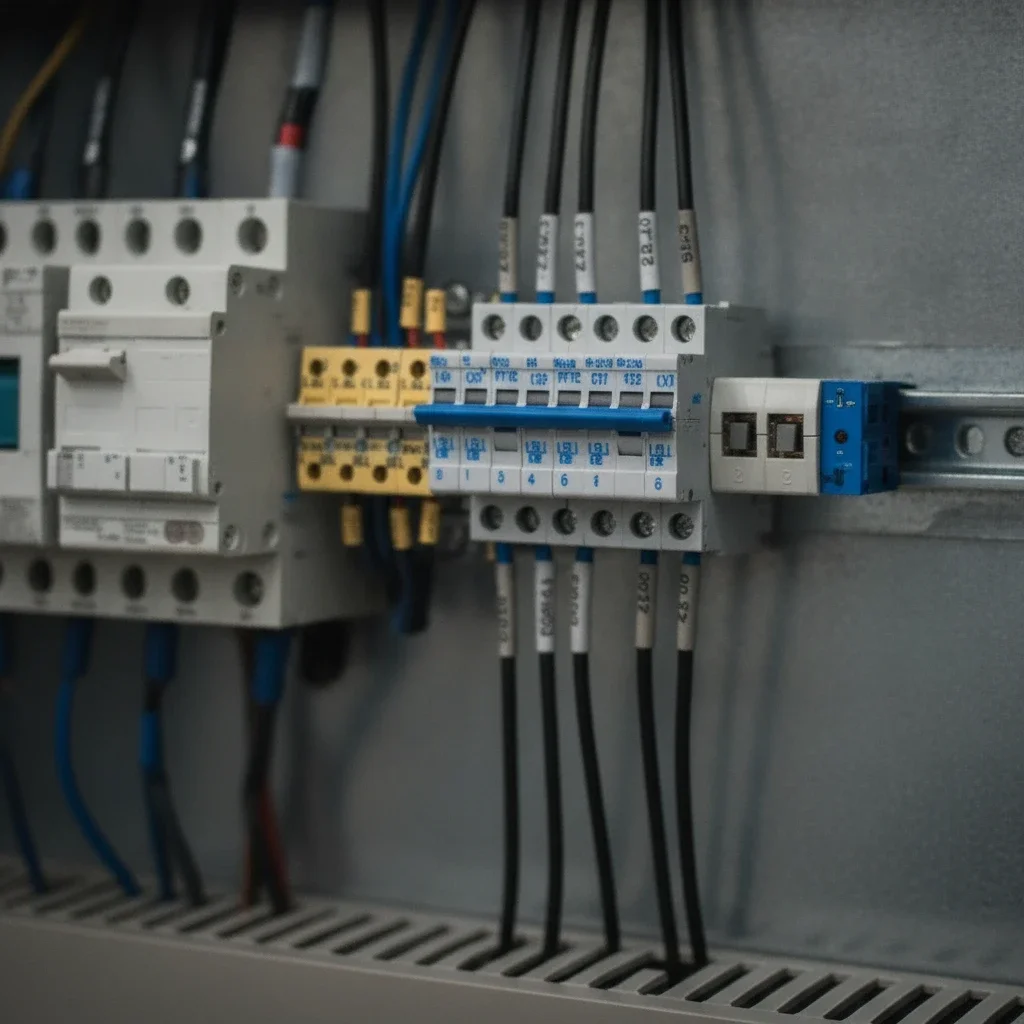
Clique nas imagens para ampliar
Automação industrial: sistemas de controle, painéis elétricos e eficiência operacional
O que é automação industrial e como ela funciona?
Automação industrial é a integração de equipamentos, software, comandos, dispositivos de proteção e processos para controlar máquinas e operações com mais repetibilidade, segurança, eficiência e capacidade de monitoramento.
Ela não se limita ao uso de robôs: pode envolver desde o controle lógico de uma prensa ou esteira até sistemas completos de produção, com sensores industriais, CLP, IHM, painel elétrico, atuadores e redes industriais.
Em termos práticos, um sistema automatizado coleta informações do processo, interpreta essas informações conforme uma lógica programada e aciona os dispositivos necessários.
O fluxo normalmente funciona assim:
- Sensores industriais: identificam presença, posição, temperatura, pressão, nível, velocidade ou outras condições do processo.
- CLP: recebe os sinais, executa a lógica de controle e determina quais ações devem ocorrer.
- Painel elétrico: reúne componentes de comando, proteção, distribuição e controle, organizando a interface entre a alimentação elétrica e a máquina.
- Inversores de frequência e soft-starters: controlam a partida, a velocidade e o comportamento de motores elétricos, conforme a aplicação.
- Atuadores: executam a ação determinada pelo sistema, movimentando motores, válvulas, cilindros ou outros mecanismos.
- IHM: apresenta ao operador estados, comandos, parâmetros e alarmes, facilitando a supervisão da operação.
- Redes industriais: permitem a comunicação entre CLPs, inversores, sensores, IHMs e outros equipamentos compatíveis.
Exemplo de funcionamento
Considere uma máquina que transporta peças e precisa interromper o movimento quando um item chega à posição de inspeção.
Um sensor detecta a peça e envia o sinal ao CLP.
O programa verifica se as condições de segurança e operação estão atendidas e, então, comanda o atuador responsável pela parada.
O inversor pode reduzir ou interromper a velocidade do motor, enquanto a IHM informa o estado do processo e registra um eventual alarme.
Esse exemplo é apenas educacional.
Em uma aplicação real, a lógica deve considerar o projeto da máquina, as características da carga, os riscos envolvidos, os dispositivos de segurança, a manutenção e a validação por profissionais habilitados.
A automação se diferencia da simples mecanização porque não apenas substitui ou auxilia o esforço humano: ela combina medição, lógica, comunicação e resposta controlada.
Também não equivale a uma instalação elétrica predial.
Uma instalação predial distribui energia para determinados pontos; já a automação industrial coordena força motriz, comandos, proteção, sequência operacional e interação com o processo produtivo.
A VR MAQ. atua na fabricação e na manutenção de maquinário industrial e trabalha com soluções que podem integrar máquinas, painéis e sistemas de controle conforme a necessidade da aplicação.
Para compreender como a automação se relaciona com a disponibilidade dos equipamentos, consulte também os conteúdos sobre manutenção industrial e fabricação de máquinas industriais.
Principais componentes de um sistema automatizado
Um sistema de automação industrial combina componentes elétricos, eletrônicos, mecânicos e de software para comandar uma máquina, acompanhar suas condições de operação e responder com segurança aos eventos do processo.
A seleção não deve partir apenas da marca ou da capacidade nominal de um equipamento: é necessário considerar carga, ambiente, lógica de funcionamento, nível de risco, possibilidade de manutenção e integração com os demais dispositivos.
Componentes essenciais e suas funções
Componente
Função principal
Pontos de especificação
CLP
Executa a lógica programada a partir dos sinais de entrada e envia comandos às saídas
Quantidade de entradas e saídas, tipo de sinal, capacidade de processamento, comunicação e possibilidade de expansão
IHM
Permite ao operador visualizar estados, alarmes e parâmetros e enviar comandos autorizados
Tamanho da tela, navegação, níveis de acesso, condições ambientais e integração com o CLP
Sensores industriais
Detectam presença, posição, temperatura, pressão, nível, velocidade ou outras condições do processo
Tipo de grandeza, faixa de medição, precisão, tempo de resposta, instalação e compatibilidade elétrica
Relés de segurança
Supervisionam funções relacionadas à segurança, como parada de emergência e intertravamentos
Categoria da função de segurança, arquitetura do circuito, dispositivos monitorados e requisitos da análise de riscos
Atuadores
Transformam o comando elétrico em ação física, como movimentar, abrir, fechar, prensar ou transportar
Potência, torque ou força, ciclo de trabalho, resposta, alimentação e compatibilidade com a carga
O Controlador Lógico Programável, ou CLP, funciona como o núcleo da lógica de controle.
Ele recebe informações dos sensores e de outros dispositivos, interpreta o programa e aciona saídas destinadas a motores, válvulas, cilindros, contatores ou outros atuadores.
Entretanto, o CLP não substitui dispositivos específicos de segurança quando a função exige monitoramento dedicado.
A lógica operacional e a proteção devem ser projetadas de forma coordenada.
A IHM apresenta ao operador informações que ajudam na tomada de decisão, como modo de operação, estado de motores, alarmes e parâmetros ajustáveis.
Uma interface bem estruturada deve evitar comandos ambíguos, indicar condições de falha e restringir alterações conforme a responsabilidade de cada usuário.
A tela, por si só, não corrige uma lógica inadequada nem substitui a documentação do sistema.
Sensores, relés de segurança e atuadores completam o ciclo de controle.
Os sensores fornecem dados sobre o processo; os relés monitoram funções de proteção definidas no projeto; e os atuadores executam as ações comandadas.
A escolha desses itens deve levar em conta poeira, umidade, vibração, temperatura, agentes químicos e facilidade de substituição no ambiente industrial.
Inversores de frequência e soft-starters
O inversor de frequência controla a velocidade e o sentido de rotação de determinados motores por meio do ajuste da frequência e da tensão aplicadas.
Esse recurso pode permitir partidas e paradas mais controladas, adequação do movimento à necessidade do processo e integração com a lógica do CLP.
Sua especificação depende, entre outros fatores, da potência do motor, corrente, regime de trabalho, método de controle, ventilação, compatibilidade eletromagnética e necessidade de frenagem.
O soft-starter é utilizado principalmente para reduzir os efeitos elétricos e mecânicos da partida de motores.
Ele realiza uma aceleração e uma desaceleração controladas, mas não exerce a mesma função de controle contínuo de velocidade de um inversor.
Portanto, escolher entre os dois exige compreender o processo: uma aplicação pode precisar apenas de partida suave, enquanto outra pode exigir variação permanente de velocidade, controle de torque ou comunicação com o sistema de automação.
Na prática, também devem ser avaliadas proteções, parametrização, dissipação térmica, seletividade, aterramento e condições de manutenção.
Um componente corretamente dimensionado no catálogo ainda pode apresentar problemas se for instalado em ambiente incompatível ou configurado sem considerar o comportamento real da carga.
Circuitos de força e circuitos de comando
O circuito de força conduz a energia destinada às cargas, como motores, resistências e outros equipamentos de potência.
Já o circuito de comando processa sinais, permissões, intertravamentos e ordens de operação.
Embora tenham funções diferentes, os dois circuitos precisam trabalhar de maneira coordenada e estar representados com clareza no projeto elétrico.
Em uma partida de motor, por exemplo, o circuito de comando pode verificar se uma proteção está liberada, se uma porta está fechada e se o operador autorizou o ciclo.
Somente depois dessas condições o circuito de força recebe a ordem para energizar o acionamento.
Essa separação facilita a identificação de falhas, melhora a organização do painel e contribui para uma manutenção mais segura.
A integração deve considerar identificação dos condutores, numeração de bornes, TAGs dos componentes, aterramento, proteção contra curto-circuito e sobrecarga, dissipação de calor e compatibilidade entre sinais de controle e potência.
Também é importante manter o diagrama atualizado após alterações, para que a documentação corresponda à instalação existente.
Checklist para especificar um projeto:
Antes de definir os componentes de um sistema automatizado, convém verificar:
- Qual máquina ou processo será controlado e quais etapas precisam ser automatizadas.
- Quais cargas existem, incluindo potência, tensão, corrente, tipo de motor e regime de operação.
- Quais sinais serão medidos pelos sensores e quais são analógicos, digitais ou relacionados à segurança.
- Quantas entradas e saídas o CLP deve possuir e se haverá necessidade de expansão futura.
- Quais comandos, alarmes, permissões e parâmetros serão apresentados na IHM.
- Quais funções de segurança precisam de parada de emergência, intertravamento ou relé de segurança.
- Se o processo exige inversor de frequência, soft-starter ou outro método de acionamento.
- Quais redes industriais e protocolos precisam ser integrados.
- Em que condições ambientais o painel e os componentes irão operar.
- Como serão feitas a identificação, a manutenção, os testes, o backup do programa e a atualização do As-Built.
- Quais verificações funcionais serão realizadas antes da instalação e da entrega do sistema.
A VR MAQ. informa trabalhar com CLPs, inversores de frequência, soft-starters, relés de segurança e sensores, integrados em painéis montados em caixas metálicas com graus de proteção IP-54/IP-65.
A especificação de cada solução deve ser definida conforme as características da máquina, do processo e do ambiente.
Por isso, além da montagem, a análise técnica, a documentação, a identificação dos componentes e os testes são partes essenciais de uma automação confiável.
Tipos de automação industrial e aplicações
A automação industrial pode ser classificada conforme o nível de repetitividade, a possibilidade de mudança do processo e a variedade de produtos fabricados.
As categorias mais conhecidas são automação fixa, programável e flexível.
Nenhuma delas é universalmente superior: a escolha depende do volume de produção, da complexidade da operação, dos riscos envolvidos, da necessidade de alterar receitas e da capacidade de manutenção do sistema.
Automação fixa
A automação fixa utiliza uma sequência de operações definida para executar tarefas repetitivas em alto volume.
Seus comandos, dispositivos e trajetórias são projetados para um processo relativamente estável, com poucas alterações ao longo do tempo.
Esse modelo pode ser adequado para linhas dedicadas, processos contínuos e operações que exigem repetibilidade.
Em uma aplicação genérica, motores, sensores, atuadores e dispositivos de proteção podem executar sempre a mesma sequência de alimentação, posicionamento, conformação ou transporte.
A principal limitação está na menor facilidade de adaptação: mudanças relevantes no produto ou na ordem das etapas podem exigir alterações mecânicas, elétricas e de programação.
Automação programável
Na automação programável, a lógica de funcionamento pode ser alterada por software, normalmente por meio de um Controlador Lógico Programável, o CLP.
Isso permite ajustar sequências, parâmetros, receitas e condições de operação sem reconstruir todo o sistema a cada mudança.
Esse tipo é comum em manufatura seriada, máquinas de envase, injetoras e equipamentos que produzem lotes diferentes.
Uma mesma linha pode executar ciclos distintos conforme a receita selecionada na Interface Homem-Máquina, a IHM, desde que os componentes, a capacidade do equipamento e os limites de segurança sejam compatíveis com a aplicação.
A flexibilidade, porém, depende de mais do que instalar um CLP.
É necessário definir corretamente sensores, atuadores, inversores de frequência, circuitos de comando, intertravamentos, telas de operação e critérios de parada.
Também são importantes a documentação do código, os backups, a identificação dos sinais e os testes funcionais antes da entrada em operação.
Automação flexível
A automação flexível é desenvolvida para lidar com maior variedade de produtos, formatos, receitas ou sequências de produção, com mudanças mais rápidas entre uma configuração e outra.
Ela pode integrar CLPs, IHMs, redes industriais, sensores, acionamentos eletrônicos e sistemas de supervisão para coordenar diferentes condições de operação.
Em um processo variável, o sistema pode receber uma ordem de produção, selecionar parâmetros autorizados, verificar condições por meio de sensores e ajustar os atuadores de acordo com a etapa executada.
Esse arranjo é útil quando a indústria precisa combinar variedade e produtividade, mas exige um projeto mais cuidadoso de integração, segurança, rastreabilidade e manutenção.
Quanto maior a flexibilidade, maior tende a ser a importância da arquitetura de controle, da padronização dos sinais, do gerenciamento de receitas e da capacitação dos operadores e mantenedores.
A complexidade adicional também deve ser considerada na análise de riscos e no planejamento de peças, documentação e suporte técnico.
Aplicações por setor e processo
A escolha do tipo de automação varia conforme o comportamento da operação:
- Manufatura seriada: pode utilizar automação fixa em linhas dedicadas ou automação programável quando há diferentes modelos, lotes e sequências de montagem.
- Máquinas de envase: normalmente exigem sincronismo entre alimentação, dosagem, fechamento, inspeção e transporte. A automação programável permite ajustar receitas e parâmetros conforme o produto.
- Frigoríficos: podem combinar esteiras, sensores, acionamentos, intertravamentos e dispositivos de segurança para coordenar etapas com variações de carga e condições sanitárias e operacionais específicas.
- Saneamento e tratamento: processos contínuos, como bombeamento, dosagem e controle de níveis, podem demandar monitoramento permanente, alarmes e ajustes de velocidade ou vazão.
- Siderurgia: operações de maior escala e esforço podem integrar controle de motores, instrumentação, proteção elétrica e sequências automatizadas, considerando ambiente severo e requisitos de segurança.
- Caldeiraria, construção, mineração e reciclagem: a automação pode ser aplicada ao transporte, à conformação, à movimentação, à separação e ao controle de máquinas, com arquitetura definida conforme o material, o ciclo e as condições de trabalho.
Esses exemplos são educacionais.
A solução efetiva depende do levantamento do processo, das cargas, do ambiente, dos riscos e dos requisitos de produção.
Como relacionar o tipo de automação à necessidade da indústria?
Antes de especificar uma arquitetura, é recomendável avaliar:
- Volume e repetitividade: operações de alto volume e pouca variação podem favorecer sistemas dedicados; processos com lotes diferentes tendem a exigir programação ajustável.
- Variedade de produtos: quanto maior a diversidade de formatos, receitas ou sequências, maior a necessidade de flexibilidade e gerenciamento de parâmetros.
- Complexidade do processo: número de etapas, sincronismo, instrumentação, integração entre máquinas e necessidade de supervisão influenciam a escolha dos controles.
- Risco e segurança: a arquitetura deve prever parada de emergência, intertravamentos, relés de segurança e medidas compatíveis com a avaliação de riscos e as normas aplicáveis.
- Ambiente de instalação: poeira, umidade, temperatura, agentes químicos e impactos orientam a seleção dos invólucros, do grau de proteção e dos componentes.
- Manutenção e continuidade operacional: acesso aos componentes, identificação dos condutores, alarmes, documentação e disponibilidade de suporte são tão relevantes quanto a lógica de controle.
- Possibilidade de expansão: uma solução deve considerar futuras alterações de capacidade, novos sinais, integração com outros equipamentos e mudanças no processo.
A VR MAQ. atua na fabricação e manutenção de maquinário industrial e relaciona sua experiência a setores como caldeiraria, construção, mineração, reciclagem e indústrias em geral.
Em projetos de automação de máquinas e painéis elétricos, a definição entre uma arquitetura fixa, programável ou flexível deve partir da análise técnica do equipamento e da operação, sem presumir que a alternativa mais complexa seja sempre a mais adequada.
Essa avaliação também facilita a integração entre automação, fabricação de máquinas e manutenção industrial, contribuindo para uma solução coerente com a rotina produtiva.
Painéis elétricos, CCM, QGBT e montagem de comandos
Em uma instalação industrial, o painel elétrico concentra os dispositivos responsáveis por distribuir energia, comandar máquinas, monitorar condições de operação e proteger pessoas e equipamentos.
Embora os termos sejam relacionados, painel de comando, CCM e QGBT não representam exatamente a mesma solução.
A especificação correta depende da tensão, das cargas, da potência instalada, da lógica de funcionamento, do ambiente e dos requisitos de segurança do processo.
Painel de comando, CCM e QGBT: qual é a diferença?
- Painel de comando: reúne circuitos e componentes destinados ao controle da máquina ou do processo. Pode incluir CLP, relés, contatores, inversores de frequência, soft-starters, relés de segurança, fontes, bornes e dispositivos de sinalização. Sua função é organizar a lógica de operação e enviar comandos aos equipamentos de campo.
- CCM, ou Centro de Controle de Motores: é projetado para concentrar partidas, proteção, acionamento e, conforme o projeto, supervisão de motores elétricos. Pode reunir gavetas ou compartimentos para diferentes circuitos de motores, facilitando a organização e a manutenção do sistema de força motriz.
- QGBT, ou Quadro Geral de Baixa Tensão: normalmente atua na distribuição geral de energia em baixa tensão. Sua configuração pode incluir entrada, seccionamento, proteção, medição e saídas para diferentes painéis ou cargas, sempre conforme o projeto elétrico e as características da instalação.
Na prática, esses equipamentos podem trabalhar de forma integrada.
O QGBT pode alimentar um CCM ou outros quadros; o CCM pode acionar motores; e o painel de comando pode executar a lógica de controle, receber sinais de sensores e apresentar informações ao operador.
A composição final não deve ser definida apenas pelo nome do quadro, mas pelo diagrama elétrico, pelas cargas envolvidas, pelos níveis de curto-circuito, pelo ambiente e pela estratégia de operação.
Por isso, um painel industrial não equivale à venda de pequenos disjuntores de varejo nem a uma instalação elétrica predial.
Ele faz parte de uma solução de engenharia voltada ao comando, à proteção e à integração de máquinas e processos produtivos.
Como ocorre a montagem de um painel industrial?
A montagem começa pela compreensão do processo e pelo levantamento das cargas.
Nessa etapa, devem ser analisados motores, resistências, válvulas, sensores, atuadores, dispositivos de segurança, tensão de alimentação, corrente, condições ambientais e sequência de operação.
Também é necessário definir a interface com o operador e os sinais que serão trocados com outros equipamentos ou redes industriais.
Um fluxo técnico típico envolve:
- Definição do escopo e da arquitetura: identificação das cargas, dos comandos, das proteções, dos pontos de entrada e saída e dos requisitos de automação.
- Elaboração do projeto elétrico: desenvolvimento dos diagramas de força e comando, lista de materiais, identificação dos componentes e organização dos bornes e condutores.
- Seleção e compatibilização dos componentes: escolha de dispositivos compatíveis com carga, tensão, corrente, ambiente, nível de proteção e lógica de funcionamento.
- Montagem mecânica e elétrica: instalação dos componentes na caixa metálica, montagem de barramentos, canaletas, trilhos, bornes e demais elementos previstos no projeto.
- Fiação e identificação: conexão dos circuitos de força e comando com condutores adequados, fiação termotratada e rotulagem térmica para facilitar rastreabilidade e manutenção.
- Verificações e testes: conferência das conexões, continuidade, identificação, funcionamento dos comandos e coerência entre o projeto e o painel montado. Quando aplicável ao escopo contratado, os testes podem incluir a validação do conjunto antes do embarque.
- Documentação e entrega: atualização do projeto conforme a montagem realizada e organização das informações necessárias para operação, manutenção e futuras intervenções.
A separação física e funcional entre circuitos de força e circuitos de comando é um aspecto importante do projeto.
Os circuitos de força conduzem a energia destinada às cargas, como motores e aquecedores.
Já os circuitos de comando processam sinais e ordens de operação.
Essa distinção ajuda a organizar a instalação, facilita o diagnóstico e contribui para a compatibilidade entre os componentes, sem dispensar a análise técnica completa.
Caixas metálicas, proteção IP e organização interna
A caixa metálica protege os componentes contra contatos acidentais e contribui para a resistência mecânica do conjunto.
O grau de proteção IP deve ser selecionado de acordo com a presença de poeira, umidade, água, agentes do processo, temperatura e forma de instalação.
Os índices IP-54 e IP-65 informados para os painéis da VR MAQ. representam níveis de proteção que precisam ser relacionados ao ambiente e preservados durante a instalação, o fechamento e a manutenção do quadro.
Organização interna não é apenas uma questão estética.
Canaletas dimensionadas, separação de circuitos, raio de curvatura adequado, bornes identificados e espaço para inspeção reduzem a possibilidade de erros durante intervenções.
A rotulagem térmica dos condutores e a identificação dos componentes também tornam mais rápida a comparação entre o painel físico e o projeto elétrico.
Uma documentação consistente deve permitir localizar o componente, compreender sua função e relacioná-lo ao circuito correspondente.
No contexto informado, a VR MAQ. entrega os painéis com documentação As-Built impressa e digital, incluindo o projeto elétrico atualizado e a lista de TAG das peças originais.
Esse registro é relevante quando há necessidade de manutenção, substituição de componentes ou investigação de falhas.
Relação com a força motriz e o controle da máquina
O painel elétrico conecta a lógica de controle à energia necessária para movimentar a máquina.
Um sensor pode identificar uma condição do processo; o CLP pode interpretar esse sinal; a IHM pode apresentar o estado ao operador; e o circuito de potência pode acionar o motor por meio de contatores, inversores de frequência ou soft-starters.
Em paralelo, dispositivos de proteção e segurança devem interromper ou limitar a operação quando forem detectadas condições inadequadas, conforme o projeto e a avaliação aplicável.
Essa integração permite que o comando seja repetível e que alarmes, estados e permissões de operação sejam organizados.
Entretanto, o painel não deve ser analisado isoladamente: sua compatibilidade depende da máquina, da instalação, dos motores, dos sensores, do software e dos procedimentos de operação e manutenção.
A VR MAQ. atua na montagem de painéis, CCM e QGBT e oferece serviços de instalação, manutenção e conserto com atendimento nacional, conforme o escopo informado.
Sua experiência em fabricação e manutenção de maquinário industrial favorece uma visão integrada entre equipamento, comando e continuidade operacional.
Para especificar uma solução, é recomendável fornecer o diagrama ou escopo existente, dados das cargas, ambiente de instalação, requisitos de segurança, necessidade de automação e nível de documentação esperado.
Retrofit e automação de máquinas existentes
O retrofit industrial é a atualização planejada de uma máquina ou linha existente para substituir, adequar ou integrar componentes de comando, potência, proteção e controle.
Em vez de considerar apenas a troca de um equipamento completo, a abordagem avalia quais partes ainda podem ser aproveitadas e quais precisam ser modernizadas para atender às necessidades atuais de operação, segurança e manutenção.
Na prática, um retrofit pode envolver a substituição de painéis elétricos antigos, relés e componentes obsoletos, além da instalação ou reprogramação de CLP, IHM, inversores de frequência, sensores, relés de segurança e redes industriais.
A intervenção também pode incluir adequações de intertravamento, parada de emergência, identificação de condutores, documentação elétrica e integração com outros equipamentos.
O escopo correto depende da condição real da máquina e não deve ser definido apenas pela idade do equipamento.
Quando considerar a atualização de uma máquina?
Alguns sinais indicam que uma avaliação técnica pode ser necessária:
- falhas recorrentes em comandos, painéis, sensores ou componentes de potência;
- dificuldade para encontrar peças de reposição ou suporte para sistemas antigos;
- ausência, desatualização ou inconsistência do projeto elétrico e da lógica de controle;
- operação dependente de comandos manuais pouco padronizados;
- falta de alarmes, diagnóstico de falhas ou registro adequado de estados da máquina;
- proteções, intertravamentos ou paradas de emergência que precisam ser reavaliados;
- necessidade de integrar a máquina a novos equipamentos, processos ou redes industriais;
- alterações no produto, na receita ou no ritmo de produção que o sistema atual não consegue acompanhar.
Esses sinais não comprovam, isoladamente, que o retrofit seja a melhor alternativa.
Antes de qualquer intervenção, é recomendável examinar a estrutura mecânica, os circuitos de força e comando, a capacidade dos motores, as condições ambientais, os riscos da operação, a disponibilidade de componentes e a documentação existente.
Etapas gerais de um retrofit industrial
Um projeto de retrofit costuma seguir uma sequência técnica, ajustada ao tipo de máquina e ao nível de alteração necessário:
- Diagnóstico inicial: levantamento da arquitetura elétrica, dos componentes instalados, das funções da máquina, das falhas conhecidas e das condições de operação.
- Análise de riscos e requisitos: identificação dos perigos associados à operação e definição das funções de segurança, intertravamentos, comandos e proteções que devem ser considerados.
- Definição da solução: seleção de componentes compatíveis com as cargas, o ambiente, a lógica de processo, a disponibilidade de manutenção e a possibilidade de expansão.
- Adequação elétrica e mecânica: instalação ou reorganização de painéis, dispositivos de proteção, sensores, atuadores, cabos, interfaces e elementos necessários à integração.
- Programação e parametrização: desenvolvimento ou atualização da lógica do CLP, das telas da IHM, dos alarmes, dos parâmetros de acionamento e da comunicação entre dispositivos.
- Testes e validação: verificação das funções de comando, proteção, parada, sinalização e operação em condições controladas, com correção de inconsistências identificadas.
- Documentação e entrega técnica: atualização do projeto elétrico, identificação dos componentes, registro das alterações, organização dos backups e orientação para operação e manutenção.
A validação deve ser compatível com o escopo executado e conduzida por profissionais habilitados.
Também é importante manter versões do programa, cópias de segurança e registros das alterações para facilitar futuros diagnósticos.
Retrofit ou substituição completa
O retrofit pode ser adequado quando a estrutura mecânica, a capacidade produtiva e os principais elementos da máquina permanecem aproveitáveis, mas o comando, a proteção ou a integração tecnológica estão defasados.
A atualização tende a concentrar os recursos nas partes que realmente exigem intervenção, mas sua viabilidade depende do diagnóstico e da compatibilidade entre os sistemas novo e existente.
A substituição completa pode ser mais coerente quando há comprometimento estrutural, baixa disponibilidade de componentes essenciais, limitações de desempenho que não podem ser corrigidas ou necessidade de uma arquitetura totalmente diferente.
O retrofit também possui limites: reaproveitar uma máquina não elimina desgastes mecânicos, restrições de projeto, riscos operacionais ou a necessidade de adequações adicionais.
Por isso, a decisão não deve ser baseada somente no custo aparente da troca de componentes.
É necessário considerar segurança, confiabilidade, manutenção, integração, documentação, disponibilidade futura e impacto da intervenção na operação.
Uma avaliação técnica pode indicar se a atualização será parcial, abrangente ou se a substituição é a alternativa mais consistente.
A VR MAQ. atua na fabricação e manutenção de maquinário industrial e informa oferecer serviços de retrofit e automação de máquinas.
Sua abordagem pode integrar diagnóstico, adequação de comandos, programação, montagem de painéis, testes e documentação conforme o escopo definido para cada equipamento.
Como cada aplicação possui condições próprias, a especificação deve ser confirmada em avaliação técnica antes da contratação, sem presumir prazos, resultados ou componentes além dos definidos no projeto.
Automação industrial aplicada à manutenção e à continuidade operacional
A Automação industrial contribui para a continuidade operacional ao conectar sensores, dispositivos de comando, sistemas de controle e informações de manutenção.
Essa integração permite acompanhar o comportamento de uma máquina, identificar condições anormais e orientar intervenções com mais contexto.
Porém, automatizar não significa eliminar a manutenção: a confiabilidade depende também de inspeções, planejamento, capacitação, documentação e execução técnica adequada.
Automação, diagnóstico de falhas e manutenção preventiva
Em um sistema automatizado, sensores podem acompanhar variáveis como presença, posição, temperatura, pressão, nível, velocidade ou corrente, conforme o processo e os instrumentos instalados.
O CLP interpreta esses sinais segundo uma lógica programada e pode comandar atuadores, inversores de frequência, soft-starters, válvulas ou motores.
Quando uma condição ultrapassa um limite definido no projeto, o sistema pode gerar um alarme, interromper uma sequência ou solicitar uma verificação.
Essa capacidade apoia a manutenção preventiva porque ajuda a relacionar o estado do equipamento a rotinas previamente planejadas.
Também pode favorecer o diagnóstico baseado em condição, no qual a intervenção é orientada por sinais de desgaste ou de comportamento anormal.
Já a manutenção corretiva ocorre depois da falha ou da perda de desempenho e exige investigação da causa, não apenas a substituição do componente que apresentou o sintoma.
A qualidade desse diagnóstico depende da instrumentação disponível, da correta parametrização dos dispositivos, da lógica de controle e da interpretação dos dados.
Um alarme isolado não constitui, por si só, um diagnóstico completo.
É necessário verificar o contexto do processo, o histórico de ocorrências, as condições elétricas e mecânicas e os procedimentos de segurança aplicáveis.
Sinais, alarmes e histórico como apoio à decisão
Alarmes bem definidos devem indicar o evento, sua prioridade e, quando possível, a condição que levou à ocorrência.
A IHM pode apresentar estados da máquina, mensagens de falha, permissivos, contadores e parâmetros operacionais.
O histórico de eventos ajuda a identificar recorrências, horários de maior incidência e relações entre falhas, ajustes e mudanças no processo.
Para que essas informações sejam úteis, é importante evitar alarmes excessivos, mensagens genéricas e parâmetros sem identificação.
A equipe de manutenção precisa saber qual equipamento está envolvido, qual sinal foi recebido e quais verificações iniciais são recomendadas.
A identificação por TAG, os diagramas atualizados e o registro das alterações tornam a análise mais consistente.
Integração com a gestão de manutenção
Os dados do sistema de controle podem complementar uma rotina de gestão de manutenção, mas não substituem um plano estruturado.
Registros de falhas, horas de operação, ciclos, alarmes e intervenções podem apoiar a definição de inspeções, a priorização de ativos e a análise de causas.
Essa integração depende de conectividade, padronização das informações e um processo para transformar registros técnicos em ações.
Na prática, a automação pode fornecer evidências para a equipe, enquanto a gestão de manutenção organiza ordens de serviço, histórico de componentes, procedimentos, recursos e responsabilidades.
A separação entre esses papéis evita a expectativa de que o CLP ou a IHM resolvam sozinhos problemas de confiabilidade.
A VR MAQ. atua na fabricação e na manutenção de maquinário industrial e informa oferecer suporte remoto via redes industriais para a resolução de panes de software.
Esse tipo de suporte deve ser associado à documentação do sistema, ao controle de acesso e à avaliação das condições de segurança antes de qualquer intervenção.
Como reduzir a indisponibilidade com responsabilidade?
A redução de indisponibilidade deve ser tratada como um processo técnico, sem pressupor percentuais ou resultados uniformes.
Algumas boas práticas são:
- mapear os ativos críticos e os modos de falha mais relevantes;
- revisar sensores, permissivos, alarmes e paradas de emergência;
- manter backups do programa do CLP e das telas da IHM;
- controlar versões de software e registrar alterações de parâmetros;
- integrar alarmes e ocorrências aos registros de manutenção;
- atualizar diagramas, listas de TAG e documentação As-Built após modificações;
- realizar testes funcionais depois de intervenções elétricas, mecânicas ou de programação;
- treinar operadores para distinguir operação normal, alarme e condição insegura.
A automação oferece visibilidade e repetibilidade, mas a continuidade operacional resulta da combinação entre projeto adequado, proteção, manutenção preventiva, manutenção corretiva bem conduzida, análise de falhas e disciplina operacional.
Antes de modernizar um sistema ou conectar equipamentos a uma rede industrial, recomenda-se uma avaliação técnica que considere o processo, os riscos, a arquitetura existente e a capacidade de manutenção da indústria.
Segurança de máquinas, proteção elétrica e conformidade técnica
A segurança em sistemas industriais depende da combinação entre projeto elétrico, proteção de máquinas, lógica de comando, procedimentos operacionais e manutenção.
Normas como NR-10 e NR-12 orientam aspectos essenciais desse contexto, mas a conformidade não deve ser tratada como uma simples aplicação de etiquetas ou como consequência automática da instalação de um painel.
É necessário relacionar os requisitos aplicáveis aos riscos reais da máquina, ao processo e às condições de uso.
Papel da NR-10 e da NR-12
A NR-10 está relacionada à segurança em instalações e serviços em eletricidade.
Seu escopo envolve medidas de controle, qualificação, procedimentos, documentação, proteção coletiva e proteção individual aplicáveis às atividades elétricas.
Em um sistema automatizado, isso se conecta ao acesso aos painéis, à intervenção em circuitos de força e comando, ao seccionamento e às condições seguras para inspeção e manutenção.
A NR-12 trata da segurança no trabalho em máquinas e equipamentos.
Ela deve ser considerada desde a apreciação dos riscos e a definição das medidas de proteção até a operação, a manutenção e a capacitação dos envolvidos.
Proteções físicas, intertravamentos, parada de emergência, sinalização e prevenção contra partidas inesperadas são exemplos de elementos que precisam ser analisados conforme a máquina e o processo.
As duas normas não substituem uma avaliação técnica do conjunto.
Um painel eletricamente organizado pode continuar integrado a uma máquina insegura se houver acesso indevido a partes móveis, falhas de intertravamento ou ausência de uma estratégia adequada para parada e retomada da operação.
IEC 61439 e NBR 5410 no escopo dos painéis
A IEC 61439 é uma referência técnica para conjuntos de manobra e controle de baixa tensão.
Sua aplicação está relacionada às características construtivas, aos requisitos de desempenho e à verificação do conjunto compatível com o escopo do painel.
Já a NBR 5410 estabelece requisitos para instalações elétricas de baixa tensão, incluindo aspectos de proteção, dimensionamento, condutores, seccionamento e segurança.
A seleção e a aplicação dessas referências dependem da arquitetura do sistema, das tensões, das correntes, do ambiente, das cargas e da finalidade do conjunto.
Por isso, citar uma norma não equivale a declarar certificação, aprovação integral ou atendimento universal a qualquer instalação.
A edição vigente e o escopo aplicável devem ser confirmados durante o projeto e a validação.
No contexto informado, a VR MAQ. baseia a montagem de seus painéis nas normas IEC 61439 e NBR 5410/NR-10 e busca assegurar a conformidade com a NR-12.
A verificação final deve considerar o projeto específico, a montagem executada, os componentes utilizados e as condições reais de operação.
Dispositivos de segurança e avaliação de riscos
Relés de segurança, intertravamentos e dispositivos de parada de emergência devem cumprir funções coerentes com os perigos identificados.
O relé de segurança pode supervisionar determinados circuitos e condições de parada; o intertravamento pode impedir ou interromper uma operação quando uma proteção é aberta; e a parada de emergência deve ser projetada para reduzir o risco em uma situação perigosa.
Esses dispositivos não devem ser especificados isoladamente, sem analisar a categoria funcional necessária, a arquitetura do comando e o comportamento da máquina após a atuação.
Uma avaliação de riscos deve considerar, entre outros pontos:
- perigos mecânicos, elétricos, térmicos e relacionados à energia acumulada;
- acesso do operador, da equipe de manutenção e de terceiros às zonas de risco;
- possibilidade de partida inesperada, movimento residual ou religamento automático;
- condições de falha de sensores, atuadores, cabos, comandos e circuitos de segurança;
- procedimentos de bloqueio, sinalização, inspeção, limpeza e manutenção;
- necessidade de testes funcionais e de registros que comprovem a validação do sistema.
A proteção elétrica também precisa abranger curto-circuito, sobrecarga, aterramento, seccionamento e compatibilidade entre os circuitos de força e comando.
A presença de um CLP ou de uma IHM não substitui dispositivos de segurança quando a análise indicar a necessidade de uma função independente ou de uma arquitetura específica.
Validação por profissionais habilitados
Projeto, montagem, programação, instalação e validação devem ser conduzidos por profissionais habilitados, conforme a natureza do serviço e os requisitos legais e técnicos aplicáveis.
A validação deve verificar se o sistema montado corresponde ao projeto, se os dispositivos atuam como previsto e se as condições de operação, manutenção e emergência foram consideradas.
Também é recomendável manter documentação atualizada, incluindo diagramas elétricos, identificação de componentes, lógica de segurança, parâmetros, registros de testes e orientações de operação e manutenção.
A VR MAQ. informa entregar painéis com documentação As-Built impressa e digital, incluindo o projeto elétrico atualizado e a lista de TAG das peças originais.
Esse tipo de registro facilita intervenções futuras, desde que permaneça coerente com eventuais alterações realizadas no equipamento.
A segurança de máquinas não termina no comissionamento.
Mudanças de processo, substituição de componentes, retrofit, alteração de software ou adaptação mecânica podem modificar os riscos e exigir nova análise.
Por isso, a conformidade deve ser tratada como um processo contínuo de projeto, verificação, operação e manutenção, e não como uma declaração genérica atribuída ao painel ou à máquina.
Programação de CLP, IHM e redes industriais
A camada lógica da automação industrial transforma sinais de campo em decisões de controle.
Sensores enviam informações sobre presença, posição, pressão, temperatura ou nível; o CLP interpreta esses dados conforme uma lógica programada; e os atuadores executam a ação definida, como acionar um motor, abrir uma válvula ou interromper um movimento.
O resultado depende da integração entre código, painel elétrico, circuitos de comando, dispositivos de segurança e processo produtivo — não apenas da instalação de um controlador.
Função do CLP na lógica de controle
O Controlador Lógico Programável, ou CLP, é o equipamento responsável por executar a sequência de controle de uma máquina ou processo.
Em ciclos sucessivos, ele lê as entradas dos sensores e comandos, processa as condições programadas e atualiza as saídas conectadas a contatores, inversores de frequência, soft-starters, válvulas, relés e outros atuadores.
Uma lógica típica pode verificar se uma proteção está fechada, se há material disponível e se o operador autorizou a partida.
Somente quando as condições forem atendidas o CLP libera o acionamento do motor.
Se um sensor indicar sobrecarga, perda de posição ou abertura de uma porta de proteção, a lógica pode gerar um alarme ou interromper o comando, conforme o projeto de segurança aplicável.
Esse exemplo é educacional; a lógica real deve ser definida, validada e documentada de acordo com os riscos e requisitos da máquina.
O CLP também pode organizar temporizações, contagens, intertravamentos, sequências de produção, seleção de receitas e troca de sinais com outros equipamentos.
Sua especificação deve considerar a quantidade e o tipo de entradas e saídas, a velocidade de processamento, os módulos necessários, a arquitetura de comunicação, as condições ambientais e a possibilidade de manutenção ou expansão.
Como a IHM apresenta comandos, estados, alarmes e parâmetros?
A Interface Homem-Máquina, ou IHM, é a camada de visualização e interação entre o operador e o sistema de controle.
Por meio de telas, ela pode apresentar o estado de motores e válvulas, valores de processo, permissivos de partida, alarmes, mensagens de diagnóstico e parâmetros autorizados para operação.
Uma IHM bem estruturada não deve apenas reproduzir botões no formato digital.
Ela precisa organizar as informações por prioridade e contexto, distinguindo, por exemplo, uma condição de operação normal de uma falha que exige intervenção.
Mensagens claras podem indicar qual equipamento gerou o alarme, qual condição foi detectada e se o evento ainda está ativo ou apenas registrado no histórico.
Os comandos exibidos na IHM também devem respeitar permissões, intertravamentos e níveis de acesso definidos no projeto.
Alterar um setpoint, selecionar uma receita ou liberar um acionamento sem considerar os limites do processo pode introduzir riscos operacionais.
Por isso, telas, alarmes e parâmetros devem ser testados junto com sensores, atuadores e lógica do CLP.
A VR MAQ. informa que desenvolve códigos e telas HMI sob demanda para soluções de automação, adequando a camada de operação às necessidades do equipamento e do processo.
A definição da interface, entretanto, depende do escopo técnico, da arquitetura de controle e dos requisitos de segurança aplicáveis a cada instalação.
Comunicação entre equipamentos e redes industriais
As redes industriais permitem a troca de dados entre CLPs, IHMs, inversores de frequência, módulos de entrada e saída, sensores, sistemas supervisórios e outros dispositivos compatíveis.
Essa comunicação pode transportar comandos, estados, valores medidos, códigos de falha e parâmetros, reduzindo a necessidade de conexões individuais quando a arquitetura do projeto prevê uma rede apropriada.
A escolha da tecnologia de comunicação deve considerar compatibilidade entre dispositivos, distância, quantidade de equipamentos, tempo de resposta, disponibilidade, ambiente eletromagnético, facilidade de diagnóstico e requisitos de segurança cibernética.
Uma rede não é apenas um meio de ligar equipamentos: falhas de endereçamento, configuração, cabos, conectores ou parâmetros podem interromper a troca de dados e afetar a operação.
Na prática, o diagnóstico deve separar falhas de lógica, falhas elétricas e falhas de comunicação.
Um motor que não parte pode estar bloqueado por um intertravamento programado, sem alimentação no circuito de força, com comando impedido por um relé de segurança ou sem comunicação com o inversor.
A leitura conjunta dos diagnósticos do CLP, da IHM, do painel e dos dispositivos de campo torna a investigação mais precisa.
A VR MAQ. também informa oferecer suporte remoto via redes industriais para resolução de panes de software.
A disponibilidade e a forma desse atendimento devem ser confirmadas conforme o escopo contratado e as condições de acesso seguro ao sistema.
Boas práticas para software, testes e documentação
A confiabilidade da programação depende tanto da qualidade do código quanto da capacidade de compreender, testar e manter o sistema ao longo do tempo.
Antes da entrega ou entrada em operação, é recomendável estabelecer uma rotina de validação funcional que inclua, conforme o projeto:
- conferir a lista de entradas e saídas e a identificação de cada TAG;
- testar sensores, comandos, atuadores, intertravamentos e paradas previstas;
- verificar as telas da IHM, os textos de alarme, os estados e os níveis de acesso;
- simular condições normais, falhas previsíveis e perda de comunicação;
- validar a resposta dos inversores, soft-starters e demais dispositivos integrados;
- registrar alterações de lógica, parâmetros e versões do software;
- realizar cópia de segurança dos programas do CLP, das telas da IHM e das configurações relevantes;
- manter o projeto elétrico e a documentação compatíveis com a configuração efetivamente instalada.
A nomenclatura consistente é outro recurso importante.
Tags, variáveis, comentários e mensagens devem seguir um padrão compreensível para quem opera, diagnostica ou realiza manutenção.
Sem essa organização, uma alteração aparentemente simples pode gerar interpretações diferentes e dificultar a localização de uma falha.
O versionamento ajuda a identificar qual programa está instalado, quem autorizou uma alteração e quais mudanças foram realizadas.
Backups devem ser armazenados de forma controlada e, quando possível, acompanhados de parâmetros dos equipamentos, arquivos das IHMs, versões de bibliotecas e informações necessárias para restauração.
Também é prudente verificar periodicamente se os arquivos podem ser recuperados, em vez de presumir que uma cópia antiga continua utilizável.
Testes de aceitação em fábrica, conhecidos como FAT, podem ser empregados para verificar a lógica, as telas, os sinais e as sequências antes do embarque do painel, conforme o escopo definido.
Depois da instalação, a validação em campo deve considerar as condições reais de montagem, os equipamentos conectados e os procedimentos de operação.
A VR MAQ. informa realizar testes FAT antes do embarque do quadro elétrico, além de entregar documentação As-Built impressa e digital no contexto de seus painéis.
Assim, a programação de CLP, a IHM e as redes industriais devem ser tratadas como partes de um sistema único.
O código precisa conversar com os sensores e comandos; a IHM deve tornar estados e alarmes compreensíveis; a rede deve ser diagnosticável; e a documentação deve permitir manutenção e futuras intervenções.
Essa integração apoia a continuidade operacional, mas não substitui inspeções, manutenção preventiva, manutenção corretiva quando necessária, análise de riscos ou a atuação de profissionais habilitados.
