Galeria
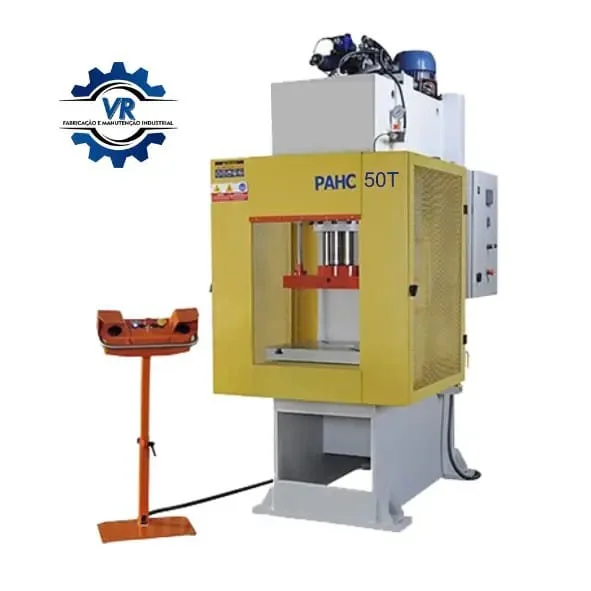
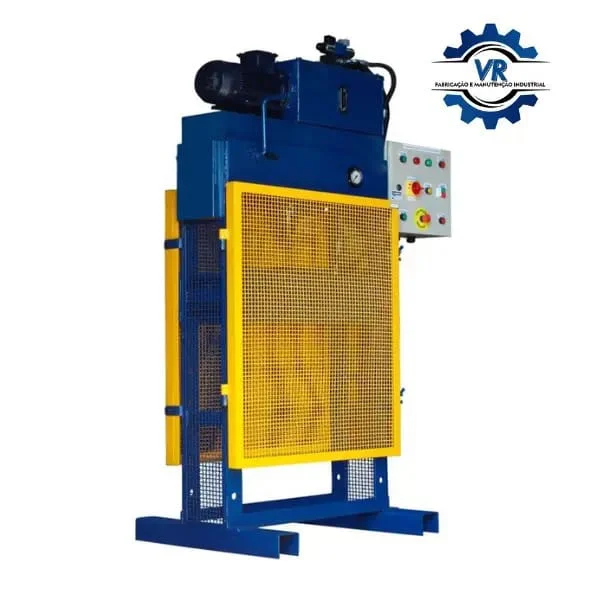
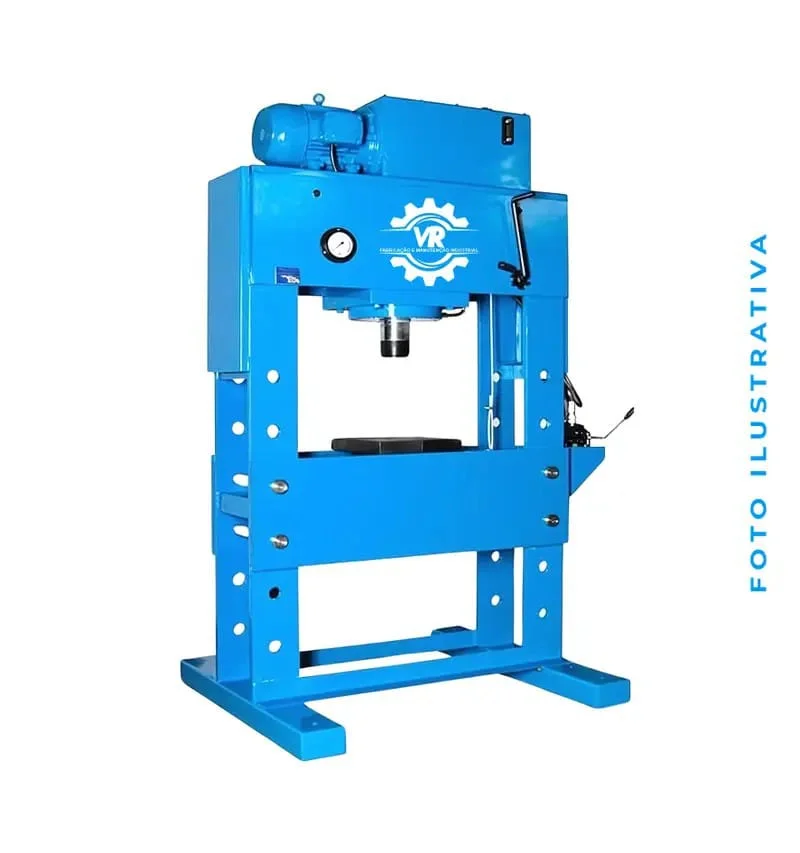
Clique nas imagens para ampliar
O que é uma Prensa tipo H e como ela funciona?
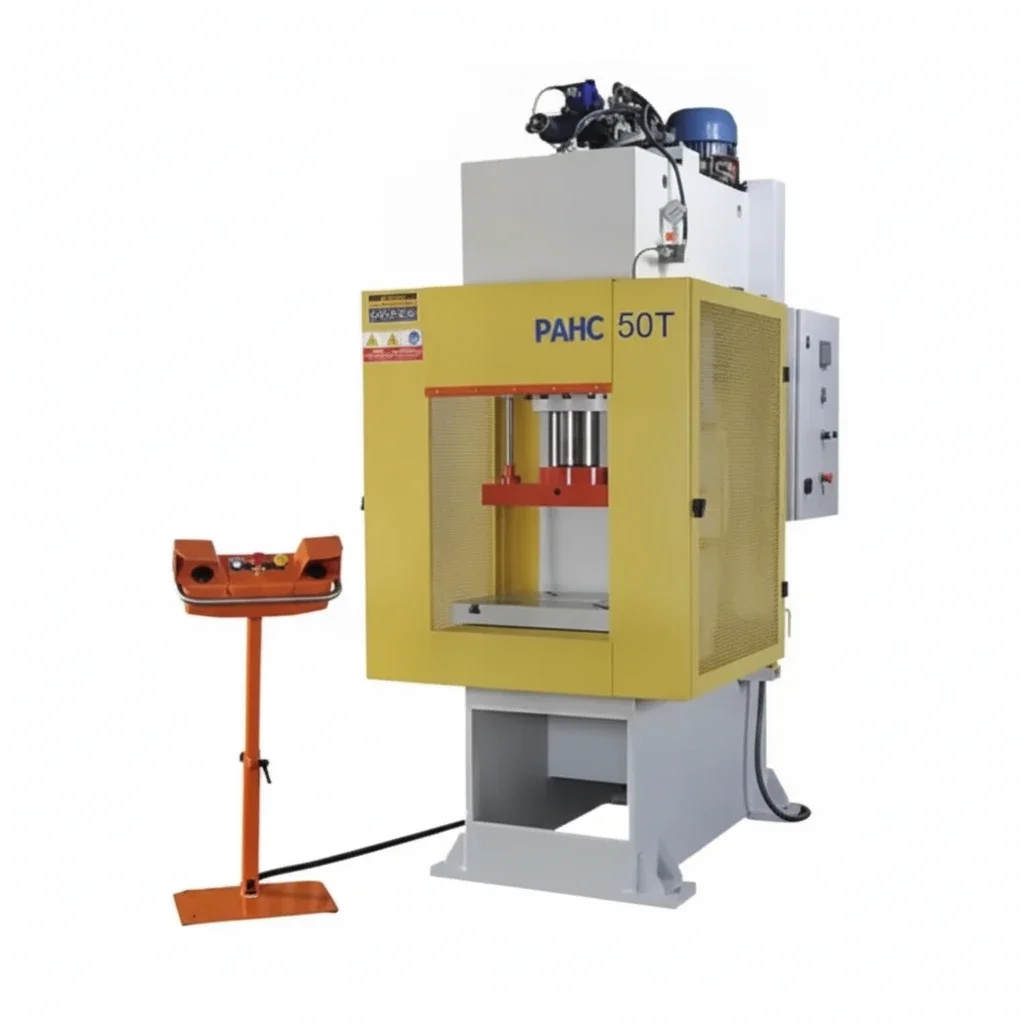
A Prensa tipo H é uma prensa hidráulica industrial desenvolvida para aplicar força controlada em operações de compactação, estampo, dobra, embutimento e montagem.
Sua configuração estrutural oferece estabilidade para trabalhos que exigem elevada força de compressão, controle do movimento e repetibilidade no processo.
A denominação tipo H está relacionada à arquitetura da máquina, geralmente formada por uma estrutura robusta em monobloco soldado ou por colunas.
A escolha entre essas configurações depende do projeto, da capacidade necessária, do curso de trabalho, das dimensões da peça e da aplicação industrial.
O conjunto deve ser dimensionado de acordo com as características do processo, e não apenas pela força nominal desejada.
Como funciona o sistema hidráulico?
O funcionamento começa na central hidráulica motorizada.
O motor aciona a bomba, que pressuriza o fluido hidráulico e o direciona ao cilindro por meio de válvulas e tubulações.
Ao receber essa pressão, o cilindro movimenta o cabeçote ou a ferramenta instalada, transferindo força para a peça posicionada na área de trabalho.
Esse princípio permite controlar a pressão e a velocidade de descida conforme a etapa da operação.
Em aplicações industriais, é comum combinar uma aproximação mais rápida com uma fase de prensagem mais lenta e controlada.
Assim, o equipamento pode alcançar a região de trabalho com agilidade e aplicar a força de maneira gradual durante a conformação ou compactação.
Diferentemente de sistemas em que a força varia significativamente ao longo do movimento mecânico, a prensa hidráulica pode manter força constante durante o curso, desde que esteja corretamente dimensionada, regulada e operada dentro das condições previstas no projeto.
Esse comportamento favorece processos que exigem controle sobre a deformação do material, como estampagem profunda, embutimento e montagem de conjuntos com interferência.
Principais componentes
Os elementos normalmente associados a esse tipo de equipamento incluem:
- estrutura de sustentação em monobloco soldado ou por colunas;
- cilindro hidráulico de grande diâmetro;
- bomba hidráulica acionada por motor;
- central hidráulica motorizada;
- válvulas de controle de pressão, vazão e direção;
- painel elétrico de comando;
- mesa e cabeçote compatíveis com a ferramenta e o processo;
- sistemas de proteção e comando definidos conforme os requisitos aplicáveis de segurança.
A configuração exata pode variar conforme a capacidade, o curso, as dimensões da área útil, o tipo de ferramenta e as necessidades de produção.
Por isso, a especificação técnica deve considerar o conjunto completo, incluindo força, velocidade, ciclo, carga, material processado e frequência de utilização.
Operações atendidas
A Prensa tipo H pode ser aplicada em diferentes etapas de fabricação e processamento, como:
- compactação de sucata e outros materiais;
- estampo e conformação de componentes;
- dobra de peças;
- embutimento e estampagem profunda;
- prensagem de conjuntos;
- montagem de componentes com interferência;
- moldagem e operações que exigem aplicação progressiva de força.
A adequação do equipamento depende da relação entre a força necessária, o curso do cilindro, a geometria da peça, o ferramental e o ritmo de produção.
Em projetos industriais, a definição desses parâmetros ajuda a evitar sobrecarga, deformações indesejadas, perda de produtividade e desgaste prematuro dos componentes.
A VR MAQ. atua na fabricação e no fornecimento de máquinas e equipamentos industriais, além de oferecer serviços de manutenção e reparo.
Dessa forma, a definição de uma prensa hidráulica pode ser analisada em conjunto com as necessidades de fabricação, operação e confiabilidade do processo, considerando também os requisitos de segurança aplicáveis à instalação e ao uso do equipamento.
Aplicações, capacidades e diferenças entre prensas industriais
A Prensa tipo H é indicada para operações industriais que exigem aplicação controlada de força, como compactação, estampo, dobra, embutimento e montagem de conjuntos com interferência.
Sua adequação depende do processo, do material trabalhado, do curso necessário, da força requerida e da produtividade esperada — não apenas da capacidade nominal do equipamento.
Onde a prensa hidráulica pode ser aplicada?
A versatilidade da prensa hidráulica motorizada permite sua utilização em diferentes segmentos, entre eles:
- Indústria automotiva: conformação e montagem de componentes, operações de estampo e ajustes com interferência.
- Setor metalúrgico e ferramentarias: dobra, embutimento, conformação de chapas e apoio à fabricação ou manutenção de ferramentas.
- Reciclagem: compactação de sucata e outros materiais, desde que o conjunto seja dimensionado para a carga, o volume e o tipo de material processado.
- Injeção plástica e de borracha: montagem, desmolde, ajustes e operações auxiliares compatíveis com o processo produtivo.
- Fabricação de utilidades domésticas: conformação e montagem de componentes conforme o ferramental utilizado.
A aplicação correta exige avaliar a geometria da peça, a resistência do material, a área de contato, a frequência dos ciclos e os requisitos de segurança.
A capacidade da prensa deve ser definida conforme o projeto e a operação, pois uma força nominal elevada, isoladamente, não promove desempenho adequado ou segurança no processo.
Capacidades e critérios de dimensionamento
Prensas hidráulicas podem ser construídas em diferentes capacidades, configurações de estrutura, dimensões de mesa, cursos e velocidades.
No caso da VR MAQ., a fabricação pode considerar projetos destinados a operações de menor ou maior exigência de força, sem que uma configuração específica seja presumida antes da análise técnica.
Para selecionar o equipamento, é importante reunir pelo menos estas informações:
- Material: tipo, espessura, dureza, formato e comportamento durante a deformação ou compactação.
- Operação: prensagem, dobra, estampo, repuxo, montagem, extração ou compactação.
- Força necessária: carga estimada para realizar o trabalho com margem técnica adequada, definida a partir do processo e do ferramental.
- Curso e área útil: distância de deslocamento do cilindro, dimensões da peça e espaço necessário para matriz, punção ou dispositivo.
- Velocidade e ciclo: necessidade de aproximação rápida, prensagem controlada, retorno e repetibilidade entre ciclos.
- Produtividade: quantidade de peças, frequência de operação e regime de trabalho previsto.
- Integração: requisitos do painel de comando, alimentação, dispositivos de proteção e eventual conexão com outros equipamentos.
O ciclo de aproximação rápida e prensagem lenta pode contribuir para reduzir movimentos improdutivos e, ao mesmo tempo, permitir maior controle na etapa em que a força é efetivamente aplicada.
A configuração ideal, porém, deve ser definida de acordo com o processo, o ferramental e os limites operacionais do conjunto hidráulico.
Diferenças entre os principais tipos de prensa
A comparação entre modelos deve considerar o princípio de funcionamento e o tipo de trabalho realizado:
- Prensa hidráulica: utiliza bomba, fluido hidráulico e cilindro para gerar força controlada. Pode manter força durante o curso e permitir ajustes de pressão e velocidade, características úteis em conformação, montagem e compactação.
- Prensa mecânica: normalmente transmite o movimento por mecanismos como volante, biela ou excêntrico. Pode oferecer elevada velocidade de produção, mas o comportamento da força ao longo do curso é diferente do sistema hidráulico.
- Prensa excêntrica: é uma categoria de prensa mecânica associada ao acionamento por excêntrico. É frequentemente utilizada em operações repetitivas de estampagem, mas não deve ser confundida com uma prensa hidráulica apenas porque ambas podem trabalhar com chapas ou componentes metálicos.
- Prensa manual: depende da atuação física do operador para gerar ou transmitir a força. É adequada somente quando a carga, o ritmo e o tipo de operação são compatíveis com esse modo de acionamento.
- Prensa viradeira: foi desenvolvida principalmente para dobrar chapas em linhas definidas. Embora também aplique força sobre o material, sua geometria, ferramental e finalidade são diferentes das de uma prensa hidráulica destinada a compactação, embutimento ou montagem.
- Prensa tipo C: possui estrutura com abertura lateral, conhecida como pescoço de ganso, facilitando o acesso a determinadas peças e ferramentas. A prensa tipo H, por sua vez, é associada a uma estrutura com configuração de pórtico ou colunas, escolhida conforme a rigidez, o espaço de trabalho e o esforço previsto.
Assim, prensa tipo H e prensa tipo C não são necessariamente equivalentes.
A escolha entre elas depende do acesso à peça, da distribuição de esforços, da necessidade de rigidez estrutural e da configuração do ferramental.
Da mesma forma, substituir uma prensa hidráulica por uma prensa excêntrica, manual ou viradeira sem revisar o processo pode causar incompatibilidade entre força, curso, velocidade e ferramenta.
Customizações para diferentes processos
A prensa pode receber recursos de adaptação conforme a necessidade da operação.
Entre as possibilidades informadas para esse tipo de equipamento estão o extrator inferior, utilizado para auxiliar a retirada da peça ou do material após a prensagem, e o sistema de amortecimento de impacto, aplicável a processos que envolvem estampo de corte bruto e exigem melhor controle das solicitações transmitidas à estrutura e ao ferramental.
Esses recursos não devem ser especificados de forma isolada.
É necessário verificar a matriz, o punção, o sentido de extração, o curso, a sequência do ciclo e as cargas envolvidas.
A VR MAQ. pode avaliar a aplicação para orientar a configuração da prensa, sua fabricação ou a adaptação do equipamento às exigências do processo industrial.
Segurança, NR-12 e manutenção da prensa hidráulica
A segurança de uma prensa hidráulica tipo H depende da combinação entre projeto adequado, instalação correta, dispositivos de proteção, procedimentos operacionais e manutenção sistemática.
Na configuração informada para o equipamento, o comando bimanual reduz a possibilidade de acionamento involuntário durante o ciclo, enquanto as proteções ópticas e físicas contribuem para controlar o acesso à zona de prensagem.
A aplicação da NR-12 deve ser avaliada conforme o projeto, a instalação, o uso previsto e as condições reais de operação da máquina.
Isso inclui a análise dos riscos, a integridade dos dispositivos de segurança, a sinalização, os comandos, os procedimentos de trabalho e a capacitação das pessoas autorizadas.
A conformidade não deve ser tratada como uma característica isolada do equipamento: intervenções, adaptações e mudanças no processo também podem alterar os riscos existentes.
Antes de operar, é importante verificar se a área de trabalho está livre, se os comandos e proteções funcionam corretamente e se não há vazamentos, ruídos ou comportamentos anormais.
Intervenções de limpeza, ajuste, inspeção ou reparo devem ser realizadas por pessoal habilitado, com a máquina em condição segura e com as fontes de energia controladas conforme os procedimentos aplicáveis.
Nunca se deve neutralizar uma proteção ou alcançar a zona de prensagem durante um ciclo.
Pontos de atenção na manutenção hidráulica
A manutenção preventiva busca reduzir a probabilidade de falhas por meio de inspeções e intervenções planejadas.
Em uma prensa hidráulica motorizada, essa rotina pode abranger, conforme o projeto e as orientações técnicas aplicáveis:
- verificação de vazamentos, conexões, mangueiras e tubulações;
- acompanhamento das condições do fluido hidráulico e prevenção de contaminação;
- inspeção da bomba, do cilindro, das válvulas e dos elementos de vedação;
- observação da pressão, da velocidade de descida e da estabilidade do ciclo;
- avaliação do painel elétrico, dos comandos e dos dispositivos de segurança;
- limpeza e inspeção dos componentes do sistema de troca de calor;
- conferência de fixações, estrutura, mesa, ferramentas e acessórios instalados.
A manutenção corretiva é necessária quando uma falha, desgaste ou perda de desempenho já foi identificada.
Nessa situação, o diagnóstico deve considerar a relação entre os sistemas hidráulico, elétrico, mecânico e de segurança, evitando a substituição aleatória de componentes.
Após o reparo, a máquina deve ser avaliada antes de retornar à produção, especialmente quando a intervenção envolver o circuito de segurança, o cilindro, a bomba, as válvulas ou o painel de comando.
Sinais que exigem avaliação técnica
A presença de vazamento de fluido, aquecimento fora do comportamento esperado, movimentos irregulares, perda de força, dificuldade para manter a pressão, alteração no tempo do ciclo, ruídos incomuns, vibração, falhas no comando bimanual ou interrupções nos dispositivos ópticos e físicos são sinais que justificam a interrupção segura da operação e uma avaliação técnica.
A causa pode estar relacionada a desgaste, contaminação, ajuste, vedação, componente hidráulico, circuito elétrico ou condição de uso, portanto o diagnóstico deve ser realizado de forma estruturada.
Os ciclos de aproximação rápida e prensagem lenta, assim como os sistemas de troca de calor, devem permanecer ajustados e preservados de acordo com o projeto do equipamento.
O controle adequado da temperatura do fluido contribui para a confiabilidade do sistema, mas não elimina a necessidade de inspeções e manutenção compatíveis com a intensidade de uso e com as orientações técnicas aplicáveis.
A VR MAQ. atua como fabricante e fornecedora de máquinas industriais e também presta serviços de manutenção, conserto e reparo de prensas, com atendimento nacional.
Com quase 50 anos de experiência no mercado, a empresa reúne fabricação e manutenção industrial em uma abordagem voltada à segurança, à confiabilidade operacional e à redução de paradas inesperadas.
Para definir a periodicidade das inspeções, avaliar uma falha ou adaptar a prensa às condições específicas do processo, é recomendável solicitar uma análise técnica da configuração instalada e da aplicação realizada.
