Galeria
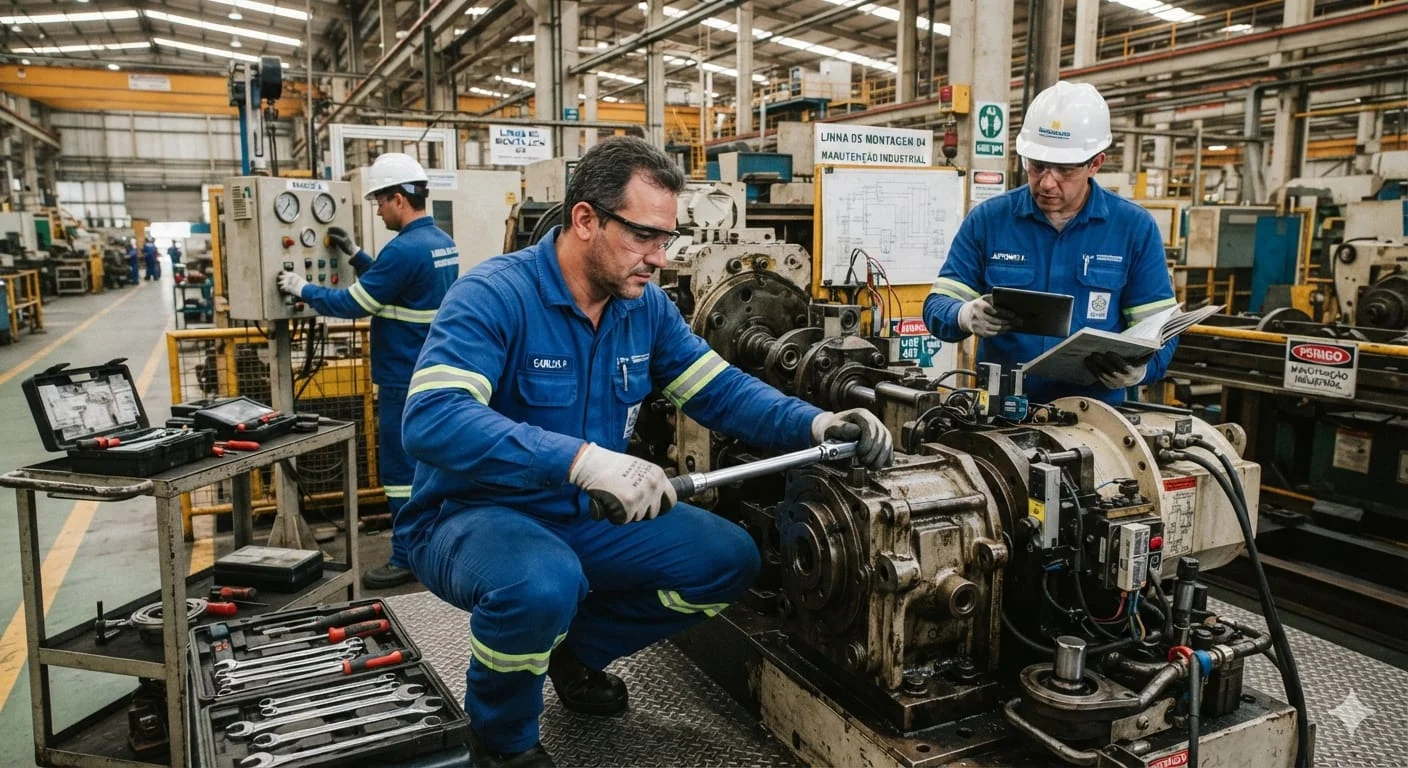
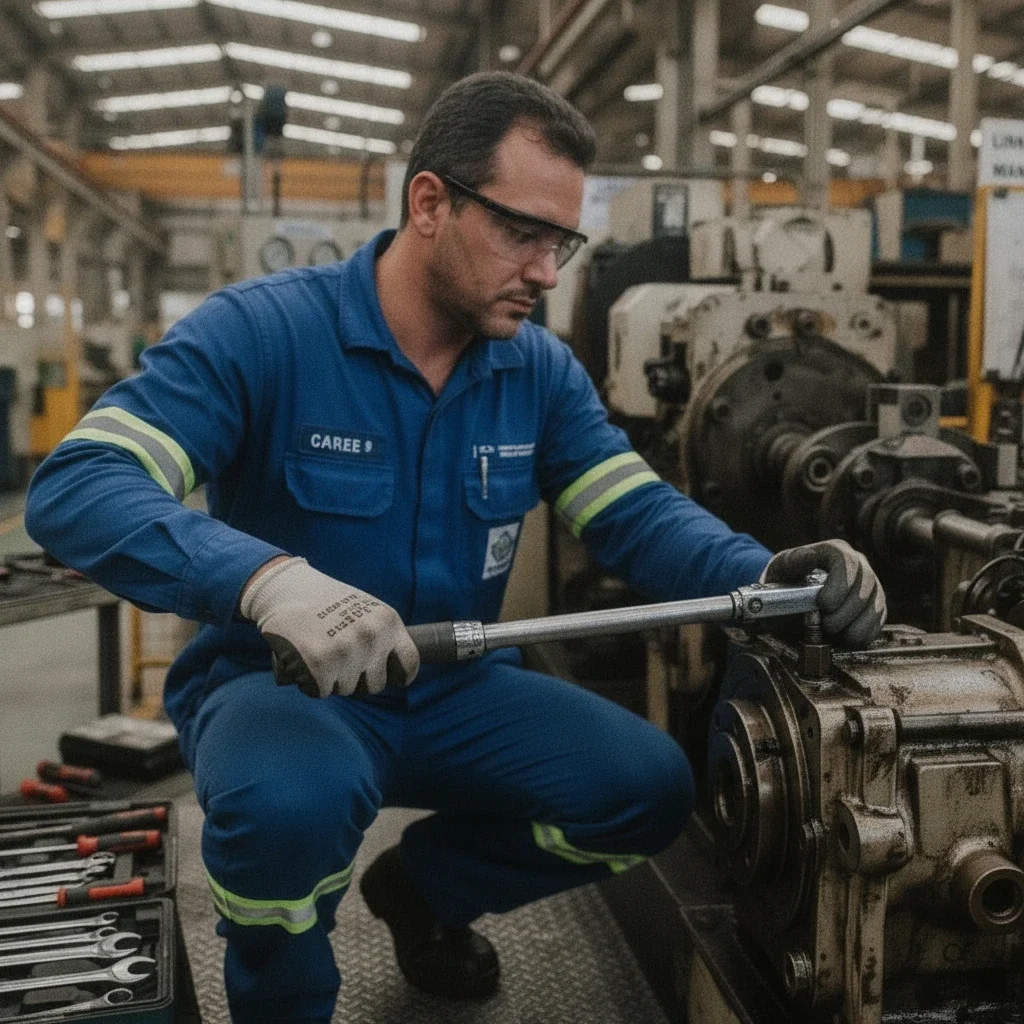
Clique nas imagens para ampliar
Manutenção mecânica industrial: processos, tecnologias e estratégias para aumentar a confiabilidade
O que é manutenção mecânica industrial e por que ela é estratégica?
Manutenção mecânica industrial é o conjunto de ações de inspeção, diagnóstico, planejamento, reparo e controle destinado a manter máquinas e sistemas produtivos seguros, disponíveis e dentro das condições de projeto.
A manutenção mecânica industrial transforma a conservação de equipamentos em uma disciplina de confiabilidade.
Em vez de agir apenas depois de uma quebra, a empresa acompanha sinais de desgaste, avalia riscos, programa intervenções e registra informações que apoiam decisões técnicas.
O objetivo é preservar a continuidade operacional, reduzir a probabilidade de falhas inesperadas e sustentar a produtividade sem negligenciar a segurança das pessoas.
O que esse serviço abrange?
O escopo pode envolver equipamentos e conjuntos:
- Mecânicos: eixos, acoplamentos, mancais, redutores, transmissões, bombas, transportadores, misturadores e estruturas sujeitas a esforços, vibração ou desgaste.
- Elétricos: motores, painéis e componentes cuja condição possa afetar o funcionamento do conjunto industrial, sempre respeitando os limites de atuação e a qualificação necessária para cada intervenção.
- Pneumáticos: compressores, válvulas, atuadores, redes e sistemas de acionamento que apresentem perda de desempenho, vazamentos ou comportamento irregular.
- Hidráulicos: prensas, cilindros, unidades de potência e circuitos submetidos a pressão, carga e ciclos repetitivos.
A atuação começa com o entendimento do equipamento e de sua função no processo.
Histórico de falhas, regime de operação, criticidade, ambiente, carga, temperatura e acessibilidade influenciam a escolha da inspeção e do reparo.
Por isso, uma manutenção tecnicamente adequada não deve tratar máquinas diferentes como se fossem iguais.
Diagnóstico antes da intervenção
Uma avaliação consistente combina observação em campo, documentação técnica, histórico de ocorrências e medições compatíveis com o equipamento.
Dependendo do caso, podem ser utilizados recursos como análise de vibração espectral, termografia infravermelha, alinhamento a laser de eixos e balanceamento de campo.
Essas técnicas ajudam a identificar indícios de desalinhamento, desbalanceamento, aquecimento anormal, folgas, desgaste e outras condições que podem evoluir para uma falha.
A instrumentação não substitui a interpretação de profissionais qualificados: o resultado precisa ser relacionado ao projeto, ao regime de trabalho e aos sintomas observados.
Quando a condição permite, o diagnóstico pode orientar uma intervenção com pouca desmontagem, uma vantagem potencial em linhas contínuas.
Ainda assim, nem todo problema pode ser confirmado por inspeção externa.
Em situações que exigem abertura do conjunto, ensaios complementares ou substituição de componentes, o método deve ser definido com base no risco e na evidência técnica disponível.
Impactos sobre segurança, continuidade e produtividade
Falhas mecânicas podem provocar paradas não planejadas, danos secundários, perda de matéria-prima, exposição a energias perigosas e dificuldade para cumprir o planejamento de produção.
Uma rotina estruturada de manutenção ajuda a antecipar condições anormais e a organizar a intervenção antes que o problema comprometa todo o processo.
Os principais efeitos esperados de uma gestão adequada incluem:
- maior previsibilidade para programar recursos, peças e equipes;
- redução da probabilidade de quebras acidentais;
- preservação das condições de operação dos equipamentos;
- apoio ao aumento da disponibilidade e da eficiência global do equipamento, conhecida pela sigla OEE;
- melhor planejamento de paradas e de retorno à operação;
- redução de riscos associados a improvisos e intervenções emergenciais.
Esses efeitos não dependem somente de consertar uma peça.
Eles resultam da combinação entre diagnóstico, execução técnica, controle de energia, registro das ocorrências e análise do que causou a falha.
Também é importante reconhecer os limites de cada método: uma medição isolada não substitui o acompanhamento do histórico nem autoriza conclusões sem contexto.
Manutenção industrial não é limpeza nem mão de obra genérica
Limpeza industrial pode ser necessária para remover resíduos e manter o ambiente ou o equipamento em condições adequadas, mas não equivale ao diagnóstico e à intervenção sobre a confiabilidade de máquinas.
Da mesma forma, a simples disponibilização de mão de obra não promove análise de causa, seleção do método, controle de qualidade ou rastreabilidade do serviço.
A manutenção industrial envolve uma cadeia técnica: identificar o sintoma, avaliar a condição, definir a ação, executar com segurança, testar o equipamento e registrar o resultado.
Em uma abordagem mais madura, também se verifica se a falha pode voltar a ocorrer e quais medidas podem reduzir essa recorrência.
A VR MAQ. atua há quase 50 anos na fabricação de máquinas e equipamentos industriais e na manutenção multimarcas.
Seu escopo informado inclui máquinas e sistemas utilizados em setores como caldeiraria, usinagem, construção, mineração e outras indústrias.
A abordagem combina diagnóstico, intervenção e planejamento, com apoio de instrumentação avançada e de engenheiros de confiabilidade quando a situação exige uma avaliação mais aprofundada.
Assim, manutenção mecânica industrial não deve ser vista apenas como um reparo pontual.
Ela é um processo de gestão da condição dos ativos, orientado por evidências, segurança e continuidade operacional.
Quanto melhor a organização das informações e das intervenções, mais consistente tende a ser a tomada de decisão sobre inspeções, reparos, paradas e melhorias no equipamento.
Tipos de manutenção: preventiva, corretiva e preditiva
Quadro conceitual: três estratégias com finalidades diferentes
A manutenção mecânica industrial combina métodos de prevenção, correção e monitoramento para preservar a disponibilidade, a segurança e o desempenho dos equipamentos.
A diferença entre as estratégias está principalmente no momento em que a intervenção é planejada e no tipo de evidência usada para decidir o que fazer.
Tipo de manutenção
Quando ocorre
Base da decisão
Principal finalidade
Preventiva
Antes da falha ou em intervalos definidos
Plano de manutenção, recomendações técnicas, histórico e inspeções
Reduzir a probabilidade de falhas e preservar as condições de operação
Corretiva planejada
Depois da identificação de uma anomalia, com intervenção programada
Diagnóstico técnico e avaliação de risco, criticidade e impacto
Corrigir um problema conhecido em uma janela controlada
Corretiva emergencial
Após uma falha que interrompe ou compromete a operação
Ocorrência real e necessidade de restabelecer a função do equipamento
Recuperar a operação com segurança e investigar a causa da falha
Preditiva
Conforme a condição observada do equipamento
Medições, tendências e análise de parâmetros
Intervir com base em sinais de degradação, evitando desmontagens desnecessárias
Essa classificação não deve ser tratada como uma escolha exclusiva.
Em uma operação madura, os métodos são combinados de acordo com a criticidade do ativo, o ambiente, o regime de carga, os riscos envolvidos e a consequência de uma parada.
Manutenção preventiva baseada em planos e inspeções
A manutenção preventiva é organizada antes que ocorra uma falha funcional.
O plano pode incluir inspeções visuais, reapertos, lubrificação quando aplicável, verificação de elementos de transmissão, conferência de folgas, limpeza técnica de componentes e substituição programada de itens sujeitos a desgaste.
A periodicidade deve ser definida a partir das características do equipamento, das orientações técnicas disponíveis, do histórico operacional e das condições reais de uso.
Um plano preventivo consistente não é apenas uma lista fixa de tarefas.
Ele precisa indicar o equipamento, o ponto de inspeção, o critério de aceitação, a condição necessária para executar o serviço, os recursos envolvidos e a forma de registrar os achados.
Também deve distinguir uma anomalia que pode ser acompanhada de uma condição que exige parada ou intervenção imediata.
Inspeções bem executadas ajudam a identificar vazamentos, ruídos anormais, aquecimento, vibração, desalinhamento, desgaste e alterações no comportamento do conjunto.
Porém, a manutenção preventiva tem limites: trocar componentes apenas porque atingiram uma data ou quantidade de horas pode gerar intervenções desnecessárias, enquanto intervalos inadequados podem deixar falhas ocultas evoluírem.
Por isso, os resultados das inspeções devem retroalimentar o plano.
Se determinado componente apresenta desgaste antes do esperado, é necessário avaliar a causa, e não somente antecipar sua substituição.
A origem pode estar relacionada a montagem, alinhamento, lubrificação, sobrecarga, contaminação, operação ou inadequação do próprio projeto.
Manutenção corretiva planejada e emergencial
A manutenção corretiva planejada ocorre quando uma condição anormal já foi identificada, mas ainda existe oportunidade de programar a intervenção.
Esse cenário permite definir recursos, peças, ferramentas, procedimentos de segurança e janela de parada.
Também possibilita avaliar se a correção deve ser feita imediatamente ou se o equipamento pode operar sob controle até uma parada programada.
A decisão deve considerar a gravidade da anomalia, a tendência de evolução, a função do equipamento, a existência de redundância, o risco para pessoas, a possibilidade de dano secundário e o impacto sobre a produção.
Adiar uma intervenção sem critérios transforma uma ocorrência administrável em uma falha emergencial.
A manutenção corretiva emergencial acontece depois de uma falha que reduz ou interrompe a função do ativo.
O primeiro objetivo é tornar a área segura, controlar as fontes de energia e restabelecer a operação somente quando houver condições técnicas para isso.
A urgência não elimina a necessidade de diagnóstico: reparar sem entender o mecanismo da falha pode permitir que o problema volte a ocorrer.
Após a recuperação, é recomendável registrar sintomas, condições de operação, componentes afetados, modo de falha, ações executadas e recomendações.
Esse histórico apoia a análise de causa e ajuda a converter uma ocorrência emergencial em melhoria do plano preventivo ou preditivo.
Manutenção preditiva orientada por condição
A manutenção preditiva acompanha a condição do equipamento por meio de medições e avaliações técnicas.
Em vez de intervir apenas por calendário ou esperar uma quebra, a equipe observa sinais de degradação e procura identificar tendências.
A decisão passa a considerar o comportamento real do ativo.
Entre as técnicas aplicáveis estão a análise de vibração, a termografia, a inspeção de ruídos e outros métodos compatíveis com o equipamento e com o objetivo do diagnóstico.
A escolha da técnica depende do modo de falha que se pretende identificar.
Uma ferramenta adequada para detectar alteração em rolamentos, por exemplo, não substitui automaticamente outros métodos necessários para avaliar aquecimento, conexões, alinhamento ou deformações.
A análise de dados exige contexto.
Uma medição isolada pode indicar uma condição fora do padrão, mas sua interpretação deve considerar carga, rotação, temperatura, processo, ponto de coleta, histórico e qualidade do instrumento.
O valor do monitoramento está na comparação confiável ao longo do tempo e na capacidade de relacionar a tendência ao mecanismo de falha.
A preditiva também possui limites.
Nem todo equipamento apresenta um parâmetro mensurável que antecipe sua falha com precisão, e nem toda anomalia evolui de maneira gradual.
Falhas súbitas, alterações operacionais e problemas de montagem podem exigir inspeção direta, análise funcional ou métodos complementares.
Por isso, a manutenção preditiva deve apoiar o julgamento técnico, não substituí-lo.
Quando combinar as estratégias?
A combinação mais adequada depende da criticidade do ativo e da natureza de suas falhas.
Um equipamento essencial para uma linha contínua pode exigir inspeções preventivas, monitoramento por condição e um plano de resposta corretiva.
Já um ativo de menor impacto pode ser acompanhado por inspeções simples e correção planejada quando surgir uma anomalia.
Uma forma prática de estruturar a decisão é:
- Identificar a função do equipamento e as consequências de sua indisponibilidade.
- Levantar os modos de falha mais relevantes e seus sinais de degradação.
- Verificar quais falhas podem ser prevenidas por inspeção, ajuste ou substituição programada.
- Definir quais condições podem ser monitoradas por medições confiáveis.
- Estabelecer limites de alerta e critérios para intervenção.
- Preparar uma resposta corretiva para falhas que não possam ser antecipadas.
- Revisar o plano após cada ocorrência significativa ou mudança no processo.
Na manutenção mecânica industrial, a melhor estratégia raramente é simplesmente aumentar a frequência das intervenções.
O objetivo é direcionar cada recurso para o risco correto, evitando tanto a negligência quanto o excesso de manutenção.
A decisão também deve considerar segurança, acesso ao equipamento, disponibilidade de peças, capacidade técnica, impacto ambiental e necessidade de parada.
Como funciona o diagnóstico técnico dos equipamentos?
O diagnóstico técnico é a etapa que transforma sintomas operacionais em evidências para orientar uma intervenção segura e proporcional.
Na manutenção mecânica industrial, ele ajuda a identificar desgaste, desalinhamento, desbalanceamento, aquecimento e outras condições anormais antes que evoluam para uma falha mais grave.
Sempre que as condições do equipamento permitem, a avaliação é feita com pouca ou nenhuma desmontagem significativa, preservando a continuidade da operação e reduzindo a exposição da equipe a riscos.
1. Inspeção inicial e definição do escopo
O processo começa com uma inspeção visual e operacional do conjunto.
O técnico observa ruídos incomuns, vibrações perceptíveis, vazamentos, folgas, alterações de temperatura, marcas de contato, deformações, desgaste aparente e condições de fixação.
Também são avaliados o ambiente de instalação, o regime de trabalho, a carga aplicada, a velocidade de rotação e a relação do equipamento com os demais componentes da linha.
Essa etapa não substitui as medições instrumentadas.
Ela organiza as hipóteses iniciais e define quais pontos devem ser monitorados, quais cuidados de segurança precisam ser adotados e se o equipamento pode ser avaliado em funcionamento.
Em sistemas críticos, a liberação para inspeção deve considerar o risco de partes móveis, energia elétrica, pressão, temperatura e movimento inesperado.
2. Sintomas, histórico e contexto operacional
Uma medição isolada pode indicar uma condição anormal, mas dificilmente explica sozinha a causa do problema.
Por isso, o diagnóstico deve reunir os sintomas observados com o histórico de falhas, intervenções anteriores, trocas de componentes, mudanças de carga e alterações recentes no processo.
Também é importante registrar quando o sintoma aparece: durante a partida, em determinada rotação, sob carga, após o aquecimento ou de forma contínua.
A comparação entre pontos equivalentes do equipamento e entre medições realizadas ao longo do tempo ajuda a distinguir uma alteração pontual de uma tendência de deterioração.
O histórico contribui para evitar reparos superficiais.
Uma falha recorrente pode estar associada não apenas ao componente danificado, mas também a montagem inadequada, desalinhamento, lubrificação insuficiente, sobrecarga, ressonância, deficiência de fixação ou condição do processo.
A qualidade da conclusão depende da combinação entre dados instrumentais e conhecimento do funcionamento real da máquina.
3. Análise de vibração espectral
A análise de vibração espectral mede o comportamento vibratório do equipamento e separa o sinal em componentes de frequência.
Essa leitura pode ajudar a investigar indícios compatíveis com desbalanceamento, desalinhamento, folgas, falhas em rolamentos, problemas de engrenamento, ressonância ou defeitos de fixação, desde que os dados sejam coletados nos pontos corretos e interpretados em conjunto com o histórico da máquina.
O espectro não deve ser tratado como um diagnóstico automático.
A frequência predominante, a amplitude, a fase, a direção da vibração e a evolução do sinal precisam ser relacionados à rotação, à configuração mecânica e às condições de carga.
Uma vibração elevada pode ter causas diferentes, e a substituição imediata de um componente sem confirmar a origem pode apenas deslocar o problema para outra parte do conjunto.
A técnica é especialmente útil para estabelecer uma referência de condição e acompanhar tendências.
Quando aplicada de forma periódica, permite comparar medições e priorizar inspeções antes de uma parada não planejada.
Ainda assim, seus resultados devem ser validados por profissionais habilitados e pelas condições específicas do equipamento.
4. Termografia infravermelha
A termografia infravermelha identifica padrões de temperatura na superfície dos componentes sem contato direto.
Em uma inspeção mecânica, diferenças térmicas podem indicar atrito anormal, sobrecarga, deficiência de lubrificação, resistência em conexões elétricas associadas ao sistema ou alteração no comportamento de mancais e acionamentos.
A interpretação exige atenção à emissividade da superfície, à distância de medição, à circulação de ar, à carga do equipamento e às condições ambientais.
Materiais brilhantes ou superfícies com características diferentes podem produzir leituras que não representam diretamente a temperatura real do componente.
Por isso, a imagem térmica deve ser comparada com pontos equivalentes e, quando necessário, com outros métodos de medição.
A termografia ajuda a localizar regiões que merecem investigação, mas não identifica sozinha a causa raiz.
Um ponto quente é um sinal para aprofundar a análise, não uma conclusão definitiva.
O diagnóstico deve considerar o projeto, os limites operacionais e a possibilidade de o equipamento estar em uma condição transitória.
5. Alinhamento a laser de eixos
O alinhamento a laser verifica a relação geométrica entre eixos acoplados, como os de um motor e de uma bomba, redutor ou outro equipamento acionado.
O método pode revelar desalinhamento angular ou paralelo e apoiar a correção da posição relativa dos conjuntos com maior controle dimensional do que uma avaliação baseada apenas em referências visuais.
O desalinhamento pode aumentar esforços sobre acoplamentos, mancais e eixos, além de contribuir para vibração, aquecimento e desgaste prematuro.
Antes da medição, entretanto, é necessário verificar a estabilidade da base, a condição dos acoplamentos, a presença de pé manco, as folgas e as condições de segurança para movimentação ou ajuste.
O resultado do alinhamento não deve ser interpretado fora das tolerâncias aplicáveis ao conjunto.
Velocidade de rotação, tipo de acoplamento, temperatura de operação e configuração da máquina influenciam os critérios de aceitação.
Depois do ajuste, uma nova verificação confirma se a posição obtida permanece adequada.
6. Balanceamento de campo
O balanceamento de campo corrige a distribuição de massa de um componente rotativo instalado na própria máquina ou no local de operação.
A técnica pode ser indicada quando o desbalanceamento contribui para níveis elevados de vibração e quando a remoção do rotor para uma bancada não é a alternativa mais conveniente para aquela intervenção.
A execução depende de medições confiáveis de vibração e fase, além da identificação correta do componente responsável.
O profissional pode calcular a posição e a quantidade de massa a ser adicionada ou removida conforme o procedimento aplicável, sempre respeitando limites construtivos, integridade do rotor e condições de segurança.
O balanceamento não corrige problemas de alinhamento, folga, empenamento, ressonância ou falha de rolamento.
Se a causa predominante não for o desbalanceamento, a intervenção isolada tende a produzir uma conclusão incompleta.
Por isso, a análise deve integrar vibração, inspeção mecânica e histórico operacional.
Da medição à decisão técnica
Ao final, os dados devem ser organizados em um relatório analítico com condição observada, evidências coletadas, pontos de atenção, limitações da avaliação e recomendação de próxima etapa.
Dependendo da criticidade, a decisão pode envolver monitoramento, correção programada, parada para inspeção complementar ou intervenção emergencial.
Esse fluxo reduz a dependência de tentativas e substituições sem diagnóstico.
Também cria uma base para planejar paradas, acompanhar a vida útil dos componentes e investigar recorrências.
A atuação da VR MAQ. combina manutenção multimarcas, instrumentação de diagnóstico e análise técnica para apoiar intervenções em equipamentos industriais, sem tratar uma medição isolada como substituta da engenharia e da avaliação das condições reais de operação.
Análise de falhas, confiabilidade e retrofit mecânico
A análise de falhas transforma uma ocorrência isolada em conhecimento para decisões de engenharia.
Em vez de apenas substituir o componente danificado e devolver o equipamento à produção, a manutenção mecânica industrial orientada à confiabilidade procura entender por que a falha aconteceu, quais condições contribuíram para ela e como evitar sua repetição sem criar novos riscos operacionais.
Causas físicas e sistêmicas das falhas
Uma falha geralmente apresenta uma causa física observável, mas isso não significa que essa seja a causa fundamental do problema.
Um rolamento danificado, por exemplo, pode ser o efeito final de desalinhamento, lubrificação inadequada, contaminação, sobrecarga, montagem incorreta ou vibração transmitida por outro conjunto.
Da mesma forma, o rompimento de um eixo pode estar associado não apenas à fadiga do material, mas também a esforços acima do previsto, concentração de tensões, desbalanceamento ou alterações no regime de operação.
A investigação técnica deve separar diferentes níveis de causa:
- Sintoma: ruído, aquecimento, vibração, perda de rendimento, vazamento ou parada do equipamento.
- Modo de falha: fratura, desgaste, deformação, corrosão, travamento, folga excessiva ou perda de estanqueidade.
- Causa física: condição que provocou diretamente o dano, como desalinhamento, sobrecarga, contaminação ou fadiga.
- Causa humana ou processual: montagem inadequada, inspeção insuficiente, lubrificação fora do plano ou procedimento incompleto.
- Causa sistêmica: ausência de critérios de criticidade, especificação inadequada, falha de treinamento, planejamento deficiente ou integração insuficiente entre produção e manutenção.
Essa distinção evita que a equipe trate somente o componente que apresentou o dano.
A troca de uma peça pode restabelecer o funcionamento por algum tempo, mas não elimina a recorrência quando a condição que originou a falha permanece ativa.
Métodos de análise de causa raiz
A escolha do método depende da complexidade do evento, da criticidade do equipamento e da qualidade das evidências disponíveis.
A análise deve reunir histórico de intervenções, registros de inspeção, condições de carga, alterações de processo, informações dos operadores e evidências encontradas durante a desmontagem ou inspeção não invasiva.
Entre as abordagens aplicáveis estão:
- Cinco porquês: útil para aprofundar uma sequência causal simples, desde que as respostas sejam confirmadas por evidências e não por suposições.
- Diagrama de causa e efeito: organiza fatores relacionados a máquina, método, material, mão de obra, medição e ambiente.
- Árvore de falhas: parte do evento indesejado e estrutura as combinações de causas que podem tê-lo produzido.
- Análise de modos e efeitos de falha: ajuda a priorizar riscos considerando severidade, ocorrência e capacidade de detecção.
- Comparação entre condição projetada e condição real: verifica se carga, rotação, temperatura, alinhamento, pressão e ciclo de operação permanecem dentro dos limites aplicáveis.
Uma boa análise de causa raiz deve terminar com ações verificáveis.
Isso pode envolver correção geométrica, revisão do plano de inspeção, mudança no procedimento de montagem, melhoria da proteção contra contaminantes, adequação da lubrificação, treinamento da equipe ou alteração de um parâmetro operacional.
A ação recomendada precisa ter responsável, critério de aceitação e forma de acompanhamento, sem confundir a correção imediata com a eliminação da causa.
O papel dos engenheiros de confiabilidade
Engenheiros de confiabilidade contribuem para conectar o diagnóstico do equipamento às decisões de manutenção, engenharia e produção.
Sua atuação não se limita à identificação da peça que falhou: envolve avaliar a função do ativo, o impacto da indisponibilidade, a recorrência do evento e a relação entre o modo de falha e o processo industrial.
Na prática, essa análise pode incluir:
- Definição da função e da criticidade do equipamento no processo.
- Levantamento do histórico de falhas, intervenções, alarmes e condições operacionais.
- Correlação entre sintomas identificados por inspeção e mecanismos prováveis de degradação.
- Validação das hipóteses com medições, evidências físicas e comparação com tolerâncias de projeto.
- Recomendação de ações corretivas, preventivas, preditivas ou de engenharia.
- Acompanhamento da condição após a intervenção e atualização dos registros técnicos.
Esse trabalho favorece decisões proporcionais ao risco.
Nem toda anomalia exige uma reforma ampla, assim como nem toda falha recorrente deve ser tratada com uma simples substituição de componente.
A prioridade deve considerar segurança, impacto na continuidade operacional, possibilidade de dano secundário, disponibilidade de redundância e tendência de degradação.
No contexto da VR MAQ., a experiência acumulada em fabricação de máquinas e equipamentos industriais se combina à prestação de serviços de manutenção multimarcas.
O uso de engenheiros de confiabilidade permite analisar o conjunto de forma mais abrangente, especialmente quando a causa da falha envolve interação entre componentes mecânicos, elétricos, pneumáticos e condições específicas do processo.
Retrofit mecânico para aprimorar projetos existentes
Retrofit mecânico é a atualização planejada de um equipamento existente para corrigir limitações, recuperar desempenho funcional, adaptar o conjunto a uma nova condição de operação ou aumentar sua confiabilidade.
Não se trata automaticamente de reconstruir toda a máquina nem de modificar componentes sem avaliação técnica.
O objetivo é intervir onde a configuração atual deixou de atender às necessidades do processo ou apresenta uma fonte conhecida de falhas.
Um retrofit pode ser considerado quando há:
- recorrência de falhas no mesmo conjunto;
- dificuldade de obter componentes ou manter uma configuração antiga;
- inadequação entre a capacidade real do equipamento e a demanda do processo;
- desgaste estrutural ou geométrico que compromete o funcionamento;
- necessidade de melhorar acesso para inspeção e manutenção;
- problemas persistentes de alinhamento, vibração, transmissão ou suporte;
- alteração de carga, velocidade, ciclo, produto ou ambiente de operação;
- risco de que a solução original continue gerando paradas e danos secundários.
A intervenção deve começar pelo levantamento da configuração atual.
É necessário verificar desenhos disponíveis, dimensões, interfaces, cargas, rotações, esforços, materiais conhecidos, condições de apoio, proteções e limitações de espaço.
Quando os registros são incompletos, medições e inspeções de campo ajudam a reduzir incertezas antes da definição da solução.
Dependendo do diagnóstico, o retrofit pode envolver reforço ou adequação de estruturas, revisão de suportes, substituição de elementos de transmissão, correção de alinhamento, melhoria de acesso, atualização de dispositivos mecânicos ou reorganização de interfaces entre conjuntos.
A solução deve preservar a função do equipamento e considerar manutenção futura, segurança de operação e compatibilidade com os demais sistemas da linha.
Como decidir entre reparo, melhoria e retrofit?
A decisão não deve ser baseada apenas na existência de uma falha.
O reparo pontual pode ser adequado quando o dano é localizado, a causa está claramente identificada, o projeto continua apropriado e não há evidência de recorrência.
Já uma melhoria de engenharia ganha relevância quando o equipamento funciona, mas apresenta uma vulnerabilidade conhecida que pode ser corrigida sem alteração ampla.
O retrofit tende a ser mais indicado quando o problema é estrutural, recorrente ou incompatível com a condição atual de operação.
Entre os critérios de avaliação estão:
- criticidade do equipamento para a continuidade do processo;
- frequência e padrão das falhas;
- existência de causa raiz identificável;
- condição dos componentes associados;
- possibilidade de danos em cadeia;
- segurança para operadores e mantenedores;
- disponibilidade de documentação técnica confiável;
- compatibilidade da modificação com o restante da linha;
- possibilidade de inspeção, ajuste e manutenção após a mudança;
- necessidade de validação funcional e atualização dos registros.
Também é importante reconhecer os limites da análise.
Uma medição de vibração não explica sozinha todos os mecanismos de falha; a termografia identifica padrões térmicos, mas depende de emissividade, carga e condições de medição; e uma inspeção visual pode não revelar defeitos internos ou degradação progressiva.
Por isso, a recomendação deve combinar método, contexto operacional e evidências suficientes.
Antes de executar uma modificação, devem ser avaliados os riscos associados à intervenção, à alteração de forças e à interação com sistemas de proteção.
A mudança não deve comprometer a segurança, criar novos pontos de esmagamento, alterar condições de acesso ou introduzir esforços não previstos no conjunto.
Quando pertinente, a análise deve considerar os requisitos aplicáveis de segurança em máquinas, incluindo a NR12 como referência técnica e regulatória no contexto brasileiro, sem presumir certificações ou conformidades não verificadas.
Da correção pontual à confiabilidade operacional
A confiabilidade aumenta quando as informações de campo retornam ao planejamento.
Um relatório de análise de falhas deve registrar o equipamento avaliado, sintomas, evidências, causa provável ou confirmada, intervenção realizada, recomendações e critérios para acompanhamento.
Esses registros ajudam a identificar padrões entre ativos semelhantes e apoiam o planejamento de paradas programadas.
A abordagem é especialmente relevante em linhas contínuas, nas quais uma falha mecânica pode interromper etapas posteriores, comprometer a qualidade ou expor pessoas a condições inseguras.
Nesses casos, o objetivo não é eliminar toda possibilidade de falha, mas controlar os mecanismos mais críticos, detectar degradações com antecedência e escolher intervenções tecnicamente justificadas.
Com quase 50 anos de experiência, a VR MAQ. reúne fabricação de máquinas e equipamentos industriais e manutenção multimarcas.
Sua atuação em setores como caldeiraria, usinagem, construção, mineração e indústrias em geral exige adaptação ao tipo de carga, ambiente, processo e criticidade de cada aplicação.
A disponibilidade de atendimento emergencial 24/7 para quebras, conforme o serviço informado, complementa uma abordagem que também contempla diagnóstico, análise de falhas, retrofit mecânico e planejamento técnico.
O resultado esperado de uma análise bem conduzida não é apenas colocar a máquina novamente em funcionamento.
É produzir evidências para decidir melhor, reduzir a repetição de mecanismos conhecidos de falha, orientar melhorias no projeto e integrar manutenção, engenharia, produção e segurança em torno da confiabilidade do processo.
TPM, OEE e planejamento de paradas industriais
A manutenção produtiva total, conhecida pela sigla TPM, amplia o papel da manutenção mecânica industrial: em vez de atuar somente após uma quebra, a organização passa a envolver manutenção, produção, engenharia e segurança na preservação do desempenho dos ativos.
O objetivo é construir uma rotina em que operadores e especialistas contribuam para identificar anomalias, controlar condições de operação e planejar intervenções com base em evidências.
Princípios da manutenção produtiva total
A TPM é uma filosofia de gestão, não apenas um conjunto de ordens de serviço.
Sua aplicação começa pela identificação dos equipamentos críticos, das perdas recorrentes e das condições que afetam a confiabilidade.
A partir desse diagnóstico, a empresa pode estruturar práticas como:
- inspeções rotineiras e limpeza técnica com finalidade de identificar vazamentos, folgas, ruídos, aquecimento e vibrações anormais;
- manutenção autônoma, com participação orientada dos operadores em verificações compatíveis com sua função e capacitação;
- planos preventivos baseados em recomendações técnicas, histórico de falhas, criticidade e condições reais de uso;
- manutenção preditiva para acompanhar o estado do ativo por meio de variáveis mensuráveis;
- análise de falhas para eliminar causas físicas, humanas, organizacionais ou de projeto;
- padronização de procedimentos, registros, critérios de liberação e comunicação entre as equipes.
A participação do operador não substitui a atuação de profissionais qualificados.
Ela complementa o trabalho técnico ao facilitar a percepção de mudanças no comportamento da máquina, enquanto a equipe de manutenção realiza diagnósticos, intervenções, ajustes e validações dentro dos procedimentos aplicáveis.
Como disponibilidade, desempenho e qualidade formam o OEE?
O OEE, ou eficiência global do equipamento, é um indicador utilizado para analisar quanto um ativo entrega em relação ao seu potencial operacional planejado.
Sua leitura normalmente considera três dimensões:
- Disponibilidade: relaciona o tempo em que o equipamento esteve apto a operar com o tempo planejado de produção. Quebras, esperas por manutenção, ajustes prolongados e falta de componentes podem reduzir esse fator.
- Desempenho: observa se a máquina trabalha na velocidade ou no ritmo esperado durante o período disponível. Microparadas, redução de velocidade e instabilidades operacionais interferem nessa dimensão.
- Qualidade: considera a proporção de itens conformes em relação ao total produzido. Falhas de regulagem, desgaste, desalinhamento ou variações do processo podem gerar retrabalho e rejeitos.
O OEE não deve ser tratado como uma meta isolada nem como prova automática da qualidade de uma área.
Ele é uma ferramenta de diagnóstico gerencial.
Para ser útil, precisa utilizar critérios de medição consistentes, separar perdas por categoria e ser interpretado junto de informações como segurança, manutenção, capacidade do processo e qualidade dos dados registrados.
Uma parada de equipamento, por exemplo, pode aparecer na disponibilidade, mas sua causa pode estar associada a uma falha de lubrificação, a um componente subdimensionado, a uma espera operacional ou a uma condição insegura identificada antes da intervenção.
Por isso, o indicador aponta onde investigar; não substitui a análise técnica da causa.
Integração entre produção, manutenção e segurança
A continuidade operacional depende de decisões coordenadas.
A produção conhece as necessidades do processo e os efeitos de uma parada; a manutenção avalia o estado dos componentes e os recursos necessários; a engenharia pode analisar modificações, confiabilidade e desempenho; e a segurança participa da identificação dos riscos e dos controles antes da intervenção.
Essa integração pode ser organizada por meio de reuniões de programação, critérios de prioridade e registros padronizados.
Uma solicitação de manutenção mais completa informa, por exemplo:
- qual equipamento apresenta a anomalia;
- quais sintomas foram observados;
- em que condição de carga ou operação o problema ocorre;
- se existe risco para pessoas, produto, processo ou patrimônio;
- qual impacto a parada pode causar;
- quais recursos, peças, ferramentas e especialistas podem ser necessários.
A segurança deve participar do planejamento desde o início, e não apenas no momento da execução.
A avaliação de riscos, o controle de energias perigosas, a sinalização, a liberação formal do equipamento e a comunicação entre as áreas ajudam a evitar que a pressão por retomada da produção comprometa a integridade das pessoas ou do ativo.
Como planejar paradas programadas?
Uma parada programada deve ser tratada como um projeto técnico com escopo, sequência, responsabilidades e critérios de aceitação.
O planejamento pode seguir as seguintes etapas:
- Definir o escopo: listar equipamentos, sistemas, componentes e serviços que serão avaliados ou intervencionados.
- Classificar a criticidade: considerar impacto na segurança, produção, qualidade, meio ambiente, custo de indisponibilidade e existência de redundância.
- Consolidar evidências: revisar ordens de serviço, falhas anteriores, inspeções, resultados de análise de vibração, termografia e demais registros disponíveis.
- Separar atividades por condição: distinguir serviços obrigatórios, recomendações condicionais e melhorias que podem ser postergadas sem comprometer a operação.
- Planejar recursos: verificar mão de obra qualificada, ferramentas, instrumentos, peças, dispositivos de acesso e procedimentos.
- Estabelecer a sequência: organizar as tarefas de acordo com dependências técnicas, riscos, tempo de resfriamento, isolamento e testes necessários.
- Definir critérios de liberação: estabelecer quais verificações devem ser concluídas antes do retorno do equipamento, incluindo proteções, alinhamento, fixações, testes funcionais e documentação.
- Realizar a análise pós-parada: registrar o que foi encontrado, o que foi executado, quais pendências permaneceram e quais ações devem entrar no próximo ciclo.
O planejamento não deve transformar toda recomendação em intervenção imediata.
A decisão precisa considerar a condição do equipamento, a tendência de degradação, a criticidade e o risco de uma falha.
Também é importante reservar margem para imprevistos, pois desmontagens podem revelar danos ou condições diferentes das observadas na inspeção externa.
Em linhas contínuas, técnicas de diagnóstico sem desmontagem significativa podem contribuir para antecipar decisões e reduzir intervenções desnecessárias.
Ainda assim, nenhum instrumento elimina a necessidade de julgamento técnico: os resultados precisam ser interpretados conforme o tipo de máquina, regime de operação, histórico e limites de projeto.
Relatórios analíticos e vida útil como apoio à decisão
Um relatório de manutenção útil vai além de informar que uma peça foi substituída.
Ele deve permitir compreender o estado do equipamento, a origem provável da anomalia, a intervenção realizada e o que precisa ser acompanhado posteriormente.
Dependendo do escopo, o documento pode reunir:
- identificação do equipamento e da condição operacional observada;
- descrição dos sintomas, medições e evidências coletadas;
- comparação com referências técnicas ou registros anteriores;
- avaliação da severidade e da tendência de evolução;
- causa provável ou hipóteses ainda dependentes de investigação;
- serviços executados, componentes envolvidos e ajustes realizados;
- recomendações de acompanhamento, inspeção ou parada;
- pendências, riscos residuais e critérios para nova avaliação.
A análise da vida útil não deve ser apresentada como uma previsão exata quando não existem dados suficientes.
Em geral, ela é uma estimativa técnica condicionada ao histórico de operação, carga, ambiente, qualidade da manutenção, modo de falha e comportamento das medições.
Por isso, é mais seguro trabalhar com tendências, criticidade e cenários de decisão do que com uma data fixa de substituição.
Esses registros também ajudam a identificar recorrências.
Se um rolamento, acoplamento, eixo ou sistema de transmissão apresenta falhas repetidas, a solução pode não estar apenas na troca do componente.
É necessário investigar alinhamento, balanceamento, montagem, lubrificação, vibração estrutural, sobrecarga, contaminação, alterações no processo e possíveis limitações do projeto.
Segurança, normas e boas práticas na manutenção industrial
A segurança deve orientar todas as etapas da manutenção industrial, desde a avaliação inicial até a liberação do equipamento para retorno à operação.
Uma intervenção tecnicamente correta não se limita a reparar uma falha: também precisa controlar as fontes de energia, proteger as pessoas envolvidas, preservar o equipamento e registrar as condições encontradas.
Na manutenção mecânica industrial, esse cuidado é essencial porque máquinas podem acumular riscos elétricos, mecânicos, hidráulicos, pneumáticos, térmicos e gravitacionais.
Avaliação de riscos antes da intervenção
Antes de iniciar qualquer serviço, a equipe deve compreender o equipamento, a tarefa e o ambiente onde a intervenção será realizada.
Essa avaliação normalmente considera:
- partes móveis, pontos de esmagamento, corte, cisalhamento e aprisionamento;
- energia elétrica, hidráulica, pneumática, térmica, gravitacional ou armazenada;
- possibilidade de movimento inesperado mesmo após o desligamento aparente;
- acesso ao equipamento, iluminação, circulação de pessoas e condições do piso;
- ferramentas, dispositivos de içamento e recursos necessários para executar o trabalho;
- impacto da intervenção sobre outras máquinas, linhas de produção e equipes.
O histórico de falhas, os desenhos disponíveis, os manuais do fabricante e os registros de intervenções anteriores podem complementar essa análise.
Quando houver mudança de escopo, descoberta de uma condição não prevista ou alteração no estado do equipamento, a avaliação deve ser revisada antes da continuidade do serviço.
O objetivo é evitar que a pressão por retomar a produção substitua o planejamento seguro.
Bloqueio e etiquetagem conforme os procedimentos aplicáveis
O bloqueio e a etiquetagem são medidas de controle destinadas a impedir a reenergização ou o acionamento não autorizado durante a manutenção.
O procedimento deve ser definido de acordo com as características do equipamento e com as regras aplicáveis à operação.
Em termos gerais, envolve identificar as fontes de energia, desligar o equipamento, isolar cada fonte, aplicar os dispositivos de bloqueio e identificação, eliminar ou conter energias residuais e verificar a condição segura antes do início do trabalho.
A simples posição desligada de um botão ou comando não deve ser tratada automaticamente como isolamento suficiente.
Um circuito pode permanecer energizado, um acumulador hidráulico pode conservar pressão, um cilindro pode se movimentar por gravidade e um volante ou conjunto rotativo pode continuar com energia cinética.
Por isso, a verificação precisa ser feita de forma compatível com o risco, utilizando os instrumentos e procedimentos adequados.
A retirada do bloqueio também requer controle.
Cada trabalhador deve seguir o procedimento definido para confirmar que ferramentas, materiais e pessoas foram retirados das zonas de risco.
A comunicação entre manutenção, produção e supervisão é necessária para evitar o acionamento prematuro ou a entrada de alguém na área durante a liberação.
NR12 como referência de segurança em máquinas
A NR12 pode ser utilizada como referência para os requisitos de segurança relacionados a máquinas e equipamentos, especialmente na análise de riscos, nas proteções, nos dispositivos de segurança, nos comandos e nos procedimentos de operação e manutenção, quando pertinente ao caso.
Sua aplicação deve considerar o tipo de máquina, o processo, a etapa do ciclo de vida do equipamento e as demais exigências aplicáveis.
A avaliação não deve se resumir à presença física de uma proteção.
É necessário verificar se ela reduz efetivamente o acesso às zonas perigosas, se não cria riscos adicionais e se pode ser removida ou aberta apenas sob condições controladas.
Também é importante avaliar comandos, sinalizações, parada de emergência, acesso para inspeção e manutenção e condições de retorno à operação.
A referência à NR12 não significa, por si só, que uma máquina esteja regularizada ou que uma empresa possua certificação específica.
A confirmação de conformidade depende de análise técnica e documental realizada para o equipamento e para o contexto correspondente.
Em caso de dúvida, a organização deve buscar avaliação qualificada e considerar os requisitos legais e técnicos aplicáveis.
Controle de energia e liberação do equipamento
Depois do isolamento, a equipe deve confirmar que o equipamento está realmente em estado seguro.
Essa etapa pode incluir teste de ausência de tensão, alívio de pressão, drenagem ou contenção de fluidos, descarga de capacitores, bloqueio de componentes suspensos, travamento de partes móveis e espera pelo tempo necessário para cessar movimentos ou temperaturas perigosas.
A liberação deve ocorrer somente após a conclusão da intervenção, a reinstalação das proteções previstas, a retirada de ferramentas e materiais e a verificação de que não há pessoas expostas.
O teste funcional precisa ser planejado: quando possível, deve ocorrer com a área controlada, comunicação clara e os dispositivos de segurança em condição adequada.
Se o equipamento apresentar comportamento anormal, ruído, aquecimento, vibração ou vazamento, a operação deve ser interrompida para nova avaliação.
Em paradas programadas ou intervenções complexas, uma matriz de responsabilidades ajuda a definir quem autoriza o desligamento, quem executa o isolamento, quem acompanha o serviço e quem libera o equipamento.
Esse controle reduz falhas de comunicação, principalmente quando participam equipes internas e empresas terceirizadas.
Registro técnico e comunicação entre equipes
O registro da manutenção deve documentar, de forma objetiva, o equipamento atendido, a condição encontrada, os riscos identificados, os controles adotados, os componentes avaliados, as anomalias observadas e as recomendações para acompanhamento.
Fotografias, medições e informações de inspeção podem complementar o histórico quando forem pertinentes e estiverem disponíveis.
A comunicação também deve registrar o que mudou no equipamento, quais proteções foram verificadas, quais pendências permanecem e quais condições precisam ser observadas na retomada da operação.
Esse histórico apoia a análise de falhas, o planejamento de paradas e a priorização de intervenções futuras.
Boas práticas de segurança não substituem o conhecimento específico do equipamento nem autorizam improvisações.
Quando houver incerteza sobre o isolamento, a integridade de uma proteção, a energia residual ou a condição de retorno, a atividade deve ser pausada até que a situação seja esclarecida por responsável tecnicamente habilitado e pelos procedimentos aplicáveis.
Assim, a manutenção deixa de ser apenas uma resposta à falha e passa a contribuir para a confiabilidade, a continuidade operacional e a proteção das pessoas.
Aplicações por setor e por tipo de equipamento
A manutenção varia conforme o processo e a criticidade do equipamento
A manutenção mecânica industrial precisa considerar mais do que o tipo nominal da máquina.
O mesmo componente pode apresentar modos de falha diferentes conforme carga, velocidade, temperatura, umidade, presença de partículas, regime de operação e impacto que uma parada provoca no processo.
Por isso, a escolha entre inspeção visual, análise de vibração, termografia infravermelha, alinhamento a laser, balanceamento de campo ou intervenção corretiva deve partir das condições reais de operação.
Montadoras de veículos
Em montadoras, a continuidade das linhas depende da disponibilidade de conjuntos mecânicos, transportadores, dispositivos de movimentação e equipamentos de processo.
Desalinhamento de eixos, folgas, desgaste de rolamentos, falhas em redutores e desequilíbrio de elementos rotativos podem gerar vibração, ruído, aquecimento e perda de precisão.
A manutenção deve relacionar o sintoma observado ao impacto sobre o fluxo produtivo.
A análise de vibração pode apoiar a identificação de alterações em componentes rotativos, enquanto a termografia ajuda a localizar aquecimentos anormais em motores, painéis e pontos de conexão.
Em intervenções com pouco espaço para desmontagem, o alinhamento a laser e o balanceamento de campo podem contribuir para uma avaliação mais direcionada, sempre respeitando os limites do equipamento e os procedimentos de segurança aplicáveis.
Usinas siderúrgicas
Na siderurgia, máquinas e conjuntos mecânicos operam frequentemente sob cargas elevadas, temperaturas intensas, poeira e ciclos severos.
Transportadores, redutores, ventiladores, bombas, rolos, sistemas de movimentação e equipamentos hidráulicos podem exigir acompanhamento sistemático de vibração, temperatura, lubrificação, fixação e alinhamento.
Nesse ambiente, uma falha aparentemente localizada pode afetar etapas interdependentes.
O diagnóstico deve distinguir desgaste progressivo de eventos associados a sobrecarga, contaminação, desalinhamento ou alteração das condições de processo.
Registros históricos, inspeções programadas e análise de causa ajudam a evitar que a substituição de um componente trate apenas o efeito imediato sem corrigir a origem da recorrência.
Mineração
Operações de mineração submetem os equipamentos a abrasão, impacto, poeira, variações de carga e condições ambientais exigentes.
Esteiras transportadoras, roscas transportadoras, britadores, peneiras, misturadores, perfuratrizes e sistemas hidráulicos podem apresentar desgaste em rolamentos, eixos, acoplamentos, estruturas, vedações e elementos de transmissão.
A criticidade deve ser avaliada considerando a função do equipamento, a disponibilidade de redundância, o acesso para inspeção e o risco de propagação da falha.
Em componentes rotativos, a vibração pode indicar mudanças no comportamento mecânico; em conjuntos hidráulicos, a avaliação deve observar sintomas compatíveis com perda de desempenho, aquecimento ou instabilidade do sistema.
A intervenção adequada depende da confirmação técnica da causa e das condições de carga, não apenas da troca do item que apresentou o primeiro sinal.
Plantas alimentícias
Em plantas alimentícias, a manutenção precisa conciliar confiabilidade mecânica, organização operacional, controle de contaminação e requisitos de limpeza definidos pelo próprio processo.
Misturadores, bombas, transportadores, elevadores, lavadoras, secadoras industriais e equipamentos de movimentação podem trabalhar em ciclos repetitivos, com exposição a umidade, variações térmicas e materiais específicos.
A avaliação técnica deve considerar o ambiente em que o equipamento está instalado e os procedimentos internos para liberação da máquina.
Vibração, ruído, aquecimento, vazamentos e alterações no desempenho podem orientar a investigação, mas não substituem a análise das condições de operação.
A manutenção deve ser planejada para reduzir interferências no processo e preservar a integridade dos conjuntos durante a intervenção.
Caldeiraria, usinagem e construção
Em caldeiraria e usinagem, prensas, calandras para chapas e tubos, tornos, fresadoras, sistemas hidráulicos e equipamentos de movimentação estão sujeitos a esforços que influenciam diretamente a precisão, a conformação e a produtividade.
Folgas, desalinhamentos, desgaste de guias, problemas em cilindros hidráulicos e alterações na rigidez estrutural podem afetar a qualidade do trabalho executado.
Na construção e em operações de apoio, a manutenção pode envolver equipamentos hidráulicos, elevadores industriais, perfuratrizes e sistemas de movimentação de carga.
Nesses casos, capacidade de carga, ciclos de trabalho, condições do terreno, transporte e exposição ambiental devem integrar a análise técnica.
A inspeção precisa verificar se o conjunto permanece adequado à aplicação prevista e se há necessidade de ajuste, reparo ou avaliação mais aprofundada.
Equipamentos e métodos que exigem avaliação integrada
Esteiras transportadoras e roscas transportadoras demandam atenção a alinhamento, tensão, acoplamentos, rolamentos, redutores e pontos de transferência.
Misturadores exigem observação de eixo, elementos de transmissão, suportes e comportamento sob carga.
Prensas hidráulicas e cilindros hidráulicos requerem análise do circuito, dos componentes mecânicos e dos sinais de perda de desempenho ou vazamento.
Calandras, elevadores industriais, perfuratrizes, filtros de ar manga, lavadoras e secadoras também devem ser avaliados de acordo com sua função e ambiente.
Nenhum método isolado responde a todas as situações: a instrumentação oferece evidências, mas a conclusão depende do histórico, da inspeção, da condição de carga e da experiência técnica aplicada ao conjunto.
A VR MAQ. atua com manutenção multimarcas e fabricação de máquinas e equipamentos industriais, reunindo experiência acumulada em quase 50 anos e atendimento a segmentos como caldeiraria, usinagem, construção, mineração e indústrias em geral.
Essa versatilidade deve ser traduzida em diagnóstico específico para cada aplicação, sem tratar equipamentos diferentes como se tivessem o mesmo modo de falha.
Critérios para definir a estratégia de manutenção
Antes de programar uma intervenção, é importante levantar:
- qual é a função do equipamento e quais etapas dependem dele;
- quais cargas, velocidades, temperaturas e condições ambientais estão presentes;
- quais falhas já ocorreram e com que frequência se repetem;
- se há sinais de vibração, aquecimento, ruído, vazamento, folga ou perda de desempenho;
- qual é o nível de acesso para inspeção e manutenção;
- quais riscos existem para pessoas, processo e integridade do equipamento;
- se a parada pode ser planejada ou exige resposta emergencial;
- quais registros devem compor o relatório técnico e o planejamento de paradas.
A criticidade não é definida apenas pelo valor da máquina.
Um equipamento de menor porte pode ser crítico se sua falha interromper uma etapa sem alternativa operacional.
Da mesma forma, uma máquina robusta pode exigir uma estratégia diferente quando há redundância, acesso facilitado ou menor impacto sobre a produção.
A manutenção mecânica industrial torna-se mais eficiente quando conecta setor, equipamento, condição de operação e consequência da falha em uma mesma decisão técnica.
Como escolher uma empresa de manutenção industrial?
A escolha de uma empresa de manutenção industrial deve considerar mais do que a disponibilidade de técnicos para executar reparos.
O fornecedor precisa demonstrar capacidade de compreender o processo produtivo, avaliar a criticidade dos ativos, trabalhar com diferentes marcas e transformar evidências técnicas em decisões de manutenção mais seguras e rastreáveis.
Checklist de experiência técnica e escopo multimarcas
Antes de contratar, verifique se a empresa consegue:
- Compreender máquinas mecânicas, elétricas e pneumáticas inseridas em diferentes processos industriais.
- Atender equipamentos de fabricantes distintos sem limitar o diagnóstico a uma única marca.
- Diferenciar desgaste normal, falha de componente, erro de montagem, condição operacional inadequada e causa sistêmica.
- Atuar em manutenção preventiva, corretiva e preditiva conforme a criticidade do equipamento.
- Registrar as condições encontradas, as intervenções realizadas e as recomendações para acompanhamento.
- Conhecer os riscos específicos de setores como caldeiraria, usinagem, construção, mineração, siderurgia, indústria automotiva e plantas alimentícias.
Experiência, por si só, não substitui método.
O critério mais relevante é verificar se a experiência se traduz em escopo técnico, documentação, análise de falhas e capacidade de orientar a operação após a intervenção.
No caso da VR MAQ., o contexto informado reúne quase 50 anos de experiência, fabricação de máquinas e equipamentos industriais e prestação de serviços de manutenção multimarcas.
Essa combinação pode ser relevante para empresas que precisam tanto conservar ativos existentes quanto avaliar melhorias mecânicas ou soluções de fabricação relacionadas ao equipamento.
Capacidade de atendimento preventivo, corretivo e emergencial
Uma empresa preparada deve explicar como organiza diferentes cenários de manutenção:
- Preventiva: baseada em planos, inspeções, lubrificação, reapertos, ajustes e substituições programadas conforme orientação técnica, histórico e condição do ativo.
- Corretiva planejada: realizada quando uma anomalia é identificada e há oportunidade de programar recursos, componentes, isolamento da máquina e janela de intervenção.
- Corretiva emergencial: direcionada a falhas que interrompem ou comprometem a operação e exigem resposta compatível com a criticidade do processo.
- Preditiva: orientada por sinais de condição, como vibração, temperatura, alinhamento e balanceamento, para apoiar a decisão sobre quando e como intervir.
Pergunte como a empresa classifica a criticidade dos equipamentos, quais informações solicita antes da visita e como diferencia uma contenção imediata de uma solução definitiva.
Também é importante confirmar quais modalidades estão efetivamente disponíveis para a unidade industrial.
A VR MAQ. informa oferecer plantão 24/7 para quebras emergenciais.
Esse recurso deve ser entendido como parte de uma estratégia de continuidade operacional, sem substituir a investigação da causa da falha nem o planejamento de ações preventivas posteriores.
Instrumentação e rastreabilidade dos diagnósticos
A qualidade da contratação também depende dos instrumentos utilizados e da forma como os dados são interpretados.
Uma avaliação técnica consistente deve relacionar medição, histórico do equipamento, condições de operação e risco associado à falha.
Entre os recursos que podem ser considerados estão:
- Análise de vibração espectral para investigar padrões compatíveis com desbalanceamento, desalinhamento, folgas ou desgaste, sempre considerando o tipo de máquina e o contexto operacional.
- Termografia infravermelha para localizar anomalias térmicas em componentes e sistemas, sem concluir isoladamente a causa do problema apenas pela temperatura observada.
- Alinhamento a laser de eixos para verificar a relação geométrica entre conjuntos rotativos e reduzir condições que favoreçam esforços e desgaste anormal.
- Balanceamento de campo para corrigir desequilíbrios em condições reais de instalação, quando a avaliação técnica indicar sua pertinência.
A instrumentação não deve ser apresentada como substituta da experiência de campo.
O diagnóstico ganha confiabilidade quando os resultados são correlacionados com ruído, temperatura, histórico de intervenção, carga, rotação, sintomas relatados pela operação e inspeção visual.
Ao avaliar uma empresa, solicite informações sobre quais evidências são registradas, como os pontos de medição são identificados, de que maneira os achados são classificados e se o relatório separa observação, hipótese, causa provável e recomendação.
Essa rastreabilidade facilita a comparação entre inspeções e ajuda a evitar trocas de componentes baseadas apenas em suposições.
Equipe de engenharia e análise de falhas
Reparar o componente danificado pode restabelecer a operação, mas não necessariamente elimina a origem da falha.
Por isso, uma empresa especializada deve ser capaz de investigar causas físicas e sistêmicas, considerando fatores como montagem, alinhamento, carregamento, ambiente, operação, manutenção anterior e adequação do projeto.
Perguntas úteis para a seleção incluem:
- A empresa realiza análise de causa raiz quando a falha se repete?
- O diagnóstico considera fatores de projeto e de operação, além do componente quebrado?
- As recomendações são priorizadas por criticidade, risco e impacto na continuidade?
- Há capacidade de propor uma melhoria mecânica quando o reparo convencional não resolve a recorrência?
- O relatório registra a condição inicial, a intervenção e as ações recomendadas para acompanhamento?
A VR MAQ. informa contar com engenheiros de confiabilidade que realizam análise de falhas e retrofits mecânicos.
Retrofit, nesse contexto, não deve ser tratado como uma solução automática: sua indicação depende da avaliação do equipamento, das limitações do projeto original, das condições de operação, dos requisitos de segurança e da viabilidade de executar a alteração sem criar novos riscos.
Uma boa contratação deixa claro o limite entre diagnóstico, reparo, adequação, melhoria de projeto e eventual necessidade de participação de outras especialidades.
Essa clareza protege a decisão técnica e evita que uma alteração seja feita sem avaliar seus efeitos sobre segurança, manutenção e desempenho do conjunto.
Planejamento de paradas e relatórios
A manutenção deve estar integrada ao planejamento industrial.
Para isso, a empresa contratada precisa transformar informações técnicas em um plano de ação compreensível para manutenção, produção, engenharia e segurança.
Antes de uma parada programada, é recomendável definir:
- Equipamentos e sistemas que serão inspecionados ou intervenientes.
- Criticidade e consequências de uma falha durante a operação.
- Recursos humanos, ferramentas, componentes e condições de acesso necessários.
- Sequência de atividades, isolamento e liberação dos equipamentos.
- Critérios de aceitação após montagem, ajuste ou teste.
- Registros que deverão ser entregues ao final do serviço.
Relatórios analíticos podem apoiar decisões sobre vida útil, reincidência de falhas, prioridades de intervenção e planejamento de futuras paradas.
Eles também ajudam a conectar a manutenção aos conceitos de manutenção produtiva total e aos indicadores de disponibilidade, desempenho e qualidade que compõem o OEE.
O relatório não precisa apenas confirmar que o serviço foi executado.
Deve permitir entender o que foi encontrado, qual foi a causa provável, o que foi feito, quais limitações permaneceram e quais ações devem ser acompanhadas.
A periodicidade das inspeções deve ser definida conforme criticidade, histórico, regime de trabalho, ambiente e orientação técnica, e não por um intervalo genérico aplicado a todos os ativos.
Atendimento emergencial e cobertura a confirmar
Quando a contratação envolve uma quebra, confirme previamente quais condições fazem parte do atendimento emergencial, como ocorre a abertura da solicitação, quais informações devem ser fornecidas e quais limites técnicos precisam ser observados antes da chegada da equipe.
Não se deve presumir que toda ocorrência possa ser resolvida imediatamente ou sem isolamento da área, disponibilidade de peças e avaliação presencial.
A VR MAQ. informa plantão 24/7 para quebras emergenciais e disponibilidade de serviços em São Paulo, Minas Gerais, Rio Grande do Sul, Santa Catarina e Paraná.
A unidade interessada deve consultar a empresa para confirmar a possibilidade de atendimento ao seu equipamento, localidade, escopo e circunstâncias específicas, sem presumir cobertura irrestrita para qualquer situação.
FAQ: contratação de uma empresa de manutenção industrial
Que informações devo enviar para solicitar uma avaliação?
Reúna identificação do equipamento, fabricante e modelo quando disponíveis, descrição do sintoma, momento de início da ocorrência, condições de operação, histórico de falhas, registros de inspeção, fotografias e riscos já identificados.
Quanto mais consistente for o histórico, mais objetiva tende a ser a triagem técnica.
Uma empresa multimarcas atende qualquer máquina?
O termo multimarcas indica capacidade de atuar em equipamentos de diferentes fabricantes, mas não elimina a necessidade de avaliar cada aplicação.
Complexidade, acesso, documentação, disponibilidade de componentes, condição do ativo e competências exigidas devem ser confirmados antes da contratação.
Como comparar propostas sem considerar apenas o valor?
Compare o escopo, a profundidade do diagnóstico, os instrumentos utilizados, a forma de documentação, a experiência com o tipo de equipamento, o tratamento das causas recorrentes, a organização da segurança e o suporte ao planejamento de paradas.
Informações comerciais específicas devem ser solicitadas diretamente à empresa, pois não são definidas apenas pelo nome do serviço.
Quando o atendimento emergencial é suficiente?
Ele é adequado para conter uma interrupção ou condição crítica quando a segurança e as condições do equipamento permitem a intervenção.
Depois da contenção, deve-se avaliar a causa da falha, a necessidade de reparo definitivo e a inclusão do ativo em um plano preventivo ou preditivo.
A VR MAQ. pode ser considerada para uma contratação industrial?
Com base nas informações fornecidas, a VR MAQ. reúne quase 50 anos de experiência, fabricação de máquinas, manutenção multimarcas, instrumentação avançada, engenheiros de confiabilidade e plantão 24/7 para quebras emergenciais.
Também informa atuação nos estados de São Paulo, Minas Gerais, Rio Grande do Sul, Santa Catarina e Paraná.
A decisão deve ser tomada após validar diretamente o escopo necessário, o equipamento envolvido, a localidade, a modalidade de atendimento e os documentos técnicos esperados.
A melhor empresa de manutenção industrial é aquela que consegue demonstrar método antes, durante e depois da intervenção.
Experiência, diagnóstico instrumentado, análise de falhas, segurança, planejamento e rastreabilidade devem formar um único processo de confiabilidade, em vez de uma sequência de reparos isolados.
Perguntas frequentes
Qual é a diferença entre manutenção preventiva e corretiva?
A preventiva é planejada antes da falha, com base em intervalos, inspeções ou tarefas definidas.
A corretiva ocorre depois que uma anomalia ou falha foi identificada.
Ela pode ser planejada, quando há tempo para organizar a intervenção, ou emergencial, quando a falha exige resposta imediata.
A manutenção preditiva substitui a preventiva?
Não necessariamente.
A preditiva fornece informações sobre a condição do equipamento, enquanto a preventiva organiza tarefas que podem ser necessárias mesmo sem um sinal de falha.
As duas estratégias podem ser integradas, desde que cada atividade tenha uma finalidade técnica clara.
Quando a manutenção corretiva planejada é aceitável?
Ela pode ser adequada quando a anomalia é conhecida, monitorável e não representa risco inaceitável para pessoas, processo ou equipamento.
A decisão deve ser documentada e acompanhada por critérios de escalonamento.
Se a condição evoluir ou ultrapassar o limite definido, a intervenção deve ser antecipada.
Toda inspeção de rotina é manutenção preditiva?
Não.
Uma inspeção visual ou operacional pode fazer parte da manutenção preventiva ou da rotina de operação.
Para ser considerada preditiva, a atividade normalmente precisa acompanhar a condição do ativo por parâmetros, medições ou evidências que permitam orientar a decisão de intervenção.
Como escolher entre os tipos de manutenção?
Comece pela criticidade do equipamento, pelos modos de falha conhecidos e pelas consequências de uma parada.
Em seguida, avalie quais falhas podem ser prevenidas, quais podem ser detectadas por condição e quais exigem uma resposta corretiva.
O plano deve ser revisado com base nos registros de falhas e nas mudanças do processo.
O que deve ser registrado após uma intervenção?
É importante documentar a identificação do equipamento, a condição encontrada, os sintomas, as medições realizadas, os componentes envolvidos, a causa provável ou confirmada, a ação executada e as recomendações de acompanhamento.
Esses registros transformam ocorrências isoladas em informação para melhorar a confiabilidade.
Como uma empresa especializada pode apoiar essa decisão?
Uma empresa especializada pode ajudar a estruturar planos, realizar inspeções, interpretar medições, executar intervenções preventivas e corretivas e orientar a priorização dos ativos.
A avaliação deve considerar escopo técnico, experiência com diferentes equipamentos, capacidade de diagnóstico, segurança dos procedimentos e qualidade dos registros entregues.
TPM é o mesmo que manutenção preventiva?
Não.
A manutenção preventiva é uma estratégia baseada em intervenções programadas por tempo, uso, ciclos ou recomendações técnicas.
A TPM é uma filosofia mais ampla, que integra manutenção, produção, segurança, melhoria contínua e participação das equipes.
A manutenção preventiva pode fazer parte de um programa de TPM, mas não representa toda a abordagem.
OEE mede somente o trabalho da manutenção?
Não.
O OEE reúne efeitos de diferentes áreas e condições do processo.
Disponibilidade, desempenho e qualidade podem ser influenciados por manutenção, operação, matéria-prima, programação, regulagem, treinamento e projeto do equipamento.
O indicador deve ser usado para orientar investigação conjunta, não para atribuir automaticamente toda perda à manutenção.
Como os dados de manutenção apoiam o OEE?
Ordens de serviço, registros de parada, causas de microparadas, falhas repetitivas e resultados de inspeções ajudam a explicar os componentes do indicador.
Com dados confiáveis, a equipe consegue distinguir uma quebra inesperada de uma parada planejada, priorizar causas recorrentes e avaliar se uma ação corretiva alterou o comportamento do equipamento.
A TPM elimina a necessidade de manutenção corretiva?
Não.
Falhas podem ocorrer mesmo em sistemas bem planejados, especialmente quando existem causas aleatórias, condições severas, alterações de processo ou limitações de projeto.
A TPM busca reduzir perdas e melhorar a resposta, mas deve coexistir com manutenção corretiva planejada e atendimento emergencial quando necessário.
Quando uma parada programada deve ser antecipada?
A antecipação pode ser considerada quando há aumento consistente de vibração ou temperatura, deterioração acelerada, risco de falha funcional, comprometimento de segurança, perda de qualidade ou evidência de que a condição não permanecerá estável até a próxima janela.
A decisão depende da criticidade, da tendência observada e das consequências de uma parada não planejada.
Que informações uma empresa deve acompanhar após a parada?
É recomendável acompanhar o comportamento do equipamento em operação, as condições que motivaram a intervenção, os resultados dos testes, eventuais pendências e a reincidência de sintomas.
A manutenção mecânica industrial torna-se mais estratégica quando esses dados alimentam os próximos planos, em vez de permanecerem dispersos em registros sem análise.
Na prática, a integração entre TPM, OEE e planejamento de paradas cria um ciclo de decisão: observar, registrar, interpretar, intervir, validar e aprender.
Para uma empresa que atua com manutenção multimarcas, a qualidade desse ciclo depende da combinação entre experiência técnica, instrumentação adequada, análise de falhas e comunicação clara com a operação.
A VR MAQ. reúne quase 50 anos de experiência na fabricação de máquinas e equipamentos industriais e na prestação de serviços de manutenção multimarcas, com engenheiros de confiabilidade, instrumentação de diagnóstico e atendimento 24/7 para quebras emergenciais, conforme a necessidade de cada operação.
