Galeria
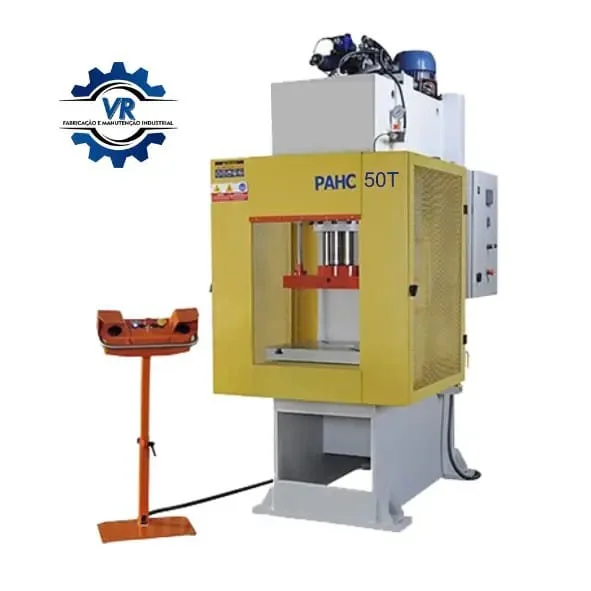
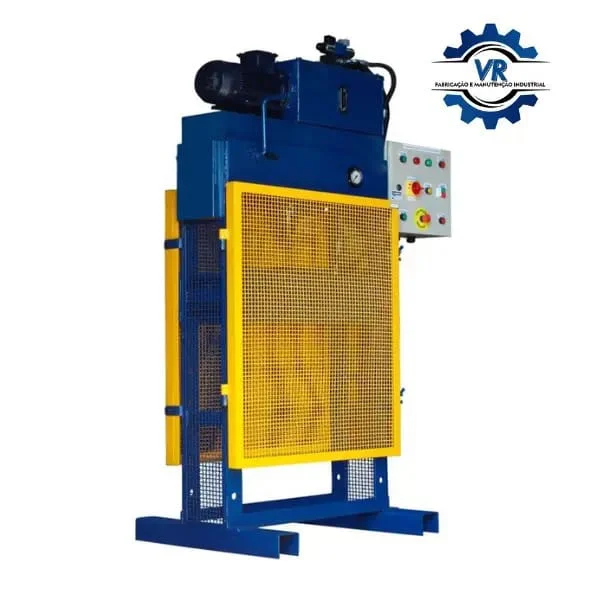
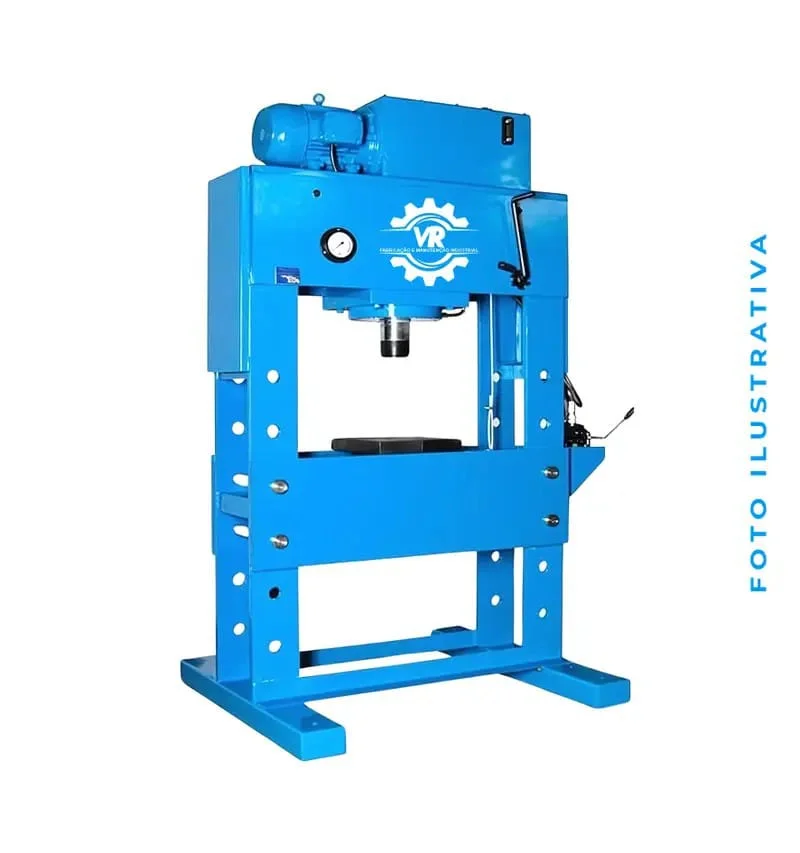
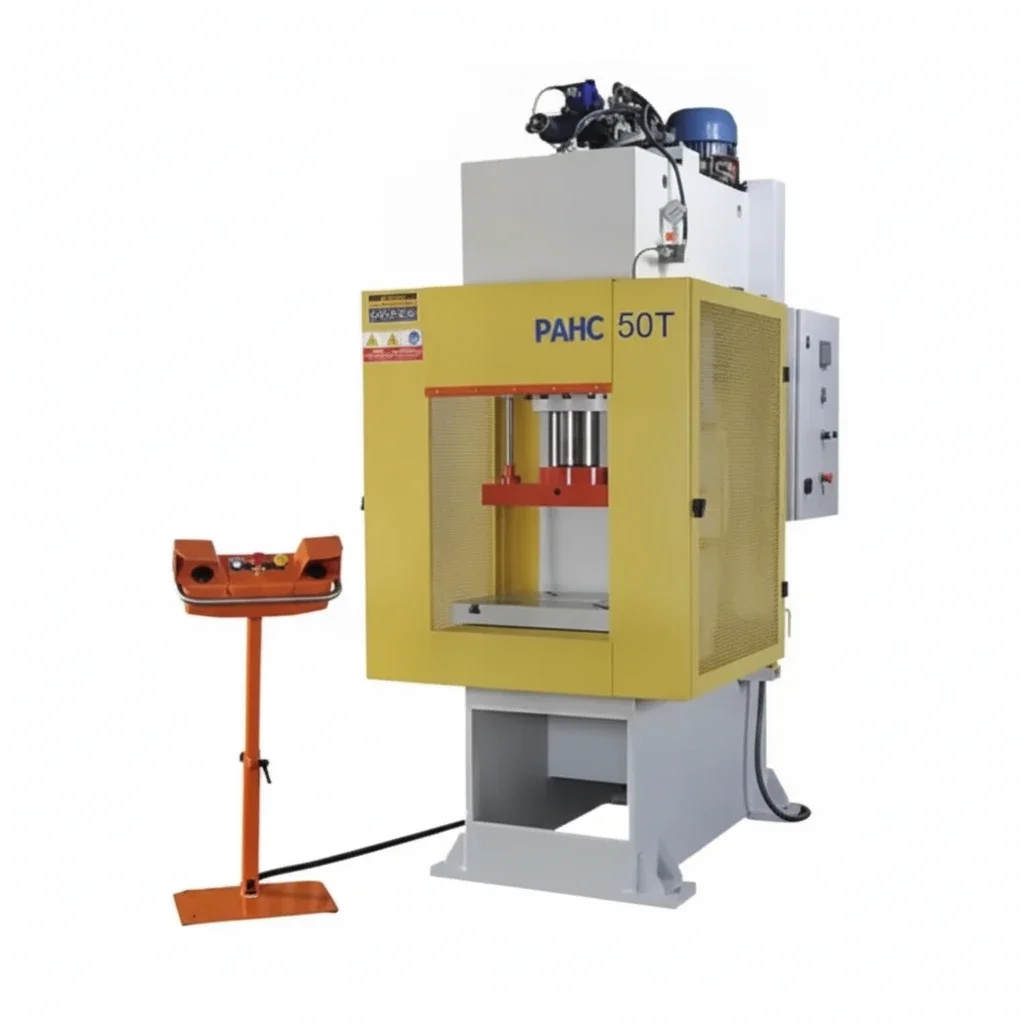
Clique nas imagens para ampliar
Manutenção de prensa hidráulica: guia técnico para segurança e eficiência industrial
O que é manutenção de prensa hidráulica e por que ela é essencial?
A manutenção de prensa hidráulica reúne inspeções, ajustes, limpeza, substituição de componentes e avaliações técnicas destinadas a preservar a segurança, a confiabilidade e o desempenho da máquina.
Em uma prensa hidráulica industrial, essa rotina é especialmente importante porque o equipamento trabalha com forças elevadas em operações de compactação, estampo, moldagem, repuxo e montagem com interferência.
Uma falha no sistema pode comprometer a qualidade do processo, interromper a produção e aumentar a exposição dos operadores a riscos mecânicos, hidráulicos e elétricos.
A avaliação deve considerar o conjunto completo da prensa, e não apenas o componente que apresenta um sintoma.
Cilindro hidráulico, bomba hidráulica, motor, reservatório, fluido hidráulico, mangueiras, conexões, válvulas, filtros, estrutura e painel elétrico funcionam de maneira integrada.
Por isso, qualquer alteração de pressão, velocidade, ruído, temperatura ou comportamento do equipamento deve ser analisada de acordo com o modelo, a capacidade, o ciclo de trabalho e a aplicação da máquina.
Manutenção preventiva, preditiva e corretiva
A manutenção preventiva é planejada com antecedência para reduzir a probabilidade de falhas.
Ela pode incluir inspeções visuais, verificação de vazamentos, conferência de conexões, análise das condições do fluido, limpeza, reaperto, testes dos dispositivos de segurança e acompanhamento dos componentes conforme as orientações do fabricante e as condições reais de uso.
A periodicidade não deve ser definida de forma genérica: precisa considerar o projeto da prensa, a carga aplicada, a frequência dos ciclos, o ambiente e o histórico de intervenções.
A manutenção preditiva acompanha sinais de desgaste ou alteração de desempenho para apoiar decisões antes que ocorra uma parada.
Tendências de aquecimento, vibração, ruído, perda gradual de pressão ou mudanças na velocidade de descida podem indicar a necessidade de uma investigação mais detalhada.
Esse acompanhamento não substitui a inspeção de segurança nem autoriza intervenções improvisadas, mas ajuda o gestor a organizar prioridades com base nas condições observadas.
Já a manutenção corretiva é realizada quando uma falha ou anomalia exige reparo, ajuste ou substituição de componente.
Perda de força, descida irregular, vazamento de fluido, aquecimento anormal e falhas no comando elétrico são exemplos de sinais que justificam a interrupção da operação e o encaminhamento para avaliação técnica.
Como sintomas semelhantes podem ter causas diferentes, não é seguro concluir o diagnóstico sem verificar o circuito hidráulico, os elementos elétricos, os dispositivos de proteção e as condições estruturais da prensa.
Disponibilidade, segurança e qualidade do processo
Uma rotina de manutenção bem estruturada contribui para a disponibilidade do equipamento porque permite identificar condições que podem evoluir para uma parada inesperada.
Também favorece a estabilidade da pressão e da velocidade, aspectos relevantes para a repetibilidade de operações de estampagem, moldagem e compactação.
Entretanto, manutenção não deve ser entendida apenas como uma forma de preservar produtividade: bloqueio das fontes de energia, controle da pressão residual e verificação das proteções são requisitos fundamentais antes de qualquer intervenção.
A análise deve abranger a estrutura monobloco soldada ou o sistema de colunas, o cilindro e suas vedações, a bomba e o motor, o fluido hidráulico, as válvulas, o painel elétrico e os comandos da prensa.
Em equipamentos com proteções físicas e ópticas ou comando bimanual, esses recursos também precisam ser avaliados conforme a configuração real da máquina e os procedimentos aplicáveis.
Intervenções em sistemas pressurizados ou energizados devem ser executadas somente por profissionais habilitados, com os controles de segurança adequados.
A VR MAQ. atua na fabricação de máquinas e equipamentos industriais e na prestação de serviços de manutenção multimarcas, incluindo prensas hidráulicas.
Sua experiência em fabricação, manutenção industrial e adaptação de soluções permite orientar uma avaliação compatível com o equipamento e o processo, sem substituir um diagnóstico técnico realizado no local ou conforme os dados do fabricante.
Para aprofundar o planejamento, consulte também os conteúdos sobre manutenção industrial e manutenção preventiva.
Quando houver sinais de anomalia, a recomendação é solicitar uma avaliação técnica antes de liberar a prensa para continuar operando.
Componentes críticos que exigem inspeção
A inspeção de uma prensa hidráulica deve considerar o conjunto responsável por gerar, conduzir, controlar e aplicar a força.
Em uma prensa tipo H, tipo C ou em outra configuração industrial, os pontos de verificação variam conforme o modelo, a capacidade, o curso, o ciclo de trabalho e a aplicação.
Por isso, uma avaliação visual não substitui o diagnóstico realizado por profissional habilitado.
Lista escaneável de componentes
- Cilindro hidráulico e sistema de vedação
- Bomba hidráulica, motor, reservatório e trocador de calor
- Mangueiras, conexões, válvulas e filtros
- Painel elétrico, comando bimanual e sensores
- Estrutura monobloco soldada ou sistema de colunas
Cilindro hidráulico e vedação
O cilindro hidráulico transforma a pressão do fluido em movimento e força aplicada sobre a peça ou o material.
A inspeção deve observar sinais de vazamento na região da haste, marcas de desgaste, corrosão, riscos, desalinhamento e comportamento irregular durante a descida ou o retorno.
As vedações merecem atenção porque sua deterioração pode permitir a perda de fluido, reduzir o desempenho do conjunto e contaminar outras áreas da máquina.
A presença de óleo próximo ao cilindro não deve ser ignorada nem limpa apenas para ocultar o sintoma.
A origem do vazamento precisa ser avaliada antes da liberação do equipamento.
Bomba, motor, reservatório e trocador de calor
A bomba hidráulica, o motor e o reservatório trabalham em conjunto para fornecer e conduzir o fluido hidráulico.
Ruídos incomuns, vibração excessiva, dificuldade para atingir a pressão de trabalho ou aquecimento anormal podem indicar a necessidade de uma análise técnica mais detalhada.
Esses sinais, isoladamente, não determinam a causa da falha.
Também é importante verificar as condições gerais do reservatório, o nível e o estado aparente do fluido conforme as orientações aplicáveis ao equipamento.
Em prensas projetadas para ciclos intensos, o trocador de calor e o sistema de gestão térmica devem ser considerados na inspeção, pois o controle da temperatura influencia a estabilidade operacional e a preservação dos componentes.
Mangueiras, conexões, válvulas e filtros
Mangueiras hidráulicas devem ser examinadas quanto a cortes, abrasão, deformações, ressecamento, bolhas, torções e contato inadequado com partes móveis.
Conexões frouxas ou danificadas podem causar vazamentos e introduzir riscos durante a operação.
Qualquer intervenção em circuito pressurizado deve ser realizada somente por profissional capacitado, após a eliminação segura das energias envolvidas.
As válvulas controlam funções como pressão, direção e velocidade do fluido.
Em equipamentos com válvulas proporcionais, a inspeção deve considerar também a resposta do sistema aos comandos.
Filtros obstruídos ou fora das condições recomendadas podem afetar o fluxo e o funcionamento da bomba.
A substituição ou limpeza deve seguir o manual do fabricante e os procedimentos internos de manutenção.
Painel elétrico, comando bimanual e sensores
O painel elétrico, o comando bimanual e os sensores participam do controle e da proteção da prensa.
A inspeção deve procurar sinais de aquecimento, componentes soltos, danos em cabos, umidade, contaminação e alterações no funcionamento dos comandos.
Testes de segurança não devem ser improvisados nem realizados com a proteção da máquina anulada.
O comando bimanual e os sensores precisam ser avaliados em conjunto com as proteções físicas e ópticas instaladas na configuração real do equipamento.
Se houver acionamento inesperado, falha de leitura ou comportamento diferente do previsto, a prensa deve ser retirada de operação até que uma avaliação técnica determine a causa e as condições seguras para retorno.
Estrutura monobloco soldada ou sistema de colunas
A estrutura suporta os esforços de compactação, estampo, moldagem, repuxo e montagem.
Em estruturas monobloco soldadas, procure indícios de trincas, deformações, corrosão, desprendimento de soldas e alterações no alinhamento.
Em sistemas de colunas, observe a condição das colunas, porcas, placas, guias e elementos de fixação, sempre conforme o projeto do equipamento.
A capacidade nominal da prensa não elimina a necessidade de verificar a compatibilidade entre carga, ferramenta, material e processo.
Sobrecargas, impactos ou uso fora da aplicação prevista podem comprometer a estrutura e outros componentes críticos.
A confirmação da integridade deve considerar o histórico de operação, a configuração da prensa e os registros de manutenção.
Uma inspeção organizada ajuda a identificar sinais que merecem investigação, mas não autoriza a conclusão de que o equipamento está apto para operar sem uma avaliação completa.
Em caso de vazamento, perda de força, ruído anormal, aquecimento excessivo, falha de comando ou dano estrutural, interrompa a operação de maneira segura e encaminhe a prensa para análise técnica conforme os procedimentos da empresa.
Como estruturar a manutenção preventiva?
A manutenção preventiva de uma prensa hidráulica deve ser organizada a partir de inspeções planejadas, critérios de segurança e registros confiáveis.
O objetivo é identificar sinais de desgaste, contaminação, vazamento, aquecimento ou perda de desempenho antes que evoluam para uma falha capaz de interromper a produção.
A frequência das verificações não deve ser definida por um intervalo genérico: ela precisa considerar as recomendações do fabricante, a capacidade da prensa, o tipo de operação, a carga aplicada, o número de ciclos, o ambiente e o histórico do equipamento.
1. Organize um checklist por frequência de inspeção
Um checklist eficiente separa as verificações conforme o risco e a facilidade de identificação da anomalia.
Em vez de estabelecer prazos iguais para todas as prensas, o gestor pode estruturar a rotina em três níveis:
- Antes da operação ou no início do turno: observar as condições gerais da prensa hidráulica industrial, verificar se há vazamentos aparentes, conferir a integridade das proteções e confirmar se não existem objetos, ferramentas ou pessoas na zona de risco.
- Durante a rotina operacional: acompanhar ruídos, vibrações, aquecimento, estabilidade da pressão, velocidade de descida e comportamento do ciclo. Qualquer alteração em relação ao padrão conhecido deve ser registrada e avaliada.
- Em inspeções planejadas: realizar uma análise mais ampla do cilindro hidráulico, da bomba, do motor, do reservatório, das válvulas, dos filtros, das mangueiras, das conexões, do painel elétrico e da estrutura. Essa etapa deve seguir o manual do equipamento e ser executada por profissionais habilitados quando envolver sistemas elétricos, hidráulicos ou dispositivos de segurança.
O checklist deve identificar o equipamento, sua capacidade, o setor de uso, o responsável pela verificação, a condição encontrada e o encaminhamento necessário.
Uma lista simples, aplicada de forma consistente, costuma ser mais útil do que um documento extenso que não é preenchido.
2. Faça a verificação visual de vazamentos e danos
A inspeção visual é uma das formas mais acessíveis de detectar alterações iniciais.
Procure manchas, gotejamento, acúmulo de fluido hidráulico, umidade em conexões e resíduos próximos ao cilindro, ao reservatório, às válvulas e às mangueiras.
Também devem ser observados danos externos, como abrasão, cortes, deformações, corrosão, trincas aparentes, soltura de componentes ou alteração na proteção de cabos e tubulações.
Um vazamento não deve ser tratado apenas como perda de fluido.
Ele pode indicar desgaste de vedação, conexão inadequada, dano em mangueira, falha em componente hidráulico ou condição de pressão incompatível com a aplicação.
A limpeza da área facilita a identificação da origem, mas não substitui o diagnóstico técnico.
Não se deve procurar vazamentos com as mãos nem apertar conexões em um sistema pressurizado.
Quando houver vazamento significativo, queda de desempenho, fluido contaminado ou risco de contato com partes móveis, a prensa deve ser retirada de operação conforme o procedimento interno de segurança.
A intervenção deve ocorrer somente após o isolamento das fontes de energia e a eliminação da energia hidráulica acumulada.
3. Controle ruídos, vibrações e aquecimento anormal
Ruídos diferentes do padrão habitual podem estar relacionados ao conjunto motobomba, à presença de ar no circuito, ao desgaste de componentes, à fixação inadequada ou a uma condição irregular de operação.
Vibrações excessivas também podem sinalizar problemas de alinhamento, fixação, estrutura, acoplamento ou funcionamento hidráulico.
O importante é comparar o comportamento atual com o histórico normal da máquina, sem concluir a causa apenas pelo sintoma.
O aquecimento deve ser acompanhado no motor, no reservatório, nas linhas hidráulicas e no sistema de troca de calor, quando existente.
Elevação anormal de temperatura pode estar associada ao esforço do equipamento, à circulação inadequada do fluido, à restrição de fluxo, à contaminação, à regulagem incorreta ou ao uso em ciclos diferentes daqueles previstos para a prensa.
Se houver odor incomum, fumaça, ruído intenso ou aquecimento acelerado, interrompa a operação e solicite avaliação técnica.
4. Inspecione conexões, mangueiras e elementos de proteção
Mangueiras e conexões devem ser examinadas quanto à fixação, ao desgaste, à torção, à abrasão, ao contato com superfícies cortantes e à proximidade de fontes de calor.
Filtros, válvulas e pontos de conexão precisam ser avaliados de acordo com a especificação do fabricante e com as condições reais de uso.
A substituição de um componente deve considerar pressão de trabalho, compatibilidade do fluido, conexão, temperatura e aplicação; não é adequado escolher uma peça somente pela aparência ou pela dimensão.
Os elementos de proteção também fazem parte da manutenção preventiva.
Verifique a integridade das proteções físicas, o funcionamento das proteções ópticas, o comando bimanual, os sensores, os dispositivos de parada e os sistemas que impedem o acionamento indevido.
Qualquer desativação, improviso ou falha nesses recursos deve ser tratado como condição insegura, e não como um detalhe operacional.
5. Avalie o desempenho de pressão e velocidade
A perda de força, a dificuldade para atingir a pressão esperada, a descida irregular ou a mudança na velocidade do cilindro podem indicar alterações no circuito hidráulico, na bomba, nas válvulas, no fluido, nas vedações ou no sistema de comando.
Em uma rotina preventiva, o gestor deve acompanhar os parâmetros previstos para o modelo e para o processo, registrando desvios em vez de ajustar componentes sem diagnóstico.
Também é relevante observar se os ciclos de aproximação e prensagem permanecem estáveis, se o retorno ocorre de modo regular e se a prensa mantém comportamento consistente sob a carga de trabalho prevista.
Ensaios, medições e regulagens devem ser realizados com instrumentos adequados e por pessoal capacitado.
A manutenção preventiva não autoriza o aumento arbitrário de pressão ou velocidade para compensar uma perda de desempenho.
6. Registre intervenções e tendências de falha
Cada inspeção deve gerar um registro objetivo, mesmo quando nenhuma anomalia for encontrada.
Anote a data da verificação, a identificação da prensa, a condição observada, o parâmetro avaliado, a ação tomada e a necessidade de acompanhamento.
Fotografias técnicas e medições podem complementar o histórico quando forem coletadas de forma segura e conforme o procedimento da empresa.
Com o tempo, esses dados ajudam a reconhecer tendências, como aumento recorrente de temperatura, reaparecimento de vazamentos, substituições frequentes de mangueiras ou alterações graduais na pressão.
Esse histórico apoia a programação de peças, a análise de causa e a decisão entre reparar, adequar ou revisar o equipamento.
Também facilita a comunicação entre operação, manutenção e gestão.
A rotina deve ser revisada quando houver mudança de produto, ferramenta, carga, ciclo, ambiente ou processo.
Em prensas usadas para estampo, compactação, moldagem ou montagem com interferência, a aplicação influencia diretamente o plano preventivo.
Se a equipe identificar uma condição que não consegue avaliar com segurança, o equipamento deve permanecer indisponível até a análise de um profissional habilitado.
A manutenção industrial preventiva é uma orientação de planejamento; o diagnóstico específico depende do modelo, da configuração e das condições reais da prensa.
Manutenção corretiva: sinais de falha e diagnóstico inicial
A manutenção corretiva de uma prensa hidráulica começa pela identificação segura de uma anomalia e pela decisão sobre continuar ou interromper a operação.
Perda de força, movimentos irregulares, vazamentos, aquecimento excessivo e falhas no comando podem ter causas diferentes, mesmo quando os sintomas parecem semelhantes.
Por isso, a observação inicial deve orientar o encaminhamento técnico, e não substituir um diagnóstico realizado por profissional habilitado.
Como regra geral, interrompa o ciclo quando houver risco de esmagamento, projeção de componentes, perda de controle da pressão, vazamento significativo, ruído incomum, fumaça, aquecimento anormal ou falha nas proteções.
Antes de qualquer inspeção, aplique o procedimento de bloqueio e etiquetagem correspondente, elimine as fontes de energia e considere a energia hidráulica acumulada no circuito.
Não solte conexões, mangueiras ou componentes de uma prensa pressurizada.
| Sintoma observado | Possível sistema envolvido | Encaminhamento inicial |
|---|---|---|
| Perda de força ou pressão | Circuito hidráulico, bomba, válvulas, cilindro, fluido ou filtros | Interromper a operação se a força ficar insuficiente ou instável. Registrar as condições do ciclo e solicitar avaliação da pressão do sistema, do estado do fluido e dos componentes hidráulicos por profissional capacitado. |
| Descida irregular ou lentidão | Bomba hidráulica, válvulas de controle, cilindro, restrições no circuito ou contaminação do fluido | Não compensar o sintoma aumentando a regulagem sem diagnóstico. Verificar se a falha ocorre na aproximação rápida, na prensagem lenta ou em ambas as etapas e encaminhar a prensa para inspeção técnica. |
| Vazamento de fluido hidráulico | Mangueiras, conexões, vedações do cilindro, válvulas ou reservatório | Parar a máquina quando o vazamento comprometer a pressão, a segurança, o piso ou a qualidade do processo. Conter o acesso à área e não procurar o ponto do vazamento com as mãos durante o funcionamento ou sob pressão. |
| Sobreaquecimento durante a operação | Fluido hidráulico, bomba, motor, válvulas, reservatório, trocador de calor ou ciclo de trabalho | Suspender o uso diante de temperatura anormal, odor incomum ou queda de desempenho. A investigação deve considerar carga, frequência dos ciclos, circulação do fluido e eficiência do sistema de troca de calor. |
| Falhas no comando elétrico ou nas proteções | Painel elétrico, sensores, comando bimanual, proteções ópticas, intertravamentos ou alimentação elétrica | Não operar a prensa com comando instável, acionamento indevido ou proteção inoperante. Isolar o equipamento e solicitar verificação elétrica e funcional antes da liberação para produção. |
A perda de pressão, por exemplo, pode estar associada ao desgaste de uma vedação, à condição da bomba, a uma válvula com funcionamento inadequado, a restrições no circuito ou ao fluido hidráulico fora das condições recomendadas.
Da mesma forma, uma descida lenta pode resultar de uma causa distinta da que provoca uma descida irregular.
A confirmação exige análise do modelo da prensa, da capacidade, do histórico de intervenções, do processo e das condições reais de operação.
Na manutenção corretiva de uma prensa tipo H ou tipo C, o registro do sintoma ajuda a reduzir tentativas de ajuste sem critério.
Anote quando a falha ocorre, se a prensa estava sob carga, quais comandos foram acionados, se houve ruído ou aquecimento e se o comportamento se repete em outros ciclos.
Fotografias externas e informações do painel podem apoiar a avaliação, desde que obtidas sem remover proteções ou expor o trabalhador a riscos.
A VR MAQ. atua na fabricação e na prestação de serviços de manutenção de máquinas industriais, incluindo manutenção, conserto e reparo de prensas hidráulicas.
Com experiência em manutenção multimarcas e aplicações industriais diversas, a empresa pode ser consultada para uma avaliação técnica da condição do equipamento.
A confirmação do escopo de atendimento deve ser feita diretamente com a VR MAQ., considerando a configuração e a aplicação da prensa.
Segurança operacional e conformidade com a NR-12
A segurança de uma prensa hidráulica industrial depende da combinação entre projeto, proteções, procedimentos e comportamento operacional.
Na Prensa Hidráulica Motorizada, esses cuidados devem considerar a força aplicada pelo cilindro hidráulico, a energia armazenada no sistema hidráulico, o acionamento elétrico e os riscos associados a operações de estampo, compactação, moldagem e montagem.
A análise deve ser feita conforme a configuração real do equipamento, sua capacidade, aplicação e condições de uso.
Bloqueio e etiquetagem antes da intervenção
Antes de qualquer limpeza, ajuste, inspeção ou manutenção, a prensa deve ser retirada de operação e submetida a um procedimento de bloqueio e etiquetagem, conhecido como LOTO.
O procedimento deve impedir o acionamento inesperado e identificar que há uma intervenção em andamento.
De forma geral, é necessário:
- interromper a operação e comunicar os envolvidos;
- desligar e bloquear as fontes de energia elétrica e hidráulica aplicáveis;
- identificar o equipamento e o responsável pela intervenção;
- eliminar ou controlar a pressão residual e outras formas de energia acumulada;
- impedir movimentos do martelo, cilindro, ferramenta ou carga suspensa;
- verificar, por método seguro, que não há possibilidade de partida ou movimento inesperado antes do início do trabalho.
O desligamento no painel, isoladamente, não deve ser tratado como segurança de segurança.
Sistemas hidráulicos podem conservar pressão mesmo após a bomba ser desligada, e componentes podem se movimentar por gravidade ou pela energia acumulada.
A sequência correta depende do projeto da prensa e deve ser definida em procedimento técnico por profissional habilitado.
Proteções físicas e ópticas
Proteções físicas e dispositivos ópticos têm a função de reduzir o acesso às zonas de perigo e interromper ou impedir condições inseguras de operação.
Na Prensa Hidráulica Motorizada, o contexto informado prevê proteções ópticas e físicas totais em conformidade com a NR-12, mas a adequação deve ser confirmada na configuração efetivamente instalada e no uso realizado pela empresa.
As proteções não devem ser removidas, perfuradas, neutralizadas ou contornadas para acelerar o ciclo produtivo.
Também é importante verificar se:
- barreiras e portas permanecem firmes e sem danos aparentes;
- dispositivos de detecção não estão obstruídos ou desalinhandos;
- o acesso à zona de prensagem está controlado durante o ciclo;
- a parada decorrente da atuação de uma proteção ocorre conforme o projeto do equipamento;
- qualquer alteração, troca de ferramenta ou mudança de processo preserva a função de segurança.
Uma falha, alteração ou dúvida sobre o funcionamento de uma proteção deve levar à interrupção da operação e à avaliação técnica.
Não se deve liberar a prensa com um dispositivo de segurança desativado ou funcionando de maneira incerta.
Comando bimanual e prevenção de acionamento indevido
O comando bimanual é um recurso destinado a reduzir a possibilidade de que as mãos do operador permaneçam na zona de perigo durante o acionamento.
Para cumprir essa função, os comandos, sua posição, seu funcionamento e sua integração com o ciclo da prensa precisam ser avaliados conforme o projeto e a análise de risco.
O operador não deve improvisar extensões, travas, pontes elétricas ou qualquer recurso que permita acionar a prensa sem utilizar o sistema previsto.
O comando também não substitui as proteções físicas e ópticas, nem elimina a necessidade de treinamento, procedimento operacional e controle de acesso.
Após uma intervenção, a validação deve incluir a verificação dos comandos, sensores e dispositivos de parada aplicáveis, sempre sem expor pessoas à zona de esmagamento.
Testes funcionais devem seguir um procedimento autorizado e considerar ferramentas, matrizes, extratores inferiores e demais elementos instalados.
Riscos de esmagamento, corte, projeção e energia acumulada
Os principais riscos podem variar conforme a operação e o ferramental utilizado.
Entre eles estão:
- esmagamento: contato com o martelo, cilindro, matriz, peça ou estrutura durante o fechamento;
- corte e cisalhamento: contato com arestas, ferramentas de estampo e materiais deformados;
- projeção: lançamento de fragmentos, peças, ferramentas ou partes do material sob esforço;
- movimento inesperado: deslocamento causado por pressão residual, falha de comando, gravidade ou energia acumulada;
- queimaduras e contato com superfícies aquecidas: possibilidade relacionada ao processo, ao fluido ou a componentes que operam em temperatura elevada;
- choque elétrico: exposição durante intervenções no painel elétrico, motor, sensores ou circuitos de comando.
A seleção de ferramentas, dispositivos de apoio e equipamentos de proteção individual deve considerar a análise de risco da atividade.
Nunca se deve colocar as mãos na área de prensagem para posicionar, retirar ou corrigir uma peça enquanto houver possibilidade de movimento.
Documentação, treinamento e procedimentos operacionais
A conformidade não depende apenas da presença de um componente de segurança.
A empresa deve manter procedimentos compatíveis com a prensa, capacitar os operadores e orientar as equipes de manutenção sobre bloqueio, liberação de energia, troca de ferramentas, limpeza, inspeção e resposta a anomalias.
Também é recomendável registrar alterações, intervenções, falhas identificadas e testes realizados nos dispositivos de segurança.
Esses registros ajudam a acompanhar tendências e a evitar que uma condição recorrente seja tratada como normal.
A NR-12 deve ser considerada junto da análise de risco, dos manuais e procedimentos aplicáveis, das características construtivas e do modo de operação.
A verificação de conformidade não deve ser presumida apenas pelo modelo da máquina ou pela existência de proteções.
Ela exige avaliação da instalação real por profissional habilitado, especialmente após reformas, mudanças de processo, troca de ferramental ou adequações elétricas e hidráulicas.
Para aprofundar o planejamento de uma intervenção, consulte também o conteúdo interno sobre segurança em equipamentos industriais.
A orientação deste material é educacional e não substitui diagnóstico, validação de segurança ou execução de manutenção por profissionais qualificados.
Em caso de dúvida sobre uma Prensa Hidráulica Motorizada, a VR MAQ. pode ser consultada para avaliação técnica, manutenção e reparo conforme as condições reais do equipamento.
Manutenção de prensa hidráulica conforme a aplicação industrial
A manutenção de prensa hidráulica deve ser planejada de acordo com o processo realizado, a carga aplicada, o ciclo de trabalho, o material processado e as condições do ambiente.
A mesma prensa hidráulica industrial pode operar em estampo, conformação, compactação, montagem com interferência ou moldagem, mas cada aplicação impõe solicitações diferentes ao cilindro hidráulico, à bomba, às válvulas, à estrutura e aos sistemas de proteção.
Por isso, uma rotina tecnicamente adequada não deve se limitar a verificar se o equipamento liga e movimenta.
Ela precisa relacionar o comportamento da máquina à qualidade e à repetibilidade do processo.
Estampo e conformação em aplicações metalúrgicas
Em operações de estampo, dobra, repuxo e conformação, a prensa tipo H ou tipo C pode trabalhar com forças elevadas e ciclos sucessivos.
A inspeção deve considerar a estabilidade da pressão, a velocidade de aproximação, a velocidade de prensagem e o retorno do cilindro.
Variações de força ou descidas irregulares podem afetar dimensões, acabamento e posicionamento da peça, além de indicar a necessidade de avaliação do sistema hidráulico, do ferramental ou dos elementos de comando.
Também é importante observar a estrutura monobloco soldada ou o sistema de colunas, especialmente em aplicações com esforços repetitivos.
Marcas de deformação, trincas, desalinhamento, ruídos incomuns ou movimentação fora do padrão exigem a interrupção segura da operação e uma análise profissional.
A inspeção do painel elétrico, do comando bimanual, dos sensores e das proteções físicas e ópticas deve acompanhar a avaliação mecânica e hidráulica.
Compactação de sucata e materiais na reciclagem
Na compactação de sucata, fardos e outros materiais, o conteúdo inserido na câmara pode variar em densidade, formato, umidade e distribuição.
Essas condições influenciam a resistência encontrada pelo cilindro e podem provocar esforços desiguais na estrutura, no ferramental e no conjunto hidráulico.
O plano de manutenção deve verificar se a carga está sendo aplicada dentro das condições previstas para o equipamento e se não há obstruções ou materiais inadequados na área de prensagem.
Em ambientes de reciclagem, poeira, partículas metálicas, resíduos e umidade também podem afetar filtros, conexões, sensores, painel elétrico e sistemas de troca de calor.
A limpeza técnica, a inspeção de mangueiras e a verificação de vazamentos devem ser realizadas conforme os procedimentos aplicáveis ao modelo e à instalação.
Não se deve remover uma proteção ou acessar componentes pressurizados para tentar corrigir uma falha sem bloqueio das fontes de energia e capacitação adequada.
Montagem com interferência e operações de usinagem
Na montagem de conjuntos com interferência, a prensa hidráulica fornece uma força controlada para inserir ou retirar componentes.
Nessa aplicação, mais força nem sempre significa melhor resultado.
O controle da pressão, da velocidade e do curso precisa ser compatível com o conjunto montado, pois uma carga excessiva ou uma movimentação desalinhada pode danificar peças, ferramentas ou elementos estruturais.
A proximidade com operações de usinagem acrescenta a necessidade de atenção a cavacos, óleo de corte, emulsões e partículas abrasivas.
Esses contaminantes podem alcançar áreas de vedação, guias, conexões ou componentes elétricos.
A manutenção deve considerar a condição do fluido hidráulico, a limpeza do reservatório e dos filtros, a integridade das vedações e a proteção do painel.
A análise técnica deve confirmar se a causa está no equipamento, no ferramental, no alinhamento ou nas condições do processo antes de autorizar novos ciclos.
Moldagem em empresas de injeção plástica e borracha
Em aplicações de moldagem e montagem relacionadas à injeção plástica e à borracha, o controle de pressão e velocidade contribui para a estabilidade do ciclo e para a proteção dos moldes.
A prensa pode ser submetida a aquecimento do ambiente, resíduos de material e ciclos repetitivos, fatores que devem ser considerados na inspeção do fluido hidráulico, do trocador de calor, das válvulas proporcionais e do motor da central hidráulica.
Quando o equipamento apresenta aproximação rápida e prensagem lenta, a manutenção deve verificar a transição entre essas etapas, sem presumir que uma alteração de velocidade tenha uma única causa.
Falhas podem estar relacionadas a regulagem, válvulas, sensores, contaminação do fluido, desgaste de vedação ou comando elétrico.
A identificação precisa depende do modelo, da capacidade, do circuito hidráulico e do histórico de intervenções.
Como carga, ciclo e ambiente orientam o plano de manutenção
A carga define o nível de esforço imposto ao cilindro, à estrutura, às colunas, às ferramentas e aos elementos de fixação.
O ciclo informa a frequência de acionamentos, o tempo de permanência sob pressão, a velocidade de movimento e a exigência térmica do conjunto.
Já o ambiente pode incluir poeira, umidade, temperatura elevada, resíduos de produção ou agentes que aceleram o desgaste e a contaminação.
Por esse motivo, a frequência das inspeções não deve ser estabelecida apenas por uma regra genérica.
O responsável deve consultar os dados do fabricante, os manuais, os registros de falhas, as condições reais de operação e as exigências de segurança aplicáveis.
O acompanhamento de pressão, temperatura, ruído, vibração, vazamentos e qualidade das peças ajuda a identificar tendências, mas não substitui o diagnóstico de profissional habilitado.
A VR MAQ. atua na fabricação de máquinas e equipamentos industriais e oferece serviços de manutenção, conserto e reparo de prensas, incluindo atendimento multimarcas conforme avaliação da demanda.
Com experiência em setores como metalurgia, reciclagem, usinagem, caldeiraria, construção e indústrias em geral, a empresa pode avaliar a relação entre equipamento e aplicação antes de recomendar uma intervenção.
A manutenção de prensa hidráulica deve ser tratada como parte da confiabilidade do processo, sempre com informações do modelo, capacidade, tipo de prensa, aplicação, histórico de falhas e condições de operação.
Customização, tecnologia e suporte multimarcas
A manutenção de uma prensa hidráulica não deve ser confundida com a adequação ou a customização do equipamento.
A manutenção busca preservar as condições de funcionamento previstas para a máquina, identificando desgaste, falhas, vazamentos, alterações de desempenho e riscos operacionais.
Já a adequação pode envolver mudanças destinadas a compatibilizar a prensa com uma nova etapa produtiva, um ferramental diferente ou requisitos adicionais de segurança, sempre após avaliação técnica da configuração real do equipamento.
Essa distinção é importante porque qualquer alteração em uma prensa tipo H, prensa tipo C, prensa hidráulica industrial ou equipamento equivalente pode afetar força, curso, velocidade, estabilidade, proteções e modo de operação.
Por isso, a decisão deve considerar o projeto da máquina, a capacidade aplicada, o processo produtivo e os requisitos de segurança, com execução por profissionais habilitados.
Extratores inferiores e amortecimento de impacto
Em operações de estampo, a utilização de extratores inferiores pode facilitar a retirada da peça ou do material após a aplicação da força.
Sistemas de amortecimento de impacto, por sua vez, podem ser considerados em aplicações de corte bruto ou em processos nos quais o impacto gere esforços adicionais sobre a estrutura, o ferramental e o conjunto hidráulico.
Esses recursos não devem ser instalados apenas com base na semelhança entre máquinas.
É necessário verificar sua compatibilidade com o cilindro hidráulico, a estrutura monobloco soldada ou o sistema de colunas, o curso de trabalho, o ferramental e o circuito hidráulico.
Uma avaliação inadequada pode alterar o comportamento da prensa e criar novas condições de risco.
Aproximação rápida e prensagem lenta
A combinação entre aproximação rápida e prensagem lenta é uma solução tecnológica voltada ao equilíbrio entre produtividade, controle e qualidade do processo.
A aproximação permite posicionar o conjunto com maior agilidade, enquanto a etapa lenta favorece o controle da aplicação da força durante estampo, repuxo, moldagem, montagem com interferência ou compactação.
Na manutenção, essa característica exige atenção ao desempenho do circuito hidráulico, ao comando de velocidade e à transição entre as etapas do ciclo.
Alterações perceptíveis na velocidade, trancos, hesitação ou perda de regularidade podem estar relacionadas a diferentes sistemas, como bomba hidráulica, válvulas, fluido hidráulico, filtros, cilindro ou comandos.
O sintoma, isoladamente, não confirma a causa da falha.
Válvulas proporcionais, controle e gestão térmica
Válvulas proporcionais de alto fluxo contribuem para o controle da vazão e da velocidade em aplicações que exigem ajustes mais precisos.
A inspeção deve observar o comportamento do circuito, a resposta aos comandos e a existência de aquecimento anormal, contaminação ou alterações no fluido hidráulico, conforme os critérios definidos para o modelo e a aplicação.
A gestão térmica também é relevante em prensas projetadas para ciclos intensos.
A Prensa Hidráulica Motorizada descrita pela VR MAQ. conta com sistemas integrados de troca de calor para apoiar a operação contínua sem sobreaquecimento do fluido, dentro das condições previstas para o equipamento.
Ainda assim, temperatura elevada, queda de desempenho ou ruído incomum devem motivar a interrupção segura e uma avaliação técnica, sem intervenção em sistemas pressurizados por pessoas não capacitadas.
Avaliação de diferentes tipos de prensa
A estratégia de manutenção e adequação varia conforme o tipo de equipamento.
Prensas tipo H e prensas tipo C podem apresentar diferenças de estrutura, acesso aos componentes, distribuição de esforços e aplicação do ferramental.
Prensas manuais, excêntricas e hidráulicas também não devem ser tratadas como equivalentes apenas porque realizam operações de conformação ou prensagem.
A prensa hidráulica se diferencia pelo uso de cilindro, bomba, fluido e controle de pressão e velocidade, com força constante durante o curso em comparação com prensas mecânicas.
Essa característica pode ser vantajosa em determinados processos, mas não elimina a necessidade de analisar carga, ciclo, material, ambiente, ferramental e proteções.
O diagnóstico deve partir da identificação do modelo e da condição real de operação.
Fabricação, adaptação e suporte multimarcas
Com quase 50 anos de experiência, a VR MAQ. atua como fabricante e prestadora de serviços, reunindo fabricação de máquinas e equipamentos industriais, manutenção e reparo de prensas.
A empresa informa atendimento a diferentes setores, incluindo caldeiraria, usinagem, construção, mineração, reciclagem e indústrias em geral, além de aplicações automotivas, metalúrgicas, químicas, plásticas e outras.
Esse escopo permite relacionar a manutenção às necessidades específicas de cada processo, sem tratar uma solução como universal.
A VR MAQ. também oferece manutenção multimarcas, o que pode ser relevante para gestores que administram equipamentos de diferentes fabricantes.
A confirmação das condições de atendimento, da configuração da prensa e da solução tecnicamente aplicável deve ser feita diretamente com a empresa.
Para avaliar uma possível customização ou falha, reúna informações como identificação do equipamento, tipo de prensa, capacidade, aplicação, comportamento observado e histórico de intervenções.
Não altere válvulas, proteções, comandos ou componentes estruturais sem análise técnica.
A VR MAQ. pode ser consultada para uma avaliação da prensa e para orientar a manutenção, o reparo ou a adaptação compatível com o processo industrial.
Perguntas frequentes
Checklist final antes de liberar a prensa para operação
Antes de retomar o trabalho com uma prensa hidráulica industrial, confirme, conforme o procedimento da empresa e as orientações do fabricante:
- A intervenção foi concluída e todas as ferramentas, peças soltas e materiais foram retirados da área de risco.
- Não há vazamentos aparentes no cilindro hidráulico, nas mangueiras, conexões, válvulas, reservatório ou demais componentes do circuito.
- O nível e as condições do fluido hidráulico foram avaliados por profissional habilitado, conforme as especificações aplicáveis ao equipamento.
- A estrutura, a mesa, o sistema de colunas ou o monobloco soldado não apresentam danos visíveis que possam comprometer a operação.
- O painel elétrico, os sensores e o comando bimanual funcionam conforme o procedimento operacional definido para a prensa.
- As proteções físicas e ópticas estão instaladas, íntegras e sem possibilidade evidente de acionamento indevido.
- Não foram observados ruídos, vibrações, aquecimento ou comportamento irregular durante os testes autorizados.
- Os registros da intervenção foram atualizados, incluindo anomalias encontradas, ações executadas e pendências que exigem acompanhamento.
A liberação deve respeitar a análise da configuração real do equipamento, sua capacidade, o processo e os procedimentos internos.
Nunca realize ajustes ou testes em sistemas pressurizados sem capacitação, bloqueio das fontes de energia e autorização adequada.
Com que frequência realizar a manutenção de uma prensa hidráulica?
A frequência depende do modelo da prensa, da capacidade, do ciclo de trabalho, da carga, do material processado, do ambiente e das orientações do fabricante.
O plano deve combinar inspeções de rotina, manutenção preventiva e avaliações técnicas baseadas no histórico de falhas e nas condições observadas.
Não é recomendável adotar um intervalo fixo sem analisar esses fatores.
Quando a manutenção corretiva é necessária?
A manutenção corretiva é necessária quando uma falha ou anomalia impede a operação normal ou pode comprometer a segurança, a qualidade do processo ou a integridade do equipamento.
Perda de força, vazamento, descida irregular, aquecimento anormal e falhas no comando ou nas proteções são motivos para interromper a operação e solicitar avaliação técnica.
A causa não deve ser presumida apenas pelo sintoma.
Uma mesma manifestação pode estar relacionada ao cilindro hidráulico, à bomba, às válvulas, ao fluido, ao circuito elétrico ou a outro componente.
O diagnóstico e o reparo devem ser executados por profissionais habilitados.
Quais sinais indicam vazamento ou perda de pressão?
Manchas ou acúmulo de fluido, queda do nível no reservatório, perda de força, incapacidade de manter a pressão, descida irregular e necessidade de ciclos mais longos podem indicar vazamento ou falha no circuito hidráulico.
Também merecem atenção ruídos incomuns, vibrações e aquecimento acima do comportamento habitual.
Ao identificar esses sinais, interrompa a operação de forma segura, aplique o procedimento de bloqueio e etiquetagem e encaminhe a prensa para avaliação.
Não procure o ponto do vazamento com as mãos nem intervenha em linhas pressurizadas.
A NR-12 se aplica à segurança da prensa?
A NR-12 deve ser considerada na avaliação das condições de segurança de máquinas e equipamentos, incluindo aspectos relacionados a proteções, comandos, prevenção de acionamentos indevidos, riscos de esmagamento e procedimentos de intervenção.
A Prensa Hidráulica Motorizada descrita possui comando bimanual e proteções ópticas e físicas, mas a conformidade deve ser verificada na configuração real, na instalação, nos procedimentos e no uso do equipamento.
A análise documental, a validação dos dispositivos e a adequação às exigências aplicáveis devem ser conduzidas por profissional habilitado, considerando também treinamento e procedimentos operacionais.
A VR MAQ. atende equipamentos de outras marcas?
A VR MAQ. atua com manutenção multimarcas e oferece manutenção, conserto e reparo de prensas.
A confirmação das condições de atendimento depende da avaliação do equipamento, do modelo, da aplicação e da necessidade técnica.
Consulte diretamente a empresa para verificar a possibilidade de atendimento à sua prensa hidráulica.
Para uma análise específica, solicite uma avaliação técnica da VR MAQ. e informe as características do equipamento, os sintomas observados e o contexto de operação.
A manutenção corretiva deve ser planejada com segurança e pode ser relacionada ao serviço de manutenção corretiva, conforme a estrutura de conteúdo disponível no site.
