Galeria
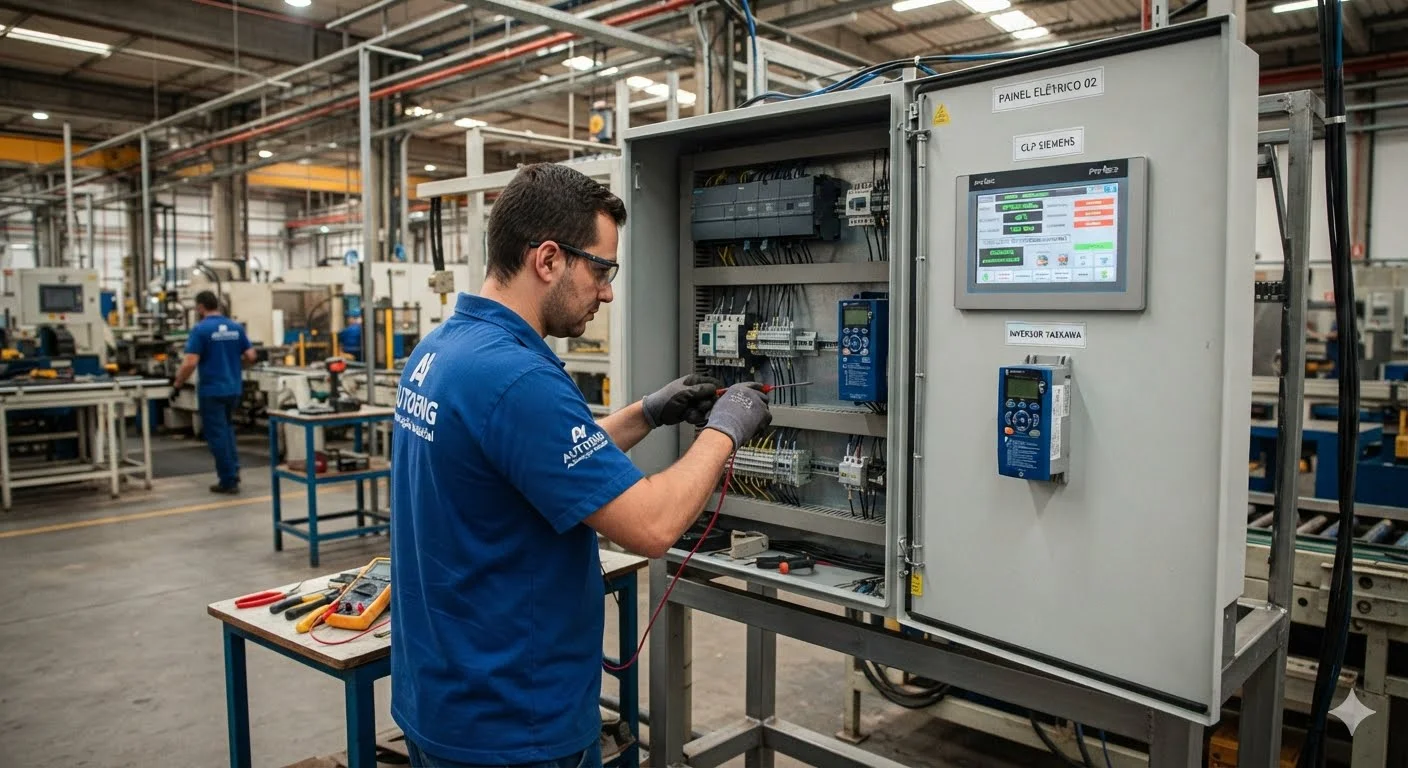
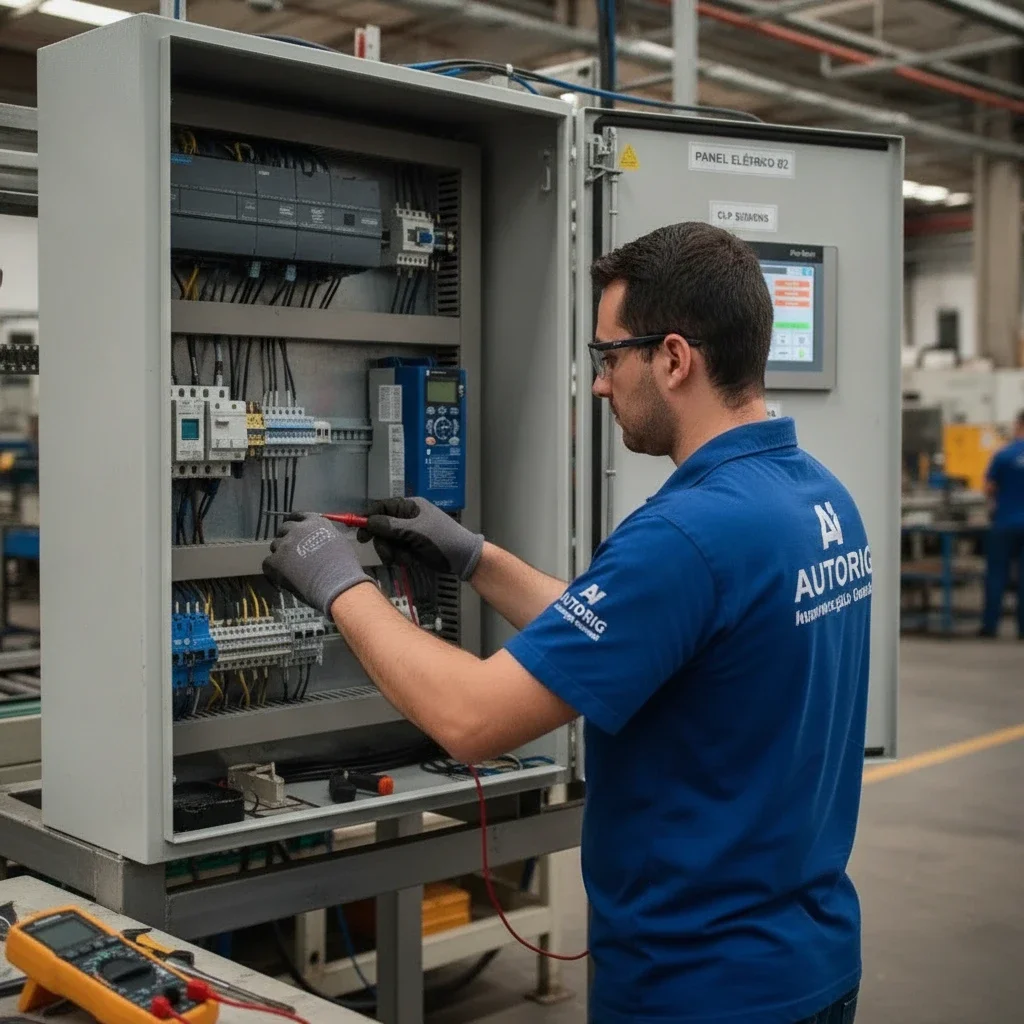
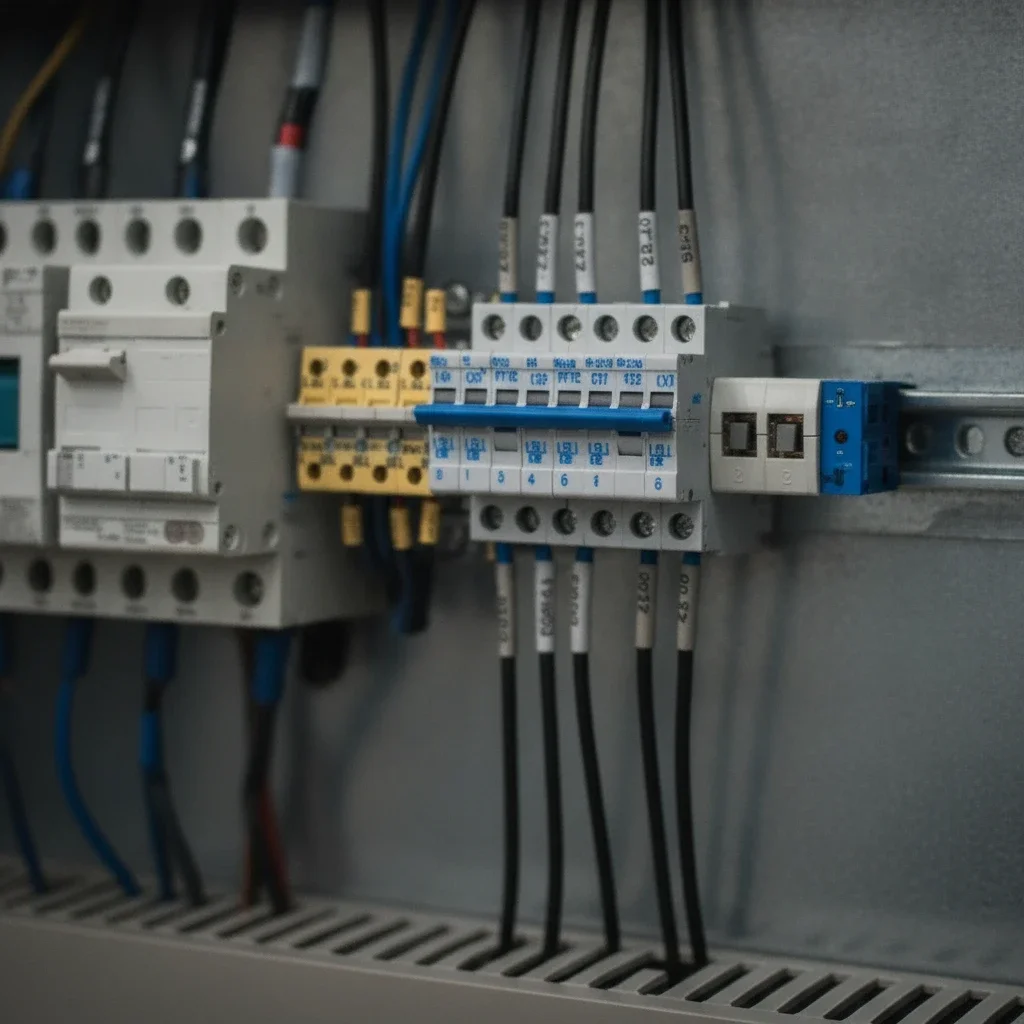
Clique nas imagens para ampliar
Painel de automação industrial: componentes, aplicações, segurança e integração
O que é um painel de automação industrial e como ele funciona?
Um painel de automação industrial é um conjunto elétrico projetado para comandar, monitorar e proteger circuitos e equipamentos de uma operação.
Ele reúne dispositivos de controle, proteção, acionamento e sinalização em uma arquitetura organizada, permitindo que máquinas e processos sejam supervisionados com mais previsibilidade do que em um comando exclusivamente manual.
Na prática, o painel funciona como um núcleo de comunicação entre a lógica de controle e os componentes físicos da máquina.
A partir dos requisitos do processo, podem ser integrados Controladores Lógicos Programáveis, inversores de frequência, soft-starters, relés de segurança, sensores, dispositivos de proteção e interfaces de operação.
A configuração adequada depende da máquina, dos riscos envolvidos, dos sinais disponíveis e do nível de controle necessário.
Do comando manual ao controle automatizado
Em um comando manual, o operador aciona diretamente botoeiras, chaves ou outros dispositivos para iniciar, interromper ou ajustar uma função.
Esse modelo pode atender a operações simples, mas exige intervenção constante e oferece menos recursos para coordenar sequências, bloquear condições inseguras ou registrar alarmes.
No controle automatizado, a lógica programada avalia as condições do processo e determina quando cada acionamento deve ocorrer.
O operador continua sendo importante, especialmente para supervisionar a operação e tomar decisões, mas tarefas repetitivas podem seguir uma sequência previamente definida.
Assim, o sistema pode coordenar partidas, paradas, permissões, intertravamentos e sinalizações de acordo com os requisitos técnicos da aplicação.
Fluxo entre sensores, CLP, acionamentos e atuadores
O funcionamento pode ser entendido em quatro etapas principais:
- Sensores identificam condições do processo, como posição, presença, nível, pressão ou temperatura, conforme a aplicação.
- O CLP recebe esses sinais e executa a lógica de controle programada, verificando permissões, alarmes e intertravamentos.
- Dispositivos de acionamento, como inversores de frequência, soft-starters e contatores, aplicam a ordem de controle aos motores ou demais cargas.
- Atuadores realizam a ação física no equipamento, enquanto sensores retornam novas informações ao sistema.
Esse ciclo de entrada, processamento e saída se repete continuamente.
A IHM pode apresentar ao operador estados de funcionamento, alarmes, comandos e parâmetros autorizados.
Em uma arquitetura mais ampla, o painel também pode trocar dados com outros sistemas industriais, desde que exista compatibilidade entre sinais, protocolos e equipamentos.
Funções de comando, monitoramento e proteção
A função de comando define quais equipamentos devem operar, em que sequência e sob quais condições.
O monitoramento acompanha estados, falhas e variáveis relevantes para que o operador consiga interpretar o comportamento da máquina.
Já a proteção atua na prevenção ou interrupção de condições elétricas e operacionais inadequadas, como sobrecargas, curtos-circuitos ou situações de risco previstas na análise da aplicação.
Essas funções são complementares.
Uma lógica bem programada não substitui a proteção elétrica adequada, assim como dispositivos de proteção não substituem a avaliação dos riscos da máquina.
O projeto deve considerar a integração entre segurança elétrica, proteção de máquinas e operação real do processo.
Integração com máquinas e processos existentes
Um painel pode ser desenvolvido para uma máquina nova ou fazer parte de um retrofit.
Na integração, é necessário levantar os motores, sensores, atuadores, tensões, correntes, sinais de comando, limites de segurança e condições ambientais do equipamento.
Também é importante avaliar o estado do comando existente e a compatibilidade com a nova arquitetura.
Por isso, a substituição de um painel não deve ser tratada como uma simples troca de componentes.
O resultado depende da documentação disponível, da identificação correta dos cabos e dispositivos, da lógica necessária e dos testes realizados antes da entrada em operação.
A VR MAQ. informa atuar com fabricação, instalação, manutenção e conserto de soluções industriais, incluindo automação de máquinas e retrofit, com desenvolvimento técnico conforme a necessidade do equipamento.
Exemplo educacional de um ciclo automatizado
Considere, de forma genérica, uma esteira que transporta uma peça até uma estação de trabalho.
Um sensor pode identificar a chegada da peça.
O CLP verifica se a estação está disponível e se as condições de segurança estão satisfeitas.
Em seguida, envia um comando ao acionamento do motor para movimentar ou parar a esteira.
Outro sensor confirma a posição alcançada, enquanto a IHM exibe o estado do ciclo e eventuais alarmes.
Se uma condição necessária não for atendida, a lógica pode impedir a partida ou interromper o movimento conforme os critérios definidos no projeto.
Esse exemplo é apenas educacional: a sequência, os dispositivos e os intertravamentos reais devem ser especificados a partir da análise da máquina e do processo.
Principais componentes e arquiteturas de controle
Um painel de automação industrial reúne componentes de comando, proteção, acionamento e interface em uma arquitetura coordenada.
A seleção e a configuração desses elementos dependem da máquina, dos sinais disponíveis, da carga elétrica, do ambiente de instalação e do nível de segurança exigido pelo processo.
Na solução de Automação Industrial e Painéis Elétricos da VR MAQ., essa integração pode envolver CLPs, IHMs, inversores de frequência, soft-starters, relés de segurança, sensores, CCMs e QGBTs.
CLP e lógica de controle
O Controlador Lógico Programável, ou CLP, é responsável por executar a lógica que transforma sinais de entrada em comandos de saída.
Ele recebe informações de sensores, botoeiras, chaves e dispositivos de segurança, processa essas condições conforme o programa e aciona motores, válvulas, cilindros, sinalizadores ou outros atuadores.
A lógica pode incluir permissivos de partida, sequenciamento de etapas, temporizações, contagem, intertravamentos e tratamento de falhas.
Um intertravamento, por exemplo, impede determinada operação quando uma condição necessária não foi atendida.
Essa organização torna o comportamento da máquina mais previsível e facilita a identificação de anomalias durante a operação e a manutenção.
O CLP não deve ser analisado de forma isolada.
Sua arquitetura precisa ser compatível com os módulos de entradas e saídas, os protocolos de comunicação, os acionamentos e os dispositivos instalados no campo.
A documentação do programa e a identificação dos sinais também são importantes para futuras intervenções.
IHM e interação do operador
A Interface Homem-Máquina, conhecida como IHM, apresenta ao operador informações sobre o estado do processo e permite comandos autorizados.
Em uma tela, podem ser exibidos estados de motores, alarmes, modos manual e automático, contadores, parâmetros operacionais e mensagens de diagnóstico, conforme o escopo definido para a aplicação.
Uma IHM bem configurada deve priorizar clareza e hierarquia de informação.
Comandos críticos precisam de confirmação ou permissivos adequados, enquanto alarmes devem indicar a condição que exige atenção, sem substituir a análise técnica da causa.
A comunicação entre IHM, CLP e demais dispositivos deve ser especificada de acordo com os equipamentos e protocolos efetivamente utilizados.
Inversores de frequência e soft-starters
Inversores de frequência permitem controlar a velocidade e a frequência aplicadas a determinados motores, quando a combinação entre motor, carga e processo é compatível com essa estratégia.
Eles podem contribuir para partidas mais controladas, ajuste operacional e supervisão de algumas condições do acionamento, mas a parametrização deve considerar dados do motor, características da carga e requisitos de segurança.
Soft-starters são utilizadas para reduzir os efeitos da partida direta em motores, controlando a aceleração e, em algumas aplicações, a desaceleração.
Diferentemente do inversor de frequência, a soft-starter não tem como função principal manter o controle contínuo da velocidade durante toda a operação.
A escolha entre os dois recursos depende do comportamento desejado, do tipo de carga, da frequência de partidas e da arquitetura elétrica.
Relés de segurança e sensores industriais
Relés de segurança monitoram circuitos associados a funções de proteção, como parada de emergência, portas, grades, cortinas de luz e outros dispositivos previstos na avaliação de riscos.
Eles são aplicados para ajudar a assegurar que uma condição perigosa provoque a resposta definida no projeto, respeitando a arquitetura de segurança e os requisitos da máquina.
Sensores industriais fornecem ao sistema informações sobre presença, posição, nível, pressão, temperatura, rotação ou outras variáveis do processo.
A escolha depende do princípio de medição, da faixa de operação, do ambiente, da distância de detecção, do tipo de sinal e da resistência necessária às condições de instalação.
É importante diferenciar sinal de processo e função de segurança.
Um sensor usado apenas para monitoramento operacional não necessariamente substitui um dispositivo destinado a interromper uma condição perigosa.
Essa separação deve ser considerada na análise de riscos, na lógica do CLP e nos circuitos de segurança.
CCM e QGBT no contexto de distribuição e controle
O CCM, ou Centro de Controle de Motores, concentra recursos destinados ao comando, à proteção e ao acionamento de motores.
Sua configuração pode incluir partidas, inversores, soft-starters, dispositivos de proteção, seccionamento e sinalização.
Em instalações com vários motores, o CCM favorece uma organização centralizada dos circuitos e das interfaces de controle.
O QGBT, ou Quadro Geral de Baixa Tensão, está relacionado à distribuição e à proteção geral de circuitos de baixa tensão.
Ele pode receber a alimentação principal e distribuir energia para quadros, máquinas ou outros conjuntos, conforme o projeto elétrico.
CCM e QGBT podem fazer parte da mesma arquitetura industrial, mas exercem funções diferentes: o primeiro é associado principalmente ao controle e acionamento de motores, enquanto o segundo se relaciona à distribuição geral.
A coordenação entre proteção, capacidade dos condutores, corrente das cargas, curto-circuito presumido e seletividade deve ser definida no projeto.
Por isso, a montagem não se resume à disposição física de componentes dentro do gabinete.
Caixas metálicas e graus de proteção IP-54 e IP-65
As caixas metálicas protegem os componentes contra contatos acidentais e contra influências ambientais previstas para o local de instalação.
Os graus IP-54 e IP-65 indicam níveis distintos de proteção contra ingresso de sólidos e água, desde que o conjunto seja construído, fechado e instalado de maneira compatível com essa classificação.
O grau IP não elimina a necessidade de avaliar poeira, umidade, agentes químicos, temperatura, vibração, condensação, ventilação e acessibilidade para manutenção.
Prensa-cabos, portas, vedações, ventilação e entradas de cabos também influenciam o resultado efetivo.
A especificação adequada deve considerar as condições reais do ambiente, e não apenas o número indicado na identificação do gabinete.
Fiação termotratada e rotulagem térmica
A fiação termotratada pode contribuir para a identificação durável dos condutores, especialmente quando combinada com um padrão consistente de numeração e identificação.
A rotulagem térmica permite associar fios, bornes, componentes e sinais aos diagramas elétricos, reduzindo ambiguidades durante testes, manutenção e diagnóstico.
A qualidade da organização interna depende também do encaminhamento dos cabos, da separação entre circuitos de potência e comando, do aperto adequado das conexões, da identificação dos bornes e da atualização dos desenhos.
Na documentação informada para os painéis da VR MAQ., o As-Built pode registrar o projeto executado e a lista de TAG das peças originais.
Esses registros devem refletir fielmente a montagem entregue e ser utilizados como referência nas intervenções futuras.
Em conjunto, CLP, IHM, acionamentos, dispositivos de segurança, sensores, CCM, QGBT, gabinete e fiação formam uma arquitetura que precisa ser analisada como sistema.
A compatibilidade entre esses elementos é tão importante quanto a especificação individual de cada componente.
Aplicações em máquinas e setores industriais
A aplicação de um painel de automação industrial deve partir do processo que se pretende controlar, dos riscos envolvidos e da forma como a máquina se comunica com seus operadores e demais equipamentos.
Em vez de adotar uma configuração única para qualquer fábrica, a engenharia avalia acionamentos, sensores, intertravamentos, sequência operacional, ambiente de instalação e possibilidades de expansão.
Máquinas de envase e manufatura seriada
Em máquinas de envase e linhas de manufatura seriada, a automação pode coordenar etapas como alimentação, posicionamento, dosagem, selagem, inspeção e descarte.
Sensores identificam a presença ou a posição dos produtos, enquanto o CLP executa a lógica programada e a IHM apresenta estados, alarmes e comandos ao operador.
A configuração precisa considerar a velocidade do processo, a sincronização entre esteiras e dispositivos, os modos manual e automático e as condições para parada segura.
Em linhas seriadas, também é importante organizar sinais e identificação dos componentes para facilitar intervenções futuras e reduzir ambiguidades durante a manutenção.
Injetoras e processos com acionamento controlado
Em injetoras e equipamentos semelhantes, o controle automatizado pode envolver motores, bombas, válvulas, sensores de posição, controle de sequência e dispositivos de proteção.
Inversores de frequência e soft-starters podem ser avaliados conforme o tipo de motor, o perfil de partida e a necessidade de controlar aceleração, velocidade ou esforço mecânico.
A seleção dos componentes deve respeitar as características reais da máquina.
Um sistema de comando não substitui a análise do processo: tempos de ciclo, temperatura, pressão, força, carga, condições de acesso e interação com o operador influenciam a arquitetura e a lógica de segurança.
Frigoríficos, saneamento e tratamento
Frigoríficos, centrais de saneamento e unidades de tratamento costumam reunir motores, bombas, transportadores, válvulas e instrumentos que operam em sequência ou de forma interdependente.
Nesses ambientes, o projeto deve considerar as condições de instalação, a facilidade de higienização quando aplicável, a exposição a umidade ou agentes agressivos e a necessidade de monitorar falhas.
A automação pode centralizar informações de nível, vazão, pressão, temperatura ou estado de motores, desde que esses sinais façam parte do escopo efetivamente definido para o equipamento.
Alarmes bem organizados ajudam a diferenciar uma falha de sensor, uma condição de processo e uma indisponibilidade de acionamento, facilitando o diagnóstico técnico.
Siderurgia, mineração, construção e reciclagem
Siderurgia, mineração, construção e reciclagem apresentam desafios relacionados a cargas elevadas, poeira, vibração, ciclos intensos e integração entre máquinas.
Nesses casos, a especificação deve observar o ambiente, o regime de operação, os esforços dos acionamentos e a proteção necessária para os componentes elétricos.
A solução pode ser aplicada a sistemas de transporte, equipamentos de processamento, máquinas de conformação, unidades de separação e outros conjuntos industriais.
A definição de sensores, acionamentos, proteções e sinalização depende do fluxo de material, da sequência operacional e dos riscos identificados no processo.
Por isso, informações de campo e documentação da máquina são essenciais para evitar incompatibilidades.
Integração com prensas, sistemas hidráulicos, esteiras e roscas transportadoras
Prensas e sistemas hidráulicos podem integrar comandos elétricos a bombas, válvulas, pressostatos, sensores de posição e dispositivos de segurança.
A lógica deve impedir sequências incompatíveis e permitir que o operador compreenda o estado do equipamento antes de iniciar ou retomar um ciclo.
Em esteiras e roscas transportadoras, a automação pode coordenar partidas, paradas, permissivos e sinais de falha entre diferentes trechos da instalação.
A lógica também pode considerar sensores de presença, desalinhamento, sobrecarga ou falta de material quando esses dispositivos forem previstos no projeto.
A experiência da VR MAQ. em fabricação e manutenção de maquinário industrial favorece uma análise que relaciona o painel ao conjunto mecânico e ao processo.
Essa visão é especialmente relevante quando a automação precisa conversar com prensas, sistemas hidráulicos, elevadores industriais, esteiras ou roscas transportadoras já existentes.
Quando considerar retrofit em uma máquina existente?
O retrofit pode ser considerado quando a máquina ainda atende ao processo, mas apresenta comando obsoleto, dificuldade de reposição, baixa disponibilidade de documentação, limitações de segurança ou necessidade de integração com novos equipamentos.
A decisão não deve se basear apenas na troca do painel: é necessário avaliar a parte elétrica, os acionamentos, os sensores, os atuadores, a lógica de operação e as condições mecânicas.
Antes da especificação, convém levantar os componentes instalados, os diagramas disponíveis, os níveis de tensão, os sinais de entrada e saída, os protocolos de comunicação, os modos de operação e os pontos de risco.
Também é importante registrar quais funções devem ser preservadas e quais precisam ser atualizadas.
Em um retrofit, a compatibilidade entre o equipamento antigo e a nova arquitetura pode exigir adaptações de fiação, programação, dispositivos de segurança e interface de operação.
A VR MAQ. informa atuar com fabricação, instalação, manutenção e conserto de equipamentos industriais, além do desenvolvimento sob demanda de códigos e telas HMI.
A solução aplicável depende da avaliação técnica da máquina e do processo, sem que a atualização possa ser definida de forma genérica.
Segurança elétrica, normas e conformidade do projeto
A segurança de um painel de automação industrial não depende apenas da escolha de componentes.
Ela resulta da combinação entre projeto elétrico, proteção de máquinas, avaliação de riscos, montagem, parametrização, testes e documentação.
As normas aplicáveis orientam diferentes partes desse conjunto, mas a conformidade concreta depende das características do equipamento, do processo, do ambiente e da análise técnica realizada.
NBR 5410 aplicada às instalações elétricas de baixa tensão
A NBR 5410 estabelece critérios para instalações elétricas de baixa tensão, incluindo aspectos como dimensionamento de condutores, proteção contra choques elétricos, seccionamento, proteção contra sobrecorrentes, aterramento e organização dos circuitos.
Em um projeto de automação, sua aplicação deve ser analisada na alimentação do painel, nos circuitos de comando e força, na conexão com a máquina e na interface com a instalação existente.
A norma não substitui o projeto específico do equipamento.
É necessário verificar tensão, corrente, potência, regime de funcionamento, ambiente de instalação, cargas conectadas e condições de manutenção.
Um painel destinado a comandar motores, por exemplo, requer coordenação adequada entre dispositivos de proteção, acionamentos e condutores, sempre conforme os dados reais da aplicação.
NR-10 e as práticas seguras em trabalhos com eletricidade
A NR-10 trata de medidas de segurança para instalações e serviços em eletricidade.
Seu escopo envolve planejamento, capacitação, procedimentos de trabalho, uso adequado de equipamentos de proteção, sinalização, controle de riscos e condições para intervenção segura.
Na prática, isso significa que a segurança deve ser considerada desde o projeto do painel.
Identificação de circuitos, possibilidade de seccionamento, acesso controlado, organização interna e disponibilidade de informações técnicas contribuem para reduzir riscos durante operação, inspeção e manutenção.
A execução de qualquer intervenção deve seguir procedimentos compatíveis com a atividade e ser realizada por profissionais habilitados, qualificados ou capacitados conforme a situação.
NR-12 e a proteção relacionada a máquinas
A NR-12 concentra-se na segurança no trabalho em máquinas e equipamentos.
Em sistemas automatizados, sua aplicação pode envolver proteções físicas, dispositivos de parada, intertravamentos, prevenção de partidas inesperadas, sinalização e condições seguras de operação e manutenção.
O painel elétrico participa dessa arquitetura, mas não determina sozinho a conformidade da máquina.
É preciso avaliar o conjunto completo: estrutura mecânica, zonas de risco, modos de operação, comandos, sensores, atuadores, procedimentos e interação com os operadores.
Em uma prensa, esteira, sistema hidráulico ou máquina de produção seriada, por exemplo, a função de segurança deve ser coerente com os perigos identificados no processo.
IEC 61439 e a montagem de conjuntos de baixa tensão
A IEC 61439 apresenta requisitos para conjuntos de manobra e comando de baixa tensão.
Ela aborda aspectos de construção, desempenho, verificação e características do conjunto, considerando elementos como aquecimento, resistência a curto-circuito, proteção, continuidade dos circuitos e condições de operação.
A aplicação adequada requer avaliar o conjunto efetivamente montado, seus componentes, sua configuração, as condições de instalação e os dados de projeto.
Por isso, não basta mencionar a norma ou utilizar uma caixa metálica: é necessário relacionar a montagem, os dispositivos e os ensaios ou verificações pertinentes ao painel especificado.
No contexto informado, a VR MAQ. declara que a montagem de seus painéis é baseada na IEC 61439, na NBR 5410 e na NR-10.
Essa informação deve ser interpretada em conjunto com o escopo contratado e com a documentação do equipamento efetivamente fornecido.
Relés de segurança, intertravamentos e avaliação de riscos
Relés de segurança, sensores e intertravamentos podem monitorar condições críticas e impedir determinados comandos quando uma situação insegura é detectada.
Sua seleção deve considerar a função de segurança, o nível de risco, a arquitetura do circuito, os dispositivos conectados e o comportamento esperado em caso de falha.
A avaliação de riscos deve preceder a definição dessas funções.
Entre os pontos analisados estão acesso às zonas perigosas, possibilidade de esmagamento, corte ou arraste, partida inesperada, energia residual, necessidade de parada de emergência e condições de ajuste ou limpeza.
O circuito de segurança deve ser validado em relação à máquina e aos procedimentos de uso, não apenas testado de forma isolada no painel.
Documentação técnica e limites da conformidade
A documentação deve permitir compreender, operar, manter e modificar o sistema com segurança.
Um conjunto técnico pode incluir diagramas elétricos, identificação de componentes, lista de TAG, ajustes, descrição de entradas e saídas, lógica de controle, instruções de manutenção e registros dos testes realizados.
A VR MAQ. informa que entrega As-Built impresso e digital, com projeto elétrico atualizado e lista de TAG das peças originais.
Também informa a realização de testes FAT antes do embarque do quadro elétrico.
Esses recursos ajudam a comparar o projeto previsto com o conjunto montado e a organizar a transferência técnica, mas o conteúdo final deve refletir o equipamento realmente executado.
A existência de documentação, FAT ou referência a uma norma não significa, por si só, que qualquer instalação esteja automaticamente em conformidade.
A verificação depende do projeto, da montagem, da instalação, da operação, da manutenção e das exigências aplicáveis ao processo.
Para especificar ou revisar um painel, é recomendável solicitar uma avaliação técnica que considere a máquina, o ambiente, os riscos, os circuitos existentes e a finalidade da automação.
Personalização, retrofit e integração com sistemas existentes
A personalização de um painel de automação industrial começa antes da escolha dos componentes.
O projeto precisa refletir o processo, a máquina, os riscos operacionais e a forma como os operadores e a manutenção interagem com o equipamento.
Por isso, uma solução adequada não deve ser definida apenas pela potência instalada ou pelo número de entradas e saídas.
Levantamento de requisitos do processo
O levantamento técnico deve registrar o fluxo da operação, os ciclos da máquina, os motores e atuadores envolvidos, as condições de carga, os comandos existentes e os pontos que exigem monitoramento.
Também é importante identificar sinais de campo, permissivos de partida, intertravamentos, alarmes, modos manual e automático e condições de parada segura.
Em uma máquina já instalada, o diagnóstico deve considerar o estado do painel atual, a documentação disponível, a condição dos cabos, os dispositivos de proteção e as limitações do sistema existente.
Essa etapa ajuda a separar uma simples atualização de componentes de um retrofit mais amplo, que pode envolver lógica de controle, acionamentos, sensores, interface do operador e adequações de segurança.
Compatibilidade entre sinais, protocolos e equipamentos
A integração depende da compatibilidade elétrica e lógica entre os dispositivos.
Entradas e saídas digitais ou analógicas, níveis de sinal, tipos de sensores, acionamentos e formas de comunicação precisam ser conferidos antes da montagem.
A seleção também deve considerar a compatibilidade entre CLP, inversores de frequência, soft-starters, relés de segurança, IHM e equipamentos de campo.
Protocolos industriais podem facilitar a troca de dados, mas a escolha deve acompanhar os recursos efetivamente disponíveis na máquina e a necessidade do processo.
Em sistemas existentes, vale verificar endereçamento, parâmetros, lógica de comunicação, documentação dos fabricantes e possibilidade de diagnóstico.
Sem esse cuidado, um componente individualmente adequado pode não funcionar corretamente dentro da arquitetura completa.
Desenvolvimento sob demanda de códigos e telas HMI
A lógica do CLP deve representar as sequências reais de operação, incluindo permissivos, temporizações, alarmes, intertravamentos e condições de falha.
As telas da IHM, por sua vez, devem apresentar ao operador as informações necessárias para comandar a máquina, acompanhar estados e identificar ocorrências sem excesso de elementos visuais.
A VR MAQ. informa que desenvolve códigos e telas HMI sob demanda, de acordo com a aplicação industrial.
Em uma especificação técnica, é recomendável definir previamente os modos de operação, a hierarquia de alarmes, os níveis de acesso, as mensagens de diagnóstico e os parâmetros que poderão ser ajustados.
O conteúdo final deve ser validado com base no equipamento efetivamente integrado, sem presumir funções que não tenham sido previstas no projeto.
Retrofit de comandos e atualização de máquinas
O retrofit pode ser considerado quando o comando original está obsoleto, apresenta dificuldade de reposição, não oferece diagnóstico suficiente ou limita a integração com novos equipamentos.
A atualização pode abranger a substituição do sistema de controle, a reorganização do painel, a modernização dos acionamentos e a revisão dos circuitos de comando e proteção.
A decisão deve partir de uma análise técnica do conjunto.
Em alguns casos, preservar parte da instalação reduz intervenções; em outros, manter componentes antigos aumenta a complexidade e dificulta a manutenção.
Também é necessário avaliar a parada necessária para a intervenção, a compatibilidade mecânica e elétrica, a documentação disponível e a possibilidade de testar a nova lógica antes da entrada em operação.
Modularidade, expansão e facilidade de manutenção
Um painel planejado para expansão deve reservar espaço físico, capacidade adequada de alimentação, organização de bornes e identificação coerente dos circuitos.
A modularidade também depende de uma arquitetura de controle que permita acrescentar sinais, dispositivos ou funções sem exigir alterações desproporcionais no conjunto.
A facilidade de manutenção está relacionada à acessibilidade dos componentes, à separação organizada dos circuitos, à identificação dos cabos e à qualidade dos registros técnicos.
Fiação termotratada, rotulagem térmica e documentação As-Built podem apoiar intervenções futuras quando correspondem fielmente ao painel entregue.
A escolha de componentes com diagnóstico disponível também pode ajudar a localizar falhas, mas não substitui procedimentos de segurança e capacitação técnica.
Perguntas técnicas antes de especificar um painel
Antes de solicitar uma avaliação, a indústria deve reunir informações como:
- Qual é a sequência de operação da máquina e quais etapas precisam de controle automático?
- Quais motores, válvulas, cilindros, sensores e dispositivos de segurança estão instalados?
- O comando atual será mantido parcialmente ou a máquina passará por retrofit?
- Quais sinais estão disponíveis e quais novos pontos serão necessários?
- Existe documentação elétrica atualizada, programa do CLP ou telas da IHM?
- Há necessidade de comunicação com outros equipamentos ou sistemas de supervisão?
- Quais alarmes, intertravamentos e condições de parada segura devem ser considerados?
- O painel precisa permitir expansão futura ou atender a condições ambientais específicas?
- Quais documentos devem acompanhar a entrega, como projeto, lista de TAG e registros de teste?
Com essas informações, a engenharia elétrica e de automação consegue avaliar a compatibilidade entre processo, máquina e painel.
A VR MAQ. atua na fabricação e manutenção de maquinário industrial e informa oferecer desenvolvimento sob demanda, retrofit, montagem de painéis, testes e documentação conforme o escopo tecnicamente definido.
A especificação final deve ser confirmada após a análise do equipamento e das condições reais de integração.
Testes, documentação e suporte após a montagem
Após a montagem de um painel de automação industrial, os testes e a documentação são etapas essenciais para verificar se o conjunto corresponde ao projeto e se pode ser integrado ao processo com maior previsibilidade.
O objetivo não é apenas energizar o painel, mas conferir a lógica de controle, os sinais de campo, os dispositivos de proteção, os alarmes e os intertravamentos antes do embarque ou da entrada em operação.
Objetivo e etapas de um FAT genérico
O FAT, ou Factory Acceptance Test, é uma avaliação realizada antes do envio do painel ao local de instalação.
Em um procedimento típico, a equipe técnica revisa o diagrama elétrico e a matriz de funcionamento, confere a identificação dos componentes e simula as condições previstas para o equipamento.
Entre as etapas normalmente avaliadas estão:
- inspeção visual da montagem e da identificação dos componentes;
- conferência das conexões de força e de comando;
- verificação da alimentação dos circuitos;
- carregamento ou validação do programa do CLP;
- teste das telas e comandos da IHM;
- simulação de entradas e saídas;
- verificação de alarmes e condições de falha;
- teste de intertravamentos e permissivos;
- registro das pendências eventualmente encontradas.
A abrangência do FAT depende do escopo, da arquitetura de controle e das condições disponíveis para simulação.
Por isso, o roteiro deve ser definido com base no projeto efetivamente desenvolvido, sem presumir que todos os testes possam reproduzir integralmente o ambiente produtivo.
Verificação de lógica, sinais, alarmes e intertravamentos
A lógica de controle deve ser analisada considerando a sequência operacional da máquina ou da linha.
Isso inclui confirmar se os comandos produzem as respostas esperadas, se os sinais dos sensores são reconhecidos corretamente e se os acionamentos recebem as permissões necessárias.
Também é importante avaliar o comportamento diante de situações anormais, como perda de sinal, acionamento de emergência, sobrecarga ou condição de processo fora dos limites definidos no projeto.
Alarmes bem configurados ajudam a indicar a origem provável de uma ocorrência, enquanto intertravamentos impedem que determinadas ações aconteçam em condições inseguras ou incompatíveis com a sequência operacional.
No caso de uma solução desenvolvida pela VR MAQ., os testes FAT são informados como parte do processo realizado antes do embarque do quadro elétrico.
A verificação deve refletir o código, as telas HMI, os equipamentos e os sinais realmente previstos para aquela aplicação.
As-Built impresso e digital
O As-Built registra a configuração efetivamente executada.
Ele deve representar eventuais ajustes realizados durante a montagem e a validação, evitando que a equipe de manutenção trabalhe com um desenho desatualizado.
A documentação pode incluir o projeto elétrico atualizado, diagramas de comando e força, identificação dos componentes, referências de bornes, circuitos e informações necessárias para futuras intervenções.
Quando fornecido em formato impresso e digital, o material facilita tanto a consulta no campo quanto o arquivamento técnico da instalação.
Lista de TAG das peças originais
A lista de TAG organiza a identificação dos componentes instalados no painel.
Essa referência auxilia a localizar dispositivos nos desenhos, relacionar o componente físico ao circuito correspondente e orientar atividades de inspeção, manutenção ou substituição.
Para ser útil, a lista deve acompanhar a configuração final do conjunto e manter coerência com os rótulos aplicados, os diagramas e o As-Built.
A substituição posterior de um componente deve ser registrada conforme os procedimentos de controle documental adotados pelo responsável técnico pela instalação.
Suporte remoto por redes industriais para panes de software
Quando a ocorrência está relacionada à lógica de controle, aos parâmetros de comunicação ou às telas de supervisão, o suporte remoto por redes industriais pode contribuir para a análise inicial da pane.
A avaliação pode envolver consulta a alarmes, estados de entradas e saídas, versões de programa e condições registradas pelo sistema.
Esse tipo de suporte não elimina a necessidade de inspeção local quando houver risco elétrico, falha de componente, problema de cabeamento ou condição que exija intervenção presencial.
O diagnóstico deve respeitar os procedimentos de segurança aplicáveis e depender do acesso autorizado à rede e aos equipamentos.
A VR MAQ. informa oferecer suporte remoto para resolução de panes de software, como parte de uma experiência integrada de instalação, manutenção e acompanhamento técnico.
A forma de atendimento deve ser avaliada conforme a arquitetura do sistema e as características do equipamento.
Checklist de entrega e transferência de conhecimento
Antes da entrega, é recomendável confirmar:
- relatório ou registro do FAT realizado;
- versão do programa do CLP e das telas da IHM;
- identificação dos componentes e respectivos TAGs;
- diagramas elétricos revisados;
- As-Built impresso e digital;
- relação de alarmes e intertravamentos relevantes;
- orientações de operação e procedimentos básicos de segurança;
- registro de pendências e ajustes que ainda dependam de validação;
- definição dos responsáveis pelo recebimento da documentação e pela operação do sistema.
A transferência de conhecimento deve explicar a operação normal, os alarmes mais relevantes, os limites de atuação do operador e os cuidados para solicitar manutenção.
Em qualquer projeto, documentos e testes têm valor quando correspondem ao painel realmente montado e ao processo que será controlado.
Eficiência operacional, energia e manutenção do painel
O controle preciso de uma máquina pode apoiar a produtividade ao coordenar a sequência de operações, os tempos de acionamento e as condições de segurança do processo.
Quando sensores, CLP, dispositivos de acionamento e atuadores trabalham de forma integrada, o sistema consegue executar comandos definidos, sinalizar desvios e interromper etapas quando uma condição de risco ou falha é identificada.
Esse controle não substitui a análise do processo nem promove, por si só, aumento de produtividade.
Os resultados dependem da qualidade do projeto, do dimensionamento dos componentes, da programação, das condições da máquina, da operação e da manutenção.
Ainda assim, a automação pode reduzir intervenções manuais repetitivas, melhorar a repetibilidade dos ciclos e fornecer informações úteis para decisões de operação e manutenção.
Uso de inversores e soft-starters no gerenciamento de acionamentos
Inversores de frequência permitem controlar a velocidade e a aceleração de motores conforme a necessidade do processo, desde que sejam corretamente especificados e parametrizados.
Essa possibilidade é relevante em esteiras, roscas transportadoras, bombas, ventiladores e outros equipamentos cujo funcionamento não precisa permanecer sempre na mesma rotação.
O controle adequado também pode reduzir esforços mecânicos durante partidas e mudanças de velocidade.
Soft-starters têm outra finalidade principal: controlar a partida e a parada de motores, limitando os efeitos transitórios associados ao acionamento direto.
Eles podem ajudar a reduzir trancos mecânicos e perturbações elétricas durante o início da operação, mas não oferecem o mesmo controle contínuo de velocidade de um inversor.
A escolha entre partida direta, soft-starter e inversor deve considerar potência do motor, torque exigido, frequência de partidas, características da carga, condições da rede elétrica, necessidade de controle de velocidade e requisitos de proteção.
A parametrização inadequada pode causar falhas, aquecimento, disparos de proteção ou comportamento incompatível com a máquina.
Monitoramento de falhas, alarmes e condições de operação
Um sistema automatizado pode monitorar sinais como sobrecarga, falta de fase, temperatura, pressão, nível, posição, abertura de proteções e falhas de comunicação.
Os alarmes devem ser configurados para diferenciar eventos críticos, advertências e condições que exigem inspeção.
Mensagens claras ajudam o operador a compreender o que ocorreu e qual etapa do processo foi afetada.
O histórico de falhas também pode apoiar a análise de causa.
Em vez de apenas registrar que um motor parou, o sistema pode relacionar o evento ao acionamento, ao sensor envolvido, ao intertravamento ativo ou à condição que bloqueou a sequência.
Essa informação não elimina a necessidade de diagnóstico técnico, mas torna a investigação mais organizada.
É importante evitar alarmes excessivos ou genéricos.
Quando tudo é tratado como emergência, situações realmente críticas podem perder prioridade.
A lógica deve refletir os riscos e as necessidades reais da máquina, com critérios de reset, permissivos e intertravamentos documentados.
Manutenção preventiva e corretiva de painéis
A manutenção preventiva busca identificar condições que podem evoluir para falhas, seguindo procedimentos compatíveis com o projeto, o ambiente e as orientações técnicas dos componentes.
Entre as verificações possíveis estão a inspeção visual, a limpeza adequada, o estado das conexões, a integridade da fiação, a identificação dos condutores, a ventilação do quadro e a presença de sinais de aquecimento ou contaminação.
Toda intervenção deve respeitar os procedimentos de segurança aplicáveis ao trabalho com eletricidade, incluindo desenergização, bloqueio, sinalização e verificação da ausência de tensão quando cabível.
A inspeção não deve ser realizada de maneira improvisada ou com o painel energizado sem avaliação e controles apropriados.
A manutenção corretiva ocorre após uma falha ou perda de função.
O diagnóstico deve separar sintomas de causas, verificando alimentação, proteções, sinais de entrada e saída, comunicação, parâmetros de acionamentos, lógica do CLP e condições dos dispositivos de campo.
Substituir um componente sem investigar a origem do problema pode fazer a falha retornar.
Em projetos que envolvem fabricação, instalação, manutenção ou retrofit, documentos atualizados facilitam o trabalho da equipe técnica.
O As-Built, a lista de TAG das peças e os registros de alterações ajudam a relacionar o esquema elétrico ao painel efetivamente montado.
No contexto informado, a VR MAQ. entrega As-Built impresso e digital e oferece suporte remoto por redes industriais para panes de software, conforme a necessidade técnica do atendimento.
Relação entre automação e manutenção preditiva
A manutenção preditiva utiliza dados e tendências para apoiar a decisão sobre quando investigar ou intervir em um equipamento.
Em sistemas industriais, esses dados podem incluir temperatura, corrente, vibração, pressão, quantidade de ciclos, tempo de operação e recorrência de alarmes, desde que existam sensores, instrumentos e critérios de análise adequados.
A automação pode facilitar a coleta e a organização dessas informações, mas não transforma qualquer alarme em diagnóstico preditivo.
É necessário estabelecer referências, observar a evolução das variáveis e combinar os registros do sistema com inspeções e conhecimento da equipe de manutenção.
Uma elevação gradual de temperatura, por exemplo, pode indicar uma condição que merece análise, mas sua causa precisa ser confirmada tecnicamente.
A manutenção preditiva deve complementar, e não necessariamente substituir, rotinas preventivas, inspeções de segurança e recomendações dos fabricantes.
Em máquinas com prensas, sistemas hidráulicos, esteiras, roscas transportadoras ou equipamentos de movimentação, a estratégia deve considerar tanto o painel quanto os componentes mecânicos, elétricos e de processo.
Indicadores que o leitor pode acompanhar sem promessas numéricas
Alguns indicadores ajudam a acompanhar a estabilidade do processo sem pressupor ganhos específicos.
Entre eles estão a frequência de alarmes por equipamento, os tipos de falha mais recorrentes, o tempo de indisponibilidade registrado, a quantidade de intervenções corretivas, os ciclos interrompidos e a reincidência de determinados defeitos.
Também pode ser útil acompanhar a qualidade dos registros de manutenção, a existência de diagramas atualizados, a identificação dos componentes, o cumprimento das inspeções planejadas e o tempo necessário para localizar uma falha.
Esses indicadores devem ser interpretados conforme o histórico da própria operação, pois valores isolados não comprovam eficiência ou ineficiência.
A comparação antes e depois de uma alteração no painel, na lógica ou no acionamento exige critérios consistentes e período de observação adequado.
Por isso, não é recomendável atribuir automaticamente qualquer melhora à automação.
Uma avaliação responsável considera o processo completo, as condições de operação, a qualificação da equipe, a manutenção e as mudanças realizadas na máquina.
Como avaliar uma solução de automação industrial?
A escolha de uma solução de automação industrial deve começar pelo entendimento do processo, da máquina e dos riscos envolvidos.
Um painel de automação industrial não deve ser avaliado apenas pela aparência do gabinete ou pela quantidade de componentes instalados, mas pela capacidade de comandar, monitorar e proteger o conjunto de forma coerente com a operação.
Checklist de requisitos do processo e da máquina
Antes de solicitar uma proposta técnica, reúna informações que permitam compreender a aplicação:
- Qual máquina ou linha será automatizada?
- Quais motores, resistências, válvulas, cilindros, sensores e atuadores participam do processo?
- Quais são as tensões de força e comando disponíveis?
- Quais sequências, permissivos, alarmes e intertravamentos são necessários?
- O processo exige controle de velocidade, torque, temperatura, pressão, nível ou posicionamento?
- Há necessidade de operação local, remota ou por Interface Homem-Máquina?
- A máquina existente possui desenhos elétricos, lista de sinais, programa de CLP ou documentação atualizada?
- O ambiente apresenta poeira, umidade, agentes químicos, variações térmicas ou necessidade de maior proteção do invólucro?
Também é importante informar o regime de operação, a frequência de ciclos, a criticidade da máquina e os efeitos de uma parada.
Esses dados ajudam a definir arquitetura, componentes, proteções, capacidade de expansão e estratégia de manutenção sem presumir uma solução única para processos diferentes.
Critérios para comparar montagem, documentação e testes
Ao comparar fornecedores, verifique se o escopo descreve a engenharia, a montagem, a programação, a instalação e a validação do sistema.
A avaliação deve considerar a identificação dos componentes, a organização da fiação, a separação entre circuitos de força e comando, a acessibilidade para manutenção e a compatibilidade entre os dispositivos escolhidos.
Pergunte também quais verificações serão realizadas antes do embarque.
Um FAT, ou Factory Acceptance Test, pode ser estruturado para conferir a lógica de controle, os sinais de entrada e saída, os alarmes, os intertravamentos, as telas de operação e as condições de falha previstas no projeto.
O conteúdo do teste deve refletir o escopo efetivamente contratado e não substitui a validação da instalação em campo.
A documentação é outro critério decisivo.
O As-Built impresso e digital deve representar a configuração realmente executada, incluindo o projeto elétrico atualizado e a lista de TAG dos componentes originais.
Quando aplicável ao escopo, registros de testes, versões de programas e orientações de operação facilitam a transferência de conhecimento e reduzem incertezas em futuras intervenções.
Painel industrial, instalação predial e disjuntor de varejo: qual é a diferença?
Um painel industrial é parte de um sistema de comando e controle voltado à operação de máquinas ou processos.
Ele pode reunir CLP, IHM, inversores de frequência, soft-starters, relés de segurança, sensores, dispositivos de proteção e bornes organizados conforme a lógica da aplicação.
Uma instalação elétrica predial normalmente atende iluminação, tomadas, distribuição e cargas de uma edificação.
Já um disjuntor comercial é um componente individual de proteção, não uma solução completa de automação.
Embora esses elementos possam existir em diferentes instalações, suas funções, critérios de dimensionamento, documentação e requisitos de integração são distintos.
Por isso, a compra de pequenos dispositivos de varejo não substitui a especificação de um conjunto industrial projetado para coordenar sinais, acionamentos, segurança e operação.
A seleção deve considerar o equipamento completo, o ambiente e o processo no qual o painel será instalado.
O papel da engenharia elétrica e de automação multidisciplinar
Projetos industriais frequentemente envolvem aspectos elétricos, mecânicos, de instrumentação, segurança de máquinas e programação.
Uma equipe multidisciplinar pode analisar as interfaces entre esses domínios, identificar incompatibilidades e definir uma solução mais adequada à realidade da operação.
No caso da VR MAQ., a experiência informada em fabricação e manutenção de maquinário industrial contribui para uma visão integrada entre equipamento, painel e processo.
A empresa informa atuar com engenharia elétrica e de automação, desenvolvimento sob demanda de códigos e telas HMI, montagem de painéis, instalação, manutenção e conserto, com atendimento nacional informado.
A aplicação concreta depende da análise técnica de cada máquina.
Manutenção, conserto e atendimento conforme a necessidade técnica
A contratação deve esclarecer como serão tratadas falhas de hardware, alterações de processo, panes de software, necessidade de peças e atualizações da documentação.
Em uma solução industrial, manutenção preventiva e corretiva precisam considerar componentes elétricos, conexões, ventilação do gabinete, sinais de campo, parametrização e integridade do programa de controle.
O suporte remoto por redes industriais pode auxiliar na investigação de panes de software quando houver infraestrutura compatível e autorização para acesso.
Ainda assim, intervenções elétricas e atividades em máquinas devem seguir procedimentos de segurança, análise de riscos e requisitos aplicáveis.
A VR MAQ. informa entregar suporte remoto e documentação As-Built, mas o atendimento adequado deve ser definido conforme o equipamento e o processo.
Perguntas para solicitar uma avaliação personalizada
- O painel será novo, uma atualização de comando ou um retrofit?
- Quais componentes existentes devem ser preservados ou substituídos?
- Há diagramas elétricos, programas, manuais e lista de sinais disponíveis?
- Quais normas e requisitos de segurança se aplicam à máquina e à instalação?
- O sistema precisará de CLP, IHM, inversor, soft-starter, relé de segurança ou integração com outro equipamento?
- Como serão realizados o FAT, a instalação e a validação em campo?
- Quais documentos serão entregues ao final?
- Existe necessidade de expansão futura, monitoramento remoto ou manutenção multimarcas?
A partir dessas respostas, a avaliação solicitada à VR MAQ. pode ser direcionada às características reais da aplicação, sem tratar uma configuração genérica como solução definitiva.
Perguntas frequentes
Quais componentes podem fazer parte de um painel de automação?
A composição depende do processo.
Entre os recursos possíveis estão CLP, IHM, inversores de frequência, soft-starters, sensores, relés de segurança, dispositivos de proteção, bornes e elementos de comando.
A necessidade de cada item deve ser definida pelo projeto.
Quais normas devem ser consideradas?
A análise pode envolver NBR 5410, NR-10, NR-12 e IEC 61439, conforme a instalação, o conjunto elétrico, a máquina e o escopo.
A conformidade não é automática pela simples citação de uma norma: depende do projeto, da montagem, da aplicação e da documentação correspondente.
Quando o retrofit é indicado?
O retrofit pode ser considerado quando uma máquina existente precisa atualizar comandos, proteção, acionamentos ou controle, desde que a compatibilidade técnica e as condições do equipamento sejam avaliadas.
Nem toda máquina deve receber os mesmos componentes ou arquitetura.
O que o FAT verifica?
O FAT pode verificar lógica, sinais, alarmes, intertravamentos e telas antes do embarque.
Os critérios devem ser definidos de acordo com o projeto executado e com os requisitos do processo.
Para que serve o As-Built?
O As-Built registra a configuração final do painel e facilita operação, manutenção, diagnóstico e futuras alterações.
A VR MAQ. informa a entrega em formato impresso e digital, com projeto elétrico atualizado e lista de TAG dos componentes originais.
O suporte remoto resolve qualquer falha?
Não.
O suporte remoto pode apoiar a análise de panes de software quando houver condições técnicas para isso, mas falhas elétricas, mecânicas, de campo ou de segurança podem exigir diagnóstico e intervenção presencial conforme o caso.
