Galeria
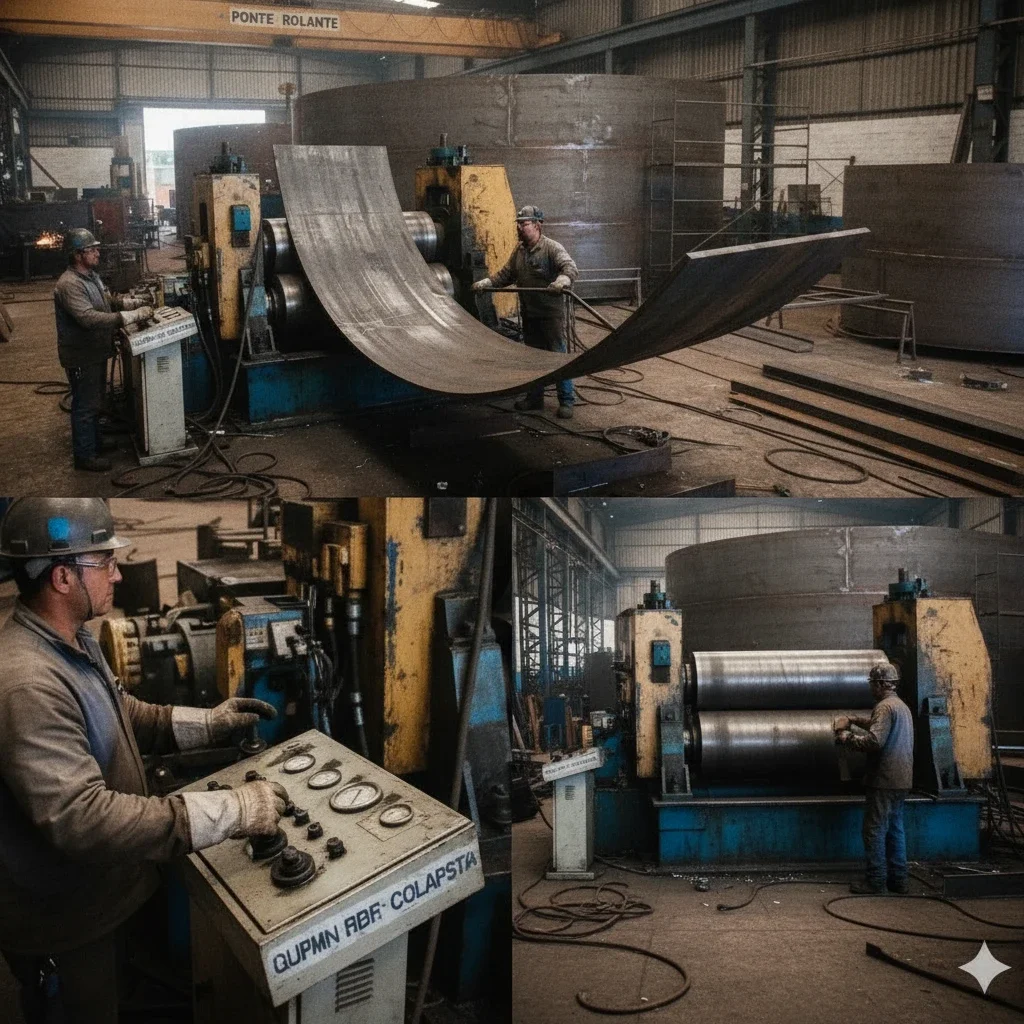
Clique nas imagens para ampliar
Calandragem de chapas: processo, aplicações e critérios técnicos
O que é calandragem de chapas e como funciona?
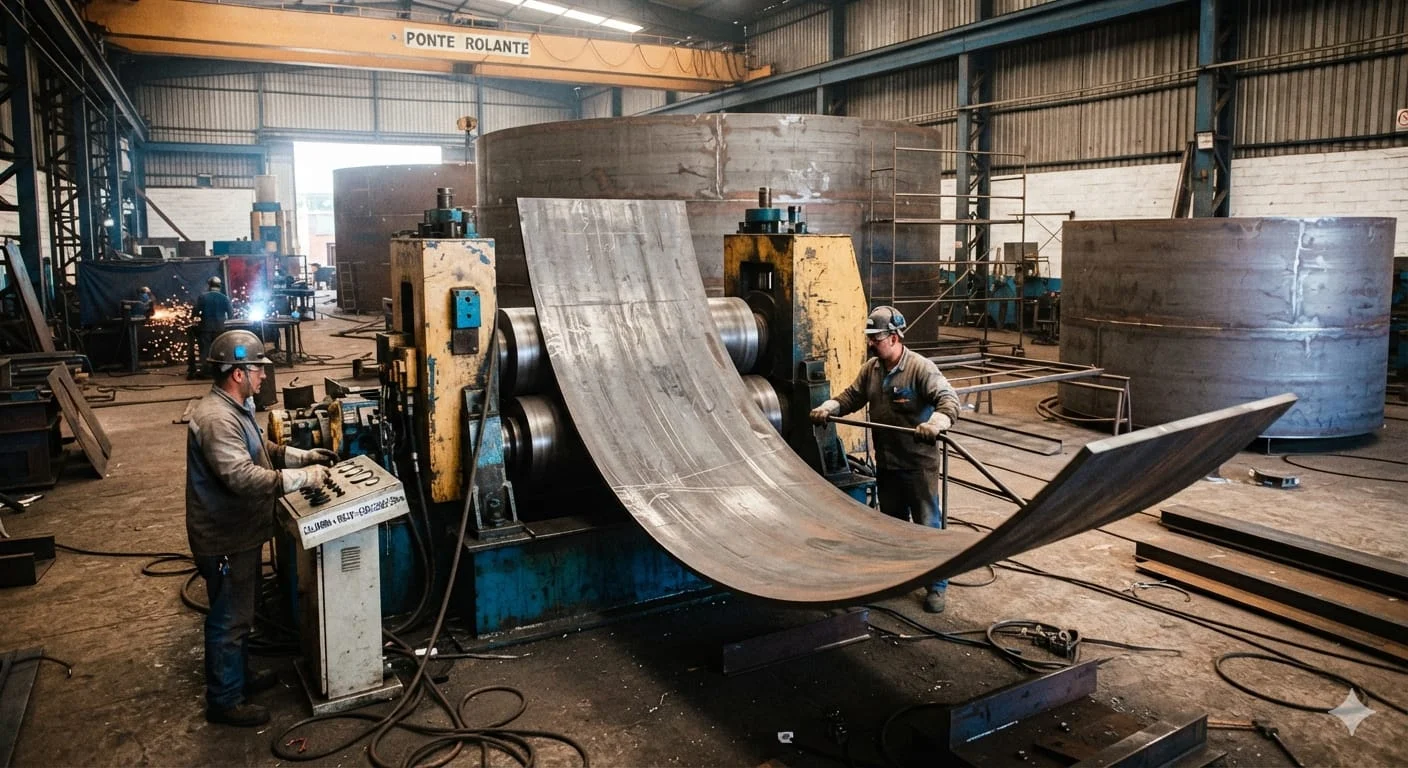
A calandragem de chapas é um processo de conformação mecânica ou hidráulica que transforma uma chapa metálica plana em uma superfície curva, sem remover material.
Conforme o projeto, o resultado pode ser um cilindro, cone, anel, meia-lua ou outro formato curvo utilizado em conjuntos industriais.
A operação aplica força controlada por meio de rolos, considerando o material, a espessura, o raio desejado e as dimensões finais da peça.
Na VR MAQ., esse serviço deve ser entendido como uma operação industrial realizada sobre a chapa fornecida pelo cliente, e não como a venda de uma máquina calandra.
A contratação permite terceirizar uma etapa especializada da fabricação sem imobilizar capital na aquisição de um equipamento de grande porte ou na formação de uma equipe específica para operá-lo.
Etapas gerais do processo
Embora o método possa variar conforme a geometria e o material, o fluxo de trabalho normalmente envolve:
- Análise técnica do pedido: avaliação do desenho ou das medidas da peça, do material, da espessura, do diâmetro ou raio de curvatura e das tolerâncias necessárias.
- Preparação da chapa: conferência das dimensões, identificação do sentido de laminação quando relevante e realização de cortes prévios conforme o formato definido no projeto.
- Posicionamento no equipamento: alinhamento da chapa entre os rolos da calandra, com ajustes compatíveis com a espessura e as características mecânicas do material.
- Curvamento progressivo: aplicação controlada de força mecânica ou hidráulica para conduzir a chapa à geometria especificada, podendo exigir mais de uma passagem.
- Pré-curvamento das pontas: conformação das extremidades antes do fechamento da peça, reduzindo a região plana que pode permanecer nas pontas.
- Verificação dimensional: conferência do formato, do raio, do alinhamento e das medidas definidas no projeto antes da retirada da peça.
Por que o pré-curvamento das pontas é importante?
Em determinados processos, as extremidades da chapa podem permanecer parcialmente retas após a passagem pelos rolos.
Esse efeito é conhecido no setor como reto nas pontas e pode exigir operações posteriores, como correção, solda ou lixamento, além de aumentar o risco de retrabalho.
O pré-curvamento adequado reduz esse efeito ao conformar as pontas antes do fechamento da geometria.
A VR MAQ. utiliza calandras eletrônicas CNC de quatro rolos, recurso que permite realizar esse pré-curvamento com maior controle do posicionamento e da sequência de conformação.
O resultado esperado é uma peça mais próxima da geometria especificada, com menor necessidade de intervenções posteriores, sempre de acordo com as condições do material e do projeto.
Calandra de três rolos ou de quatro rolos?
A calandra de três rolos utiliza três pontos de contato para conduzir a chapa ao raio desejado.
É uma configuração amplamente associada a operações de curvamento e pode atender diferentes geometrias conforme a capacidade do equipamento, o material e o método de trabalho.
Na calandra eletrônica CNC de quatro rolos, a chapa é posicionada e movimentada com o apoio de quatro rolos controlados pelo sistema do equipamento.
Essa configuração favorece o controle do alinhamento e do pré-curvamento das extremidades, uma característica relevante quando o projeto exige redução da área reta nas pontas e maior repetibilidade operacional.
A escolha entre as configurações não depende apenas da quantidade de rolos: deve considerar espessura, resistência do material, raio, dimensões da chapa, formato final e tolerâncias do conjunto.
Onde o processo é utilizado?
A calandragem atende diferentes etapas da caldeiraria e da fabricação de equipamentos.
Entre as aplicações possíveis estão:
- fabricação de cilindros, anéis, cones e superfícies curvas;
- componentes para oficinas de caldeiraria;
- peças destinadas a estaleiros de reparo naval;
- elementos utilizados na fabricação de torres eólicas;
- componentes para tanques de combustível;
- partes de equipamentos industriais que exigem conformação de chapas metálicas.
O corte preciso antes da conformação também pode contribuir para melhor aproveitamento da matéria-prima e menor necessidade de ajustes posteriores.
A geometria do corte, entretanto, deve ser definida em conjunto com a curvatura pretendida, o desenvolvimento da peça e as tolerâncias do projeto.
O que enviar para uma avaliação técnica?
Para solicitar uma análise de calandragem de chapas, reúna o máximo possível de informações técnicas:
- desenho, croqui ou modelo da peça;
- tipo e especificação do material;
- espessura da chapa;
- comprimento, largura e dimensões relevantes;
- diâmetro ou raio de curvatura;
- formato desejado, como cilindro, cone, anel ou meia-lua;
- tolerâncias dimensionais e requisitos de acabamento;
- quantidade de peças e necessidade de cortes prévios;
- requisitos normativos aplicáveis ao equipamento ou conjunto final.
A avaliação deve confirmar se a capacidade da calandra é compatível com a combinação de material, espessura, geometria e dimensões do pedido.
Em aplicações relacionadas a vasos de pressão, também é necessário observar as exigências do projeto e as normas aplicáveis, como a ASME, sem substituir a análise do responsável técnico.
Com essas informações, a VR MAQ. pode avaliar tecnicamente a operação e orientar o escopo do serviço, incluindo as condições para retirada das peças.
Materiais, espessuras e aplicações industriais
Na calandragem de chapas, o resultado depende da combinação entre material, espessura, resistência mecânica, raio de curvatura e geometria prevista no projeto.
Por isso, a mesma regulagem não pode ser aplicada indistintamente a todos os metais: cada peça exige uma avaliação compatível com suas propriedades e dimensões.
Materiais que podem ser processados
O serviço informado pela VR MAQ. contempla a conformação de:
- Aço carbono: utilizado em diferentes componentes de caldeiraria e estruturas industriais, conforme a especificação do projeto.
- Aço inoxidável: material que exige atenção às características mecânicas, ao acabamento e ao controle para evitar danos superficiais durante a operação.
- Alumínio: metal de menor densidade, cuja conformação deve considerar sua resistência, ductilidade e comportamento diante do raio solicitado.
- Hardox: aço de alta resistência ao desgaste, que requer avaliação da espessura, da geometria e das condições de conformação antes do processamento.
A identificação correta do material é indispensável.
Além da designação comercial, é importante informar a qualidade do metal, a espessura nominal e, quando disponível, o certificado ou a especificação técnica da chapa.
Essas informações ajudam a avaliar a capacidade necessária e a evitar incompatibilidades entre o material recebido e o formato pretendido.
Espessura e capacidade de conformação
A VR MAQ. informa capacidade para trabalhar com chapas a partir de 2 mm e também com bitolas superiores a 2 polegadas ou 50 mm, sempre sujeitas à análise técnica da peça.
A espessura, isoladamente, não define a viabilidade do serviço: a resistência do material, o diâmetro ou raio final, a largura da chapa e o tipo de curvatura também influenciam a operação.
Chapas mais espessas ou produzidas com materiais de maior resistência podem exigir maior força de conformação, preparação específica e verificação cuidadosa do retorno elástico.
Esse retorno ocorre quando o material tende a recuperar parcialmente sua forma após a aplicação da força, podendo alterar o raio final.
A compensação necessária deve ser definida de acordo com o conjunto de variáveis do projeto, e não apenas com uma medida nominal.
Geometria final e aplicações
A conformação pode resultar em diferentes superfícies curvas, desde que o desenho e as condições da chapa sejam compatíveis com o processo.
Entre os formatos possíveis estão:
- Cilindros, empregados em componentes de tanques, dutos e estruturas tubulares;
- Cones, utilizados quando há variação de diâmetro ao longo do comprimento;
- Anéis, aplicados em estruturas circulares, reforços e conjuntos de caldeiraria;
- Meias-luas e outros segmentos curvos, definidos conforme o projeto de fabricação;
- Superfícies curvas especiais, cuja viabilidade depende das dimensões, das tolerâncias e do raio solicitado.
Essas aplicações aparecem em atividades de caldeiraria, fabricação e manutenção de equipamentos industriais, estaleiros de reparo naval, torres eólicas e montagem de tanques de combustível.
Em qualquer uma delas, o formato desejado precisa ser traduzido em medidas verificáveis, como diâmetro interno ou externo, raio, comprimento desenvolvido, ângulo, largura, espessura e tolerâncias.
Por que realizar cortes precisos antes da calandragem
Quando o corte é feito com as dimensões adequadas antes da conformação, a chapa chega à calandra mais próxima da condição necessária para formar a peça final.
Isso pode reduzir sobras, ajustes, retrabalho e operações posteriores de correção.
Também favorece a repetibilidade quando o projeto exige mais de uma peça com a mesma geometria.
O planejamento do corte deve considerar a orientação da chapa, a margem necessária ao processo e o desenvolvimento da superfície curva.
Um corte incorreto pode gerar falta de material, excesso de sobra ou desalinhamento das extremidades, comprometendo a montagem mesmo quando o curvamento foi executado corretamente.
Por esse motivo, corte e calandragem devem ser analisados como etapas relacionadas.
Informações necessárias para uma avaliação técnica
Para verificar a viabilidade da conformação, o ideal é encaminhar um desenho ou croqui com as informações disponíveis, incluindo:
- material e especificação da chapa;
- espessura, largura e comprimento;
- diâmetro ou raio desejado;
- formato final, como cilindro, cone, anel ou segmento;
- medidas internas ou externas de referência;
- tolerâncias dimensionais e requisitos de acabamento;
- quantidade de peças e eventuais particularidades de montagem;
- necessidade de corte prévio e forma prevista para retirada das peças.
Com esses dados, a avaliação pode considerar a resistência do material, a espessura, o raio de curvatura, o retorno elástico e a geometria final antes da execução.
Como a capacidade efetiva depende da combinação entre essas variáveis, a confirmação deve ser feita a partir do desenho e das especificações reais do projeto, especialmente em peças destinadas a conjuntos industriais que exigem controle dimensional rigoroso.
Como escolher um serviço de calandragem de chapas?
A escolha de um prestador de calandragem de chapas deve considerar mais do que a disponibilidade de uma máquina.
O resultado depende da experiência em conformação de metais, da compatibilidade entre o equipamento e o projeto, do controle dimensional e da capacidade de interpretar requisitos de fabricação.
Para empresas que precisam produzir cilindros, cones, anéis ou outras superfícies curvas, uma avaliação técnica bem conduzida reduz riscos de retrabalho, desperdício de material e incompatibilidade entre a peça e a aplicação final.
1. Avalie a experiência industrial do prestador
Antes de solicitar uma proposta técnica, verifique se o prestador possui atuação coerente com a complexidade do serviço.
Uma empresa com experiência em fabricação de máquinas, manutenção industrial, caldeiraria e usinagem tende a compreender melhor as variáveis que afetam a conformação, a montagem e a continuidade do processo produtivo.
Use este checklist como ponto de partida:
- experiência comprovada em fabricação e serviços industriais;
- conhecimento de caldeiraria, conformação e usinagem;
- capacidade de interpretar desenhos técnicos e especificações de fabricação;
- familiaridade com aplicações em indústria, construção, mineração, infraestrutura e setores agroindustriais;
- processo definido para analisar material, espessura, dimensões, raio e geometria final;
- clareza sobre quais informações precisam ser enviadas para a avaliação da peça;
- orientação quanto às etapas posteriores, como soldagem, montagem, acabamento ou inspeção.
No caso da VR MAQ., a experiência acumulada em quase 50 anos no setor de máquinas e equipamentos industriais está associada à fabricação e à prestação de serviços.
Essa trajetória é relevante para projetos que exigem uma visão integrada entre equipamento, conformação, manutenção e operação industrial, sem substituir a análise específica de cada desenho ou aplicação.
2. Confirme a capacidade compatível com a peça
A capacidade nominal de uma calandra não deve ser analisada isoladamente.
O prestador precisa confirmar se consegue trabalhar com a combinação real de material, espessura, largura, diâmetro, raio de curvatura e formato solicitado.
Uma máquina adequada para uma chapa fina e um determinado diâmetro pode não ser apropriada para uma chapa de maior resistência ou para uma geometria mais fechada.
Na solicitação de avaliação, informe pelo menos:
- material da chapa, como aço carbono, aço inox, alumínio ou Hardox;
- espessura e dimensões da chapa;
- diâmetro interno ou externo, raio de curvatura ou desenvolvimento da peça;
- formato desejado, como cilindro, cone, anel, meia-lua ou outro perfil curvo;
- quantidade de peças e eventual necessidade de repetibilidade;
- tolerâncias dimensionais e requisitos de acabamento;
- desenho técnico, modelo ou medidas de referência;
- aplicação da peça e requisitos normativos que possam afetar a fabricação.
A VR MAQ. informa capacidade para trabalhar com materiais como aço carbono, aço inox, alumínio e Hardox, em espessuras que vão de 2 mm a bitolas superiores a 2 polegadas, ou 50 mm.
Esses dados servem como referência inicial; a viabilidade de cada serviço deve ser confirmada a partir das características completas do projeto.
Também é importante perguntar como o prestador trata chapas de maior resistência, variações de espessura, recuperação elástica do material e necessidade de passes adicionais.
Esses fatores influenciam a força aplicada, o raio obtido e a estabilidade dimensional da peça após a conformação.
3. Considere o tipo de calandra e o pré-curvamento das pontas
Um dos pontos técnicos mais importantes é o pré-curvamento das extremidades.
Quando as pontas permanecem retas, a peça pode apresentar uma região sem o raio previsto, exigindo cortes, ajustes, solda, lixamento ou outros retrabalhos.
Esse efeito é conhecido no setor como reto nas pontas e deve ser discutido antes da execução.
A configuração da máquina influencia diretamente esse resultado.
Calandras de três rolos podem atender diversas operações, mas a estratégia de posicionamento, os passes e os recursos disponíveis precisam ser compatíveis com a peça.
Já uma calandra eletrônica CNC de quatro rolos pode oferecer maior controle do posicionamento e do pré-curvamento das pontas, desde que corretamente programada e utilizada conforme o material e o desenho.
A VR MAQ. destaca o uso de calandras eletrônicas CNC de quatro rolos para realizar o pré-curvamento das extremidades e reduzir o problema do reto nas pontas.
Ao avaliar o serviço, solicite que o prestador explique como pretende controlar as pontas, o raio final e a repetibilidade das peças.
A solução adequada deve ser definida tecnicamente, e não apenas pelo número de rolos da máquina.
4. Compare terceirização com a compra de uma máquina
Contratar o serviço de calandragem é diferente de comprar uma máquina calandra.
Na terceirização, a empresa envia ou disponibiliza as chapas e recebe as peças conformadas conforme o escopo aprovado.
Na aquisição de um equipamento, além do investimento inicial, é necessário considerar instalação, espaço físico, operação, treinamento, manutenção, ferramentas, programação e disponibilidade de mão de obra especializada.
A terceirização pode ser mais adequada quando a operação é eventual, quando a demanda não justifica manter uma máquina de grande porte ou quando a empresa deseja concentrar recursos em sua atividade principal.
Também pode reduzir a necessidade de imobilização de capital e evitar a contratação de profissionais específicos apenas para executar a conformação.
Essa decisão deve considerar volume recorrente, variedade de materiais, frequência dos pedidos, exigência de controle interno e impacto de eventuais paradas.
Uma análise técnica e econômica própria é necessária para definir a alternativa mais apropriada para cada operação.
5. Verifique o controle de perdas e as operações posteriores
Um bom serviço começa antes da chapa chegar à calandra.
O corte preciso do blank, ou desenvolvimento plano, pode contribuir para melhor aproveitamento do material e para a obtenção da geometria prevista.
Quando o corte e a conformação são planejados em conjunto, diminui o risco de sobras excessivas, desalinhamento e necessidade de correções com massas ou outros recursos de acabamento.
Pergunte ao prestador:
- como as dimensões de corte serão definidas a partir do desenho;
- como será considerada a recuperação elástica do material;
- quais referências serão utilizadas para verificar o raio e o diâmetro;
- como serão conferidas as pontas pré-curvadas;
- quais tolerâncias podem ser avaliadas no controle dimensional;
- se a peça exigirá solda, lixamento ou ajuste adicional após a calandragem;
- como será reduzida a margem de perda de material.
A VR MAQ. informa que realiza cortes precisos antes da conformação e busca minimizar perdas de material.
Também destaca a calibração milimétrica como parte do controle do serviço.
A aceitação final, entretanto, deve ser definida pelo desenho, pelas tolerâncias acordadas e pelos requisitos da aplicação.
6. Observe requisitos normativos e de segurança
Peças destinadas a vasos de pressão, tanques, equipamentos industriais ou estruturas submetidas a esforços podem estar sujeitas a requisitos específicos de projeto, fabricação, inspeção e rastreabilidade.
A referência a normas como ASME deve ser tratada de maneira educacional: a norma aplicável depende do equipamento, do projeto, do material, da jurisdição e do escopo contratado.
Ao solicitar a calandragem, informe se a peça fará parte de um equipamento sujeito a requisitos normativos.
Confirme quais responsabilidades pertencem ao projetista, ao fabricante, ao prestador da conformação e ao responsável pela inspeção.
Também verifique previamente quais documentos, registros dimensionais ou controles de material serão necessários para a montagem e a inspeção posteriores.
A menção a requisitos ASME não significa, por si só, que o prestador possua uma certificação específica ou que a peça esteja automaticamente aprovada.
O correto é alinhar o escopo técnico e consultar os responsáveis pelo projeto e pela conformidade antes da execução.
7. FAQ sobre o serviço de calandragem de chapas
Quais materiais podem ser submetidos à calandragem?
A VR MAQ. informa atendimento para chapas de aço carbono, aço inox, alumínio e Hardox.
A viabilidade deve ser analisada conforme a espessura, a resistência do material, as dimensões e o formato solicitado.
Qual é a faixa de espessura atendida?
A capacidade informada abrange chapas a partir de 2 mm e bitolas superiores a 2 polegadas, ou 50 mm.
A confirmação depende da combinação entre material, largura, raio, diâmetro e geometria final da peça.
Quais formatos podem ser produzidos?
O serviço pode ser aplicado à formação de cilindros, cones, anéis, meias-luas e outras superfícies curvas.
O desenho ou as medidas da peça são necessários para verificar a estratégia de conformação.
A VR MAQ. vende uma máquina calandra ou executa o serviço?
O serviço descrito corresponde à conformação de chapas fornecidas pelo cliente, resultando em peças curvas prontas para as etapas seguintes do projeto.
Isso é diferente da venda de uma máquina calandra.
Como evitar o reto nas pontas?
O pré-curvamento adequado das extremidades é uma das principais medidas.
A VR MAQ. utiliza calandras eletrônicas CNC de quatro rolos para esse objetivo, com avaliação técnica conforme o material e a geometria da peça.
A terceirização elimina a necessidade de comprar uma calandra?
Ela pode evitar a aquisição de uma máquina de grande porte quando a empresa prefere contratar a operação.
A decisão depende da frequência da demanda, da variedade de peças, da estrutura disponível e dos requisitos de controle interno.
Como as peças são entregues?
O atendimento informado contempla a retirada das peças.
A forma de transporte e os demais detalhes logísticos devem ser alinhados com a VR MAQ. durante a avaliação do serviço.
O serviço atende empresas de todo o Brasil?
A VR MAQ. informa atendimento em todo o território nacional.
A logística de envio das chapas e retirada das peças deve ser confirmada conforme o projeto e a localização do cliente.
Quais informações devo enviar para solicitar uma avaliação?
Envie o desenho ou modelo da peça, material, espessura, dimensões, raio ou diâmetro, formato final, tolerâncias, quantidade e aplicação.
Quanto mais completo for o conjunto de dados, mais objetiva tende a ser a análise de viabilidade.
