Galeria
Clique nas imagens para ampliar
Calandragem industrial: processos, materiais e aplicações para a indústria
O que é calandragem industrial e como funciona?
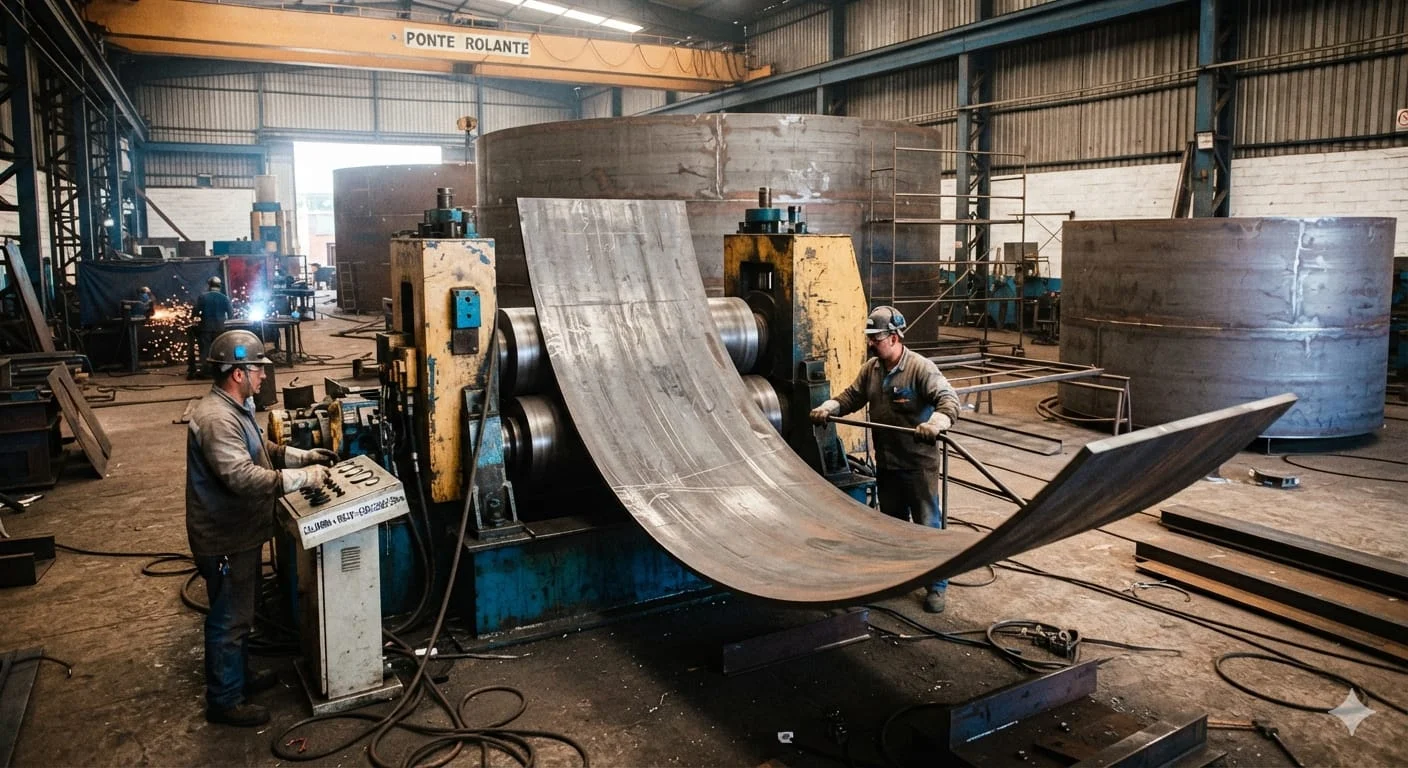
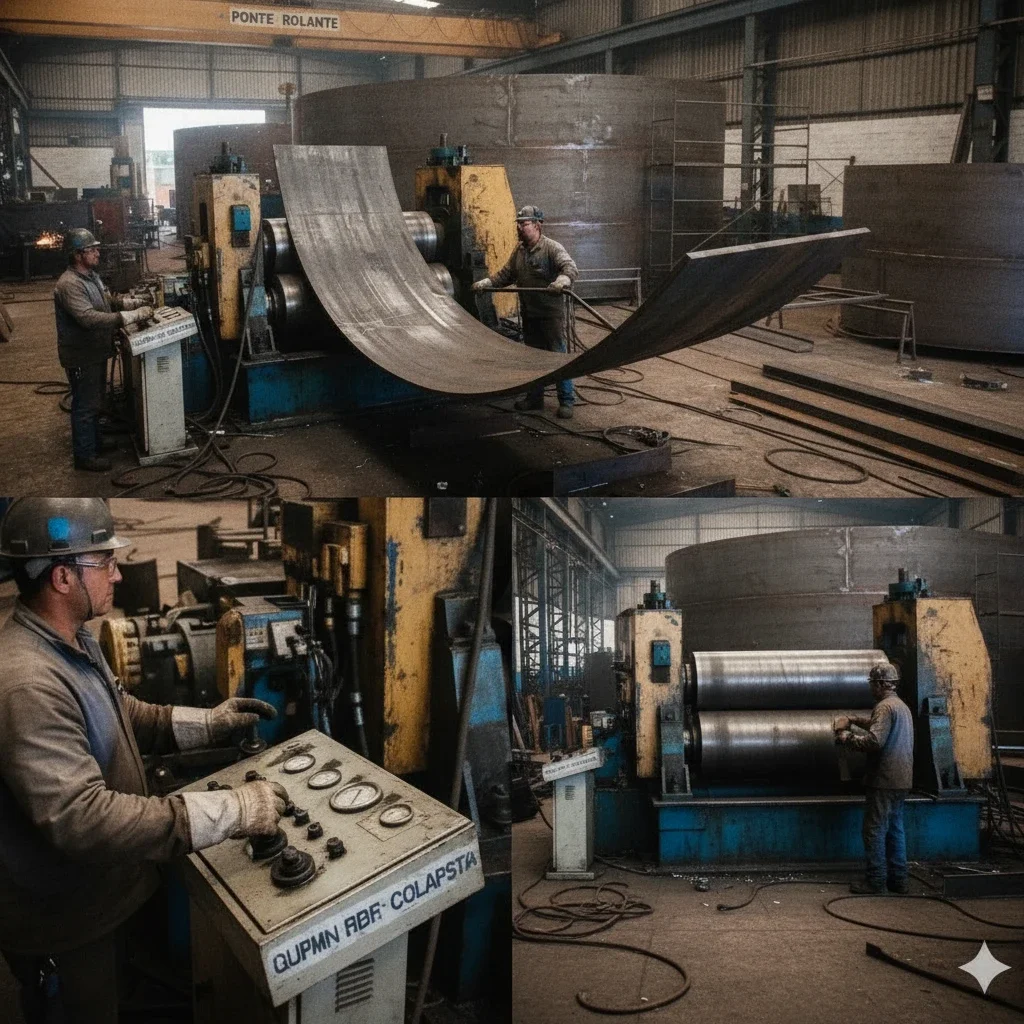
A calandragem industrial é um processo de conformação que transforma chapas metálicas planas em geometrias curvas, como cilindros, anéis, meias-luas e cones.
A operação utiliza uma calandra com rolos de trabalho que aplicam força de conformação de maneira controlada, por acionamento mecânico ou hidráulico, até que a chapa alcance o raio de curvatura especificado no projeto.
Definição objetiva: calandragem é o curvamento progressivo de uma chapa metálica entre rolos.
Diferentemente do corte, que separa ou dimensiona o material, a calandragem altera sua geometria sem transformar a chapa em peças curvas por remoção de material.
Por isso, o resultado depende da relação entre espessura, largura, propriedades do material, raio solicitado e capacidade do equipamento utilizado.
O processo pode ser aplicado à fabricação de componentes para caldeiraria, tanques, estruturas industriais, equipamentos de movimentação, construção, mineração e outras operações que exigem superfícies curvas.
A forma final pode ser um cilindro completo, um segmento de arco, um anel ou um cone, desde que as dimensões e tolerâncias sejam tecnicamente compatíveis com a chapa e com o método de conformação.
Como funciona o processo de calandragem
-
Análise da especificação técnica: antes da operação, são avaliados o material da chapa, a espessura, a largura, o comprimento, o raio de curvatura, a geometria desejada e as tolerâncias indicadas no desenho técnico.
Também devem ser identificados requisitos de soldagem, inspeção ou norma aplicável.
-
Preparação da chapa: a matéria-prima é conferida e, quando previsto no projeto, pode passar por corte anterior à calandragem.
Um corte preciso contribui para reduzir margens de perda e evita que a peça precise de correções dimensionais posteriores.
-
Posicionamento entre os rolos: a chapa é colocada na calandra de acordo com a sequência de trabalho definida.
O alinhamento é importante para evitar deformações indesejadas, diferenças de curvatura ou variações na conicidade da peça.
-
Pré-curvamento das extremidades: as pontas da chapa recebem uma conformação inicial antes do curvamento principal.
Essa etapa é relevante porque ajuda a evitar o chamado reto nas pontas, uma região sem curvatura suficiente que pode exigir operações adicionais de corte, solda ou lixamento.
-
Aplicação de passes sucessivos: os rolos aplicam força gradualmente, ajustando a posição da chapa e aproximando o material do raio especificado.
A quantidade e a sequência dos passes dependem da espessura, do material, da largura e da geometria final pretendida.
-
Conferência da peça: ao final, são verificadas a forma, a continuidade da curvatura, o diâmetro ou raio, a ovalização, as dimensões das extremidades e outras tolerâncias relevantes.
Quando a peça estiver relacionada a um equipamento sujeito a requisitos específicos, a inspeção deve seguir o desenho e a norma aplicável ao projeto.
A geometria final não é determinada apenas pelo formato desejado.
Uma chapa mais espessa, por exemplo, exige maior força de conformação do que uma chapa fina com o mesmo raio.
Da mesma forma, materiais com propriedades mecânicas diferentes podem apresentar comportamentos distintos durante o curvamento.
A largura da chapa também influencia a distribuição dos esforços e a estabilidade do processo.
Outro fator importante é o retorno elástico.
Depois que a força dos rolos é reduzida, o material pode recuperar parcialmente sua forma original e apresentar um raio ligeiramente diferente do raio obtido durante a aplicação da carga.
Por isso, o planejamento precisa considerar as características da chapa, a sequência de passes e a necessidade de ajustes para alcançar a medida especificada.
A VR MAQ. atua como fabricante e prestadora de serviços no setor de máquinas e equipamentos industriais, com quase 50 anos de experiência e atuação também em manutenção.
No serviço de calandragem de chapas, a empresa informa utilizar calandras eletrônicas CNC de quatro rolos, recurso que permite realizar o pré-curvamento das pontas e trabalhar para reduzir o problema do reto nas extremidades.
Nesse contexto, a oferta é um serviço de usinagem e conformação da chapa fornecida pelo cliente, e não a venda de uma máquina calandra.
A avaliação técnica deve ser feita antes da execução, especialmente quando a peça tiver função estrutural, integrar um tanque ou estiver associada a vasos de pressão.
Nesses casos, os requisitos de projeto, os materiais especificados, as tolerâncias e a norma aplicável, incluindo ASME quando pertinente, precisam ser analisados de forma documentada.
A conformidade não deve ser presumida apenas pelo formato da peça.
Para solicitar uma avaliação à VR MAQ., envie as especificações disponíveis da chapa e da peça final: material, espessura, largura, comprimento, desenho técnico ou croqui, raio ou diâmetro, tipo de geometria, quantidade, tolerâncias e requisitos normativos.
Com esses dados, torna-se possível verificar a viabilidade da calandragem, esclarecer os limites técnicos do processo e orientar a melhor preparação para obter uma peça curva com segurança e controle dimensional.
Tipos de calandragem e geometrias produzidas
A calandragem define a forma curva de uma chapa metálica por meio da aplicação controlada de força entre rolos de trabalho.
Conforme o desenho técnico, o material e o raio solicitado, a operação pode produzir cilindros, anéis, meias-luas ou cones.
A escolha do método não depende apenas da aparência final: espessura, largura, eixo de curvamento, propriedades mecânicas e tolerâncias dimensionais também influenciam a sequência de passes e a inspeção da peça.
Geometrias mais comuns
| Geometria | Como é formada | Pontos de atenção |
|---|---|---|
| Cilindro | A chapa é curvada de maneira contínua até aproximar ou atingir uma seção circular | Raio interno, diâmetro, circularidade e fechamento da junta |
| Anel | Um segmento de chapa é conformado para formar uma seção circular parcial ou completa | Desenvolvimento da peça, emenda, ovalização e alinhamento |
| Meia-lua | A chapa recebe curvatura em um arco definido, sem necessariamente formar um círculo completo | Comprimento do arco, simetria, raio e posição das extremidades |
| Cone | A curvatura é combinada com variação de diâmetro ao longo do eixo | Conicidade, orientação da chapa, diferença entre raios e controle das bordas |
O curvamento cilíndrico busca manter o mesmo raio ao longo da largura ou do comprimento especificado.
Já o curvamento cônico exige uma distribuição diferente do movimento entre os rolos, pois uma extremidade da peça percorre uma trajetória distinta da outra.
Por isso, a conicidade deve estar claramente definida no desenho técnico, incluindo os diâmetros ou raios de referência, o comprimento e a orientação desejada.
Pré-curvamento e curvamento principal
O processo pode ser entendido em duas etapas conceituais.
Primeiro, ocorre o pré-curvamento das extremidades, preparando as pontas da chapa para que acompanhem o raio projetado.
Depois, é realizado o curvamento principal, com passes sucessivos até alcançar a geometria especificada.
Quando as pontas não são pré-curvadas adequadamente, pode surgir o chamado reto nas pontas: trechos iniciais e finais que permanecem menos curvos do que a região central.
Esse efeito prejudica a continuidade do arco e pode exigir operações posteriores, como corte, solda, lixamento ou correções de montagem.
A pré-curvatura contribui para uma transição mais uniforme entre as extremidades e o corpo da peça, embora o resultado final ainda dependa do material, da espessura, do raio, da largura e da configuração do equipamento.
As calandras eletrônicas CNC de quatro rolos utilizadas pela VR MAQ. permitem realizar o pré-curvamento das pontas de forma controlada.
Esse recurso é especialmente relevante quando o projeto exige continuidade geométrica e menor necessidade de retrabalho.
A capacidade efetiva para cada peça, contudo, deve ser confirmada a partir das especificações técnicas e do desenho do componente.
Esquema conceitual do processo
- Análise do desenho: identificação da geometria, do raio interno, da conicidade, das tolerâncias e da orientação de conformação.
- Preparação da chapa: conferência do material, da espessura, das dimensões e das condições das bordas. Quando aplicável, o corte é realizado antes da calandragem conforme a geometria prevista.
- Posicionamento: alinhamento da chapa em relação aos rolos de trabalho e ao eixo de curvamento.
- Pré-curvamento: conformação das extremidades para reduzir a região reta nas pontas.
- Passes de curvamento: aplicação gradual de força, com ajustes sucessivos até aproximar a peça do raio ou da conicidade definidos.
- Conferência dimensional: verificação da forma produzida, da continuidade da curvatura, da ovalização e das dimensões indicadas no projeto.
- Inspeção e acabamento: avaliação da necessidade de correções e liberação da peça conforme os critérios técnicos aplicáveis.
A sequência de passes não deve ser escolhida apenas pela geometria visual.
A força de conformação, o retorno elástico e a resistência do material podem alterar o comportamento da chapa.
Por essa razão, a definição do processo precisa considerar as características da matéria-prima e os requisitos do componente, especialmente em aplicações que exigem controle dimensional rigoroso.
O que informar para avaliar a geometria
Para relacionar a forma desejada ao método de trabalho, é recomendável reunir:
- desenho técnico ou croqui com cotas principais;
- tipo de geometria: cilindro, anel, meia-lua ou cone;
- material da chapa e sua especificação disponível;
- espessura, largura e comprimento da peça;
- raio interno ou diâmetro pretendido;
- conicidade e dimensões das extremidades, quando aplicável;
- tolerâncias de forma e dimensão;
- quantidade de peças e orientação de montagem;
- exigências de inspeção, rastreabilidade ou norma aplicável;
- necessidade de corte anterior à calandragem e forma de retirada da peça.
Esse conjunto de informações ajuda a avaliar a distribuição dos passes, a possibilidade de minimizar perdas de material e a necessidade de etapas posteriores.
Em componentes destinados a estruturas, tanques ou vasos de pressão, a geometria deve ser analisada em conjunto com os requisitos do projeto e da norma aplicável.
A referência a ASME, quando pertinente, não substitui a verificação documental e técnica específica de cada aplicação.
A VR MAQ. atua na fabricação de máquinas e na prestação de serviços industriais, com quase 50 anos de experiência informada no setor.
No serviço de calandragem, a empresa destaca o uso de calandras eletrônicas CNC de quatro rolos e o foco em controle dimensional.
Para avaliar uma peça, o caminho mais seguro é enviar o desenho técnico e os dados completos da chapa, permitindo uma análise compatível com a geometria, o material e os requisitos de segurança do projeto.
Materiais, espessuras e precisão no serviço de calandragem
A escolha do material e a definição da espessura influenciam diretamente a força de conformação, o raio obtido, o retorno elástico e a tolerância dimensional da peça.
Na Calandragem industrial, uma chapa plana é curvada entre rolos para formar geometrias como cilindros, anéis, meias-luas ou cones.
O resultado depende da combinação entre propriedades do material, largura da chapa, espessura, raio solicitado e sequência de passes.
No caso da VR MAQ., o serviço é apresentado como uma etapa de usinagem final: o cliente fornece a chapa e a empresa realiza a conformação conforme as especificações técnicas avaliadas.
A capacidade informada abrange chapas de aço carbono, aço inox, alumínio e Hardox, com espessuras desde 2 mm até grandes bitolas superiores a 2 polegadas ou 50 mm.
A viabilidade de cada peça, entretanto, deve ser confirmada individualmente a partir do desenho técnico e dos requisitos aplicáveis.
Como o material interfere na conformação
Cada material reage de maneira própria à pressão aplicada pelos rolos.
O limite de escoamento, a resistência mecânica, a ductilidade e o encruamento influenciam a força necessária para produzir a curvatura permanente.
Por isso, duas chapas com a mesma espessura e largura podem exigir parâmetros diferentes quando são fabricadas em materiais distintos.
- Aço carbono: é utilizado em diversas estruturas e componentes industriais, mas o resultado depende da especificação do material e do raio previsto no projeto.
- Aço inox: pode exigir atenção especial ao acabamento, à deformação e ao comportamento mecânico da liga especificada.
- Alumínio: apresenta comportamento diferente do aço quanto à resistência e ao retorno elástico, exigindo avaliação adequada dos parâmetros de conformação.
- Hardox: por sua elevada resistência ao desgaste, deve ser analisado considerando a dureza e as propriedades indicadas para a chapa fornecida.
Essas descrições são orientações gerais do setor.
A definição do processo não deve ser feita apenas pelo nome comercial do material: a composição, a condição da chapa e os dados constantes no certificado ou na documentação do fornecimento também podem ser relevantes para a análise técnica.
Espessura, raio e retorno elástico
A espessura altera a rigidez da chapa e a força necessária para curvá-la.
Em termos práticos, chapas mais espessas tendem a demandar maior capacidade de conformação, enquanto a relação entre espessura e raio influencia o risco de deformações indesejadas.
A largura também interfere na distribuição dos esforços e na estabilidade durante o trabalho.
Outro fator essencial é o retorno elástico.
Depois que a pressão dos rolos é reduzida, o material pode recuperar parcialmente sua forma original.
Esse comportamento faz com que a curvatura final não corresponda exatamente à posição momentânea assumida durante a aplicação da força.
A intensidade do retorno varia conforme o material, a espessura, o raio, a largura e o nível de deformação realizado.
Por essa razão, o raio solicitado no desenho não deve ser tratado como uma medida isolada.
O planejamento precisa considerar compensações de processo, sequência de passes e conferências intermediárias.
A calibração milimétrica informada para o serviço da VR MAQ. deve ser entendida dentro desse contexto: a tolerância final depende da especificação da peça, da medição definida pelo projeto e dos critérios técnicos aplicáveis.
Quadro de fatores técnicos
- Material: determina propriedades mecânicas e comportamento durante a deformação.
- Espessura: influencia a rigidez, a força de conformação e a capacidade de atingir o raio previsto.
- Largura: afeta a distribuição de esforços e a estabilidade da chapa entre os rolos.
- Raio interno: orienta a intensidade da curvatura e pode limitar a viabilidade do processo.
- Retorno elástico: pode alterar a geometria após a retirada da carga e precisa ser compensado.
- Tolerância: define o quanto a peça pode se afastar das dimensões indicadas no projeto.
- Corte anterior: pode reduzir perdas e preparar a chapa para a geometria final.
- Pré-curvamento: ajuda a conformar as extremidades e a reduzir o trecho reto nas pontas.
- Inspeção: confirma dimensões, curvatura, ovalização e outros requisitos previstos.
Por que o corte anterior merece atenção
Quando o corte é planejado antes da calandragem, a chapa pode ser preparada de acordo com a geometria final, respeitando margens de perda e orientações do desenho.
Em peças cônicas ou com segmentos específicos, essa etapa exige cuidado para que a conformação não resulte em falta de material, excesso de sobra ou necessidade de correções posteriores.
A relação entre corte e calandragem deve ser avaliada antes do início do serviço.
Dimensões, sentido de laminação quando relevante, posição de emendas, tolerâncias e áreas que receberão solda podem influenciar a preparação.
O objetivo é reduzir retrabalho e evitar que uma peça precise de massas, lixamento ou ajustes para corrigir uma geometria que poderia ter sido prevista no planejamento.
O pré-curvamento das pontas também é importante.
Em equipamentos convencionais ou em processos inadequadamente planejados, pode permanecer uma região inicial e final menos curvada, conhecida no setor como trecho reto nas pontas.
A VR MAQ. informa utilizar calandras eletrônicas CNC de quatro rolos, recurso que permite realizar o pré-curvamento das extremidades e pode reduzir operações posteriores de solda e lixamento, conforme as características da peça e os requisitos do projeto.
Checklist para avaliação da chapa
Antes de solicitar a análise técnica, é recomendável reunir:
- material e especificação da chapa;
- espessura e largura;
- comprimento ou dimensões do blank de corte;
- geometria desejada, como cilindro, anel, meia-lua ou cone;
- raio interno ou diâmetro requerido;
- tolerâncias dimensionais e critérios de ovalização;
- desenho técnico ou croqui com medidas;
- quantidade de peças e condições de fornecimento da matéria-prima;
- requisitos de acabamento, soldagem e inspeção;
- norma aplicável ao componente ou ao equipamento.
Quando a peça estiver relacionada a vaso de pressão ou a outro equipamento sujeito a requisitos normativos, a avaliação deve considerar a norma aplicável ao projeto, incluindo ASME quando pertinente.
A conformidade não pode ser presumida apenas pelo processo de curvamento; ela depende do conjunto formado por material, projeto, tolerâncias, soldagem, inspeção e documentação exigida.
Avaliação técnica com a VR MAQ.
Para avaliar a viabilidade da peça, envie à VR MAQ. as informações disponíveis sobre material, espessura, largura, raio, geometria, tolerâncias e desenho técnico.
Com quase 50 anos de experiência como fabricante e prestadora de serviços em máquinas e equipamentos industriais, a empresa direciona a análise para a conformação da chapa fornecida pelo cliente, com foco em precisão, segurança e redução de retrabalho.
A consulta técnica é o caminho adequado para confirmar se a peça atende às condições do processo, quais dados ainda precisam ser complementados e quais critérios de inspeção devem ser considerados antes da retirada.
Aplicações da calandragem em diferentes setores industriais
A calandragem industrial atende projetos que exigem a transformação de chapas planas em geometrias curvas, como virolas, anéis, segmentos curvos e cones.
Essa conformação pode ser útil em diferentes etapas da fabricação e da caldeiraria, especialmente quando a empresa precisa acessar uma capacidade técnica específica sem imobilizar capital na aquisição de uma calandra de grande porte ou manter mão de obra dedicada à operação.
Onde a calandragem pode ser aplicada
- Oficinas de caldeiraria: produção de virolas, anéis, segmentos cilíndricos e cones para conjuntos metálicos, estruturas e equipamentos industriais. A terceirização pode ser considerada quando a oficina recebe peças com dimensões ou espessuras que não se ajustam à capacidade instalada.
- Estaleiros de reparo naval: conformação de componentes curvos destinados a reparos e adaptações. Nesse contexto, o desenho técnico, o material da chapa, o raio solicitado e as tolerâncias precisam ser avaliados antes da execução.
- Fabricação de torres eólicas: produção de segmentos curvos que podem integrar estruturas de grande porte. A análise deve considerar a espessura, a largura, o diâmetro ou raio da peça e os requisitos de montagem definidos no projeto.
- Montagem de tanques de combustível: fabricação de partes cilíndricas, anéis e cones para conjuntos metálicos. A aplicação depende das especificações do equipamento, do material escolhido e das exigências técnicas e normativas relacionadas ao uso pretendido.
- Construção, mineração e infraestrutura: conformação de componentes para máquinas, estruturas, dutos, equipamentos e conjuntos sujeitos a esforços mecânicos. A geometria final deve ser compatível com o desenho e com as condições de operação previstas.
A necessidade não se limita a um setor específico.
Empresas de caldeiraria, indústria naval, energia eólica, construção, mineração e infraestrutura podem avaliar a calandragem conforme o tipo de peça, o volume de produção e os recursos disponíveis internamente.
Quando terceirizar em vez de investir em uma calandra
A decisão entre executar a operação internamente ou contratar um serviço especializado deve considerar mais do que a existência de uma chapa a ser curvada.
O investimento em uma calandra envolve aquisição, instalação, operação, manutenção, treinamento e disponibilidade de profissionais capazes de preparar e controlar o processo.
Também é necessário considerar o espaço físico e a capacidade do equipamento para atender diferentes materiais, espessuras, larguras e raios.
A terceirização tende a ser uma alternativa a ser analisada quando:
- a empresa não possui uma calandra compatível com as dimensões da peça;
- a operação ocorre de forma eventual ou sob demanda;
- há necessidade de equipamento especializado e mão de obra específica;
- a capacidade interna pode gerar filas ou interferir na continuidade da produção;
- o custo de retrabalho, perdas de material ou não conformidades precisa ser considerado na decisão;
- o projeto exige controle dimensional que deve ser validado por uma empresa com experiência em conformação.
Essa avaliação não deve ser baseada apenas no custo direto da operação.
Também é importante observar o custo de não conformidades, a necessidade de solda ou lixamento adicional, a utilização de material, a disponibilidade da equipe e os impactos de uma parada no fluxo de fabricação.
A VR MAQ. atua como fabricante e prestadora de serviços no setor de máquinas e equipamentos industriais, com quase 50 anos de experiência.
No serviço de calandragem de chapas, atende demandas em todo o território nacional, com entrega realizada por meio da retirada das peças.
A adequação de cada trabalho depende da análise das especificações fornecidas pelo contratante.
Checklist para contratar o serviço
Antes de solicitar uma avaliação técnica, reúna as informações disponíveis sobre a peça:
- material da chapa, como aço carbono, aço inox, alumínio ou Hardox;
- espessura, largura e comprimento do material;
- geometria desejada: cilindro, virola, anel, meia-lua ou cone;
- raio interno ou externo e, quando aplicável, grau de conicidade;
- desenho técnico ou croqui com medidas;
- tolerâncias dimensionais e critérios de inspeção;
- quantidade de peças e condição de fornecimento das chapas;
- necessidade de corte anterior à calandragem;
- requisitos de soldagem, montagem ou integração com outros componentes;
- norma aplicável ao projeto e documentação necessária;
- condições de retirada e transporte das peças conformadas.
Em peças relacionadas a tanques, vasos de pressão ou outros equipamentos submetidos a requisitos específicos, a conformidade deve ser avaliada conforme a aplicação e a norma pertinente.
Quando ASME ou outro referencial técnico for aplicável, o projeto, os materiais, as tolerâncias e a inspeção precisam ser analisados de forma documental e individualizada.
A calandragem, isoladamente, não substitui a verificação completa do equipamento.
Para reduzir dúvidas e evitar retrabalho, o ideal é enviar à VR MAQ. o desenho técnico e os dados da chapa antes da execução.
A avaliação pode indicar quais informações ainda precisam ser complementadas e se a geometria proposta é compatível com o processo solicitado.
Saiba mais sobre os serviços de calandragem e conformação, caldeiraria e usinagem da VR MAQ.
Também é possível relacionar essa necessidade a soluções de fabricação de máquinas industriais e manutenção industrial, conforme o escopo do projeto.
Vantagens do serviço terceirizado de calandragem
A terceirização da calandragem pode ser uma alternativa operacional para empresas que precisam transformar chapas planas em cilindros, anéis, meias-luas ou cones, mas não desejam incorporar uma calandra de grande porte à própria estrutura.
Nesse modelo, a empresa contratante fornece as especificações da peça e, conforme o escopo combinado, as chapas para que o serviço especializado realize a conformação necessária.
A principal vantagem não deve ser analisada apenas pela comparação entre comprar ou não comprar uma máquina.
A decisão envolve o uso do equipamento ao longo do tempo, a necessidade de mão de obra qualificada, a preparação da operação, o controle dimensional, o risco de retrabalho e a continuidade da produção.
Principais benefícios da terceirização
- Evita a aquisição de uma máquina de grande porte: a empresa pode acessar uma capacidade de conformação específica sem imobilizar capital na compra, instalação e operação de uma calandra própria.
- Reduz a necessidade de mão de obra especializada dedicada: a equipe interna pode concentrar-se em atividades de fabricação, montagem, inspeção ou manutenção, enquanto a conformação é direcionada a uma prestadora com estrutura compatível.
- Permite utilizar capacidade técnica sob demanda: esse modelo pode ser adequado para demandas pontuais, lotes variáveis ou projetos que não justificam a operação contínua de uma calandra internamente.
- Pode reduzir etapas posteriores: quando a peça é corretamente planejada e conformada, há potencial para diminuir correções, ajustes, soldas complementares e lixamentos associados a desvios dimensionais.
- Apoia a continuidade operacional: a contratação de um serviço especializado pode ajudar a evitar que uma etapa de conformação se torne um gargalo dentro de uma oficina de caldeiraria ou de uma linha de fabricação.
- Contribui para o controle de perdas: a análise prévia do desenho, do material e das dimensões ajuda a planejar cortes e margens, evitando decisões improvisadas durante a fabricação.
Esses benefícios são possibilidades operacionais, não resultados automáticos.
A adequação depende da geometria da peça, do material, da espessura, da largura, do raio solicitado, das tolerâncias e da capacidade de inspeção exigida pelo projeto.
O diferencial do pré-curvamento das pontas
Um dos pontos críticos da calandragem é a região das extremidades da chapa.
Em determinadas configurações, a falta de pré-curvamento adequado pode deixar trechos retos nas pontas, conhecidos no setor como reto nas pontas.
Essa condição pode exigir cortes adicionais, solda, lixamento ou outras operações para aproximar a peça da geometria prevista.
A VR MAQ. informa utilizar calandras eletrônicas CNC de quatro rolos, que permitem realizar o pré-curvamento das extremidades antes do curvamento principal.
O objetivo técnico é melhorar a continuidade da curva e reduzir a necessidade de operações posteriores relacionadas às pontas.
A verificação final, porém, deve seguir o desenho técnico, as tolerâncias do projeto e os critérios de inspeção aplicáveis.
Na prática, o processo pode ser compreendido em quatro momentos:
- Preparação: análise do material, da espessura, das dimensões, do raio e da geometria solicitada.
- Posicionamento: acomodação da chapa entre os rolos de trabalho conforme a configuração definida para a operação.
- Pré-curvamento e passes: conformação progressiva das extremidades e do corpo da chapa até alcançar a curvatura especificada.
- Conferência: verificação dimensional, visual e, quando aplicável, inspeções definidas pelo projeto ou pela norma pertinente.
Executar internamente ou contratar o serviço
| Critério | Execução interna | Serviço terceirizado |
|---|---|---|
| Investimento em equipamento | Exige aquisição e estrutura compatível | Evita a incorporação imediata de uma grande máquina |
| Mão de obra | Requer profissionais preparados para a operação | Permite utilizar capacidade técnica externa |
| Frequência da demanda | Pode fazer sentido para uso recorrente e previsível | Pode ser adequado para demandas pontuais ou variáveis |
| Controle do processo | Fica concentrado na própria fábrica | Depende do alinhamento técnico e da inspeção da peça |
| Manutenção | Inclui cuidados com a calandra e seus componentes | A empresa contratante não precisa operar o equipamento |
| Risco de retrabalho | Depende da experiência, preparação e controle interno | Depende das especificações fornecidas e da validação do serviço |
Essa matriz é conceitual.
A escolha deve considerar o custo total da operação, e não apenas o valor direto da conformação.
Também é importante avaliar o custo de não conformidades, o descarte ou aproveitamento limitado de material, as etapas adicionais de acabamento e o impacto de uma parada na sequência de fabricação.
Perguntas para uma avaliação técnica
Antes de solicitar a análise de uma peça, reúna as informações disponíveis:
- Qual é o material da chapa: aço carbono, aço inox, alumínio ou Hardox?
- Qual é a espessura, a largura e o comprimento da chapa?
- A geometria final será cilíndrica, cônica, anelar ou segmentada?
- Qual é o raio interno ou externo desejado?
- Existem tolerâncias dimensionais definidas no desenho?
- A chapa será cortada antes da calandragem?
- Há requisitos de soldagem, acabamento, inspeção ou montagem posterior?
- A peça estará relacionada a tanque, vaso de pressão, estrutura, equipamento de transporte ou outra aplicação?
- Existe uma norma ou especificação de projeto que precise ser considerada?
- Como será organizada a retirada das peças após o serviço?
Quanto mais completas forem essas informações, mais consistente tende a ser a avaliação de viabilidade.
Para componentes relacionados a vasos de pressão, os requisitos devem ser analisados conforme o projeto e a norma aplicável, incluindo ASME quando pertinente.
A referência a uma norma não substitui a análise documental, o dimensionamento e a responsabilidade técnica correspondentes.
Por que avaliar a VR MAQ. para a terceirização
A VR MAQ. atua há quase 50 anos na fabricação de máquinas e equipamentos industriais e na prestação de serviços.
Essa experiência reúne conhecimentos relacionados à fabricação, à manutenção multimarcas, à segurança operacional e à continuidade das operações industriais.
No serviço de calandragem, a empresa apresenta a terceirização como uma solução de usinagem final, e não como a venda de uma máquina calandra.
A operação é direcionada à transformação das chapas conforme as características informadas pelo contratante, com atendimento em todo o território nacional e entrega por retirada das peças, conforme as condições aplicáveis ao projeto.
Para avaliar uma solicitação, envie o desenho técnico ou as dimensões disponíveis, o material, a espessura, a geometria, o raio, as tolerâncias e o uso previsto da peça.
A equipe da VR MAQ. poderá orientar a análise técnica a partir desses dados, sem substituir as validações de engenharia, inspeção e conformidade exigidas pela aplicação.
Perguntas frequentes
Escolher um serviço de calandragem exige mais do que verificar se a empresa possui uma calandra.
É necessário confirmar se o processo é compatível com o material, a espessura, as dimensões, a geometria, o raio de curvatura e as tolerâncias previstas no projeto.
Também devem ser avaliados o desenho técnico, a norma aplicável, a forma de inspeção e a logística de retirada das peças.
A VR MAQ. atua como fabricante e prestadora de serviços industriais há quase 50 anos, com experiência também em máquinas, equipamentos e manutenção.
No serviço de calandragem industrial, a empresa transforma chapas fornecidas pelo cliente em geometrias curvas, como cilindros, anéis, meias-luas e cones, utilizando calandras eletrônicas CNC de quatro rolos.
A análise técnica deve preceder qualquer confirmação de capacidade para uma peça específica.
Checklist para contratar o serviço
Antes de solicitar uma avaliação, reúna as seguintes informações:
- Material: informe se a chapa é de aço carbono, aço inox, alumínio, Hardox ou outro material especificado no projeto.
- Espessura: registre a medida nominal da chapa. A VR MAQ. informa trabalhar com espessuras a partir de 2 mm e também com grandes bitolas superiores a 2 polegadas ou 50 mm, sempre sujeitas à análise da peça.
- Dimensões: indique comprimento, largura, diâmetro, altura, desenvolvimento e demais medidas relevantes.
- Geometria: descreva se a peça será cilíndrica, cônica, anelar, em meia-lua ou composta por segmentos curvos.
- Raio de curvatura: informe o raio interno ou externo conforme o desenho técnico, evitando interpretações ambíguas.
- Tolerâncias: especifique os limites dimensionais, a circularidade, a ovalização permitida e outras exigências de controle.
- Desenho técnico: encaminhe o desenho atualizado, com unidades de medida, ângulos, soldas previstas, pontos de referência e observações de fabricação.
- Norma aplicável: identifique os requisitos normativos do projeto. Em peças relacionadas a vasos de pressão, a norma aplicável, incluindo ASME quando pertinente, deve ser definida e avaliada pelos responsáveis técnicos.
- Inspeção: estabeleça quais dimensões precisarão ser conferidas após a conformação e quais registros devem acompanhar a peça.
- Logística: alinhe a retirada das peças, considerando suas dimensões, peso, proteção superficial e condições de transporte.
O corte anterior à calandragem também merece atenção.
Quando o desenvolvimento da peça é definido corretamente antes da conformação, as bordas podem se ajustar melhor ao projeto e as margens de perda de material podem ser controladas.
Ainda assim, o aproveitamento depende do formato, da espessura, do material e da estratégia de fabricação.
Por isso, o desenho deve ser analisado antes do corte e não apenas depois que a chapa já estiver conformada.
Conformidade e segurança
A conformidade não se resume ao formato final da peça.
É preciso verificar se a geometria obtida atende ao desenho, às tolerâncias e aos requisitos de fabricação do equipamento em que será utilizada.
Em componentes destinados a vasos de pressão, tanques ou sistemas sujeitos a exigências específicas, a avaliação deve considerar o conjunto do projeto, a norma aplicável, os materiais rastreáveis quando exigidos e os procedimentos de inspeção definidos pelo responsável técnico.
A referência à ASME deve ser feita de maneira responsável: a norma pode ser pertinente em determinados projetos, mas sua aplicação depende do equipamento, da jurisdição, do código adotado e dos requisitos documentais envolvidos.
O serviço de calandragem, isoladamente, não substitui a análise de projeto, a soldagem qualificada, os ensaios ou as inspeções eventualmente exigidos.
A segurança também deve ser considerada em todas as etapas.
A movimentação de chapas espessas, o posicionamento entre rolos, a aplicação de força de conformação e a retirada de peças curvadas envolvem riscos operacionais.
A execução deve seguir procedimentos adequados, proteção dos operadores, análise de riscos e requisitos legais aplicáveis.
Não se deve presumir uma certificação ou uma condição de conformidade sem documentação específica do projeto e do processo.
Perguntas frequentes sobre calandragem industrial
O que é calandragem industrial?
É o processo de conformação mecânica ou hidráulica que transforma uma chapa plana em uma superfície curva.
Dependendo do projeto, o resultado pode ser um cilindro, cone, anel, meia-lua ou outro segmento curvo.
Qual é a diferença entre contratar o serviço e comprar uma calandra?
Ao contratar o serviço, o cliente envia a chapa ou as especificações da peça para que a conformação seja executada por uma empresa especializada.
Na compra de uma calandra, o cliente adquire o equipamento e assume a operação, a preparação, a manutenção, a capacitação e o controle do processo internamente.
A VR MAQ. oferece o serviço de conformação descrito neste conteúdo; isso não deve ser confundido automaticamente com a venda de uma máquina para executar a peça.
Quais materiais podem ser trabalhados?
No contexto do serviço informado pela VR MAQ., podem ser analisados aço carbono, aço inox, alumínio e Hardox.
A viabilidade depende da espessura, da largura, do raio solicitado, das propriedades do material e da geometria da peça.
Como evitar o reto nas pontas?
O reto nas pontas ocorre quando as extremidades da chapa não acompanham adequadamente o raio final.
O pré-curvamento correto reduz esse efeito.
As calandras eletrônicas CNC de quatro rolos informadas pela VR MAQ. permitem realizar o pré-curvamento das pontas de maneira controlada, o que pode reduzir a necessidade de solda, lixamento ou retrabalho adicional.
O resultado final ainda depende do material, das dimensões, do raio e da regulagem definida para o projeto.
Quais informações devo enviar para avaliar uma peça?
Envie material, espessura, largura, comprimento, raio interno ou externo, diâmetro, geometria, quantidade de peças, desenho técnico, tolerâncias, norma aplicável e necessidade de inspeção.
Fotografias ou croquis podem ajudar na triagem, mas não substituem o desenho com as dimensões necessárias.
A calandragem atende peças para vasos de pressão?
A peça pode ser avaliada para essa aplicação, mas a resposta depende do projeto, do material, das tolerâncias, da norma aplicável e da documentação exigida.
Componentes relacionados a vasos de pressão devem ser analisados conforme os requisitos técnicos pertinentes, incluindo ASME quando aplicável.
A conformação da chapa não representa, por si só, a aprovação completa do vaso ou do equipamento.
A VR MAQ. atende clientes em todo o Brasil?
A empresa informa atendimento em todo o território nacional, com entrega realizada por retirada das peças.
As condições logísticas devem ser avaliadas conforme as dimensões, o peso, a proteção e o local de retirada de cada serviço.
Como preparar uma consulta técnica
Para reduzir dúvidas e acelerar a avaliação, organize os dados em uma única solicitação e destaque qualquer requisito crítico de segurança, tolerância ou inspeção.
Informe também se a chapa será fornecida pelo cliente e se o corte deverá ocorrer antes da calandragem.
A VR MAQ. deve avaliar tecnicamente a compatibilidade entre a especificação recebida e o processo disponível antes de confirmar a execução.
Para uma análise consultiva, envie as especificações da peça, o desenho técnico e a norma aplicável ao canal de atendimento da VR MAQ.
A equipe poderá orientar a avaliação do serviço de calandragem e conformação, da usinagem complementar e das exigências relacionadas à fabricação industrial.
Quando necessário, também é possível relacionar a necessidade a soluções de calandras para chapas e tubos, equipamentos hidráulicos, prensas hidráulicas, manutenção industrial, caldeiraria e fabricação de máquinas industriais.
