Galeria
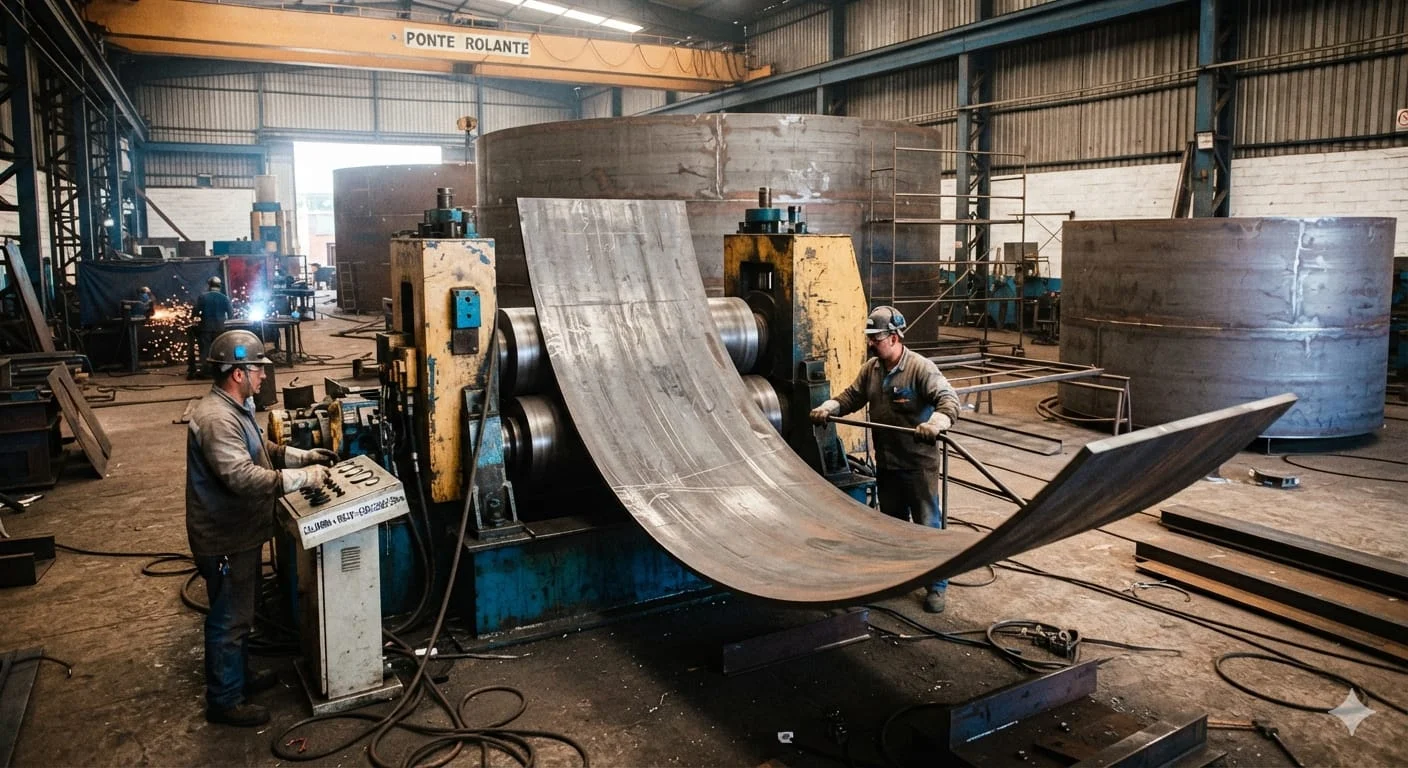
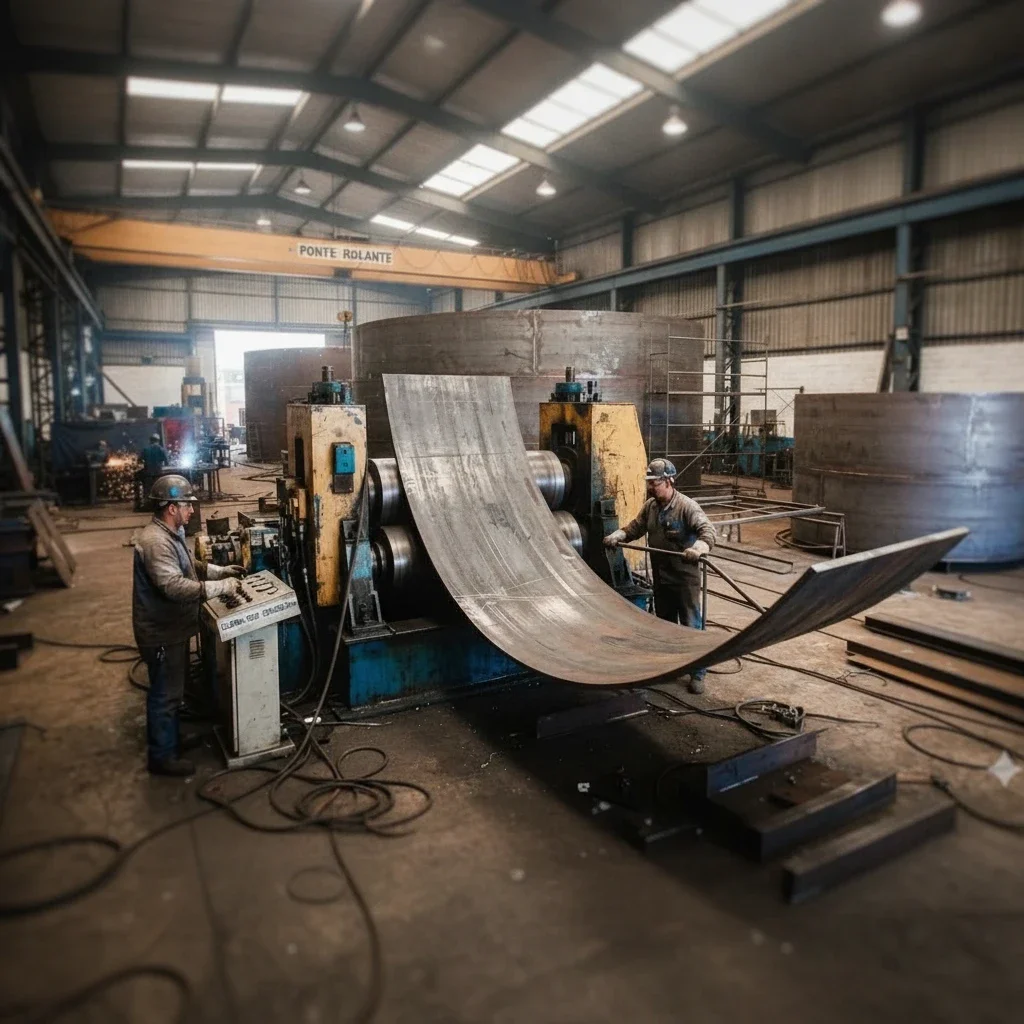
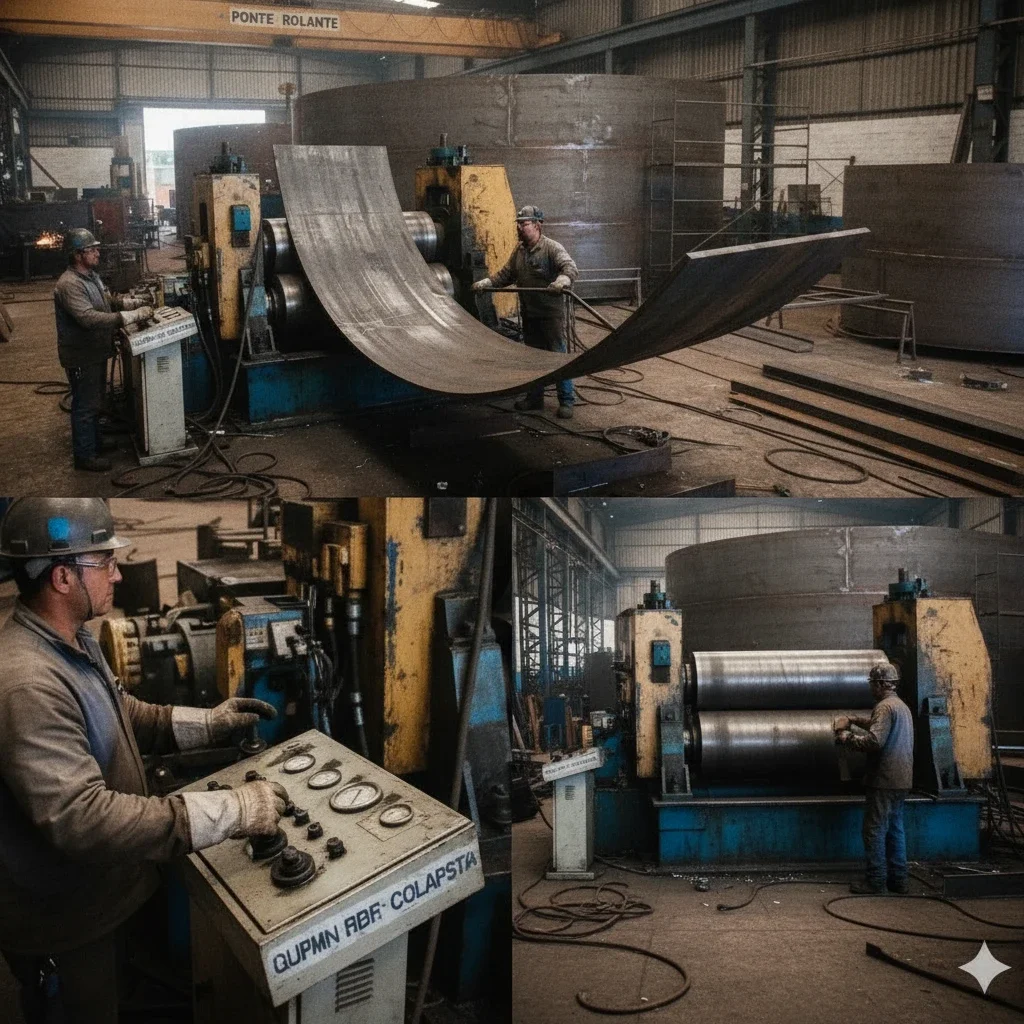
Clique nas imagens para ampliar
Dobra cilíndrica de metal: princípios, aplicações e calandragem industrial
O que é dobra cilíndrica de metal?
A dobra cilíndrica de metal é um processo de conformação que transforma uma chapa plana em uma superfície curva contínua, como um cilindro, um anel, uma meia-lua ou, conforme a geometria prevista no projeto, um cone.
Em vez de apenas criar uma dobra localizada, a operação distribui o esforço ao longo da chapa para alcançar um raio definido.
Na prática industrial, essa transformação pode ser realizada por calandragem mecânica ou hidráulica, com parâmetros determinados pelo material, pela espessura e pela forma final desejada.
Da chapa plana à superfície cilíndrica
Uma chapa plana possui duas dimensões predominantes e permanece essencialmente sem curvatura antes da conformação.
Depois do processo, ela passa a apresentar uma geometria espacial: seus pontos são deslocados de maneira controlada para formar uma superfície curva.
Essa mudança é fundamental na fabricação de costados de tanques, componentes de caldeiraria, estruturas metálicas e outros conjuntos que dependem de um raio uniforme para facilitar a montagem e a soldagem.
A calandragem é uma das formas mais utilizadas para produzir essa curvatura contínua.
A chapa é conduzida entre rolos que aplicam força progressiva, permitindo ajustar o raio de acordo com o projeto.
O resultado não depende somente da pressão aplicada.
É necessário considerar o comportamento elástico do metal, porque parte do material tende a retornar parcialmente à forma original após a retirada da carga.
Esse fenômeno é conhecido como retorno elástico e precisa ser compensado na definição dos parâmetros de trabalho.
Fatores que influenciam o resultado
Os principais fatores técnicos que interferem na conformação são:
- Material: aço carbono, aço inoxidável, alumínio e Hardox apresentam propriedades mecânicas diferentes, como resistência, ductilidade e tendência ao retorno elástico.
- Espessura: chapas mais finas e chapas de grandes bitolas exigem ajustes distintos de força, posicionamento e sequência de passes. No serviço informado pela VR MAQ., a capacidade apresentada abrange espessuras a partir de 2 mm e bitolas superiores a 2 polegadas, com viabilidade avaliada conforme o projeto.
- Raio e diâmetro: quanto menor o raio pretendido em relação à espessura da chapa, maior tende a ser a exigência sobre o processo e sobre o controle da deformação.
- Dimensões do blank: comprimento, largura e formato inicial determinam como a chapa será posicionada e quanto material estará disponível para formar a peça.
- Orientação e preparação: o sentido de laminação, a identificação do material, o corte e a remoção de rebarbas podem influenciar a previsibilidade da conformação.
- Tolerâncias do projeto: peças destinadas a montagem, soldagem ou fabricação de vasos e tanques precisam ser verificadas conforme os requisitos dimensionais e normativos aplicáveis.
O planejamento do corte antes da calandragem também é relevante.
Quando a geometria é definida previamente e o corte é compatível com o raio e as dimensões finais, há melhores condições para reduzir sobras, desalinhamentos e retrabalho.
Ainda assim, a necessidade de acabamento, soldagem ou ajustes deve ser analisada caso a caso, pois depende do desenho, do material e das tolerâncias especificadas.
Na VR MAQ., o serviço de calandragem transforma chapas fornecidas pelo cliente em peças curvas para aplicações industriais.
A empresa informa o uso de calandras eletrônicas CNC de quatro rolos, recurso associado ao controle do processo e ao pré-curvamento das pontas.
Esse pré-curvamento busca evitar o chamado “reto nas pontas”, uma região sem o raio adequado que pode exigir operações adicionais antes da montagem.
A confirmação da viabilidade deve considerar os desenhos, materiais, espessuras, dimensões e requisitos técnicos de cada solicitação.
Como funciona a calandragem de chapas?
A calandragem de chapas é um processo de conformação no qual uma chapa metálica plana passa por esforços controlados até adquirir uma curvatura definida em projeto.
Na prática, a operação pode resultar em cilindros, anéis, meias-luas ou cones, conforme a geometria solicitada, o material empregado e os parâmetros de fabricação.
No serviço de calandragem da VR MAQ., as chapas são fornecidas pelos clientes e transformadas em peças curvas por meio de curvamento mecânico ou hidráulico.
1. Preparação e posicionamento da chapa
Antes do curvamento, é necessário analisar as informações do projeto, como material, espessura, dimensões, diâmetro ou raio desejado, sentido de laminação quando aplicável e tolerâncias dimensionais.
Essa etapa ajuda a definir a sequência de operação e a verificar se a geometria pretendida é compatível com as características da chapa e com os recursos disponíveis.
O corte também exerce influência direta no resultado.
Quando a chapa é cortada com as dimensões adequadas antes da calandragem, a peça tende a exigir menos correções posteriores.
O planejamento deve considerar ainda a posição da emenda, o desenvolvimento da superfície curva e as margens necessárias para a fabricação, evitando que o material seja preparado de maneira incompatível com o formato final.
Na preparação, a superfície da chapa e a região de trabalho devem estar livres de condições que prejudiquem o apoio e o deslocamento do material.
Em seguida, a peça é posicionada entre os rolos da calandra conforme a orientação definida para o processo.
O alinhamento é importante porque uma chapa fora de esquadro ou deslocada pode produzir uma curvatura irregular, diferença entre as bordas ou variação no diâmetro ao longo da peça.
2. Aplicação do curvamento mecânico ou hidráulico
Durante a operação, os rolos aplicam forças progressivas sobre a chapa.
O material é submetido a deformação controlada até que sua superfície plana passe a acompanhar o raio especificado.
O movimento relativo entre os rolos e os ajustes de pressão determinam como a chapa avança e quanto ela se aproxima da geometria final.
No curvamento mecânico, a conformação ocorre pela atuação dos componentes da máquina e pela regulagem da posição dos rolos.
Em sistemas hidráulicos, a força é aplicada e controlada por um conjunto hidráulico, permitindo adequar o esforço às condições da operação.
A escolha e o ajuste do método dependem de fatores como espessura, resistência mecânica, largura, formato e raio requerido.
A conformação normalmente acontece de modo gradual.
Passes sucessivos podem ser necessários para aproximar a peça do formato projetado sem concentrar esforços de maneira inadequada.
A quantidade de ajustes não deve ser presumida apenas pela espessura, pois materiais diferentes podem apresentar comportamentos distintos durante a deformação.
Por isso, a viabilidade e os parâmetros precisam ser avaliados conforme o projeto de cada peça.
3. Pré-curvamento das pontas e formação do cilindro
Uma etapa essencial é o pré-curvamento das extremidades.
As pontas da chapa precisam receber uma deformação inicial para que acompanhem o mesmo raio do trecho central.
Sem esse cuidado, pode permanecer uma área relativamente reta nas extremidades, conhecida no setor como reto nas pontas, que dificulta o fechamento preciso do cilindro e pode aumentar a necessidade de retrabalho.
Após o pré-curvamento, a chapa continua passando pelos rolos até formar a curvatura contínua.
O operador ou o sistema de controle acompanha a evolução da peça, verificando o alinhamento, o fechamento e a proximidade das dimensões previstas.
Quando a geometria é cilíndrica, as bordas devem se aproximar de forma compatível com a etapa posterior de montagem ou soldagem definida no projeto.
As calandras eletrônicas CNC de quatro rolos utilizadas pela VR MAQ. são apresentadas como um diferencial para realizar o pré-curvamento das pontas e contribuir para uma formação mais uniforme da peça.
Ainda assim, o resultado final depende da combinação entre desenho, material, espessura, corte, regulagem e controle dimensional.
A calandragem não substitui a especificação técnica: ela executa a transformação da chapa conforme os requisitos informados para a fabricação.
Depois do curvamento, a peça pode seguir para inspeções dimensionais e para outras etapas da fabricação industrial, como preparação de juntas, soldagem ou montagem, quando previstas no projeto.
A conferência deve considerar o formato solicitado e as tolerâncias aplicáveis ao equipamento ou conjunto em que a peça será integrada.
Materiais e espessuras trabalhados na conformação
A escolha do material e da espessura influencia diretamente o comportamento da chapa durante a conformação.
Na calandragem, não basta considerar apenas o diâmetro final da peça: é necessário avaliar propriedades mecânicas, dimensões do blank, sentido de laminação, raio desejado, tolerâncias e capacidade do equipamento.
Esses fatores determinam a força necessária, o retorno elástico e a possibilidade de alcançar a geometria prevista sem deformações indesejadas.
Materiais informados para o serviço
O serviço de calandragem da VR MAQ. é apresentado para chapas de aço carbono, aço inoxidável, alumínio e Hardox.
Cada material reage de maneira diferente ao esforço aplicado pelos rolos, por isso os parâmetros de conformação devem ser definidos de acordo com a especificação da peça e do projeto.
- Aço carbono: utilizado em diversas estruturas e componentes industriais, apresenta características que variam conforme a especificação do aço, a espessura e o tratamento recebido. A avaliação desses dados é importante para definir a sequência de passes e o raio de curvatura adequado.
- Aço inoxidável: exige atenção às propriedades mecânicas, ao acabamento superficial e ao risco de marcas durante o manuseio. O projeto deve indicar os requisitos dimensionais e visuais aplicáveis à peça.
- Alumínio: em geral, possui comportamento mecânico diferente dos aços e pode apresentar maior sensibilidade a marcas, riscos e retorno elástico conforme a liga e a espessura. A viabilidade deve ser confirmada a partir da especificação do material.
- Hardox: é um aço de alta resistência e dureza destinado a aplicações industriais exigentes. Sua conformação requer análise cuidadosa da espessura, do raio mínimo admissível e das condições definidas pelo fabricante do material.
A indicação de um desses materiais não significa que qualquer liga, dimensão ou geometria possa ser processada automaticamente.
Para evitar incompatibilidades, o cliente deve fornecer a especificação técnica da chapa e os requisitos da peça antes da confirmação do serviço.
Faixa de espessuras e influência no processo
A capacidade apresentada para a calandragem abrange chapas a partir de 2 mm e bitolas superiores a 2 polegadas, equivalentes a mais de 50 mm.
Essa faixa demonstra a amplitude de aplicação do serviço, mas a espessura, isoladamente, não define a viabilidade da operação.
Uma chapa espessa com material de alta resistência pode exigir condições diferentes de uma chapa mais fina de aço carbono, por exemplo.
Entre os principais dados que devem ser analisados estão:
- espessura nominal e eventuais variações dimensionais da chapa;
- limite de escoamento, resistência mecânica e ductilidade do material;
- comprimento, largura e peso aproximado da peça;
- diâmetro interno ou externo, raio de curvatura e formato final;
- necessidade de produzir cilindros, anéis, meias-luas ou cones;
- tolerâncias dimensionais e critérios de inspeção definidos no projeto;
- existência de soldas, recortes, furos ou outras operações posteriores.
Quanto maior a espessura ou a resistência do material, maior tende a ser a exigência sobre força de conformação, preparação, posicionamento e controle dimensional.
Também pode ocorrer retorno elástico: depois que a pressão dos rolos é retirada, a chapa tende a recuperar parcialmente sua forma original.
Por isso, o ajuste do processo deve considerar o comportamento específico do material, e não apenas o raio nominal solicitado.
Por que a avaliação do projeto é indispensável
A análise prévia permite verificar se as dimensões da chapa fornecida são compatíveis com a geometria desejada e ajuda a reduzir perdas de material.
O corte preciso antes da calandragem pode contribuir para uma melhor utilização da chapa e para a obtenção de peças que demandem menos retrabalho, massas, solda corretiva ou lixamento, quando o projeto e a execução estiverem adequadamente alinhados.
Em aplicações sujeitas a requisitos rigorosos, como componentes relacionados a vasos de pressão, a calibração e o controle dimensional precisam ser tratados conforme os critérios técnicos aplicáveis ao projeto, incluindo referências como a ASME quando especificadas.
Isso não substitui a análise de engenharia, a inspeção ou a validação exigida pelo responsável técnico.
A VR MAQ. transforma chapas fornecidas pelos clientes e avalia a execução conforme as características do material, da espessura e da peça solicitada.
Assim, antes de encaminhar a chapa para a conformação, é recomendável consultar a empresa com o desenho, a especificação do material, a espessura, as dimensões, o diâmetro ou raio pretendido e as tolerâncias necessárias.
A confirmação da viabilidade depende da análise desses elementos em conjunto.
Dobra cilíndrica de metal e calandragem: diferenças entre processos
A dobra cilíndrica de metal e a calandragem são processos de conformação destinados a transformar uma chapa plana em uma geometria curva.
Embora os termos sejam frequentemente usados como sinônimos, eles podem descrever situações diferentes.
A dobra pode ocorrer de maneira localizada, concentrando a deformação em uma linha ou em regiões específicas da peça.
Já a calandragem é normalmente associada à formação progressiva de uma curvatura contínua, adequada à produção de cilindros, anéis, meias-luas e cones.
Dobra localizada e conformação de superfícies curvas
Na dobra localizada, a chapa é submetida a esforços que produzem ângulos ou mudanças de direção determinadas pelo projeto.
Esse princípio é comum em peças com abas, dobras lineares, reforços e componentes que precisam assumir uma geometria angular.
A conformação pode ser realizada com diferentes equipamentos, ferramentas e métodos, escolhidos de acordo com o material, a espessura, o raio desejado e as tolerâncias dimensionais.
Na conformação cilíndrica, o objetivo não é criar apenas uma linha de dobra, mas distribuir a deformação ao longo da chapa para gerar uma superfície curva.
O resultado depende da relação entre espessura, largura, comprimento, propriedades mecânicas do material, raio interno e configuração do equipamento.
Por isso, uma peça visualmente simples pode exigir planejamento técnico para evitar deformações indesejadas, desalinhamento ou excesso de tensão residual.
Quando a geometria exige curvatura contínua
A calandragem é indicada, em termos conceituais, quando o projeto exige uma curvatura uniforme ou progressiva em uma extensão significativa da chapa.
Durante a operação, a peça passa por uma sequência de esforços que modifica gradualmente sua forma até atingir o raio especificado.
Esse método é diferente de produzir vários vincos próximos para simular uma curva, pois a intenção é obter uma superfície contínua e compatível com a montagem posterior.
A curvatura contínua é relevante em componentes que serão unidos por soldagem, instalados em conjuntos cilíndricos ou integrados a estruturas que dependem de encaixe dimensional.
Dependendo do desenho, a chapa pode ser transformada em um cilindro completo, em um segmento de arco, em uma meia-lua, em um anel ou em um cone.
A geometria final deve ser definida antes da execução, incluindo diâmetro ou raio, comprimento, posição das emendas, tolerâncias e eventuais etapas posteriores de fabricação.
Um ponto importante é o pré-curvamento das extremidades.
Quando as pontas permanecem retas, a peça pode apresentar uma região que não acompanha corretamente o raio principal, exigindo correções, cortes adicionais, solda ou lixamento.
Em uma operação adequadamente especificada, o pré-curvamento ajuda a formar a geometria desde as extremidades e reduz a necessidade de retrabalho, sempre conforme as condições do projeto e do material.
Calandragem não é o mesmo que comprar uma máquina calandra
Também existe uma diferença comercial e operacional entre contratar um serviço de calandragem e adquirir uma máquina calandra.
Na compra do equipamento, a empresa passa a ser responsável pela instalação, operação, preparação das chapas, definição dos parâmetros, capacitação dos operadores, manutenção e controle da produção.
Essa alternativa pode fazer sentido quando há demanda recorrente e estrutura interna compatível, mas a decisão depende de fatores próprios de cada operação industrial.
Na contratação de um serviço, o cliente fornece as chapas e encaminha as especificações da peça que precisa ser produzida.
A prestadora realiza a conformação conforme a viabilidade técnica definida para o projeto, e o cliente recebe a peça processada para continuar sua fabricação.
Essa modalidade pode evitar o investimento em uma máquina de grande porte e reduzir a necessidade de manter mão de obra especializada exclusivamente para essa etapa.
No caso da VR MAQ., o serviço de calandragem transforma chapas fornecidas pelos clientes em componentes curvos, utilizando calandras eletrônicas CNC de quatro rolos.
A empresa informa capacidade para trabalhar com aço carbono, aço inox, alumínio e Hardox, em espessuras que vão de 2 mm a bitolas superiores a 2 polegadas, sempre dependendo da avaliação da peça e das condições do projeto.
O atendimento é realizado em todo o território nacional, com retirada das peças conforme o contexto informado.
Assim, a escolha entre dobra localizada, calandragem ou aquisição de uma máquina deve partir da geometria desejada, do material, da espessura, do volume de produção, das tolerâncias e da estrutura disponível.
Para uma cotação técnica, é recomendável encaminhar o desenho ou as dimensões da peça, o raio ou diâmetro requerido, a espessura, o tipo de material e a quantidade.
A VR MAQ. pode avaliar a viabilidade do serviço de conformação a partir dessas informações.
Aplicações industriais de peças cilíndricas e curvas
Onde peças cilíndricas e curvas são utilizadas na indústria
A conformação de chapas permite transformar material plano em geometrias adequadas a diferentes etapas de fabricação industrial.
Na prática, a dobra cilíndrica de metal pode resultar em cilindros, anéis, meias-luas e cones, conforme o desenho, o raio de curvatura, a espessura e a finalidade da peça.
Essas formas podem ser utilizadas individualmente ou integradas a conjuntos soldados, estruturas montadas e equipamentos fabricados sob requisitos específicos.
A escolha da geometria não depende apenas da aparência final.
O formato precisa considerar a função da peça, a maneira como ela será unida a outros componentes, as cargas envolvidas, o espaço disponível e os critérios dimensionais definidos no projeto.
Por isso, a calandragem deve ser planejada em conjunto com as etapas de corte, soldagem, montagem e inspeção.
Cilindros, anéis, meias-luas e cones
Os cilindros são empregados quando a fabricação exige um corpo tubular ou uma superfície curva contínua.
Depois da conformação, as bordas da chapa podem ser preparadas para união por soldagem, de acordo com o procedimento definido para o conjunto.
A peça calandrada também pode receber outras operações de fabricação, como acabamento, preparação de bordas e montagem com fundos, flanges ou reforços, desde que essas etapas estejam previstas no projeto.
Os anéis podem atuar como componentes estruturais, reforços ou partes de conjuntos circulares.
Já as meias-luas são úteis em composições que exigem apenas uma seção curva, enquanto os cones atendem projetos nos quais há variação de diâmetro entre uma extremidade e outra.
Cada uma dessas geometrias exige avaliação própria de desenvolvimento, sentido de laminação quando aplicável, sobremetal, tolerâncias e sequência de conformação.
Aplicações em diferentes setores industriais
Na caldeiraria, chapas curvadas podem integrar carcaças, dutos, componentes de equipamentos, estruturas e conjuntos soldados.
O resultado esperado depende da compatibilidade entre o desenho da peça e os recursos de conformação disponíveis.
Quando o corte inicial é preciso, a montagem tende a contar com referências dimensionais mais consistentes, reduzindo ajustes manuais que poderiam comprometer a produtividade da fabricação.
Em estaleiros de reparo naval, peças curvas podem ser necessárias para substituição, adequação ou reconstrução de componentes metálicos.
Nesses casos, além da geometria, é importante considerar o acesso ao local de montagem, a sequência de instalação, a compatibilidade com a estrutura existente e os requisitos de segurança da operação.
A peça conformada deve ser especificada a partir de medidas e desenhos confiáveis, evitando que alterações posteriores provoquem retrabalho.
Na fabricação de torres eólicas, a conformação cilíndrica está relacionada à produção de segmentos de grande diâmetro que posteriormente podem ser unidos para formar conjuntos estruturais.
O controle do raio, da circularidade, do alinhamento e das bordas é relevante para a continuidade entre os segmentos e para a execução das soldas previstas no projeto.
A viabilidade deve ser analisada conforme o material, a espessura, o diâmetro e os critérios técnicos aplicáveis a cada fornecimento.
Em tanques de combustível e outros equipamentos industriais, chapas calandradas podem formar costados, partes cônicas, anéis de reforço ou componentes de transição.
A aplicação exige atenção especial ao material especificado, à espessura, às tolerâncias, à preparação para soldagem e aos requisitos normativos definidos para o equipamento.
A calandragem, isoladamente, não substitui as demais verificações necessárias à fabricação e à liberação do conjunto.
Integração com soldagem, montagem e fabricação
A peça curva geralmente representa uma etapa dentro de uma cadeia produtiva maior.
Um fluxo típico pode envolver:
- definição da geometria, do raio e das tolerâncias no desenho técnico;
- seleção da chapa conforme o material e a espessura especificados;
- corte e preparação do blank, considerando o desenvolvimento da peça;
- calandragem para obtenção da curvatura prevista;
- inspeção dimensional e conferência do formato;
- montagem, ponteamento e soldagem conforme o procedimento aplicável;
- acabamento e integração ao equipamento ou à estrutura final.
O planejamento deve prever a posição das emendas, a acessibilidade para soldagem, a necessidade de reforços e a forma de movimentação da peça.
Também é importante alinhar previamente quais dimensões serão verificadas e quais documentos técnicos acompanharão o serviço, quando exigidos pelo processo do contratante.
A VR MAQ. oferece serviço de calandragem de chapas para transformar chapas fornecidas pelos clientes em peças curvas, atendendo aplicações industriais em todo o território nacional conforme as condições definidas para cada solicitação.
A empresa trabalha com geometrias como cilindros, anéis, meias-luas e cones, utilizando calandras eletrônicas CNC de quatro rolos.
Para avaliar a aplicação, o cliente deve encaminhar o desenho ou as medidas da peça, o material, a espessura, o diâmetro ou raio, a quantidade e as tolerâncias esperadas.
Assim, a conformação pode ser analisada em conexão com as etapas de soldagem, montagem e fabricação do conjunto.
Precisão perdas de material e qualidade dimensional
Por que o planejamento influencia a precisão da calandragem
A qualidade dimensional de uma peça calandrada começa antes de a chapa chegar aos rolos.
O planejamento deve relacionar o desenho da peça, o material, a espessura, o diâmetro ou raio desejado, o comprimento desenvolvido, as tolerâncias e a sequência de fabricação.
Quando essas informações são analisadas previamente, o corte pode ser realizado de maneira compatível com a geometria final, reduzindo ajustes improvisados durante a conformação.
No Serviço de Calandragem de Chapas da VR MAQ., o cliente fornece a chapa plana que será transformada em cilindros, anéis, meias-luas ou cones.
Por isso, a preparação do material tem papel decisivo no resultado.
Um corte preciso antes da calandragem ajuda a posicionar corretamente a peça, favorece a repetibilidade do processo e contribui para que as bordas se encontrem de acordo com o projeto, sem depender de correções excessivas na etapa de montagem.
Corte preciso e aproveitamento da chapa
O corte deve considerar não apenas as dimensões externas da peça, mas também a forma como o material será conformado.
Em uma geometria cilíndrica, por exemplo, o desenvolvimento da chapa precisa ser compatível com o diâmetro previsto e com a espessura do material.
Em peças cônicas ou com recortes específicos, a definição do contorno exige ainda mais atenção, porque pequenas divergências podem se refletir no fechamento, na montagem e na soldagem.
Um planejamento adequado também permite avaliar o melhor aproveitamento da chapa original.
A disposição dos recortes pode reduzir sobras desnecessárias e preservar áreas úteis para outras peças, sempre respeitando a orientação do material, os limites do projeto e a segurança da operação.
Essa análise não significa eliminar completamente perdas, pois toda fabricação pode exigir margens técnicas, aparas ou ajustes.
O objetivo é minimizar desperdícios evitáveis sem comprometer a geometria e a integridade da peça.
Antes do corte, é recomendável conferir a documentação técnica, a identificação do material, a espessura nominal e as dimensões solicitadas.
Também é importante verificar se a superfície apresenta danos, deformações ou irregularidades que possam interferir na conformação.
A definição do método de corte deve ser compatível com o material e com o acabamento exigido no projeto, especialmente quando as bordas participarão de uma junta soldada ou de uma montagem posterior.
Calibração e controle dimensional durante o processo
A calandragem não deve ser avaliada somente pela aparência da curva.
O controle dimensional envolve comparar a peça conformada com os requisitos do projeto.
Entre os pontos de verificação podem estar o diâmetro, o raio, a circularidade, o comprimento, o alinhamento das bordas, a conicidade e a posição de recortes ou extremidades.
Quais dimensões serão controladas e quais tolerâncias serão aplicadas dependem da finalidade da peça e das especificações técnicas fornecidas pelo cliente.
A calibração milimétrica é especialmente relevante em componentes destinados a conjuntos que exigem encaixe, soldagem ou continuidade geométrica.
Se uma chapa chega à etapa de montagem com variação além do previsto, podem surgir desalinhamentos, aberturas irregulares de junta e necessidade de correções.
Em projetos sujeitos a critérios rigorosos, como aplicações relacionadas a vasos de pressão, o controle deve seguir os requisitos definidos na documentação do projeto e nas normas aplicáveis, incluindo critérios como os da ASME quando forem pertinentes.
A conformação também pode ser influenciada por propriedades do material, espessura, largura, direção de laminação, tensão interna e retorno elástico.
O retorno elástico ocorre quando o material tende a recuperar parcialmente sua forma após a retirada da carga.
Por esse motivo, o ajuste do processo precisa considerar a resposta do material e a geometria especificada, em vez de tratar todas as chapas como se tivessem o mesmo comportamento.
Como o controle reduz retrabalho
Quando o corte, o posicionamento e a calibração são adequados, a peça tende a chegar às etapas seguintes com uma geometria mais próxima do necessário.
Isso pode reduzir a necessidade de intervenções como uso de massas para correção, soldas adicionais, lixamento excessivo ou ajustes manuais para compensar diferenças de forma.
A redução de retrabalho é um benefício potencial do planejamento e da execução compatíveis com o projeto; ela não deve ser interpretada como uma segurança independente das condições do material, do desenho e das tolerâncias solicitadas.
O chamado efeito de reto nas pontas é um exemplo de dificuldade que pode comprometer o fechamento de uma chapa curvada.
Quando as extremidades não acompanham adequadamente o raio, a montagem do cilindro pode exigir esforço adicional e correções antes da soldagem.
No contexto informado para a VR MAQ., o uso de calandras eletrônicas CNC de quatro rolos permite realizar o pré-curvamento das pontas de maneira precisa, contribuindo para eliminar esse efeito quando o processo e os parâmetros são adequados à peça.
Uma peça que exige menos correção pode favorecer o fluxo de produção, pois reduz movimentações, reinspeções e operações que não estavam previstas no roteiro original.
Também pode ajudar a preservar o acabamento e a manter mais previsível a integração com soldagem, montagem e fabricação industrial.
Ainda assim, a avaliação final deve considerar a inspeção da peça e os critérios técnicos definidos para cada aplicação.
Boas práticas para preservar a qualidade dimensional
Para melhorar a rastreabilidade e a consistência do serviço de calandragem, o cliente deve fornecer informações completas e atualizadas.
O conjunto de dados pode incluir:
- desenho ou modelo da peça;
- material e especificação da chapa;
- espessura e dimensões iniciais;
- diâmetro interno, diâmetro externo ou raio de conformação;
- comprimento, largura e geometria desejada;
- presença de cones, anéis, meias-luas, recortes ou furos;
- tolerâncias dimensionais e requisitos de acabamento;
- quantidade de peças e necessidade de repetição do padrão;
- critérios de inspeção e requisitos normativos aplicáveis ao projeto.
Também é útil definir previamente como as peças serão retiradas, transportadas e armazenadas.
Uma chapa corretamente calandrada pode perder alinhamento ou sofrer danos se for apoiada de modo inadequado, movimentada sem os recursos necessários ou empilhada sem considerar sua geometria.
A retirada das peças deve ser organizada de acordo com as características do conjunto e com as orientações de segurança aplicáveis.
Precisão como parte da eficiência industrial
A precisão dimensional não é apenas uma característica estética.
Ela interfere na montagem, na soldagem, no consumo de insumos, na previsibilidade do processo e na possibilidade de atender aos requisitos técnicos do equipamento final.
Por isso, o corte preciso antes da calandragem, a escolha adequada dos parâmetros e a verificação das dimensões formam uma sequência integrada.
A VR MAQ. oferece a transformação de chapas fornecidas pelos clientes e atende demandas em todo o território nacional, com retirada das peças.
Para avaliar a viabilidade de uma peça específica, é necessário encaminhar os dados do projeto e as características do material.
Assim, a análise pode considerar a geometria, a espessura, as tolerâncias, o aproveitamento da chapa e os critérios de qualidade aplicáveis, sem substituir a responsabilidade técnica do projeto ou das inspeções exigidas para a aplicação final.
Tecnologia CNC segurança e conformidade na operação
Tecnologia CNC, segurança e conformidade na operação
A precisão da calandragem depende da combinação entre o equipamento, a preparação da chapa, os parâmetros de conformação e o controle dimensional da peça.
No serviço de calandragem da VR MAQ., são utilizadas calandras eletrônicas CNC de quatro rolos, uma configuração adequada para operações que exigem controle do curvamento e pré-curvamento das extremidades.
Como funciona uma calandra CNC de quatro rolos
Em uma calandra de quatro rolos, a chapa é posicionada e conduzida entre rolos que aplicam esforços controlados para formar uma curvatura contínua.
O sistema CNC permite programar e repetir movimentos conforme os parâmetros definidos para o projeto, considerando fatores como material, espessura, raio ou diâmetro pretendido e geometria final.
O controle numérico não substitui a análise técnica da peça.
Antes da operação, é necessário verificar o desenho, as dimensões, a sequência de conformação e as características do material.
A capacidade de curvamento deve ser avaliada para cada solicitação, especialmente quando a chapa apresenta grande espessura, elevada resistência mecânica ou requisitos dimensionais rigorosos.
Pré-curvamento e o problema do reto nas pontas
Um desafio comum na formação de cilindros é a permanência de trechos retos nas extremidades da chapa.
Esse efeito ocorre quando a região próxima às pontas não recebe curvatura suficiente durante o processo, exigindo posteriormente corte, retrabalho, solda ou lixamento para alcançar a geometria especificada.
A calandra eletrônica CNC de quatro rolos utilizada pela VR MAQ. permite realizar o pré-curvamento das pontas de maneira controlada.
Esse recurso é o diferencial informado para reduzir ou eliminar o efeito de “reto nas pontas”, contribuindo para uma transição mais uniforme entre as extremidades e a parte central da chapa.
A qualidade final, porém, continua dependendo do projeto, do material recebido, das dimensões solicitadas e da correta definição dos parâmetros de operação.
Quando o corte da chapa é planejado antes da calandragem, a peça pode ser preparada de acordo com a geometria necessária.
Isso favorece o aproveitamento do material e reduz a necessidade de ajustes posteriores, como aplicação de massas, remoção excessiva de material ou correções na montagem.
Segurança durante a operação
A calandragem envolve componentes móveis, forças elevadas e chapas que podem apresentar peso e dimensões significativos.
Por isso, a operação deve ser conduzida com avaliação prévia dos riscos, organização da área, movimentação adequada da peça e uso dos recursos de proteção aplicáveis à atividade.
Também é essencial impedir a permanência de pessoas em zonas de esmagamento, arraste ou projeção durante o acionamento dos rolos.
A segurança não se limita ao operador da calandra.
O transporte, o posicionamento, a retirada e o armazenamento das peças também precisam ser considerados no planejamento.
Procedimentos operacionais, inspeção do equipamento e capacitação compatível com a função são medidas gerais importantes para reduzir ocorrências e preservar a integridade da equipe e do patrimônio.
A VR MAQ. informa atuar com compromisso rigoroso com segurança e conformidade técnica.
Esse compromisso deve ser refletido na análise de cada serviço, sem presumir certificações específicas que não tenham sido apresentadas.
Conformidade em projetos industriais
Em peças destinadas a equipamentos industriais, tanques ou componentes sujeitos a requisitos de fabricação, a geometria final precisa ser compatível com o projeto e com os critérios técnicos aplicáveis.
Projetos relacionados a vasos de pressão, por exemplo, podem seguir requisitos como os da ASME, conforme a especificação do equipamento, a responsabilidade técnica envolvida e a documentação exigida para cada aplicação.
A referência à ASME não significa, por si só, que todo serviço ou peça possua certificação ASME.
É necessário confirmar previamente quais normas, tolerâncias, inspeções, registros dimensionais e documentos fazem parte do escopo contratado.
Dessa forma, a tecnologia CNC contribui para a repetibilidade do processo, enquanto a conformidade depende do conjunto formado por projeto, material, execução, inspeção e rastreabilidade aplicável.
Ao solicitar uma calandragem, o cliente deve informar a finalidade da peça, o material, a espessura, o diâmetro ou raio, o comprimento, as tolerâncias e eventuais requisitos normativos.
Com esses dados, a VR MAQ. pode avaliar tecnicamente a solicitação e orientar o escopo do serviço de transformação da chapa fornecida pelo cliente.
Como avaliar um serviço de calandragem industrial?
Escolher um serviço de calandragem industrial exige mais do que informar o diâmetro desejado.
A qualidade da peça depende da compatibilidade entre material, espessura, geometria, tolerâncias, método de conformação e finalidade do componente.
Antes de solicitar um orçamento, reúna os dados do projeto e confirme se a empresa consegue transformar a chapa fornecida em uma peça adequada à etapa seguinte de fabricação.
Informações técnicas para solicitar o orçamento
O primeiro passo é apresentar um desenho técnico, croqui dimensionado ou conjunto de medidas que descreva a peça.
Sempre que possível, informe:
- material da chapa, como aço carbono, aço inox, alumínio ou Hardox;
- espessura e dimensões iniciais da chapa;
- diâmetro interno ou externo, raio de curvatura ou desenvolvimento da peça;
- formato pretendido, como cilindro, anel, meia-lua ou cone;
- comprimento, largura, quantidade de peças e sentido de laminação, quando esse dado for relevante ao projeto;
- tolerâncias dimensionais e requisitos de acabamento;
- necessidade de bordas pré-curvadas, furos, cortes prévios ou preparação para soldagem;
- norma, especificação de fabricação ou critério de inspeção aplicável ao componente.
Também é importante informar a aplicação final.
Uma peça destinada a um conjunto estrutural pode ter requisitos diferentes de outra que será integrada a um tanque, equipamento de processo, torre ou componente sujeito a critérios específicos de fabricação.
Quando houver documentação de engenharia, ela deve acompanhar a solicitação para reduzir interpretações e retrabalho.
Checklist antes de contratar
Use este checklist para verificar se as informações essenciais estão disponíveis:
- A matéria-prima será fornecida pelo cliente?
- O material possui identificação e especificação compatíveis com o projeto?
- A espessura está definida em milímetros ou em outra unidade claramente indicada?
- O diâmetro se refere à superfície interna, externa ou à linha neutra?
- A geometria é cilíndrica, cônica, segmentada ou possui mais de um raio?
- As pontas precisam ser pré-curvadas para evitar trechos retos?
- O desenho define tolerâncias, ovalização admissível e condição das extremidades?
- O corte será realizado antes da calandragem e respeitará o desenvolvimento calculado?
- A quantidade de peças está definida?
- A retirada das peças será organizada após a conclusão do serviço?
A definição correta do desenvolvimento é especialmente importante.
Um corte inadequado pode gerar sobra excessiva, necessidade de emendas ou ajustes posteriores.
No serviço informado pela VR MAQ., a chapa plana fornecida pelo cliente pode passar por corte preciso antes da calandragem, conforme a necessidade do projeto.
O planejamento deve considerar a espessura, o material, o raio e o comportamento da chapa durante a conformação.
Perguntas frequentes sobre o serviço
A VR MAQ. vende uma máquina calandra ou executa a conformação?
Neste contexto, a oferta descrita é um serviço de calandragem.
A VR MAQ. transforma chapas fornecidas pelos clientes em peças curvas, em vez de simplesmente comercializar uma máquina para que o contratante realize a operação internamente.
Essa distinção deve ser esclarecida no primeiro contato para que a solicitação seja direcionada corretamente.
Quais peças podem ser produzidas?
A conformação pode resultar em cilindros, anéis, meias-luas e cones, desde que a geometria seja tecnicamente compatível com o material, a espessura e a capacidade de processamento.
A viabilidade de cada peça deve ser analisada a partir do desenho e das medidas fornecidas.
O atendimento é realizado em todo o Brasil?
Conforme as informações apresentadas, a VR MAQ. atende em todo o território nacional.
A entrega é realizada por meio de retirada das peças, portanto o cliente deve alinhar previamente a logística de coleta e os requisitos necessários para movimentação e transporte do material conformado.
É possível integrar a calandragem a outras etapas de fabricação?
Sim.
A peça calandrada pode seguir para soldagem, montagem, usinagem, inspeção ou integração a um equipamento, de acordo com o projeto.
Para evitar incompatibilidades, informe se haverá junta soldada, preparação de borda, furos, reforços ou operações posteriores.
A calandragem não substitui automaticamente essas etapas, mas uma conformação bem especificada pode reduzir ajustes, massas, soldas corretivas e lixamento.
O serviço inclui manutenção da máquina do cliente?
A calandragem é um serviço de conformação e não deve ser confundida com manutenção industrial.
A VR MAQ. também atua com manutenção multimarcas, mas qualquer necessidade de manutenção, reparo ou avaliação de equipamento deve ser apresentada separadamente para receber orientação comercial e técnica adequada.
Como tratar projetos sujeitos a normas rigorosas?
Quando a peça integrar um vaso de pressão ou outro equipamento submetido a requisitos normativos, forneça a norma aplicável, os critérios dimensionais e os documentos de engenharia.
O contexto informado menciona calibração milimétrica e exigências relacionadas à ASME, mas a adequação final depende do projeto, do material, das tolerâncias e dos controles definidos para a fabricação.
A empresa deve ser consultada para avaliar os requisitos específicos antes da execução.
Ao enviar essas informações de forma organizada, o cliente facilita a análise técnica e aumenta a clareza do orçamento.
Para solicitar a avaliação da VR MAQ., encaminhe o desenho ou as medidas disponíveis, identifique o material e a espessura, descreva a geometria, informe a quantidade e alinhe a retirada das peças.
Dúvidas sobre viabilidade, documentação, logística e integração com a produção devem ser confirmadas diretamente com a empresa antes da contratação.
