Galeria
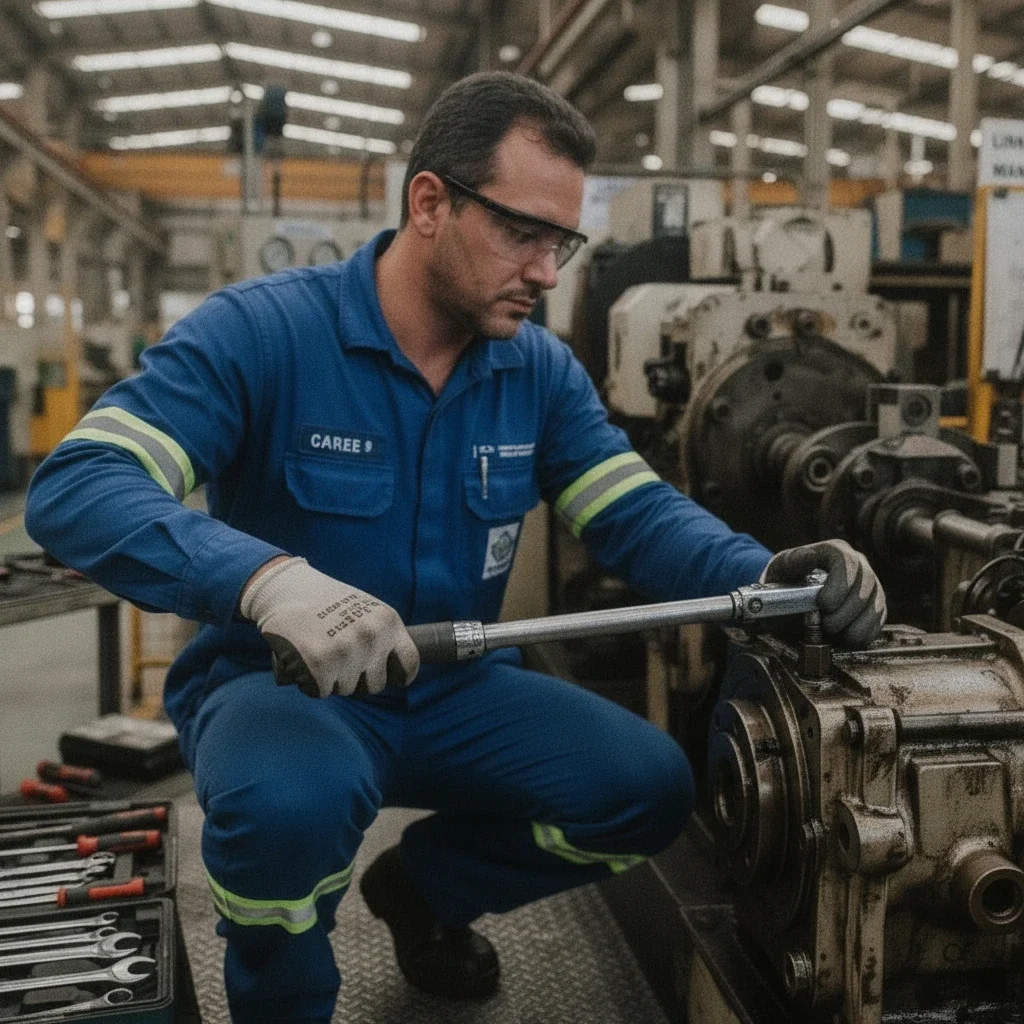
Clique nas imagens para ampliar
Manutenção de máquinas industriais: tipos, benefícios e boas práticas
O que é manutenção de máquinas industriais?
Manutenção de máquinas industriais é o conjunto de atividades planejadas e técnicas destinadas a preservar ou restaurar as condições de funcionamento de máquinas, equipamentos e seus componentes mecânicos, elétricos e pneumáticos.
Ela envolve inspeção, diagnóstico, intervenção e acompanhamento para apoiar a continuidade operacional, a segurança, o desempenho e a vida útil dos ativos.
Na prática, a manutenção não se resume a consertar uma máquina depois que ela quebra.
O processo começa com a identificação das condições do equipamento, passa pela avaliação de riscos e sinais de desgaste, define a intervenção mais adequada e termina com a verificação do funcionamento e o registro das informações obtidas.
Esse ciclo ajuda a indústria a tomar decisões com mais previsibilidade e a reduzir a dependência de respostas improvisadas.
Inspeção, manutenção e reparo: qual é a diferença?
- Inspeção: observação ou medição das condições de uma máquina para identificar desgaste, anomalias, vazamentos, aquecimento, ruídos, vibrações ou outros indícios de alteração.
- Manutenção: estratégia mais ampla que reúne planejamento, inspeções, ajustes, substituições, lubrificação, testes, acompanhamento e outras ações destinadas a conservar ou recuperar o desempenho do ativo.
- Reparo: intervenção específica para corrigir uma falha ou devolver ao componente uma condição funcional adequada.
Essa distinção é importante porque uma empresa pode realizar reparos pontuais sem possuir um programa de manutenção estruturado.
Quando há planejamento, histórico e análise técnica, a gestão consegue relacionar as condições dos ativos à produção, à segurança ocupacional e aos custos de paradas não planejadas.
Quais problemas a manutenção resolve?
Uma estratégia de manutenção ajuda a lidar com o desgaste natural, a degradação de componentes e as falhas que podem comprometer uma linha de produção.
Dependendo da criticidade do equipamento, a intervenção pode buscar:
- preservar a disponibilidade da máquina;
- reduzir a probabilidade de quebras inesperadas;
- apoiar a segurança durante a operação e a intervenção;
- manter o equipamento dentro das condições e tolerâncias de projeto;
- aumentar a previsibilidade de paradas e recursos necessários;
- fornecer dados para decisões sobre reparo, substituição ou melhoria do ativo.
Os tipos de manutenção mais conhecidos são a preventiva, realizada conforme um plano e critérios técnicos; a corretiva, aplicada após a identificação de uma falha ou degradação; e a preditiva, baseada no acompanhamento da condição do equipamento.
Essas abordagens podem ser combinadas conforme o histórico, o ambiente de operação, a criticidade e os riscos associados a cada máquina.
Em uma visão mais ampla, práticas de manutenção produtiva total também integram operação, manutenção e melhoria contínua.
A VR MAQ. atua há quase 50 anos na fabricação de máquinas e equipamentos industriais e na prestação de manutenção multimarcas.
Essa experiência reúne conhecimento de fabricação e de campo, contribuindo para uma avaliação mais contextualizada dos equipamentos.
A empresa informa atuar com manutenção preventiva e corretiva e utilizar recursos como análise de vibração espectral, termografia infravermelha, alinhamento a laser de eixos e balanceamento de campo, conforme a necessidade do diagnóstico.
Por isso, a manutenção deve ser tratada como parte da gestão operacional, e não apenas como uma despesa emergencial.
Um programa bem estruturado conecta os ativos às metas de produção, aos procedimentos de segurança, aos registros técnicos e ao planejamento de paradas.
A decisão sobre o método adequado deve considerar as características da máquina, as orientações técnicas aplicáveis, o histórico de falhas e a avaliação de profissionais qualificados.
Por que a manutenção industrial é importante para as empresas?
A manutenção industrial é importante porque protege a continuidade da operação, reduz a exposição a falhas e ajuda a empresa a tomar decisões com base em risco, desempenho e histórico dos ativos.
Quando máquinas industriais operam fora das condições esperadas, os efeitos podem alcançar toda a cadeia produtiva: atrasos, perda de capacidade, retrabalho, danos a componentes, riscos ocupacionais e paradas não planejadas.
Mais do que consertar um equipamento depois da quebra, uma estratégia de manutenção combina inspeção, diagnóstico, planejamento, execução e acompanhamento.
Essa abordagem permite identificar sinais de degradação, priorizar recursos e programar intervenções de acordo com a criticidade de cada ativo.
Os resultados variam conforme o processo, o estado das máquinas, a qualidade dos registros e a disciplina de execução; por isso, os benefícios devem ser avaliados tecnicamente, e não tratados como condições automáticas.
Principais benefícios para a empresa
- Maior disponibilidade dos equipamentos: máquinas em condições adequadas tendem a permanecer aptas para produzir durante o período planejado, desde que também sejam operadas dentro das especificações.
- Mais confiabilidade operacional: o acompanhamento de falhas, desgaste e desempenho ajuda a reduzir a incerteza sobre o comportamento dos ativos e favorece decisões preventivas.
- Prevenção de quebras acidentais: inspeções e intervenções programadas podem revelar problemas antes que evoluam para uma falha funcional ou para danos em cadeia.
- Melhor previsibilidade das paradas: quando a intervenção é planejada, a empresa consegue coordenar produção, mão de obra, peças, ferramentas e requisitos de segurança com mais antecedência.
- Controle dos custos de reposição: diagnosticar a causa de um problema e agir no momento adequado pode evitar a substituição prematura de conjuntos e componentes. A decisão, porém, depende do diagnóstico, da criticidade e da viabilidade técnica do reparo.
- Apoio à segurança ocupacional: equipamentos mantidos e avaliados de forma adequada contribuem para um ambiente mais controlado. A manutenção não substitui análise de risco, procedimentos, treinamento ou demais medidas de segurança aplicáveis.
- Aumento potencial do OEE: disponibilidade, performance e qualidade são dimensões relacionadas à eficiência global dos equipamentos. A manutenção influencia principalmente a disponibilidade e a estabilidade do processo, mas o OEE também depende de operação, matéria-prima, método e qualidade.
Como uma falha técnica afeta a produção
Considere uma linha que depende de uma esteira transportadora, de um conjunto motriz e de uma prensa para manter o fluxo de produção.
Um desalinhamento inicialmente discreto pode aumentar vibrações, acelerar o desgaste de acoplamentos e elevar a temperatura de rolamentos.
Se o sinal não for identificado, uma ocorrência localizada pode provocar a parada de outros equipamentos, exigir uma intervenção emergencial e comprometer a programação da fábrica.
Esse cenário não significa que toda anomalia resultará em uma quebra, mas mostra por que o diagnóstico e o histórico são relevantes.
Ao observar tendência de vibração, aquecimento, ruído, folgas, vazamentos ou alterações de rendimento, a equipe pode classificar a condição do ativo e decidir entre acompanhar, programar uma correção ou interromper a operação por segurança.
Indicadores que apoiam decisões
A gestão deve combinar indicadores de manutenção com informações da produção.
Disponibilidade, tempo de parada, frequência de falhas, tempo de reparo, reincidência de defeitos, cumprimento do plano preventivo e perdas associadas ajudam a identificar gargalos.
O OEE pode complementar essa análise, desde que seus componentes sejam medidos de maneira consistente.
O indicador isolado não explica a causa do problema.
Uma baixa disponibilidade pode estar relacionada a falhas repetitivas, falta de peças, programação inadequada, demora no diagnóstico ou limitações de projeto.
Por isso, os dados precisam ser interpretados junto com ordens de serviço, relatórios técnicos, registros de operação e análise de causa.
Manutenção como parte da estratégia operacional
Uma política equilibrada normalmente combina manutenção preventiva, corretiva planejada e técnicas preditivas conforme a criticidade, o histórico e o contexto de cada máquina.
Ativos que afetam diretamente a segurança, a qualidade ou o fluxo produtivo podem exigir controles mais rigorosos do que equipamentos de menor impacto.
A manutenção preventiva, em particular, ajuda a organizar inspeções, lubrificação, ajustes e substituições conforme critérios técnicos, em vez de depender apenas da percepção de uma falha.
A VR MAQ. atua há quase 50 anos na fabricação de máquinas e equipamentos industriais e na manutenção multimarcas.
Dentro de sua missão de impulsionar a eficiência da indústria, a empresa informa oferecer soluções de manutenção preventiva e corretiva, além de recursos de diagnóstico e planejamento que apoiam a continuidade operacional.
A avaliação adequada de cada ativo deve considerar suas condições reais, os requisitos do processo e os procedimentos de segurança aplicáveis.
Assim, investir em manutenção industrial não significa apenas reagir a defeitos.
Significa proteger pessoas, preservar ativos, organizar recursos e aumentar a capacidade de a empresa antecipar decisões.
O benefício mais consistente surge quando manutenção, produção, engenharia e segurança trabalham com registros confiáveis, prioridades claras e revisão contínua do plano.
Quais são os principais tipos de manutenção industrial?
A manutenção industrial reúne métodos diferentes para preservar ou recuperar o desempenho de máquinas, instalações e componentes.
As modalidades mais conhecidas são a manutenção corretiva, preventiva e preditiva, mas também fazem parte da gestão de ativos a manutenção detectiva e a manutenção produtiva total (TPM).
Elas não são necessariamente concorrentes: podem ser combinadas conforme a criticidade do equipamento, o histórico de falhas, o ambiente de operação, os dados disponíveis e os riscos envolvidos.
A escolha adequada evita dois extremos: intervir tarde demais, quando uma falha já interrompeu a produção, ou realizar tarefas sem critério, elevando custos e consumindo recursos desnecessariamente.
Por isso, um programa de manutenção de máquinas industriais deve considerar o momento da intervenção, o nível de planejamento, os sinais de degradação e o impacto que cada ativo exerce sobre segurança, qualidade, disponibilidade e produtividade.
Tipo de manutenção
Momento da intervenção
Nível de planejamento
Dados e recursos utilizados
Aplicações comuns
Corretiva emergencial
Após uma falha que impede ou compromete a operação
Baixo no momento da ocorrência, embora possa haver preparação prévia
Diagnóstico, equipe, ferramentas e sobressalentes
Quebras inesperadas e perda de função
Corretiva planejada
Depois que uma anomalia é identificada, antes da falha total
Médio ou alto
Avaliação técnica, programação e recursos definidos
Componentes degradados, mas ainda operacionais
Preventiva
Em intervalos ou condições previamente definidos
Alto
Plano, checklist, histórico e recomendações técnicas
Lubrificação, inspeções e substituições programadas
Preditiva
Quando os dados indicam mudança na condição do ativo
Alto e orientado por diagnóstico
Vibração, termografia, medições e tendências
Desalinhamento, desequilíbrio, aquecimento e desgaste
Detectiva
Durante testes destinados a revelar falhas ocultas
Planejado
Testes funcionais e verificação de dispositivos
Sistemas de proteção, alarmes e funções de segurança
TPM
De forma integrada e contínua
Sistêmico
Participação de operação, manutenção, indicadores e melhoria
Aumento da eficiência global dos equipamentos
Manutenção corretiva: agir depois da falha ou da degradação
A manutenção corretiva ocorre quando uma anomalia já foi identificada.
Ela pode ser emergencial, quando a máquina perde sua função e exige resposta imediata, ou planejada, quando existe uma degradação conhecida que permite organizar a intervenção antes de uma parada mais grave.
Na resposta corretiva, a sequência técnica deve priorizar a segurança, a contenção do problema, o diagnóstico da causa, o reparo ou substituição do componente, os testes e a validação do retorno à operação.
Uma correção limitada à troca da peça danificada pode não resolver a origem da falha.
Desalinhamento, sobrecarga, lubrificação inadequada, contaminação, montagem incorreta ou condições de operação fora do projeto podem provocar reincidência.
A corretiva é necessária em determinadas situações, mas depender exclusivamente dela tende a aumentar a exposição a paradas não planejadas.
A avaliação deve considerar a criticidade do ativo, o impacto sobre pessoas e produção, a disponibilidade de peças e a possibilidade de executar o serviço com a linha parada de forma controlada.
Manutenção preventiva: programar para controlar o desgaste
A manutenção preventiva é baseada em tarefas planejadas antes da ocorrência de uma falha funcional.
O plano pode incluir inspeção visual, reaperto, limpeza técnica quando aplicável, lubrificação, verificação de componentes, ajustes e substituições orientadas por documentação técnica ou histórico do equipamento.
A periodicidade não deve ser copiada de maneira automática para todas as máquinas.
Ela precisa considerar regime de uso, carga, temperatura, poeira, umidade, tipo de processo, criticidade, recomendações do fabricante e comportamento observado no histórico.
Uma prensa hidráulica, uma esteira transportadora, um cilindro hidráulico e uma máquina de usinagem podem exigir controles diferentes, mesmo quando pertencem à mesma planta.
Um plano preventivo consistente normalmente contém cadastro do ativo, tarefas detalhadas, responsáveis, critérios de aceitação, materiais necessários, registros de execução e tratamento para desvios encontrados.
Relatórios analíticos e o planejamento de paradas programadas ajudam a transformar a atividade em informação para decisão, em vez de reduzir a manutenção a uma lista de tarefas repetitivas.
Manutenção preditiva: intervir conforme a condição do ativo
A manutenção preditiva utiliza medições para acompanhar a condição real de uma máquina e identificar sinais de deterioração.
O objetivo não é prever qualquer falha com certeza absoluta, mas apoiar decisões técnicas com evidências e tendências.
Entre as técnicas utilizadas estão a análise de vibração espectral, que pode indicar padrões associados a desequilíbrio, desalinhamento, folgas ou problemas em componentes rotativos; a termografia infravermelha, útil para observar aquecimentos anormais em determinados sistemas; o alinhamento a laser de eixos, aplicado à verificação geométrica entre conjuntos; e o balanceamento de campo, empregado quando o desequilíbrio de elementos rotativos precisa ser avaliado e corrigido no próprio local de operação.
Cada método tem alcance e limitações.
Uma medição isolada pode não ser suficiente para concluir a causa de um problema.
É necessário considerar o ponto de coleta, a condição de carga, a qualidade do instrumento, a repetibilidade da medição, o histórico e a interpretação de profissional qualificado.
A manutenção preditiva também não elimina a necessidade de inspeções preventivas, corretivas ou testes funcionais.
Manutenção detectiva: encontrar falhas que ainda não apareceram
A manutenção detectiva procura identificar falhas ocultas em funções de proteção, sinalização, alarme ou controle.
Um sistema pode continuar produzindo e, ainda assim, ter um dispositivo de segurança ou monitoramento sem capacidade de atuar quando necessário.
Os testes devem ser planejados, documentados e executados com critérios definidos.
O resultado precisa registrar a condição encontrada, o desvio identificado, a ação recomendada e a liberação do sistema.
Essa modalidade é particularmente relevante quando a falha de uma função de proteção pode ampliar as consequências de um incidente.
TPM: integrar pessoas, equipamentos e melhoria contínua
A manutenção produtiva total, conhecida como TPM, amplia a responsabilidade pela confiabilidade dos ativos.
Em vez de separar completamente operação e manutenção, a abordagem estimula participação dos operadores em cuidados básicos, identificação de anomalias, organização do posto e comunicação rápida de desvios, enquanto a equipe técnica atua em diagnósticos, intervenções e melhorias mais complexas.
A TPM pode apoiar indicadores como disponibilidade, desempenho, qualidade e eficiência global dos equipamentos (OEE).
Entretanto, o indicador deve ser analisado junto com segurança, qualidade do processo, causas das perdas e confiabilidade dos registros.
Melhorar um número isolado não significa necessariamente melhorar a operação como um todo.
Como combinar os tipos de manutenção?
A decisão pode seguir um fluxo simples:
- O ativo apresenta risco imediato para pessoas ou para a integridade do processo? Priorize controles de segurança, isolamento das energias e avaliação técnica antes de qualquer intervenção.
- A máquina perdeu sua função? Aplique uma resposta corretiva, diagnostique a causa e valide o retorno à operação.
- Existe uma degradação identificada, mas ainda há condição segura de funcionamento? Avalie uma corretiva planejada e programe a parada.
- Há tarefas recorrentes, recomendações técnicas e histórico suficiente? Estruture uma rotina preventiva proporcional ao risco.
- O ativo é crítico ou apresenta sinais mensuráveis de degradação? Considere técnicas preditivas e acompanhamento de tendência.
- Existem dispositivos cuja falha pode permanecer oculta? Inclua testes de manutenção detectiva.
- A operação participa da identificação de perdas e anomalias? Integre as práticas ao sistema de TPM e revise o plano com base nos resultados.
Não existe uma modalidade universalmente superior.
Equipamentos críticos podem exigir combinação de prevenção, monitoramento por condição, testes funcionais e resposta corretiva planejada.
Já ativos de menor impacto podem receber uma estratégia mais simples, desde que a decisão seja documentada e tecnicamente justificável.
A VR MAQ. atua com manutenção preventiva e corretiva multimarcas, apoiando diferentes sistemas e equipamentos industriais.
Conforme o contexto informado, sua estrutura também inclui instrumentação para diagnóstico, engenheiros de confiabilidade, análise de falhas, retrofits mecânicos, relatórios analíticos e planejamento de paradas programadas.
Para definir a estratégia aplicável a uma máquina específica, é necessário avaliar o ativo, seu histórico, suas condições de operação e os requisitos de segurança.
Como funciona a manutenção preventiva?
A manutenção preventiva é o conjunto de inspeções, ajustes, lubrificações, substituições e testes planejados para reduzir a probabilidade de falhas e manter uma máquina dentro das condições esperadas de operação.
Diferentemente de esperar a quebra para agir, essa abordagem utiliza informações técnicas, histórico de intervenções e observação do comportamento do ativo para organizar o trabalho antes que uma degradação comprometa a produção.
Na prática, a manutenção preventiva de máquinas industriais combina planejamento, execução, registro e validação.
Ela não elimina todos os riscos de falha nem deve ser baseada em um calendário igual para todos os equipamentos.
A periodicidade adequada depende do tipo de máquina, intensidade de uso, ambiente, criticidade, recomendações técnicas, condições de operação e histórico de ocorrências.
O que deve fazer parte de um plano de manutenção preventiva?
Um plano consistente começa pelo conhecimento dos ativos.
Cada máquina deve ser identificada e relacionada aos seus principais conjuntos e componentes, como motores, redutores, mancais, rolamentos, bombas, sistemas hidráulicos, painéis elétricos, circuitos pneumáticos, dispositivos de proteção e elementos de transmissão.
Esse cadastro facilita a rastreabilidade e evita que tarefas importantes dependam apenas da memória da equipe.
O plano também deve registrar, sempre que possível:
- identificação e localização do equipamento;
- função do ativo no processo produtivo;
- componentes críticos e modos de falha conhecidos;
- recomendações técnicas do fabricante ou da engenharia responsável;
- condições de operação e ambiente de trabalho;
- tarefas de inspeção, limpeza técnica, lubrificação, ajuste e teste;
- recursos necessários, como ferramentas, instrumentos e peças sobressalentes;
- responsável pela execução e pela validação;
- critérios para liberar a máquina após a intervenção;
- histórico de anomalias, serviços realizados e reincidências.
Esse conjunto de informações transforma a manutenção em um processo controlável.
Também permite comparar o que foi planejado com o que realmente ocorreu, identificar atrasos, revisar tarefas pouco efetivas e priorizar equipamentos que apresentam maior impacto para a segurança, a qualidade ou a continuidade operacional.
Como definir a periodicidade das intervenções?
Não existe um intervalo universal que possa ser aplicado a todas as máquinas.
Uma prensa hidráulica, uma esteira transportadora, um sistema de movimentação de carga e um equipamento de usinagem estão sujeitos a esforços, contaminantes, temperaturas e regimes de trabalho diferentes.
Mesmo máquinas semelhantes podem exigir frequências distintas quando operam em ambientes ou ritmos diferentes.
A definição da periodicidade deve considerar, entre outros fatores:
- Intensidade de uso: horas de operação, ciclos, cargas e variações de regime influenciam o desgaste dos componentes.
- Criticidade do ativo: equipamentos cuja parada afeta etapas essenciais, segurança ou qualidade merecem maior controle e critérios de intervenção mais rigorosos.
- Ambiente: poeira, umidade, calor, agentes corrosivos, vibração externa e contaminação podem acelerar a degradação.
- Histórico: falhas recorrentes, trocas prematuras e desvios observados ajudam a ajustar o plano.
- Orientação técnica: manuais, especificações do projeto e recomendações da engenharia devem ser considerados, sem substituir a avaliação das condições reais.
- Resultados das inspeções: alterações de ruído, temperatura, folga, vazamento, vibração ou desempenho podem indicar a necessidade de antecipar uma intervenção.
A periodicidade deve ser revisada quando há mudança no processo, retrofit, alteração de carga, transferência de layout, instalação de novos componentes ou repetição de falhas.
Uma programação que nunca é reavaliada pode deixar de refletir a realidade operacional.
Passo a passo para implantar a manutenção preventiva
1.
Levante e cadastre os ativos
Faça um inventário das máquinas e associe cada equipamento à sua função, localização, documentação disponível e componentes relevantes.
Se o cadastro estiver incompleto, a primeira etapa pode ser uma inspeção técnica para confirmar a configuração instalada e identificar pontos de atenção.
2.
Classifique a criticidade
Avalie as consequências de uma falha para a segurança, produção, meio ambiente, qualidade e custo de recuperação.
A classificação não precisa tratar todos os ativos da mesma forma.
O objetivo é direcionar tempo, instrumentos e recursos para onde o risco operacional é mais relevante.
3.
Defina as tarefas
Converta as recomendações técnicas e os modos de falha em atividades claras.
Uma tarefa deve explicar o que verificar, como realizar a inspeção, quais evidências registrar e qual condição exige correção ou avaliação adicional.
Instruções vagas dificultam a execução e tornam os resultados pouco comparáveis.
4.
Organize a programação
Distribua as atividades de acordo com a disponibilidade da equipe, o acesso ao equipamento e as janelas de produção.
Quando uma intervenção exigir parada, integre o trabalho ao planejamento operacional para reduzir conflitos e evitar que a máquina seja liberada sem os recursos necessários.
5.
Execute com segurança
Antes de iniciar, a equipe deve seguir os procedimentos aplicáveis de isolamento de energias, bloqueio, sinalização, acesso e uso de equipamentos de proteção.
A preparação deve considerar energias elétrica, mecânica, hidráulica, pneumática, térmica ou gravitacional presentes no equipamento.
O trabalho só deve prosseguir quando as condições forem avaliadas e controladas por profissionais habilitados e autorizados.
6.
Registre as evidências
Anote a condição encontrada, medições realizadas, anomalias, peças substituídas, ajustes efetuados e recomendações para acompanhamento.
Fotografias, ordens de serviço, formulários e relatórios podem apoiar a rastreabilidade, desde que estejam relacionados ao ativo e à data da intervenção.
7.
Valide e acompanhe o retorno
Após o serviço, verifique se os componentes foram montados corretamente, se as proteções foram restabelecidas e se o equipamento pode retornar à operação conforme o procedimento aplicável.
A validação deve incluir testes compatíveis com a intervenção.
Depois da liberação, acompanhe o comportamento da máquina e registre qualquer desvio.
Checklist prático de manutenção preventiva
Antes da intervenção:
- o ativo está corretamente identificado?
- o escopo da tarefa está claro?
- a criticidade e os riscos foram considerados?
- as energias foram identificadas e controladas?
- ferramentas, instrumentos e peças necessárias estão disponíveis?
- a equipe possui capacitação compatível com a atividade?
- a produção foi informada sobre a janela de intervenção?
Durante a intervenção:
- a inspeção segue um método definido?
- foram observados vazamentos, folgas, ruídos, aquecimento, desgaste ou vibração anormal?
- os componentes críticos foram avaliados?
- lubrificantes e ajustes foram aplicados conforme orientação técnica?
- as anomalias foram registradas com detalhes suficientes?
- qualquer condição insegura foi interrompida e comunicada?
Após a intervenção:
- a montagem e os ajustes foram verificados?
- dispositivos de proteção e sinalização foram restabelecidos?
- os testes necessários foram realizados?
- a ordem de serviço foi encerrada com evidências?
- pendências receberam responsável e prioridade?
- a periodicidade ou o plano precisam ser revisados?
Por que os registros são tão importantes?
O histórico permite diferenciar uma ocorrência isolada de um padrão de degradação.
Se determinado rolamento, acoplamento, mangueira ou elemento de transmissão apresenta falhas repetidas, a simples substituição pode não resolver a causa.
O problema pode estar relacionado a desalinhamento, montagem inadequada, sobrecarga, contaminação, lubrificação incorreta, vibração estrutural ou condição de operação diferente da prevista.
Relatórios analíticos ajudam a consolidar essas informações e apoiar o planejamento de paradas programadas.
Na VR MAQ., a experiência de quase 50 anos em fabricação de máquinas e equipamentos industriais é combinada à atuação em manutenção multimarcas, com elaboração de relatórios e planejamento de intervenções conforme a necessidade técnica identificada.
A avaliação deve considerar as características reais do ativo, sem presumir que um procedimento aplicado a uma máquina seja automaticamente adequado para outra.
Manutenção preventiva e técnicas de diagnóstico
A inspeção preventiva pode ser fortalecida por instrumentos e métodos de diagnóstico.
A análise de vibração, a termografia infravermelha, o alinhamento a laser e o balanceamento de campo podem fornecer evidências úteis sobre a condição de determinados componentes e sistemas.
Essas técnicas não substituem a análise profissional nem devem ser interpretadas fora do contexto de operação, montagem, histórico e projeto.
Da mesma forma, uma inspeção visual bem executada continua relevante.
Marcas de vazamento, alteração de cor, trincas aparentes, desgaste, folgas, ruídos ou mudanças no padrão de funcionamento podem indicar a necessidade de investigação.
O valor do diagnóstico está na combinação entre observação, medição, histórico e decisão técnica.
Quando buscar apoio especializado?
A avaliação de uma empresa especializada pode ser apropriada quando a organização não possui equipe, instrumentos ou disponibilidade para estruturar o programa internamente; quando há ativos de alta criticidade; quando ocorrem falhas recorrentes; ou quando é necessário planejar uma parada com maior rastreabilidade.
A terceirização não elimina a responsabilidade de integrar manutenção, operação e segurança, mas pode ampliar a capacidade técnica disponível.
A VR MAQ. informa atuação em manutenção multimarcas e conta com engenheiros de confiabilidade para análise de falhas e retrofits mecânicos.
Para uma avaliação técnica, o ideal é fornecer dados do equipamento, função no processo, histórico de ocorrências, condições de operação, documentação disponível e objetivos da intervenção.
Com essas informações, torna-se possível discutir um plano compatível com o ativo, o ambiente e a criticidade, em vez de aplicar uma rotina genérica.
Manter registros confiáveis, revisar a periodicidade e validar cada intervenção são práticas essenciais para transformar a manutenção preventiva em uma ferramenta de previsibilidade.
Para estruturar ou revisar o programa de manutenção de máquinas industriais, consulte a VR MAQ. e solicite uma avaliação técnica conforme as características do seu processo.
Quando a manutenção corretiva é necessária?
A manutenção corretiva é necessária quando uma máquina apresenta falha funcional, perda de desempenho, degradação identificada ou quebra que impede, limita ou torna insegura a operação.
Ela não se resume à troca do componente danificado: envolve conter o risco, diagnosticar a origem do problema, executar o reparo adequado e verificar se o equipamento pode retornar ao serviço dentro das condições de projeto.
Na prática, a manutenção corretiva pode ser emergencial ou planejada.
A corretiva emergencial ocorre após uma falha inesperada e exige uma resposta rápida para proteger pessoas, preservar o equipamento e reduzir o impacto sobre a produção.
Já a corretiva planejada é realizada quando uma anomalia foi identificada, mas ainda existe uma janela segura para programar a intervenção, separar componentes sobressalentes e organizar a parada da máquina.
Em quais situações a corretiva é indicada?
A intervenção corretiva pode ser recomendada quando houver:
- parada total ou parcial do equipamento;
- ruído, vibração, aquecimento ou vazamento fora do padrão observado;
- perda de força, velocidade, precisão ou capacidade de produção;
- falha em componentes mecânicos, elétricos ou pneumáticos;
- desgaste que comprometa a segurança, a qualidade ou a continuidade operacional;
- repetição de um defeito mesmo após intervenções anteriores;
- sinal de risco iminente de quebra ou de dano a outros componentes.
Nem toda anomalia exige a interrupção imediata da linha, mas nenhuma condição anormal deve ser ignorada sem avaliação.
A decisão depende da criticidade do ativo, da natureza da falha, do risco para os trabalhadores, da possibilidade de dano progressivo e dos requisitos do processo produtivo.
Como deve funcionar o atendimento corretivo?
Uma sequência organizada ajuda a evitar decisões improvisadas e reduz a probabilidade de reincidência:
- Conter a situação: interromper ou limitar a operação conforme o risco, sinalizar a área e impedir que a falha cause danos adicionais.
- Priorizar a segurança: realizar o bloqueio e a etiquetagem das fontes de energia conforme os procedimentos aplicáveis antes de iniciar qualquer intervenção.
- Diagnosticar o problema: coletar informações com operadores, consultar o histórico do ativo, realizar inspeções e utilizar instrumentos adequados quando necessário.
- Identificar a causa: diferenciar o componente que falhou da causa que levou à falha. Um rolamento danificado, por exemplo, pode estar relacionado a desalinhamento, desequilíbrio, lubrificação inadequada ou sobrecarga.
- Definir o reparo: selecionar o método de correção, os recursos técnicos e os componentes sobressalentes compatíveis com o equipamento e com a aplicação.
- Executar a intervenção: realizar o reparo, a substituição, o ajuste ou o retrofit mecânico seguindo os procedimentos de segurança e as especificações aplicáveis.
- Verificar o retorno: testar a máquina, conferir proteções, observar parâmetros de funcionamento e validar a liberação antes da retomada da produção.
- Registrar e aprender: documentar sintomas, causa, solução, peças utilizadas e recomendações para atualizar o plano de manutenção.
O diagnóstico da causa raiz é uma etapa decisiva.
Corrigir apenas o efeito pode restabelecer a operação por um período curto, mas mantém a condição que originou o defeito.
A análise de falhas permite revisar procedimentos, melhorar a especificação de componentes, planejar uma parada e avaliar se é necessário alterar o projeto ou o método de operação.
Corretiva emergencial não deve substituir o planejamento
Em uma quebra emergencial, a prioridade é controlar o risco e restabelecer a condição segura de operação.
Entretanto, a urgência não elimina a necessidade de investigar o ocorrido.
Após o atendimento, a equipe deve avaliar se a falha foi isolada ou se indica uma tendência de degradação em outros ativos.
Quando uma anomalia é detectada antes da quebra, a corretiva planejada costuma oferecer mais controle sobre a intervenção.
A empresa pode organizar a parada, disponibilizar mão de obra qualificada, providenciar o componente sobressalente e coordenar a manutenção com a produção.
Essa abordagem não significa postergar um risco: se a condição comprometer a segurança ou puder provocar uma falha catastrófica, a máquina deve ser retirada de operação conforme os procedimentos aplicáveis.
Alerta de segurança
Nenhum reparo deve começar com a máquina energizada ou em condição de movimento não controlado.
O bloqueio e a etiquetagem precisam considerar as fontes de energia mecânica, elétrica, hidráulica, pneumática e outras presentes no equipamento.
Também é necessário verificar a ausência de energia residual, utilizar os equipamentos de proteção adequados e liberar a máquina somente após a conclusão dos testes e a recomposição das proteções.
A análise deve considerar a NR12 e os procedimentos internos aplicáveis à instalação.
A interpretação dos requisitos e a execução do serviço devem envolver profissionais qualificados e responsáveis legalmente habilitados quando necessário.
Segurança deve estar presente antes, durante e depois da manutenção, e não apenas na etapa de correção da falha.
Como a VR MAQ. atua em situações corretivas?
A VR MAQ. informa oferecer plantão 24/7 para quebras emergenciais e contar com engenheiros de confiabilidade voltados à análise de falhas e a retrofits mecânicos.
No contexto de uma manutenção multimarcas, essa abordagem pode incluir o diagnóstico do equipamento, a correção da condição encontrada, a verificação do retorno à operação e o registro de recomendações para intervenções futuras.
A necessidade do serviço depende do tipo de máquina, da criticidade do processo, do histórico de falhas e das condições observadas no local.
Por isso, a definição do escopo deve ocorrer após uma avaliação técnica, sem presumir prazo, custo ou resultado antes da análise do equipamento.
Perguntas frequentes
A manutenção corretiva é sempre emergencial?
Não.
Ela pode ser emergencial, quando a falha exige resposta imediata, ou planejada, quando uma degradação foi identificada e a intervenção pode ser programada com segurança.
Trocar a peça defeituosa resolve a falha?
Nem sempre.
A substituição pode restabelecer a operação, mas a causa raiz também deve ser investigada para reduzir a possibilidade de reincidência ou de danos em outros componentes.
Quando a máquina pode voltar a operar?
Somente após a conclusão do reparo, a verificação das condições de segurança, os testes funcionais e a validação do responsável pelo processo.
A liberação não deve se basear apenas no fato de a máquina voltar a funcionar.
A manutenção corretiva pode ser terceirizada?
Sim.
A terceirização pode ser considerada quando a empresa precisa de conhecimento multimarcas, capacidade de atendimento, instrumentos de diagnóstico ou suporte especializado.
O escopo, as responsabilidades e os critérios de liberação devem ser definidos antes da intervenção.
Tecnologias usadas na manutenção preditiva
A manutenção preditiva acompanha a condição real dos ativos para identificar sinais de degradação antes que eles evoluam para uma falha funcional.
Em vez de depender apenas de calendário ou de esperar uma quebra, a equipe coleta dados, compara tendências e define a intervenção conforme a criticidade do equipamento, o histórico e os limites técnicos aplicáveis.
Esse método não elimina todas as falhas nem substitui inspeções, manutenção preventiva ou corretiva.
Seu valor está em melhorar a qualidade da decisão: uma alteração de vibração, um ponto de aquecimento ou um desalinhamento pode justificar uma investigação, mas a confirmação depende de instrumentos adequados, método de medição, contexto operacional e interpretação especializada.
Principais técnicas e o que elas indicam
Técnica
O que observa
Indícios que pode revelar
Análise de vibração espectral
Comportamento vibratório de componentes rotativos
Desgaste, folgas, desalinhamento, desequilíbrio e alterações em elementos mecânicos
Termografia infravermelha
Distribuição de temperatura na superfície dos componentes
Aquecimento anormal, sobrecarga, problemas de contato ou atrito excessivo
Alinhamento a laser de eixos
Relação geométrica entre eixos acoplados
Desalinhamento angular ou paralelo que pode aumentar esforços e desgaste
Balanceamento de campo
Distribuição de massa em conjuntos rotativos durante a operação ou no local
Desequilíbrio que provoca vibração e esforços adicionais
Sensores e acompanhamento de tendência
Variação de parâmetros ao longo do tempo
Mudanças graduais na condição do ativo e necessidade de investigação
Análise de vibração espectral
A análise de vibração espectral transforma medições do movimento de um equipamento em informações que ajudam a separar diferentes padrões de comportamento.
Em conjuntos rotativos, a leitura pode contribuir para investigar desequilíbrio, desalinhamento, folgas, desgaste e outras anomalias mecânicas.
O resultado não deve ser interpretado isoladamente.
Rotação, carga, temperatura, ponto de medição, configuração do equipamento e histórico de leituras influenciam a análise.
Uma medição única pode indicar que existe uma alteração, mas a comparação com referências técnicas e com a evolução da tendência ajuda a determinar sua relevância operacional.
Termografia infravermelha
A termografia infravermelha permite observar diferenças de temperatura sem exigir, necessariamente, a desmontagem significativa do equipamento.
O recurso pode apoiar a identificação de aquecimento anormal em componentes e sistemas, especialmente quando a distribuição térmica é comparada entre pontos semelhantes ou com medições anteriores.
Em uma inspeção confiável, é necessário considerar emissividade, distância, reflexão, condições ambientais e carga aplicada no momento da leitura.
Uma superfície quente não significa automaticamente uma falha específica.
O termograma deve ser relacionado ao funcionamento do ativo e confirmado por avaliação técnica antes da decisão de reparo.
Alinhamento a laser e balanceamento de campo
O alinhamento a laser verifica a posição relativa de eixos acoplados e pode ajudar a reduzir esforços associados a desalinhamentos.
O procedimento é especialmente relevante em máquinas nas quais a transmissão de movimento depende da relação correta entre motor, acoplamento e equipamento acionado.
A interpretação deve considerar tolerâncias de projeto, condição da base, dilatação térmica e método de montagem.
O balanceamento de campo, por sua vez, busca corrigir ou avaliar a distribuição de massa de um conjunto rotativo no próprio local de operação.
A técnica pode reduzir efeitos de desequilíbrio, mas não deve ser aplicada como resposta automática a qualquer vibração.
Antes, é importante investigar outras causas possíveis, como folgas, problemas de fixação, desalinhamento ou deterioração de componentes.
Como os dados apoiam a decisão
Um programa de diagnóstico por condição costuma seguir esta sequência:
- Identificar os ativos críticos e os parâmetros relevantes para cada equipamento.
- Definir pontos, método e condições de medição de forma repetível.
- Registrar leituras, ocorrências operacionais, intervenções e mudanças de carga.
- Comparar os dados com o histórico, referências técnicas e limites aplicáveis.
- Classificar a necessidade de acompanhamento, inspeção complementar, parada planejada ou intervenção.
- Confirmar a causa provável e registrar o resultado após a manutenção.
A tendência é mais útil quando existe histórico confiável.
Uma alteração progressiva pode orientar o planejamento de uma parada, enquanto uma mudança abrupta pode exigir contenção e diagnóstico imediato.
Ainda assim, a decisão deve considerar risco à segurança, impacto na produção, disponibilidade de sobressalentes, condição do processo e possibilidade de operação controlada.
Glossário rápido
- Condição do ativo: estado observado do equipamento a partir de medições, inspeções e histórico operacional.
- Tendência: evolução de uma variável ao longo do tempo, permitindo comparar o comportamento atual com registros anteriores.
- Desalinhamento: diferença entre a posição esperada e a posição real de eixos ou componentes acoplados.
- Desequilíbrio: distribuição inadequada de massa em um conjunto rotativo, capaz de gerar forças e vibrações.
- Diagnóstico: interpretação técnica dos sinais disponíveis para determinar hipóteses de falha e próximos passos.
A VR MAQ. informa utilizar análise de vibração espectral, termografia infravermelha, alinhamento a laser de eixos e balanceamento de campo em sua atuação de manutenção multimarcas.
A aplicação adequada dessas tecnologias depende das características do equipamento e da qualidade do diagnóstico.
Por isso, a contratação ou execução deve prever instrumentos apropriados, método documentado, profissionais qualificados, registro das medições e validação antes do retorno à operação.
Quando necessário, uma avaliação técnica pode integrar os resultados preditivos à análise de falhas, ao planejamento de paradas e às ações de confiabilidade.
Como planejar um programa de manutenção industrial?
Planejar um programa de manutenção industrial significa transformar intervenções isoladas em um sistema contínuo de controle dos ativos.
O objetivo não é criar um calendário igual para todas as máquinas, mas definir o que deve ser feito, em qual equipamento, com que prioridade, por qual método e com quais evidências de execução.
Essa estrutura conecta manutenção, operação, segurança e produção para reduzir a exposição a falhas e melhorar a previsibilidade das paradas.
Um programa consistente considera o inventário de ativos, a criticidade de cada equipamento, o histórico de ocorrências, as recomendações técnicas, os riscos envolvidos e os recursos disponíveis.
A partir dessas informações, a empresa pode organizar um plano mestre, emitir ordens de serviço, acompanhar indicadores e revisar as tarefas conforme os resultados observados.
1. Faça o levantamento dos ativos
O primeiro passo é identificar e cadastrar as máquinas, os equipamentos e os sistemas que participam do processo produtivo.
O inventário deve ser mais detalhado do que uma simples lista patrimonial.
Sempre que possível, registre:
- identificação do ativo e sua localização;
- função no processo produtivo;
- fabricante, modelo e dados técnicos disponíveis;
- principais componentes mecânicos, elétricos e pneumáticos;
- fontes de energia e condições de operação;
- histórico de falhas, reparos e substituições;
- documentação técnica, manuais e recomendações aplicáveis;
- dispositivos de proteção e requisitos de segurança;
- peças sobressalentes críticas e recursos necessários para intervenção.
Esse cadastro permite relacionar uma falha ao equipamento correto e evita que ordens de serviço sejam abertas com descrições vagas.
Em máquinas como prensas hidráulicas, cilindros hidráulicos, calandras, esteiras transportadoras, roscas transportadoras e misturadores, a identificação dos subconjuntos também ajuda a direcionar inspeções e diagnósticos.
2. Classifique a criticidade e o risco
Nem todo ativo merece a mesma frequência de inspeção ou o mesmo nível de recurso.
A criticidade deve refletir o impacto que uma falha pode causar sobre a segurança das pessoas, a continuidade da produção, a qualidade, o meio ambiente, os custos e o tempo necessário para recuperação.
Uma matriz de risco pode combinar a probabilidade de falha com a consequência dessa falha.
Na prática, a equipe pode classificar os ativos em níveis como crítico, importante e de menor impacto, desde que os critérios sejam documentados e aplicados de maneira consistente.
Ao avaliar um equipamento, considere perguntas como:
- Uma falha pode expor trabalhadores a riscos relevantes?
- O ativo interrompe uma etapa essencial ou possui equipamento reserva?
- A degradação pode afetar a qualidade do produto?
- Há sinais recorrentes de desgaste, aquecimento, vibração ou vazamento?
- Existem peças de reposição, ferramentas e conhecimento técnico disponíveis?
- A recuperação exige uma parada longa ou uma intervenção especializada?
A criticidade não deve ser definida apenas pelo valor de compra da máquina.
Um equipamento de menor porte pode ser decisivo para uma linha contínua, enquanto um ativo mais caro pode ter redundância operacional.
Essa análise orienta a alocação de recursos e evita tanto a manutenção insuficiente quanto tarefas sem justificativa técnica.
3. Escolha a estratégia adequada para cada ativo
Depois de classificar os equipamentos, defina a combinação de manutenção mais adequada.
A manutenção preventiva utiliza tarefas programadas, como inspeções, reapertos, lubrificação, ajustes e substituições planejadas.
A manutenção preditiva acompanha a condição do ativo por meio de medições e tendências.
A manutenção corretiva pode ser planejada quando a falha não compromete a segurança ou a operação imediata, ou emergencial quando há uma quebra ou perda funcional inesperada.
A escolha deve considerar o modo de falha, a criticidade, a possibilidade de monitoramento, o custo da intervenção e a consequência de deixar o componente operar até a falha.
Não existe uma modalidade universalmente superior.
Em alguns casos, uma inspeção periódica é suficiente; em outros, o acompanhamento por condição oferece informações mais úteis para decidir o momento da intervenção.
A manutenção produtiva total, conhecida como TPM, amplia essa visão ao envolver operação e manutenção na conservação dos equipamentos, na identificação de anomalias e na melhoria contínua.
Para aprofundar esse modelo, vale estruturar um conteúdo específico sobre manutenção produtiva total, com responsabilidades, indicadores e práticas de participação das equipes.
4. Construa o plano mestre de manutenção
O plano mestre reúne as tarefas, frequências, responsáveis, recursos e critérios de aceitação.
A periodicidade não deve ser copiada de uma tabela genérica.
Ela precisa considerar horas de funcionamento, intensidade de uso, ambiente, carga, temperatura, contaminação, histórico de falhas, orientação do fabricante e criticidade do ativo.
Cada tarefa deve responder claramente a cinco questões:
- Qual equipamento será inspecionado?
- O que precisa ser verificado ou executado?
- Qual método, ferramenta ou instrumento será utilizado?
- Qual condição indica normalidade, degradação ou necessidade de intervenção?
- Que evidência deve ser registrada após a execução?
Uma tarefa bem descrita reduz interpretações diferentes entre técnicos e facilita a análise posterior.
Em vez de registrar apenas verificar motor, por exemplo, o procedimento pode especificar a observação de ruído, aquecimento, vibração, fixação, condição de cabos e indícios de vazamento, sempre de acordo com a documentação técnica e os limites aplicáveis ao equipamento.
5. Integre manutenção e produção
A programação precisa ser construída em conjunto com a operação.
Uma tarefa tecnicamente correta pode gerar conflito se for planejada no momento de maior demanda ou sem considerar a disponibilidade de um equipamento alternativo.
Por isso, o plano deve indicar janelas de intervenção, recursos necessários, dependências e critérios para liberar a máquina.
As paradas programadas devem reunir, quando possível, atividades compatíveis.
Essa consolidação reduz a necessidade de interromper a mesma linha várias vezes, mas não deve levar ao acúmulo de tarefas sem avaliação de risco.
A decisão precisa equilibrar a urgência técnica, a disponibilidade produtiva, a segurança e a capacidade da equipe.
Em linhas contínuas, o planejamento também deve prever contingências.
Isso inclui confirmar peças críticas, ferramentas, instrumentos, permissões, pessoal habilitado e procedimentos antes do início da parada.
A ausência de um desses recursos pode prolongar a indisponibilidade e transformar uma intervenção planejada em uma ocorrência operacional.
6. Execute por meio de ordens de serviço rastreáveis
A ordem de serviço é o elo entre o planejamento e a execução.
Ela deve conter o ativo, a tarefa, a prioridade, os riscos, os recursos, a data prevista, o responsável e o campo para registrar o que foi encontrado e realizado.
Quando necessário, também deve incluir medições, fotografias, peças utilizadas, recomendações e a condição de liberação.
O registro da execução não serve apenas para comprovar que a tarefa foi concluída.
Ele cria histórico para decisões futuras.
Uma inspeção que identifica aumento gradual de vibração, por exemplo, pode justificar uma análise mais detalhada antes que ocorra uma falha funcional.
Da mesma forma, a repetição de uma mesma ocorrência pode indicar que o problema exige investigação de causa raiz, e não apenas a troca recorrente de um componente.
Intervenções corretivas devem incluir contenção, diagnóstico, correção e verificação antes do retorno à operação.
Em atividades com risco, a equipe deve seguir os procedimentos aplicáveis de bloqueio e etiquetagem de energias, autorização de trabalho e liberação segura do equipamento.
7. Acompanhe indicadores e revise o programa
Indicadores transformam registros em informação para decisão.
Entre os acompanhamentos possíveis estão disponibilidade, cumprimento do plano, volume de ordens preventivas e corretivas, reincidência de falhas, tempo de reparo, tempo entre falhas, backlog e impacto das paradas.
O OEE também pode ser usado quando a organização possui dados confiáveis de disponibilidade, desempenho e qualidade.
O indicador isolado não explica a causa de um problema.
Um aumento no cumprimento das tarefas, por exemplo, não significa necessariamente que o programa esteja eficaz se as falhas repetitivas continuarem.
A análise deve cruzar resultados, criticidade, condições de operação e qualidade dos registros.
Revise o plano em ciclos definidos ou sempre que ocorrer uma mudança relevante, como alteração de carga, retrofit, mudança de processo, falha grave ou atualização de documentação.
Tarefas que não detectam anomalias podem ser ajustadas; atividades associadas a novos riscos devem ser incorporadas.
Essa melhoria contínua evita que o programa se torne um calendário rígido e desatualizado.
Checklist para iniciar a implantação
- Inventário dos ativos concluído e validado pela operação.
- Criticidade e riscos definidos com critérios documentados.
- Modos de falha relevantes identificados para os equipamentos prioritários.
- Estratégia preventiva, preditiva ou corretiva selecionada para cada caso.
- Plano mestre elaborado com tarefas, periodicidades e responsáveis.
- Peças, ferramentas, instrumentos e documentos críticos verificados.
- Ordens de serviço configuradas com campos de rastreabilidade.
- Paradas alinhadas entre produção, manutenção e segurança.
- Indicadores definidos e analisados em rotina de gestão.
- Programa revisado com base em evidências e reincidências.
A VR MAQ. informa atuar na fabricação de máquinas e equipamentos industriais e na manutenção multimarcas, apoiada por processos e metodologias voltados à excelência de fabricação e atendimento.
Quando a empresa avalia uma necessidade de manutenção, a definição do escopo deve partir das condições reais do ativo, da criticidade, do histórico e do objetivo da intervenção.
A VR MAQ. também informa oferecer relatórios analíticos e planejamento de paradas programadas, recursos que podem apoiar decisões técnicas quando contratados conforme a necessidade do cliente.
Um programa bem estruturado não elimina a possibilidade de falhas, mas melhora a capacidade de identificá-las, priorizá-las e responder a elas com segurança e método.
Para avaliar a aplicação dessa abordagem em máquinas mecânicas, elétricas ou pneumáticas, a indústria deve reunir os dados disponíveis e buscar uma avaliação técnica compatível com seu processo, seus riscos e suas metas de continuidade operacional.
Manutenção, segurança e conformidade com a NR12
A segurança deve fazer parte de todas as etapas da manutenção de máquinas industriais, desde a preparação do serviço até a liberação do equipamento para operação.
A NR12 estabelece referências para a segurança no trabalho em máquinas e equipamentos, mas a aplicação adequada depende da avaliação das características do ativo, dos perigos envolvidos, dos procedimentos adotados e da capacitação das pessoas responsáveis pela intervenção.
Na prática, uma manutenção segura não consiste apenas em corrigir uma falha ou substituir um componente.
É necessário controlar as fontes de energia, avaliar os riscos da tarefa, utilizar proteções adequadas, registrar as etapas executadas e confirmar que a máquina pode retornar à produção sem criar condições inseguras.
O que deve ser avaliado antes da intervenção
Antes de iniciar qualquer atividade, a equipe deve compreender o funcionamento do equipamento e identificar os riscos associados à tarefa.
Essa preparação pode incluir:
- identificação da máquina, do setor e da atividade a ser executada;
- análise de risco considerando partes móveis, pontos de esmagamento, corte, prensagem, arraste e projeção;
- identificação das fontes de energia elétrica, hidráulica, pneumática, mecânica, térmica ou gravitacional;
- definição dos profissionais autorizados e dos recursos necessários;
- verificação das ferramentas, dos dispositivos de proteção e dos equipamentos de proteção individual aplicáveis;
- emissão de permissões de trabalho quando o procedimento ou a organização exigir esse controle;
- comunicação da intervenção às áreas de operação, segurança e produção.
A análise de risco deve considerar tanto o estado normal de funcionamento quanto situações de partida, parada, ajuste, limpeza técnica, inspeção, desobstrução e manutenção.
Uma proteção eficiente para a operação pode não ser suficiente durante uma intervenção, especialmente quando há necessidade de acesso a componentes internos.
Isolamento e bloqueio das energias
O bloqueio de energias tem o objetivo de impedir que a máquina seja acionada ou libere energia de forma inesperada durante o serviço.
O procedimento deve ser definido de acordo com o equipamento e pode envolver desligamento, isolamento, bloqueio, identificação e verificação da ausência de energia.
Entre os cuidados essenciais estão:
- desligar o equipamento conforme o procedimento aplicável;
- isolar todas as fontes de energia relacionadas à intervenção;
- aplicar os dispositivos de bloqueio e identificação previstos no procedimento;
- eliminar ou conter energias residuais, como pressão, movimento, calor ou carga suspensa;
- testar os comandos e confirmar que a máquina não pode entrar em funcionamento;
- iniciar o trabalho somente após a verificação do isolamento.
O simples acionamento do botão de parada não deve ser tratado automaticamente como isolamento completo.
Dependendo da máquina, pode haver energia armazenada em acumuladores, cilindros hidráulicos, circuitos pneumáticos, volantes, molas, contrapesos ou componentes elevados.
Por isso, a forma de bloqueio precisa ser específica para o risco identificado.
Execução, testes e liberação
Durante a manutenção, o acesso às áreas de risco deve permanecer controlado.
Alterações provisórias em proteções, sensores ou dispositivos de segurança somente devem ocorrer quando forem tecnicamente necessárias, autorizadas e acompanhadas de medidas de controle.
A retirada de uma proteção sem avaliação pode transferir o risco para operadores, mantenedores e terceiros.
Concluído o serviço, a equipe deve verificar se ferramentas, peças substituídas, materiais e dispositivos temporários foram removidos.
Também é importante confirmar o correto posicionamento de proteções, fixações, componentes, cabos, mangueiras e conexões.
Os testes de funcionamento devem seguir uma sequência controlada, com comunicação prévia às pessoas envolvidas.
Sempre que aplicável, deve-se avaliar o funcionamento dos comandos, das proteções, das paradas de emergência e dos demais dispositivos relacionados à segurança da máquina.
A liberação para operação deve ocorrer somente depois da inspeção final e do registro das atividades realizadas.
Checklist de segurança para manutenção
Um checklist pode ajudar a reduzir esquecimentos, desde que seja adaptado à realidade do equipamento.
Como referência, a equipe pode verificar:
- a máquina correta foi identificada;
- os riscos da tarefa foram avaliados;
- todas as fontes de energia foram identificadas;
- o isolamento e o bloqueio foram realizados;
- a ausência de energia ou a condição segura foi verificada;
- a área de trabalho foi sinalizada e controlada;
- ferramentas e equipamentos adequados estão disponíveis;
- os profissionais envolvidos conhecem o procedimento;
- as proteções foram reinstaladas ou verificadas;
- os testes foram realizados de forma controlada;
- a liberação foi comunicada e registrada.
Esse registro também contribui para a rastreabilidade da manutenção e para a revisão de procedimentos quando são identificadas falhas recorrentes, desvios ou novas condições de risco.
Como a VR MAQ. aborda a segurança na manutenção
A segurança é apresentada pela VR MAQ. como um de seus valores, com referência ao rigoroso cumprimento das normas técnicas aplicáveis, incluindo a NR12.
A empresa atua na fabricação de máquinas e equipamentos industriais e na manutenção multimarcas, contexto que exige avaliação das características de diferentes sistemas mecânicos, elétricos e pneumáticos.
Em uma contratação, é recomendável alinhar previamente o escopo técnico, os documentos necessários, as responsabilidades de isolamento e liberação, os critérios de teste e os registros esperados.
A VR MAQ. informa também a realização de retrofits mecânicos e análise de falhas por engenheiros de confiabilidade.
Quando uma intervenção altera o projeto, a proteção ou o modo de operação de uma máquina, a avaliação de segurança deve acompanhar essa mudança, e não ser feita apenas ao final.
Perguntas frequentes
A NR12 se aplica somente a máquinas novas?
A aplicação depende do equipamento, da situação encontrada, do uso e dos requisitos legais e técnicos vigentes.
Máquinas em operação também podem exigir avaliação de riscos, adequações, procedimentos e medidas de proteção.
A análise deve considerar a versão aplicável da norma e a orientação de profissionais legalmente habilitados.
O bloqueio de energia substitui os equipamentos de proteção individual?
Não necessariamente.
O bloqueio é uma medida de controle da energia perigosa, enquanto os equipamentos de proteção individual podem ser necessários para riscos residuais ou para atividades específicas.
As medidas devem ser definidas a partir da avaliação de risco.
Toda manutenção precisa de uma permissão de trabalho?
A necessidade depende do procedimento da organização, do tipo de tarefa, do ambiente e dos riscos envolvidos.
Atividades críticas podem exigir autorização formal, comunicação entre áreas e controles adicionais antes do início.
Por que testar a máquina depois da manutenção?
O teste permite verificar se o reparo foi executado corretamente e se os dispositivos de proteção e comando estão funcionando conforme o esperado.
Ele deve ocorrer de maneira controlada, com a área liberada e as pessoas informadas.
A adequação à NR12 não deve ser tratada como uma declaração genérica ou como substituta da análise técnica do equipamento.
Para decisões sobre proteção de máquinas, bloqueio, alterações de projeto e liberação operacional, consulte a versão vigente dos requisitos aplicáveis e os responsáveis legalmente habilitados.
