Galeria
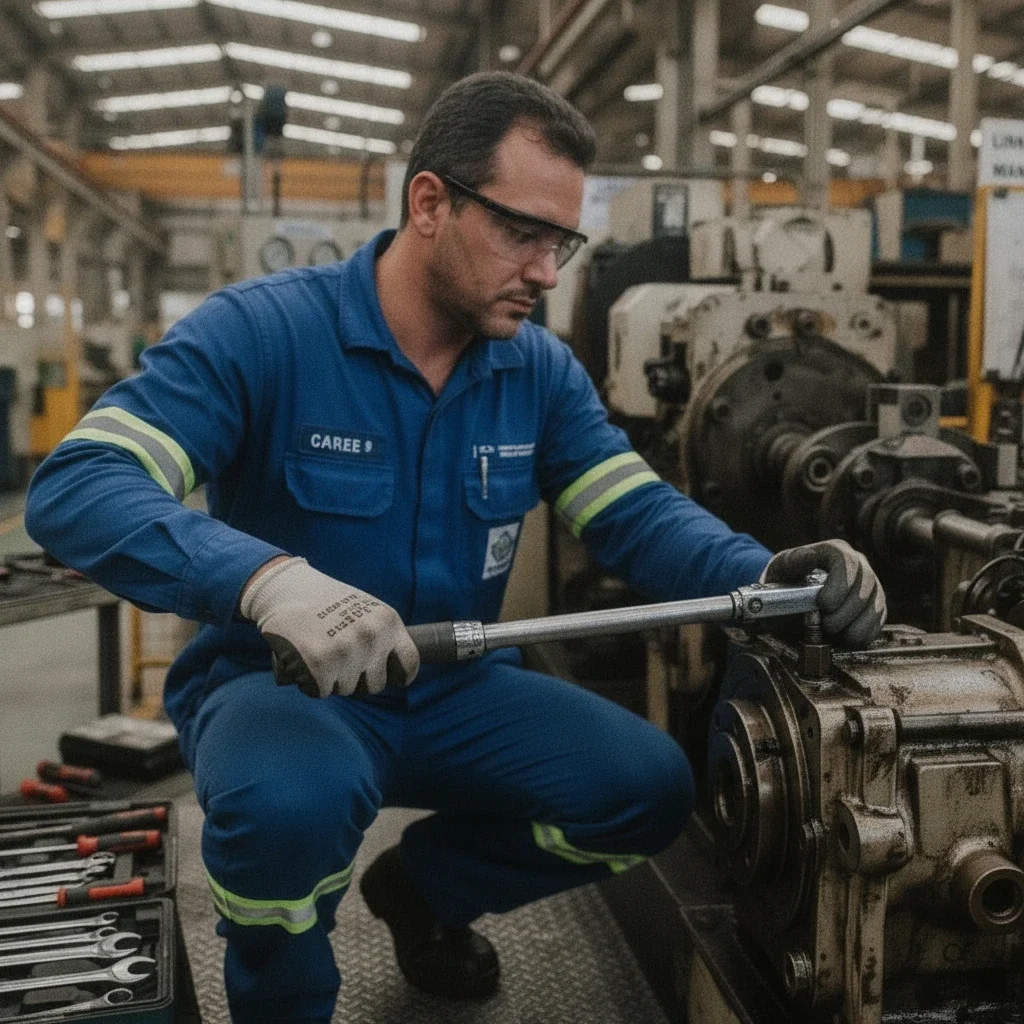
Clique nas imagens para ampliar
Manutenção industrial: tipos, estratégias e boas práticas para aumentar a eficiência
O que é manutenção industrial e por que ela é estratégica?
Manutenção industrial é o conjunto de atividades técnicas, administrativas e operacionais destinado a conservar ou restabelecer máquinas, equipamentos e sistemas industriais em condições adequadas de funcionamento, segurança e desempenho.
Seu escopo pode incluir inspeção, diagnóstico, ajustes, lubrificação, reparos, substituição de componentes, acompanhamento da condição e planejamento de paradas.
Mais do que reparar uma máquina depois de uma quebra, a manutenção deve apoiar decisões sobre disponibilidade dos ativos, continuidade da produção e uso eficiente dos recursos.
Quando integrada à operação e à engenharia, ela ajuda a identificar riscos, priorizar intervenções e definir o momento mais adequado para agir, considerando a criticidade do equipamento, o histórico de falhas e as condições reais de trabalho.
Qual é o objetivo da manutenção industrial?
Os principais objetivos são:
- preservar a disponibilidade e a confiabilidade dos ativos industriais;
- reduzir a probabilidade de falhas inesperadas e paradas não planejadas;
- manter máquinas e equipamentos dentro das condições técnicas de projeto;
- apoiar a segurança dos trabalhadores e o cumprimento das normas aplicáveis, incluindo os requisitos pertinentes da NR12;
- controlar perdas associadas a falhas, retrabalho, danos secundários e interrupções da produção;
- fornecer informações para o planejamento de intervenções, investimentos e paradas programadas.
A disponibilidade não depende apenas de consertar rapidamente um equipamento.
Ela também envolve a facilidade de diagnosticar problemas, a qualidade do reparo, a existência de procedimentos, a disponibilidade de recursos e a capacidade de evitar a repetição da mesma falha.
Por isso, uma decisão de manutenção deve considerar tanto o estado do ativo quanto o impacto operacional de sua indisponibilidade.
Quais ativos podem fazer parte desse escopo?
A aplicação varia conforme o processo produtivo e o nível de criticidade de cada equipamento.
Entre os exemplos estão:
- prensas hidráulicas, cilindros hidráulicos e outros equipamentos hidráulicos;
- esteiras transportadoras, roscas transportadoras e sistemas de movimentação;
- calandras para chapas e tubos, máquinas de caldeiraria e equipamentos de usinagem;
- motores, redutores, bombas, ventiladores e conjuntos rotativos;
- sistemas mecânicos, elétricos e pneumáticos presentes em linhas de produção;
- elevadores industriais, misturadores, agitadores, perfuratrizes e equipamentos utilizados em mineração, construção, siderurgia, alimentação e outros segmentos.
Em conjuntos rotativos, por exemplo, sinais como vibração anormal, aquecimento, ruído, folgas ou desgaste irregular podem indicar a necessidade de uma avaliação técnica.
Em sistemas hidráulicos, alterações de pressão, vazamentos, aquecimento e perda de desempenho também podem orientar a investigação.
A interpretação desses sinais deve considerar o projeto do equipamento, suas condições de operação e os limites definidos para o ativo.
Manutenção não é limpeza industrial
Manutenção industrial e limpeza industrial são atividades diferentes, embora possam contribuir conjuntamente para a conservação da planta.
A limpeza remove sujeira, resíduos e contaminantes de superfícies, áreas ou componentes, conforme o procedimento aplicável.
Já a manutenção envolve avaliar o estado funcional do equipamento e executar ações técnicas para conservar, corrigir ou melhorar sua condição operacional.
Uma limpeza pode fazer parte de uma rotina de manutenção, mas não substitui inspeções, ajustes, reparos, testes funcionais ou análise de falhas.
Da mesma forma, a terceirização de manutenção mecânica não deve ser confundida com o fornecimento de mão de obra genérica: o serviço exige escopo definido, critérios de segurança, registros das intervenções e profissionais capazes de interpretar as características do ativo.
Por que a manutenção é uma decisão operacional?
A escolha entre manter um equipamento em operação, programar uma intervenção ou interromper a linha para investigar um sinal deve considerar consequências técnicas e produtivas.
Um ativo de baixa criticidade pode admitir uma estratégia diferente de um equipamento cuja falha interrompa toda a produção ou gere risco às pessoas.
Uma avaliação consistente costuma relacionar:
- função do equipamento no processo;
- consequência de uma falha para produção, qualidade, segurança e meio ambiente;
- probabilidade e modo de falha;
- tempo e recursos necessários para diagnóstico e reparo;
- histórico de ocorrências e condições de operação;
- requisitos legais, normativos e recomendações técnicas do fabricante.
Essa visão permite equilibrar manutenção preventiva, corretiva e baseada na condição, sem aplicar a mesma rotina a todos os ativos.
Também favorece indicadores como disponibilidade, tempo de reparo, frequência de falhas e eficiência global do equipamento, desde que os dados sejam registrados de forma consistente.
A VR MAQ. reúne quase 50 anos de experiência na fabricação de máquinas e equipamentos industriais e na prestação de serviços de manutenção multimarcas.
Sua atuação contempla soluções para diferentes sistemas e setores, com uma abordagem que combina conhecimento de campo, avaliação técnica e atenção à segurança.
Para uma planta específica, o escopo adequado depende da criticidade dos ativos, das condições de operação e dos objetivos de continuidade do negócio.
Como avaliar a necessidade da sua indústria
Antes de solicitar uma intervenção, reúna o cadastro dos equipamentos, os registros de falhas, os sintomas observados, as condições de operação e o impacto de eventuais paradas.
Com essas informações, uma avaliação técnica pode ajudar a definir se a necessidade é preventiva, corretiva, baseada na condição ou relacionada ao planejamento de uma parada programada.
Para analisar a situação da sua planta, consulte a VR MAQ. sobre o escopo mais adequado para os equipamentos envolvidos, os critérios de segurança aplicáveis e a documentação necessária para estruturar a manutenção.
Quais são os principais tipos de manutenção?
A manutenção industrial pode ser organizada em quatro estratégias principais: corretiva, preventiva, preditiva e detectiva.
A escolha depende da criticidade do ativo, do impacto de uma falha, das condições de operação, do histórico de ocorrências e dos recursos disponíveis para inspeção e reparo.
Lista dos principais tipos de manutenção
- Manutenção corretiva: realizada depois que uma falha é identificada, podendo ser planejada quando o reparo é programado ou não planejada quando exige uma resposta emergencial.
- Manutenção preventiva: executada em intervalos definidos ou conforme critérios estabelecidos para reduzir a probabilidade de falhas previsíveis.
- Manutenção preditiva: baseada no monitoramento da condição do equipamento, usando dados de inspeção para indicar quando uma intervenção se torna necessária.
- Manutenção detectiva: voltada à identificação de falhas ocultas ou não perceptíveis durante a operação normal, especialmente em dispositivos de proteção, controle e segurança.
Tabela comparativa das estratégias
Tipo
Gatilho da intervenção
Nível de planejamento
Principal vantagem
Limitação ou cuidado
Corretiva
Falha ou anomalia que exige reparo
Variável, de baixo a alto
Restabelece a função do ativo após um problema
Pode provocar parada não planejada, danos secundários e maior pressão operacional
Preventiva
Periodicidade, uso, recomendação técnica ou criticidade
Alto
Organiza tarefas e reduz a exposição a falhas previsíveis
Intervalos inadequados podem gerar intervenções prematuras ou insuficientes
Preditiva
Alteração observada na condição do equipamento
Alto, baseado em dados
Permite programar a intervenção conforme a evolução do desgaste
Depende de coleta, interpretação e histórico confiáveis
Detectiva
Teste ou inspeção de uma função oculta
Alto
Ajuda a revelar falhas que não aparecem na operação cotidiana
Requer procedimentos de teste, qualificação e registro dos resultados
Definição e aplicação de cada estratégia
Manutenção corretiva
A manutenção corretiva tem como ponto de partida uma falha funcional, uma quebra ou uma anomalia que impede ou compromete o desempenho do equipamento.
Ela pode ser não planejada, quando ocorre uma parada inesperada, ou planejada, quando uma condição já conhecida permite programar o reparo para uma janela adequada.
O atendimento corretivo deve começar pela segurança e pelo diagnóstico.
Isolar a fonte de energia, avaliar os riscos, identificar o modo de falha, registrar a ocorrência e validar o reparo antes do retorno são etapas essenciais.
Corrigir apenas o sintoma pode fazer com que a mesma falha volte a ocorrer; por isso, a análise deve considerar causa física, causa humana, condição operacional e eventuais deficiências de projeto ou procedimento.
Manutenção preventiva
A manutenção preventiva segue um plano com tarefas e periodicidades previamente definidas.
Entre as atividades possíveis estão inspeção, lubrificação, reaperto, limpeza técnica de componentes, substituição programada e verificação de sistemas mecânicos, elétricos ou pneumáticos, sempre conforme a documentação aplicável e as características do ativo.
A periodicidade não deve ser tratada como um número fixo para todos os equipamentos.
Ela precisa ser revisada considerando carga, ambiente, regime de trabalho, criticidade, recomendações técnicas e histórico de falhas.
Um plano consistente também define responsáveis, recursos, critérios de aceitação, registros e condições para reprogramação.
Manutenção preditiva
A manutenção preditiva utiliza informações sobre a condição real do equipamento para orientar a decisão de intervir.
Em vez de depender apenas do calendário, a equipe acompanha sinais como vibração, temperatura, ruído, desalinhamento ou outras variáveis pertinentes ao ativo e ao processo.
A sequência recomendada é coletar dados em condições conhecidas, comparar a evolução da tendência, formular hipóteses de falha, avaliar a criticidade e definir a ação adequada.
Uma inspeção isolada pode indicar uma anomalia, mas o acompanhamento de tendências ajuda a distinguir uma variação pontual de um processo de deterioração.
Entre as técnicas utilizadas no setor estão a análise de vibração espectral e a termografia infravermelha.
A interpretação deve ser feita por profissionais qualificados, pois o significado de um sinal depende do equipamento, da condição de operação, do método de medição e dos limites técnicos aplicáveis.
Manutenção detectiva
A manutenção detectiva verifica se funções de proteção, alarme, intertravamento e controle continuam disponíveis, mesmo quando uma falha nesses recursos não é evidente durante a operação normal.
O objetivo é encontrar uma falha oculta antes que ela seja necessária para proteger pessoas, máquinas ou processos.
Essa estratégia pode envolver testes funcionais, simulações controladas, inspeções de dispositivos e conferência de respostas previstas.
O procedimento deve estabelecer como testar, quais condições de segurança aplicar, quais resultados são aceitáveis e como registrar qualquer desvio.
Quando a função detectiva envolve riscos relevantes, o planejamento e a validação técnica são indispensáveis.
Como combinar os tipos de manutenção
As estratégias não são excludentes.
Uma planta pode usar manutenção preventiva para tarefas recorrentes, preditiva para ativos críticos e corretiva planejada para componentes cujo reparo depende de uma condição específica.
A detectiva complementa esse sistema ao verificar funções que não podem ser avaliadas somente pela observação da produção.
Uma forma prática de decidir é:
- classificar os ativos por criticidade e impacto na segurança, qualidade, produção e meio ambiente;
- identificar os modos de falha mais relevantes e seus efeitos;
- verificar se a falha é previsível por tempo, uso ou condição;
- escolher a técnica de inspeção compatível com o equipamento;
- definir critérios de intervenção e prioridades;
- registrar os resultados e revisar o plano conforme o histórico.
Na VR MAQ., a capacidade informada de atuar com manutenção preventiva e corretiva multimarcas pode apoiar diferentes necessidades de máquinas e equipamentos industriais.
A estratégia adequada, entretanto, depende da avaliação técnica do ativo, do processo e das condições reais de operação.
A melhor combinação depende da criticidade, do histórico e das características de cada equipamento.
Manutenção corretiva: quando reparar após uma falha
A manutenção corretiva é realizada depois que uma falha é identificada, com o objetivo de restabelecer a condição segura e funcional de uma máquina ou equipamento.
Ela pode ser não planejada, quando ocorre uma quebra inesperada, ou planejada, quando uma anomalia é conhecida e o reparo é programado para uma parada controlada.
Em ambos os casos, reparar não deve significar apenas substituir a peça que apresentou defeito.
Uma resposta tecnicamente adequada combina segurança, diagnóstico, correção da causa e validação antes do retorno à produção.
Essa abordagem reduz o risco de recorrência e evita que um sintoma seja tratado como se fosse a origem da falha.
Fluxo de atendimento à falha
- Isolar o equipamento e proteger as pessoas: interrompa a operação conforme os procedimentos internos, aplique bloqueio e etiquetagem quando aplicável e elimine energias perigosas antes da inspeção. A intervenção deve observar os requisitos de segurança pertinentes, incluindo a NR-12 quando houver máquinas e equipamentos abrangidos por essa norma.
- Registrar a ocorrência: documente o ativo afetado, o momento da falha, as condições de operação, os alarmes observados, os ruídos, vibrações, aquecimento ou vazamentos e os impactos sobre a produção.
- Realizar o diagnóstico: inspecione o conjunto e reúna evidências para distinguir falha mecânica, elétrica, hidráulica, pneumática, de controle ou uma combinação entre elas.
- Definir o reparo: estabeleça quais componentes, ajustes, alinhamentos, substituições ou correções são necessários, considerando a criticidade do ativo e as condições de segurança para a execução.
- Investigar a causa: avalie por que a falha ocorreu, verificando fatores como desgaste, lubrificação inadequada, desalinhamento, sobrecarga, contaminação, erro de operação ou deficiência no plano de manutenção.
- Testar e validar: após o reparo, faça inspeções e testes compatíveis com o equipamento, confirme a estabilidade operacional e autorize o retorno somente depois da avaliação técnica.
- Atualizar o histórico: registre o serviço executado, os componentes envolvidos, os achados, as recomendações e qualquer alteração necessária no plano de manutenção.
Em uma parada emergencial, a prioridade é controlar o risco e recuperar a operação com segurança.
A VR MAQ. informa oferecer plantão 24/7 para quebras emergenciais, sem que isso elimine a necessidade de diagnóstico, documentação e validação técnica.
A disponibilidade do atendimento deve ser confirmada conforme a necessidade e a avaliação do cliente.
Causas que devem ser investigadas
A análise de falhas deve ir além da pergunta sobre qual peça quebrou.
Entre os pontos que podem orientar a investigação estão:
- Condições de operação: carga, velocidade, temperatura, ciclos de trabalho e mudanças recentes no processo.
- Desgaste e fadiga: evidências de deterioração progressiva, trincas, deformações ou perda de desempenho.
- Lubrificação e contaminação: tipo e condição do lubrificante, intervalos de aplicação, presença de partículas, umidade ou outros contaminantes.
- Alinhamento e balanceamento: possíveis desvios geométricos, problemas em acoplamentos, eixos ou elementos rotativos.
- Instalação e ajustes: montagem incorreta, folgas, torque inadequado, fixações soltas ou regulagens fora da condição prevista.
- Sistemas elétricos, hidráulicos e pneumáticos: conexões, pressão, vazão, isolamento, comandos, sensores e componentes de controle.
- Fatores humanos e procedimentais: treinamento, instruções de trabalho, mudanças de turno e aderência aos procedimentos operacionais.
- Histórico do ativo: ocorrências repetidas, intervenções anteriores, peças substituídas e alterações no comportamento do equipamento.
Corrigir o sintoma pode devolver a máquina à operação por algum tempo, mas não necessariamente elimina a causa raiz.
Quando a falha se repete, a equipe deve revisar as evidências, comparar o comportamento do ativo e considerar uma análise de falhas mais aprofundada.
Em determinados casos, também pode ser avaliada a necessidade de um retrofit mecânico, desde que a solução seja tecnicamente especificada para o equipamento.
Checklist antes do retorno à operação
- A causa provável da falha foi registrada e diferenciada do efeito observado?
- O reparo foi executado por equipe habilitada e conforme o procedimento aplicável?
- Proteções, dispositivos de segurança e componentes de controle foram reinstalados e verificados?
- Fixações, folgas, lubrificação, conexões e ajustes foram conferidos?
- Não há vazamentos, ruídos, aquecimento, vibração ou sinais anormais durante o teste?
- O equipamento foi testado em condições controladas antes da liberação?
- Os responsáveis pela operação foram informados sobre restrições ou recomendações?
- A ordem de serviço e o histórico do ativo foram atualizados?
- O plano preventivo ou preditivo foi revisado para evitar a recorrência?
- A liberação para produção foi validada pelo responsável técnico ou operacional definido pela empresa?
A manutenção corretiva é necessária quando uma falha já comprometeu o equipamento, mas seu valor estratégico aumenta quando os dados do reparo alimentam o planejamento futuro.
A contratação de uma equipe especializada, como a VR MAQ., pode ser avaliada por indústrias que precisam de atuação multimarcas, diagnóstico técnico e suporte em paradas emergenciais.
A definição do escopo depende do ativo, da criticidade, das condições encontradas e da necessidade de manutenção preventiva, corretiva ou de melhoria.
Manutenção preventiva: como reduzir falhas previsíveis
A manutenção preventiva organiza inspeções e intervenções antes que uma falha interrompa a operação.
Para funcionar de forma consistente, ela deve considerar o cadastro dos ativos, a criticidade de cada equipamento, as recomendações técnicas do fabricante, o histórico de ocorrências e as condições reais de uso.
Na VR MAQ., esse tipo de serviço integra a atuação em máquinas e equipamentos industriais multimarcas, com foco em planejamento, rastreabilidade e continuidade operacional.
Como estruturar o planejamento preventivo
- Cadastre os ativos: registre máquina, sistema, localização, função, fabricante, modelo, componentes críticos e documentação técnica disponível.
- Defina a criticidade: avalie o impacto de uma falha sobre segurança, produção, qualidade, meio ambiente, custos e disponibilidade da planta.
- Identifique os modos de falha: relacione desgastes, vazamentos, folgas, perda de desempenho, superaquecimento, contaminação e outros sinais compatíveis com cada equipamento.
- Estabeleça as tarefas: descreva inspeções, reapertos, lubrificação, limpeza técnica quando aplicável, ajustes, substituições programadas e testes funcionais.
- Determine a periodicidade: combine recomendações do fabricante, horas de operação, ciclos de trabalho, ambiente, carga, histórico e resultados das inspeções.
- Atribua responsáveis: defina quem executa, quem aprova, quais ferramentas são necessárias e quais requisitos de segurança devem ser atendidos.
- Programe as ordens de serviço: organize materiais, recursos, permissões, bloqueios e janelas de intervenção para reduzir interferências na produção.
- Registre os resultados: documente o que foi verificado, os desvios encontrados, as peças utilizadas, as medições realizadas e as pendências.
- Revise o plano: ajuste tarefas e frequências quando o histórico indicar falhas recorrentes, excesso de intervenções ou mudanças nas condições de operação.
A periodicidade não deve ser definida apenas pelo calendário.
Um equipamento submetido a maior carga, ciclos mais intensos, poeira, umidade, temperatura elevada ou variações operacionais pode exigir acompanhamento diferente de outro ativo semelhante em condições mais estáveis.
O plano deve ser revisado com base em evidências registradas.
Checklist de tarefas preventivas
Use o checklist como referência e adapte cada item ao manual do equipamento, à análise de risco e aos procedimentos aplicáveis:
- Confirmar identificação do ativo e da ordem de serviço.
- Verificar condições de segurança, isolamento e bloqueio antes da intervenção.
- Inspecionar ruídos, vibrações, aquecimento, vazamentos, folgas e alterações de desempenho.
- Conferir níveis, estado e possíveis contaminações de lubrificantes e fluidos, quando aplicável.
- Executar lubrificação conforme especificação técnica e condição do componente.
- Avaliar fixações, acoplamentos, correias, correntes, mancais, vedações e elementos de transmissão.
- Verificar conexões, mangueiras, cilindros e componentes hidráulicos ou pneumáticos quando presentes.
- Inspecionar proteções, dispositivos de segurança e condições relacionadas à NR12.
- Comparar medições e observações com os parâmetros de referência disponíveis.
- Registrar anomalias com descrição objetiva e evidências técnicas.
- Classificar pendências por criticidade e necessidade de intervenção.
- Realizar teste funcional controlado após o serviço.
- Liberar o equipamento somente após a validação responsável.
- Atualizar o histórico do ativo e indicar a próxima atividade prevista.
Registros incompletos reduzem o valor do programa preventivo.
Uma anotação como equipamento normal oferece pouca base para decisão.
É mais útil registrar a condição observada, a medição realizada quando aplicável, o componente envolvido, a ação executada e a recomendação para acompanhamento.
Exemplos de aplicação por sistema
Sistemas mecânicos: podem incluir inspeção de folgas, fixações, acoplamentos, mancais, engrenagens, correias, correntes e pontos de lubrificação.
A tarefa deve considerar o regime de carga, a velocidade, o alinhamento e os sinais de desgaste observados.
Sistemas hidráulicos: o plano pode contemplar verificação de vazamentos, mangueiras, conexões, cilindros, filtros, reservatórios e condições do fluido.
A análise deve respeitar as especificações do equipamento e os riscos associados à pressão acumulada.
Sistemas pneumáticos: podem ser acompanhados por meio da inspeção de conexões, mangueiras, válvulas, filtros, reguladores, lubrificadores e sinais de perda de pressão.
A presença de umidade ou contaminação deve ser tratada conforme o projeto e os requisitos do sistema.
Transportadores e roscas transportadoras: o planejamento pode abranger elementos de transmissão, suportes, mancais, alinhamento, tensionamento, proteções e pontos sujeitos ao acúmulo de material.
A frequência depende do material transportado, do ciclo de operação e do ambiente.
Prensas e equipamentos de conformação: devem ser considerados componentes estruturais, sistemas hidráulicos, dispositivos de proteção, comandos, fixações e condições de operação.
Intervenções devem ser realizadas com controle de energia e validação dos dispositivos de segurança.
Conjuntos rotativos: inspeções de vibração, temperatura, alinhamento e balanceamento podem complementar as rotinas preventivas quando forem adequadas ao ativo.
A interpretação dos sinais deve ser feita por equipe técnica e comparada com o histórico do equipamento.
Como transformar o histórico em melhoria
O histórico de manutenção permite distinguir uma tarefa efetiva de uma rotina que apenas consome recursos.
Analise falhas repetidas, componentes substituídos com frequência, ordens de serviço reprogramadas, tempo de indisponibilidade e desvios encontrados durante as inspeções.
Quando um mesmo problema retorna, pode ser necessário investigar a causa, revisar a periodicidade, alterar o método de inspeção ou avaliar uma intervenção de engenharia.
A manutenção preventiva também deve conviver com ações corretivas e técnicas preditivas.
Uma inspeção pode identificar uma tendência que justifique monitoramento de condição, enquanto uma falha inesperada pode exigir análise de causa e revisão do plano.
Essa integração evita tratar o programa como uma lista fixa de tarefas e aproxima a rotina das necessidades reais da operação.
Para uma avaliação técnica ou para a estruturação de rotinas preventivas em máquinas e equipamentos industriais, consulte a VR MAQ. e verifique a disponibilidade do serviço adequado ao seu ativo.
Manutenção preditiva e monitoramento da condição
A manutenção preditiva utiliza dados sobre a condição real dos equipamentos para apoiar decisões antes que uma falha funcional interrompa a produção.
Em vez de depender apenas de intervalos fixos ou de agir somente após uma quebra, a equipe acompanha sinais como vibração, temperatura e alterações de comportamento durante a operação.
Esse processo normalmente envolve quatro etapas: coleta de dados, análise, diagnóstico e definição da intervenção.
A coleta pode ocorrer em inspeções programadas ou em um acompanhamento recorrente.
Já a análise considera a condição operacional do ativo, o histórico de ocorrências, os limites técnicos aplicáveis e a evolução dos sinais ao longo do tempo.
A principal diferença entre uma inspeção pontual e o monitoramento de tendência está na continuidade da informação.
Uma medição isolada pode indicar uma condição naquele momento.
O acompanhamento de tendências permite observar se determinado sinal está estável, oscilando ou se afastando gradualmente do padrão esperado.
Ainda assim, a interpretação deve considerar carga, rotação, temperatura ambiente, processo e demais variáveis que possam influenciar a leitura.
Na VR MAQ., a manutenção multimarcas informada inclui recursos como análise de vibração espectral e termografia infravermelha.
A aplicação de cada técnica depende do tipo de máquina, do sistema avaliado, das condições de acesso e do objetivo do diagnóstico.
Os dados devem ser interpretados por equipe técnica qualificada, com registro das evidências e validação da hipótese de falha antes da intervenção.
Técnicas preditivas mais utilizadas
- Análise de vibração espectral: pode ajudar a investigar padrões associados a desalinhamento, desbalanceamento, folgas, desgaste de rolamentos e outras alterações em conjuntos rotativos. A conclusão depende da qualidade da coleta, do conhecimento do equipamento e da comparação com referências adequadas.
- Termografia infravermelha: identifica diferenças de temperatura em componentes e painéis, contribuindo para a investigação de aquecimento anormal em sistemas mecânicos ou elétricos. A leitura precisa considerar emissividade, distância, carga e condições ambientais.
- Alinhamento a laser de eixos: verifica a relação geométrica entre eixos acoplados e pode ser utilizado quando há suspeita de desalinhamento em conjuntos rotativos. A medição deve ser realizada com o equipamento preparado conforme o procedimento técnico aplicável.
- Balanceamento de campo: avalia e corrige, quando tecnicamente indicado, a distribuição de massa em componentes rotativos instalados. A necessidade do serviço deve ser confirmada por medições e pela análise do conjunto.
- Inspeção de tendência operacional: reúne medições sucessivas de variáveis relevantes para comparar o comportamento do ativo ao longo do tempo, evitando que uma única leitura seja tratada como diagnóstico definitivo.
Como priorizar o monitoramento
Nem todos os equipamentos exigem o mesmo nível de acompanhamento.
A priorização pode considerar:
- Criticidade para a produção: avalie o impacto de uma falha sobre a continuidade operacional, a qualidade do produto e as paradas programadas.
- Risco à segurança: dê atenção especial a ativos cuja falha possa expor trabalhadores a perigos mecânicos, elétricos, térmicos ou pneumáticos.
- Histórico de falhas: ocorrências repetitivas, aumento de intervenções ou reincidência da mesma causa justificam uma investigação mais detalhada.
- Tempo de reposição e disponibilidade de componentes: equipamentos com peças de difícil obtenção podem exigir maior previsibilidade para planejamento da intervenção.
- Condição de operação: carga, velocidade, temperatura, ambiente e regime de uso influenciam a interpretação dos dados.
- Qualidade da informação disponível: registros consistentes, identificação correta do ativo e medições comparáveis aumentam a utilidade do monitoramento.
- Possibilidade de intervenção planejada: quando os sinais indicam evolução de uma anomalia, a equipe pode avaliar uma parada programada, sempre respeitando os limites técnicos e os requisitos de segurança.
O resultado esperado não é substituir integralmente a manutenção preventiva ou corretiva.
A manutenção preditiva complementa essas estratégias ao fornecer evidências para ajustar tarefas, antecipar decisões e direcionar recursos.
Quando uma tendência exige ação, o diagnóstico deve ser convertido em uma ordem de serviço com escopo, responsável, condição de segurança, peças ou ferramentas necessárias e critério de validação após o reparo.
Também é importante registrar o contexto da medição.
Uma vibração ou temperatura não deve ser analisada de forma isolada, pois mudanças no processo podem alterar o comportamento do equipamento sem representar, por si só, uma falha.
Da mesma forma, a ausência de um sinal anormal em uma inspeção não elimina a necessidade de outras rotinas previstas no plano de manutenção.
Pergunta frequente: a manutenção preditiva custa mais?
O custo depende do ativo, das técnicas necessárias, da frequência das medições, da criticidade do equipamento e da complexidade da análise.
Não existe um valor único aplicável a todas as plantas.
A avaliação deve comparar o esforço de monitoramento com os riscos operacionais, a necessidade de planejamento e o impacto potencial de uma falha.
Para definir o escopo, a empresa pode solicitar uma avaliação técnica da VR MAQ., informando os equipamentos envolvidos, o tipo de operação, o histórico de ocorrências e as condições de acesso.
A partir dessas informações, torna-se possível discutir quais técnicas fazem sentido e como integrar os dados ao plano de manutenção, sem confundir o serviço com limpeza industrial ou fornecimento genérico de mão de obra.
Como montar um plano de manutenção industrial?
Um plano de manutenção industrial organiza as ações necessárias para preservar a disponibilidade, a segurança e o desempenho dos ativos.
Ele deve reunir inventário de máquinas, análise de criticidade, tarefas preventivas e preditivas, tratamento das corretivas, recursos, responsáveis, ordens de serviço e histórico.
O objetivo não é apenas definir datas para intervenções.
Um plano consistente conecta a condição real dos equipamentos às decisões de operação, prioriza riscos e cria registros verificáveis para orientar melhorias contínuas.
A elaboração e a revisão devem ser conduzidas por profissionais qualificados, considerando as recomendações técnicas do fabricante, as condições de uso e os requisitos de segurança aplicáveis.
Guia passo a passo
-
Levante e cadastre os ativos
Relacione máquinas, equipamentos e sistemas que influenciam a produção, como prensas, esteiras transportadoras, conjuntos hidráulicos, motores, redutores, sistemas pneumáticos e equipamentos de movimentação.
Para cada ativo, registre identificação, localização, função, fabricante, modelo, componentes críticos e documentação disponível.
-
Defina a criticidade
Avalie o impacto de cada ativo sobre segurança, meio ambiente, qualidade, produção, custo e continuidade operacional.
Uma falha em um equipamento essencial à linha pode exigir prioridade maior do que a interrupção de um ativo com alternativa operacional.
-
Mapeie os modos de falha
Identifique como cada equipamento pode falhar, quais sinais antecedem a falha e quais consequências podem ocorrer.
A análise deve diferenciar desgaste, desalinhamento, desbalanceamento, aquecimento, perda de pressão, falha elétrica, vazamento, contaminação e outras condições pertinentes ao ativo.
-
Escolha a estratégia adequada
Combine manutenção preventiva, preditiva e corretiva conforme o risco e a possibilidade de monitoramento.
A preventiva pode atender tarefas periódicas; a preditiva pode acompanhar tendências de vibração ou temperatura; e a corretiva deve ser organizada para falhas que não justifiquem uma intervenção antecipada ou que ocorram de forma inesperada.
-
Defina tarefas e critérios de execução
Descreva o que será feito, com qual frequência, por quem, com quais recursos e sob quais condições de segurança.
Inclua inspeção, lubrificação, reaperto, limpeza técnica quando aplicável, substituição de componentes, testes funcionais e critérios objetivos para liberar o equipamento.
-
Programe recursos e paradas
Relacione mão de obra, ferramentas, instrumentos, peças, documentação e permissões necessárias.
Sempre que possível, associe as atividades a paradas programadas para reduzir interferências na produção e evitar que uma intervenção previsível se transforme em emergência.
-
Emita e encerre ordens de serviço
Cada ordem deve conter o ativo, a tarefa, o responsável, a data, os riscos identificados, os materiais utilizados, os achados da inspeção e a condição final do equipamento.
O encerramento só deve ocorrer após o registro da execução e a validação do retorno à operação.
-
Analise os resultados e revise o plano
Compare falhas recorrentes, tarefas atrasadas, horas de parada, consumo de peças e achados das inspeções.
Quando uma atividade não evita a recorrência ou não representa mais a condição real do ativo, ajuste sua periodicidade, método ou prioridade.
Modelo de estrutura de plano
Uma estrutura prática pode conter os seguintes campos:
Campo
O que registrar
Identificação do ativo
Código, descrição, localização, função e sistema ao qual pertence
Criticidade
Consequências da falha, prioridade e justificativa técnica
Estratégia
Preventiva, preditiva, corretiva planejada ou combinação entre estratégias
Tarefa
Inspeção, medição, lubrificação, ajuste, substituição ou teste
Gatilho
Periodicidade, horas de operação, condição medida ou evento
Critério de aceitação
Limite, tolerância ou condição necessária para liberar o ativo
Recursos
Profissionais, ferramentas, instrumentos, peças e documentos
Segurança
Isolamento de energias, permissões, proteções e requisitos aplicáveis
Ordem de serviço
Data, responsável, execução, achados e pendências
Histórico
Falhas, causas prováveis, intervenções e recomendações
Revisão
Data da análise, responsável e alterações realizadas
Os gatilhos não precisam ser exclusivamente calendários.
Dependendo do ativo, podem estar relacionados a horas de funcionamento, ciclos, distância percorrida, número de operações ou mudança observada em uma variável de condição.
Essa abordagem evita aplicar a mesma periodicidade a equipamentos submetidos a cargas e ambientes diferentes.
Na manutenção preditiva, o plano deve especificar o ponto de medição, o método utilizado, a frequência de coleta, a condição operacional durante a medição e o responsável pela interpretação.
Técnicas como análise de vibração espectral, termografia infravermelha, alinhamento a laser e balanceamento de campo devem ser aplicadas conforme o equipamento e avaliadas por equipe técnica competente.
A VR MAQ. informa atuar com manutenção multimarcas e disponibilizar relatórios analíticos, além de apoiar o planejamento de paradas programadas.
Ao avaliar uma terceirização, a indústria deve solicitar que o escopo, os registros, os critérios de aceite e as responsabilidades sejam definidos de acordo com seus ativos e necessidades operacionais.
Matriz de criticidade
Uma matriz de criticidade ajuda a transformar risco em prioridade de planejamento.
Ela pode combinar a probabilidade de falha com a severidade da consequência, sem substituir a análise técnica do equipamento.
Nível
Características gerais
Diretriz de planejamento
Baixo
Falha com impacto limitado e possibilidade de intervenção sem afetar significativamente a operação
Inspeções e corretivas planejadas conforme recursos disponíveis
Médio
Falha capaz de reduzir desempenho, afetar qualidade ou interromper parte do processo
Preventiva estruturada, monitoramento quando aplicável e peças críticas avaliadas
Alto
Falha com potencial de comprometer segurança, produção, qualidade ou um processo sem alternativa
Prioridade para prevenção, monitoramento da condição, plano de contingência e parada programada
Crítico
Falha com consequências severas, risco relevante ou impacto amplo na continuidade operacional
Controles rigorosos, revisão por profissional qualificado, critérios de liberação e acompanhamento sistemático
Para aplicar a matriz:
- defina critérios de probabilidade e consequência antes de pontuar os ativos;
- considere segurança, qualidade, produção, meio ambiente e disponibilidade de sobressalentes;
- registre a justificativa da classificação;
- reavalie a criticidade após mudanças de processo, retrofit, alteração de carga ou histórico de falhas;
- vincule cada nível a uma ação de planejamento, e não apenas a uma etiqueta;
- valide a classificação com manutenção, engenharia, operação e segurança quando o risco exigir análise integrada.
A criticidade também pode orientar a profundidade dos registros.
Ativos de maior risco tendem a exigir histórico mais detalhado, critérios de aceitação mais claros, acompanhamento de tendências e revisão periódica do plano.
Checklist de revisão
Antes de aprovar ou revisar um plano, verifique:
- Todos os ativos relevantes estão cadastrados e identificados.
- A função e o impacto operacional de cada ativo estão descritos.
- A criticidade possui critérios e justificativa registrados.
- Os principais modos de falha foram considerados.
- Cada tarefa possui responsável, frequência ou gatilho definido.
- As estratégias preventiva, preditiva e corretiva estão integradas.
- Os instrumentos necessários para inspeção e diagnóstico estão disponíveis ou previstos.
- Existem critérios de aceitação e liberação após a intervenção.
- Os riscos e procedimentos de segurança foram avaliados.
- Peças, ferramentas, documentos e mão de obra foram considerados.
- As ordens de serviço registram execução, achados e pendências.
- O histórico de falhas é utilizado para ajustar o plano.
- As paradas programadas estão alinhadas com a operação.
- Os relatórios permitem rastrear decisões e recomendações.
- A revisão foi validada por profissionais qualificados.
- A data e o responsável pela próxima revisão estão definidos.
Um plano eficaz é atualizado quando surgem novas evidências.
Falhas repetidas, alterações de carga, mudanças no processo produtivo, resultados de inspeções e intervenções de engenharia podem indicar a necessidade de revisar tarefas, periodicidades ou critérios de aceitação.
Assim, a manutenção deixa de ser uma lista fixa de serviços e passa a funcionar como um sistema de gestão da confiabilidade dos ativos.
Inspeções e técnicas de diagnóstico em máquinas industriais
O diagnóstico técnico permite identificar sinais de desgaste, anomalias térmicas e alterações no comportamento de conjuntos mecânicos antes que uma falha funcional interrompa a produção.
Em muitos casos, a coleta pode ser realizada sem desmontagem significativa, desde que o equipamento, o ponto de medição e o método sejam adequados ao objetivo da inspeção.
A interpretação não deve se basear em um único sinal isolado.
Vibração, temperatura, condição do eixo, alinhamento, balanceamento, histórico de manutenção e regime de operação precisam ser avaliados em conjunto por uma equipe qualificada.
Assim, a inspeção deixa de ser apenas uma fotografia do ativo e passa a apoiar decisões de manutenção preventiva, preditiva ou corretiva.
Técnica e aplicação
Técnica
O que pode indicar
Aplicação e limitações
Análise de vibração espectral
Desbalanceamento, desalinhamento, folgas, desgaste de rolamentos e alterações em componentes rotativos
Indicada para acompanhar tendências em máquinas rotativas. A leitura depende do ponto de coleta, da condição de operação e da experiência na interpretação do espectro.
Termografia infravermelha
Aquecimento anormal, diferenças de temperatura e possíveis problemas em componentes mecânicos ou elétricos
Útil para inspeções com o equipamento em operação, quando houver acesso e condições seguras. Emissividade, distância, reflexos e carga influenciam a medição.
Alinhamento a laser de eixos
Desvios geométricos entre eixos acoplados
Apoia a verificação de conjuntos rotativos. Deve considerar o acoplamento, a montagem, a condição da base e as tolerâncias aplicáveis ao equipamento.
Balanceamento de campo
Distribuição inadequada de massa em elementos rotativos
Pode ser realizado no próprio local, quando o método e o equipamento permitirem. A análise deve considerar rotação, fixação, segurança e demais fontes de vibração.
Análise de vibração espectral
A análise de vibração espectral transforma o comportamento vibratório do equipamento em informações que podem ser relacionadas à frequência de rotação e à resposta de seus componentes.
O procedimento normalmente envolve a definição dos pontos de medição, a coleta em condições operacionais conhecidas, a comparação com referências técnicas ou históricos e a avaliação da tendência.
Uma vibração elevada pode estar associada a hipóteses diferentes, como desbalanceamento, desalinhamento, folga mecânica, desgaste de rolamento ou problemas de fixação.
Por isso, o valor medido não deve ser interpretado isoladamente nem usado para diagnosticar uma causa sem verificar o contexto do ativo.
Alterações de carga, rotação, temperatura, processo e montagem podem modificar a assinatura vibratória.
O resultado mais útil é aquele que relaciona o sinal observado à decisão de manutenção: continuar monitorando, programar uma intervenção, realizar uma inspeção complementar ou retirar o equipamento de operação por motivo de segurança.
A análise espectral é um recurso informado pela VR MAQ. em seus serviços de manutenção, com aplicação condicionada às características de cada máquina.
Termografia infravermelha
A termografia infravermelha permite visualizar a distribuição aparente de temperatura em uma superfície sem contato direto.
Em manutenção industrial, diferenças térmicas podem orientar a investigação de atrito, sobrecarga, deficiência de lubrificação, conexões elétricas aquecidas ou outras condições anormais, conforme o tipo de ativo e o método adotado.
A imagem térmica, entretanto, não representa sozinha a causa da anomalia.
A qualidade da avaliação depende de fatores como emissividade do material, reflexos, distância, foco, ambiente, carga aplicada e estabilidade do processo.
Uma região mais quente deve ser comparada com componentes semelhantes e, quando necessário, confirmada por outras inspeções.
O uso adequado inclui registrar as condições da coleta, identificar o componente observado e comparar imagens ou medições ao longo do tempo.
Esse histórico ajuda a distinguir uma variação ocasional de uma tendência de degradação.
A VR MAQ. informa utilizar termografia infravermelha como parte de sua instrumentação de diagnóstico, sem que isso dispense a análise técnica específica do equipamento.
Alinhamento e balanceamento
O alinhamento a laser verifica a relação geométrica entre eixos acoplados.
Desvios podem contribuir para esforços adicionais no acoplamento, vibrações, desgaste e aquecimento, mas a confirmação exige avaliação do conjunto completo.
Base, fixações, acoplamento, dilatação térmica e tolerâncias de projeto também podem influenciar o resultado.
O balanceamento de campo busca avaliar e corrigir, quando tecnicamente aplicável, uma distribuição inadequada de massa em componentes que giram.
Antes da intervenção, é necessário verificar se a vibração realmente tem relação com desbalanceamento.
Folgas, ressonância, desalinhamento e defeitos em rolamentos podem produzir sintomas semelhantes.
Um procedimento responsável inclui:
- delimitar o equipamento e as condições de operação;
- realizar avaliação de risco e aplicar bloqueio e etiquetagem quando necessário;
- coletar dados antes da intervenção;
- confirmar a hipótese com medições e inspeções complementares;
- executar o alinhamento ou balanceamento conforme o método aplicável;
- repetir as verificações após o serviço;
- registrar os resultados e as recomendações para acompanhamento.
A análise de vibração espectral, a termografia infravermelha, o alinhamento a laser e o balanceamento de campo são ferramentas complementares.
A escolha depende do tipo de máquina, do modo de falha suspeito, da acessibilidade, do regime de operação e das exigências de segurança.
Como parte de uma estratégia de manutenção industrial, essas técnicas devem gerar evidências para priorizar intervenções e preservar a confiabilidade dos ativos, e não apenas produzir relatórios sem conexão com a rotina operacional.
Alinhamento a laser e balanceamento de campo
Definições técnicas
O alinhamento a laser é uma técnica usada para verificar e corrigir a posição relativa entre eixos acoplados, como os de um motor e de uma bomba, redutor, ventilador ou outro equipamento rotativo.
O objetivo é identificar desalinhamentos angulares e paralelos e orientar os ajustes necessários conforme as tolerâncias aplicáveis ao conjunto, às condições de operação e às especificações do fabricante.
O balanceamento de campo é o ajuste da distribuição de massa de um componente rotativo instalado em seu próprio local de operação.
Quando há desbalanceamento, a massa não se distribui de maneira adequada em relação ao eixo de rotação, o que pode gerar forças centrífugas e vibrações.
A correção deve ser definida a partir de medições, rotação de trabalho, configuração do equipamento e critérios técnicos pertinentes.
Embora possam produzir sintomas semelhantes, desalinhamento e desbalanceamento são fenômenos diferentes.
O desalinhamento está relacionado principalmente à geometria e à posição relativa dos eixos; o desbalanceamento está relacionado à distribuição de massa do elemento rotativo.
Um diagnóstico confiável deve considerar também acoplamentos, folgas, deformações, fundação, rolamentos, transmissão e condições de carga.
A VR MAQ. informa utilizar alinhamento a laser e balanceamento de campo entre seus recursos de manutenção multimarcas.
A aplicação de cada técnica depende da avaliação do ativo, do histórico de falhas e das condições reais de operação.
Sintomas de desalinhamento e desbalanceamento
Os sinais abaixo podem indicar a necessidade de investigação, mas não confirmam isoladamente a causa da falha:
- vibração acima do comportamento histórico do equipamento;
- aquecimento anormal em rolamentos, acoplamentos ou mancais;
- desgaste prematuro de selos, acoplamentos, buchas e rolamentos;
- ruído associado à rotação ou à transmissão de torque;
- soltura recorrente de elementos de fixação;
- marcas de desgaste irregular em componentes acoplados;
- aumento de corrente ou esforço do acionamento, quando compatível com o conjunto e medido por método adequado;
- falhas repetitivas após substituição de rolamentos ou acoplamentos;
- deslocamento, deterioração ou trincas em bases e elementos de apoio.
No desalinhamento, a vibração pode aparecer de forma relacionada à rotação e às características do acoplamento, acompanhada de esforços anormais no eixo, nos mancais ou na base.
No desbalanceamento, é comum investigar uma componente dominante associada à rotação e sua variação conforme a velocidade e a carga.
Esses padrões não devem ser interpretados de maneira isolada: a confirmação exige medições, comparação com referências técnicas e análise do contexto operacional.
Uma investigação também deve descartar causas que podem simular esses sintomas, como ressonância estrutural, folga mecânica, empenamento de eixo, problemas de lubrificação, defeitos em rolamentos, instabilidade de processo e alterações na fundação.
Corrigir apenas o sintoma sem verificar a causa pode resultar na recorrência da falha.
Etapas gerais de verificação:
- Definir o escopo da avaliação. Identifique o conjunto rotativo, seus componentes, a condição de carga, a rotação de trabalho, o histórico de intervenções e o sintoma observado.
- Consultar referências técnicas. Verifique desenhos, manuais, tolerâncias do fabricante, registros anteriores, critérios de aceitação e requisitos aplicáveis ao equipamento.
- Inspecionar as condições mecânicas. Avalie base, chumbadores, calços, acoplamento, proteções, folgas, deformações, sujeira entre superfícies e possíveis tensões de tubulação ou de outros elementos conectados.
- Estabelecer uma linha de base. Registre vibração, temperatura e demais grandezas pertinentes antes da intervenção, sempre considerando o regime de operação e a repetibilidade das medições.
- Verificar o alinhamento. Instale o sistema de medição de acordo com o procedimento do instrumento, compense eventuais condições que afetem a leitura e determine o desalinhamento angular e paralelo entre os eixos.
- Corrigir de forma controlada. Faça os ajustes previstos, como movimentação do equipamento ou correção de calços, sem ultrapassar as condições permitidas para a máquina e para sua base.
- Investigar o balanceamento. Quando os dados indicarem desbalanceamento, meça o componente em campo conforme o método aplicável, determine a correção necessária e avalie a influência de massa adicionada ou removida.
- Validar após a intervenção. Repita as medições nas mesmas condições sempre que possível, compare os resultados com os critérios definidos e observe vibração, temperatura, ruído e comportamento operacional.
- Registrar e acompanhar. Documente valores antes e depois, configuração do conjunto, intervenções realizadas, peças envolvidas, condições de teste e recomendações para o próximo ciclo de inspeção.
O alinhamento não substitui o balanceamento, e o balanceamento não corrige um problema geométrico entre eixos.
Em conjuntos críticos, pode ser necessário aplicar as duas avaliações em sequência ou integrar os resultados a uma análise de vibração espectral.
A interpretação deve ser feita por profissionais qualificados, porque a resposta do equipamento depende de sua construção, rotação, rigidez, carga e processo.
Cuidados de segurança:
- execute bloqueio e etiquetagem das fontes de energia antes de acessar o conjunto, conforme os procedimentos da planta e os requisitos aplicáveis;
- impeça partidas inesperadas e confirme a ausência de energia residual, inclusive elétrica, hidráulica, pneumática e gravitacional;
- mantenha proteções, barreiras e dispositivos de segurança instalados durante os testes sempre que forem compatíveis com a medição;
- nunca toque em eixo, acoplamento, rotor ou massa de correção enquanto houver possibilidade de movimento;
- utilize instrumentos adequados, inspecionados e configurados para a faixa de rotação e para o ambiente de trabalho;
- controle objetos soltos, ferramentas, cabos e componentes que possam ser projetados ou enroscar em partes móveis;
- não remova massa, instale pesos ou altere componentes estruturais sem procedimento técnico e autorização responsável;
- verifique a estabilidade da base, o torque de fixação e a reinstalação correta de proteções antes do retorno à operação;
- interrompa o teste se houver vibração crescente, ruído incomum, aquecimento, deslocamento ou qualquer condição fora do controle;
- registre a validação final e comunique eventuais limitações ou pendências ao responsável pela operação.
O alinhamento a laser e o balanceamento de campo são recursos de diagnóstico e correção que devem fazer parte de uma estratégia mais ampla de confiabilidade.
Quando os sintomas persistem, a equipe deve ampliar a investigação para acoplamento, rolamentos, base, lubrificação, transmissão e condições do processo, em vez de repetir a mesma intervenção sem análise da causa.
