Galeria
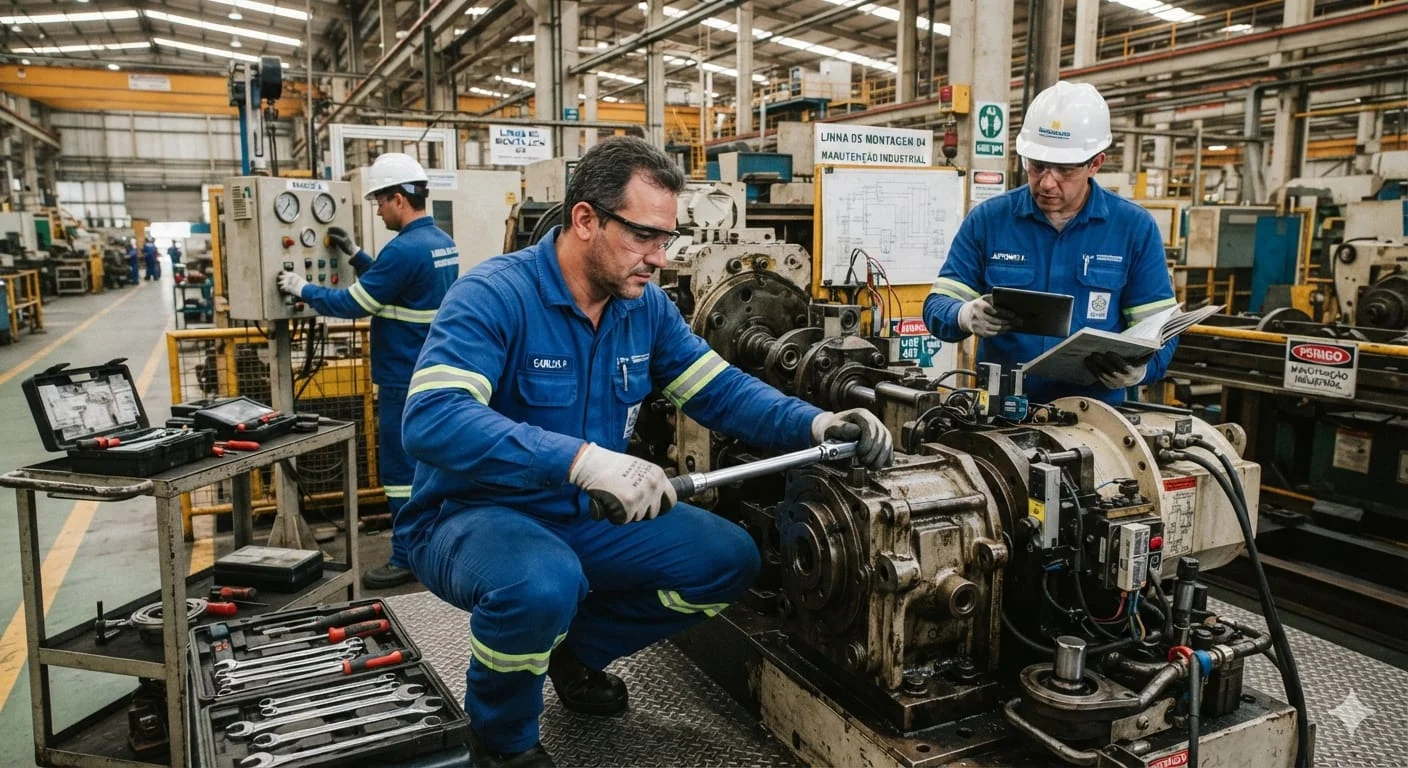
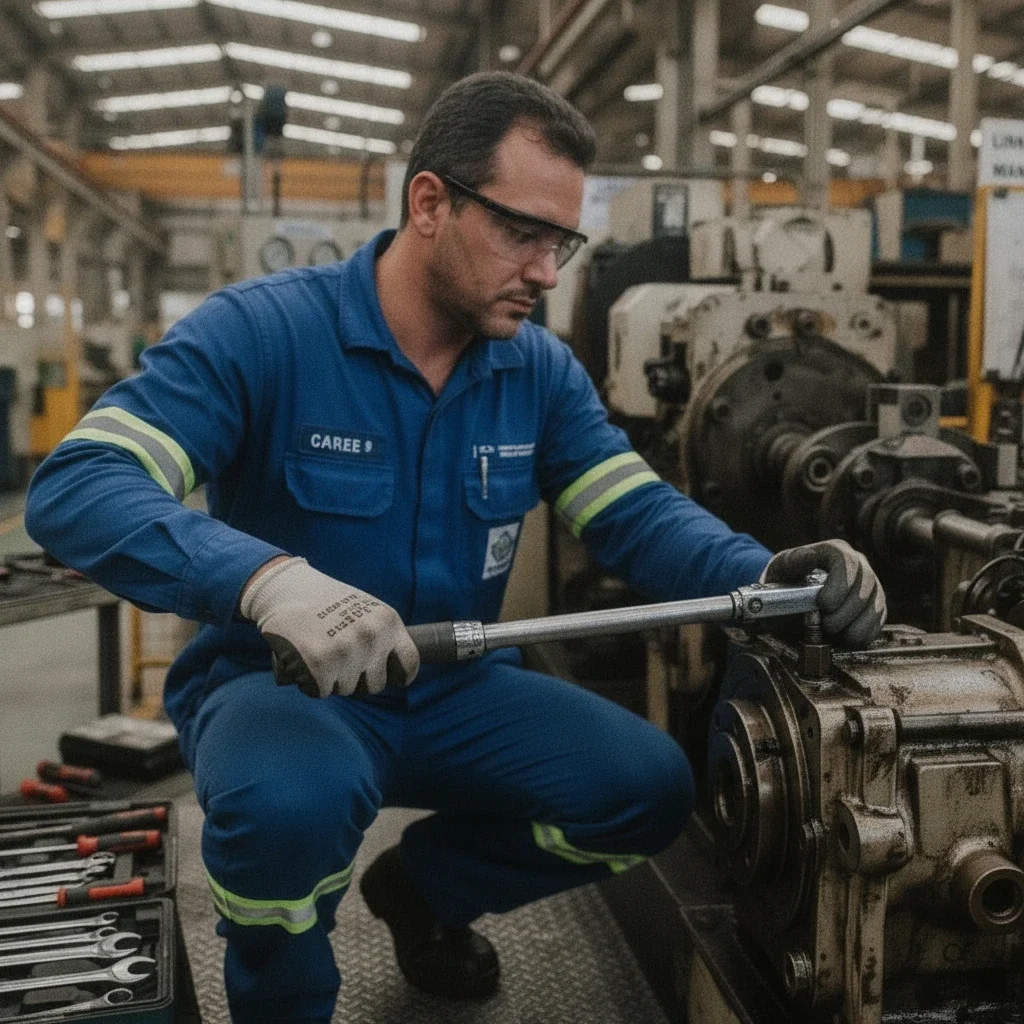
Clique nas imagens para ampliar
Manutenção preventiva industrial: guia completo para aumentar a confiabilidade e a eficiência das máquinas
O que é manutenção preventiva industrial?
Manutenção preventiva industrial é o conjunto de inspeções, ajustes, lubrificações, substituições e testes planejados para reduzir a probabilidade de falhas em máquinas e equipamentos.
As intervenções são definidas antes da quebra, considerando a criticidade do ativo, os modos de falha, as tolerâncias de projeto e as condições reais de operação.
Na prática, a prevenção não significa executar a mesma tarefa em todos os equipamentos em intervalos fixos.
Um plano tecnicamente consistente relaciona cada ativo aos riscos que pode gerar para a segurança, à disponibilidade da linha, à qualidade do produto, ao consumo de recursos e à continuidade do processo.
Assim, a periodicidade pode ser baseada em tempo, ciclos de operação, horas trabalhadas, condição observada ou recomendações técnicas do fabricante.
Prevenção planejada versus intervenção emergencial
A manutenção preventiva ocorre dentro de uma programação que permite preparar equipe, ferramentas, peças, procedimentos de bloqueio e janela operacional.
Já a intervenção emergencial acontece depois de uma falha funcional ou de uma condição que exige resposta imediata para proteger pessoas, equipamentos ou a produção.
Essa diferença não elimina a necessidade de manutenção corretiva.
Mesmo em programas preventivos bem estruturados, podem ocorrer falhas aleatórias, alterações no processo, sobrecargas, desgaste acelerado ou problemas que não foram identificados na inspeção.
O objetivo é reduzir a exposição a eventos inesperados e aprender com cada ocorrência, incorporando os resultados da análise de falhas ao plano de manutenção.
Quais são os objetivos da manutenção preventiva
Um programa de prevenção busca equilibrar quatro objetivos principais:
- Disponibilidade: manter o ativo apto a operar quando necessário, reduzindo paradas não planejadas.
- Confiabilidade: aumentar a previsibilidade do funcionamento dentro das condições e tolerâncias de projeto.
- Segurança: identificar condições que possam contribuir para acidentes, falhas de proteção ou operação insegura.
- Vida útil: controlar mecanismos de desgaste para evitar deterioração prematura e substituições desnecessárias.
Esses objetivos também se relacionam à eficiência global dos equipamentos, conhecida como OEE.
A prevenção pode apoiar a disponibilidade, o desempenho e a qualidade, mas o indicador depende igualmente de fatores como planejamento da produção, operação, matéria-prima, treinamento e capacidade do processo.
Por isso, não é adequado atribuir qualquer melhoria de OEE exclusivamente à manutenção.
Como definir a periodicidade das intervenções
A periodicidade deve partir de evidências técnicas, e não apenas de um calendário genérico.
Entre os critérios de decisão estão:
- criticidade do equipamento para o processo e para a segurança;
- consequência de uma falha funcional;
- velocidade de evolução do desgaste;
- histórico de ocorrências e reincidências;
- regime de carga, temperatura, contaminação e vibração;
- recomendações técnicas disponíveis;
- possibilidade de detectar o problema antes da perda de função;
- tempo e recursos necessários para a intervenção.
Em ativos críticos, a manutenção preventiva pode ser combinada com técnicas preditivas, inspeções operacionais e análise de falhas.
Em equipamentos de menor impacto, uma rotina simples de verificação pode ser suficiente, desde que os riscos sejam conhecidos e os limites de aceitação estejam definidos.
A periodicidade deve ser revisada quando houver mudança de processo, retrofit, alteração de carga ou identificação de um novo modo de falha.
Exemplo genérico em um equipamento mecânico
Considere uma esteira transportadora utilizada em uma linha industrial.
Uma rotina preventiva pode incluir inspeção visual da estrutura, verificação de fixações, avaliação de ruídos anormais, conferência do estado de rolamentos, inspeção do conjunto de transmissão e checagem do alinhamento.
Se forem identificados aumento de vibração, aquecimento localizado ou folga além da tolerância estabelecida, a equipe deve registrar a condição, avaliar a causa e definir a intervenção adequada.
A ação não deve se limitar à troca imediata do componente.
É necessário verificar se o desgaste está relacionado a desalinhamento, lubrificação inadequada, sobrecarga, contaminação, montagem incorreta ou outra causa.
Essa abordagem evita corrigir apenas o sintoma e ajuda a tornar o plano mais confiável.
Limites e relação com a NR12
A manutenção preventiva não substitui a avaliação de riscos, os procedimentos de bloqueio e as medidas de proteção aplicáveis às máquinas.
Em intervenções que envolvam partes móveis, energia elétrica, sistemas hidráulicos ou pneumáticos, a equipe deve seguir procedimentos técnicos e requisitos de segurança compatíveis com o equipamento e com a legislação aplicável, incluindo a NR12 quando pertinente.
Também é importante reconhecer os limites de cada inspeção.
Uma verificação visual não identifica todos os defeitos internos; uma medição isolada não representa necessariamente a condição completa do ativo; e a ausência de sinais aparentes não comprova que o equipamento esteja livre de riscos.
A decisão deve considerar dados de operação, histórico, medições, tolerâncias de projeto e avaliação de profissionais qualificados.
A VR MAQ., com quase 50 anos de experiência na fabricação de máquinas e equipamentos industriais e na manutenção multimarcas, contextualiza a prevenção dentro de uma visão mais ampla de confiabilidade, segurança e continuidade operacional.
Em qualquer indústria, o plano deve ser adaptado ao ativo e validado tecnicamente, sem transformar periodicidades genéricas em regras universais.
Por que a manutenção preventiva é importante para a indústria?
A manutenção preventiva industrial contribui para que máquinas e instalações operem dentro das condições esperadas, com inspeções e intervenções planejadas conforme a criticidade do ativo, o modo de falha e as tolerâncias de projeto.
Seu valor não está apenas em trocar componentes em determinada periodicidade, mas em reduzir a exposição a riscos que podem comprometer a disponibilidade, o desempenho, a qualidade e a segurança da operação.
Benefícios operacionais
- Maior disponibilidade dos ativos: inspeções programadas ajudam a identificar folgas, desalinhamentos, aquecimento anormal, desgaste e outras alterações antes que evoluam para uma falha funcional.
- Menos paradas não planejadas: a identificação antecipada de condições anormais permite organizar recursos, peças, equipe e janela de intervenção, reduzindo a dependência de respostas emergenciais.
- Mais previsibilidade para a produção: quando o estado dos equipamentos é acompanhado de forma sistemática, o planejamento produtivo passa a considerar melhor as condições reais dos ativos.
- Preservação da vida útil: lubrificação, reaperto, ajustes, alinhamento e substituição de componentes no momento tecnicamente adequado podem evitar que um desgaste localizado provoque danos secundários.
- Melhor desempenho do processo: máquinas ajustadas e operando dentro das tolerâncias tendem a sustentar suas condições de funcionamento, contribuindo para estabilidade, produtividade e qualidade.
- Apoio à confiabilidade: o histórico de inspeções e ocorrências permite reconhecer padrões de falha e aperfeiçoar o plano de manutenção ao longo do tempo.
Relação com a continuidade produtiva
Uma parada não planejada costuma gerar efeitos além do equipamento que apresentou a falha.
Dependendo da configuração da linha, pode interromper operações interdependentes, provocar acúmulo de material, alterar o fluxo de produção e exigir decisões sob pressão.
Em setores como mineração, siderurgia, caldeiraria, usinagem, construção, montadoras e plantas alimentícias, a criticidade deve ser analisada de acordo com o processo, o ambiente e o impacto da indisponibilidade.
A manutenção preventiva não elimina todos os eventos inesperados.
Entretanto, ao combinar inspeções, registros, análise de criticidade e planejamento de paradas, ela reduz a probabilidade de quebras acidentais e melhora a capacidade de resposta quando uma anomalia é encontrada.
A periodicidade adequada não deve ser definida por um calendário genérico: precisa considerar horas de operação, carga, temperatura, contaminação, histórico de falhas, recomendações técnicas e consequências da perda de função.
Impacto conceitual no OEE
O OEE, ou eficiência global dos equipamentos, relaciona três dimensões:
- Disponibilidade: quanto tempo o ativo permanece disponível em relação ao tempo planejado para produzir.
- Desempenho: quão próximo o equipamento opera de sua capacidade esperada durante o período disponível.
- Qualidade: proporção de produtos ou resultados que atendem aos requisitos do processo.
A prevenção pode apoiar as três dimensões.
A redução de falhas inesperadas favorece a disponibilidade; a correção de desalinhamentos, vibrações e condições de operação inadequadas pode contribuir para o desempenho; e a estabilidade mecânica, elétrica ou pneumática ajuda a evitar variações que afetem a qualidade.
O OEE, porém, não deve ser interpretado isoladamente: uma melhora no indicador precisa ser analisada junto com segurança, confiabilidade, qualidade dos dados e condições reais de operação.
Riscos de postergar inspeções e intervenções
Adiar uma inspeção pode transformar uma anomalia controlável em uma falha mais ampla.
Um rolamento com vibração crescente, um eixo desalinhado, um componente aquecido ou uma proteção comprometida são sinais que exigem avaliação técnica, e não apenas o registro de uma ocorrência.
A postergação pode resultar em:
- aumento da extensão do dano e da complexidade do reparo;
- indisponibilidade inesperada de máquinas e sistemas auxiliares;
- maior consumo de peças e recursos durante a intervenção;
- exposição adicional de trabalhadores a perigos mecânicos, elétricos ou pneumáticos;
- perda de qualidade, retrabalho ou descarte de produção;
- dificuldade para organizar uma parada segura e controlada.
Por isso, a decisão deve considerar probabilidade de falha, consequência, detectabilidade e tempo disponível para intervenção.
A prevenção também precisa respeitar os requisitos aplicáveis de segurança de máquinas, incluindo a NR12, além dos procedimentos internos e das orientações técnicas pertinentes.
Na VR MAQ., a confiabilidade operacional é apresentada como um valor associado à fabricação de máquinas e à manutenção multimarcas.
A experiência de quase 50 anos da empresa e sua atuação com equipamentos industriais permitem contextualizar a prevenção dentro de uma visão mais ampla: preservar a continuidade produtiva, apoiar a segurança e orientar intervenções de acordo com as características de cada ativo, sem tratar a manutenção como uma rotina padronizada para todos os processos.
Tipos de manutenção: preventiva, corretiva e preditiva
A manutenção preventiva, a manutenção corretiva e a manutenção preditiva não são estratégias excludentes.
Cada uma responde a diferentes níveis de informação sobre o ativo, riscos operacionais e modos de falha.
Em uma gestão madura, elas podem coexistir no mesmo programa de manutenção planejada, desde que sua aplicação seja definida pela criticidade do equipamento, pelo impacto de uma falha funcional e pela possibilidade de acompanhar a condição do ativo.
Comparação entre as estratégias
| Tipo de manutenção | Como funciona | Quando é aplicável | Vantagens | Limitações |
|---|---|---|---|---|
| Preventiva | Executa inspeções, ajustes, substituições ou revisões em intervalos definidos por tempo, uso, ciclos ou recomendações técnicas | Quando há padrões de desgaste conhecidos ou quando a consequência da falha exige intervenção planejada | Organiza recursos, reduz a exposição a falhas previsíveis e permite programar paradas | Pode gerar intervenções antecipadas, consumo desnecessário de componentes ou perda de eficiência se o intervalo for genérico |
| Corretiva | Intervém após a identificação de uma falha, defeito ou perda de desempenho | Quando a falha tem baixo impacto, o reparo pode ser rapidamente planejado ou a condição do componente não justifica uma intervenção antecipada | Evita substituir componentes ainda utilizáveis e pode ser adequada para ativos de baixa criticidade | Pode causar parada não planejada, danos secundários, riscos de segurança e aumento da urgência operacional |
| Preditiva | Monitora variáveis da condição do equipamento para identificar tendências de degradação e decidir o momento da intervenção | Quando há sinais mensuráveis de falha e o ativo permite coleta e interpretação confiáveis de dados | Apoia decisões baseadas na condição real e pode reduzir desmontagens desnecessárias | Exige instrumentação adequada, critérios de diagnóstico, histórico e profissionais capazes de interpretar os dados |
Essa comparação não estabelece uma hierarquia automática.
A melhor estratégia depende do modo de falha.
Um rolamento que apresenta degradação detectável por vibração pode ser acompanhado por manutenção preditiva.
Já um elemento cuja vida útil depende de ciclos conhecidos pode entrar em um plano preventivo.
Por outro lado, um componente de baixo risco e fácil substituição talvez seja mantido em regime corretivo planejado.
Manutenção preventiva: intervenção planejada
A manutenção preventiva utiliza uma programação para verificar, regular, lubrificar, reapertar, limpar tecnicamente, substituir ou revisar componentes antes que uma falha funcional interrompa o processo.
O intervalo não deve ser definido apenas por calendário.
É necessário considerar carga, velocidade, temperatura, ambiente, regime de operação, histórico de falhas, tolerâncias de projeto e orientações técnicas aplicáveis.
Na prática, a prevenção pode incluir inspeções visuais e funcionais, verificação de folgas, controle de fixações, avaliação de vazamentos, conferência de proteções, testes de acionamento e acompanhamento de componentes sujeitos a desgaste.
Em uma prensa hidráulica, por exemplo, o plano pode contemplar a observação de condições operacionais do conjunto hidráulico e de elementos mecânicos, sempre conforme os requisitos técnicos do equipamento e os procedimentos de segurança aplicáveis.
Seu principal valor está em transformar uma intervenção urgente em uma atividade planejada.
Isso facilita a separação de recursos, a emissão de ordem de serviço, a definição de responsáveis e o alinhamento com a produção.
Ainda assim, um calendário preventivo mal dimensionado pode induzir trocas prematuras ou deixar de observar falhas que não seguem uma periodicidade fixa.
Manutenção corretiva: resposta à falha ou ao defeito
A manutenção corretiva ocorre quando uma anomalia já foi identificada.
Ela pode ser não planejada, quando uma quebra interrompe a operação, ou planejada, quando um defeito é registrado e a intervenção é programada para uma parada adequada.
Essa distinção é importante: corretiva não significa necessariamente improviso, mas uma resposta posterior à detecção da falha ou da perda de desempenho.
A corretiva emergencial costuma envolver maior pressão sobre a equipe, disponibilidade de peças, segurança e continuidade produtiva.
Além do componente que falhou, é preciso verificar se houve dano secundário, desalinhamento, sobrecarga, contaminação, erro de montagem ou outra causa associada.
Trocar apenas o item danificado pode eliminar o sintoma sem eliminar a origem do problema.
A manutenção corretiva planejada pode ser racional em ativos cuja falha não comprometa pessoas, qualidade, meio ambiente ou etapas críticas do processo.
Essa decisão deve ser documentada em uma análise de risco.
Não é recomendável adotar a corretiva como padrão apenas para reduzir atividades preventivas no curto prazo, pois a consequência pode ser uma parada mais complexa ou uma falha em cadeia.
Manutenção preditiva: decisão baseada na condição
A manutenção preditiva acompanha sinais físicos e operacionais para identificar alterações antes da falha funcional.
Entre os recursos possíveis estão a análise de vibração espectral, a termografia infravermelha, o acompanhamento de parâmetros elétricos, a análise de lubrificante e outras técnicas compatíveis com o ativo.
O método precisa ser escolhido conforme o modo de falha que se pretende detectar.
A análise de vibração pode apoiar a identificação de desequilíbrio, desalinhamento, folgas e alterações em componentes rotativos, desde que a coleta seja feita em condições comparáveis e interpretada com conhecimento do equipamento.
A termografia infravermelha pode indicar padrões anormais de temperatura em componentes e conexões, mas a leitura deve considerar carga, emissividade, ambiente e condições de operação.
Nenhuma dessas técnicas substitui automaticamente inspeções funcionais, avaliação de segurança ou análise de histórico.
O objetivo não é acumular medições, e sim converter dados em decisões: manter o equipamento em observação, programar uma intervenção, investigar a causa ou retirar o ativo de operação com segurança.
Quando a tendência é analisada ao longo do tempo, a equipe obtém uma visão mais útil do que uma medição isolada.
Como escolher a estratégia para cada ativo
Uma matriz conceitual de decisão pode começar pelas seguintes perguntas:
- Qual é a consequência de uma falha funcional para a segurança, a qualidade, o meio ambiente e a continuidade do processo?
- O modo de falha é conhecido e apresenta evolução previsível?
- Existe uma tarefa preventiva capaz de reduzir a probabilidade da falha ou de detectar sua progressão?
- Há uma variável mensurável que indique a deterioração antes da perda de função?
- O custo operacional e o risco de monitoramento são proporcionais à criticidade do ativo?
- A falha pode ser corrigida com segurança durante uma parada planejada?
- O histórico contém informações suficientes para ajustar periodicidades e critérios de intervenção?
- A intervenção exige atendimento especializado, alinhamento, balanceamento, retrofit ou análise de causa?
Ativos críticos e com modos de falha detectáveis tendem a se beneficiar da combinação entre manutenção preventiva e preditiva.
Equipamentos com riscos relevantes podem exigir rotinas preventivas de segurança mesmo quando também são monitorados por condição.
Já ativos menos críticos podem permanecer em corretiva planejada, desde que a organização conheça as consequências e mantenha controles adequados.
Por que combinar as três estratégias
Um mesmo processo industrial pode utilizar prevenção em itens de segurança, predição em conjuntos rotativos e corretiva planejada em componentes de baixo impacto.
Em uma esteira transportadora, por exemplo, inspeções preventivas podem verificar elementos de proteção e condições gerais; a análise de vibração pode acompanhar mancais e acionamentos; e uma substituição corretiva planejada pode ser adotada para uma peça cujo desgaste não afete imediatamente a operação.
Em uma rosca transportadora, a escolha também pode variar entre o acionamento, os mancais, o corpo do equipamento e os dispositivos de proteção.
Em elevadores industriais, prensas, calandras, cilindros hidráulicos e perfuratrizes, a criticidade, o esforço aplicado e o ambiente de operação alteram os modos de falha a observar.
Por isso, copiar o mesmo plano para todos os equipamentos tende a produzir rotinas pouco eficazes.
A combinação deve ser revisada após falhas relevantes.
A análise de falhas procura responder o que ocorreu, por que ocorreu, quais barreiras não funcionaram e que mudança evitaria a recorrência.
Esse aprendizado pode levar à alteração de uma periodicidade preventiva, à inclusão de monitoramento preditivo, à melhoria de um procedimento ou a um retrofit mecânico.
Aplicação na terceirização de manutenção multimarcas
Na terceirização de manutenção mecânica, a avaliação precisa considerar máquinas de diferentes fabricantes, gerações e configurações.
A VR MAQ. atua com manutenção multimarcas e reúne, conforme o contexto informado, serviços preventivos e corretivos, instrumentação para diagnóstico, análise de falhas e retrofits mecânicos.
Essa atuação não elimina a necessidade de avaliar cada ativo individualmente; a definição da estratégia deve permanecer vinculada à condição, à criticidade e às tolerâncias de projeto.
Para o gestor, o ponto central é evitar a escolha automática de um único tipo de manutenção.
A decisão técnica deve conectar dados de condição, histórico de ordens de serviço, requisitos de segurança e impacto do ativo no processo.
Assim, a manutenção deixa de ser apenas uma reação à quebra ou uma lista fixa de tarefas e passa a funcionar como um sistema de confiabilidade operacional.
Como elaborar um plano de manutenção preventiva?
Um plano de manutenção preventiva transforma inspeções e intervenções isoladas em uma rotina organizada de gestão de ativos.
Para funcionar, ele deve considerar o tipo de equipamento, a criticidade do processo, os modos de falha, as tolerâncias de projeto, as condições de operação e os recursos disponíveis.
Assim, a manutenção preventiva industrial deixa de ser um calendário genérico e passa a apoiar decisões de confiabilidade, segurança e continuidade produtiva.
1. Comece pelo inventário dos ativos
O primeiro passo é identificar e registrar todos os equipamentos que participam do processo.
O inventário deve ser suficientemente detalhado para permitir rastreabilidade, priorização e histórico de intervenções.
Para cada ativo, registre, quando disponível:
- identificação interna e localização na planta;
- fabricante, modelo e características técnicas relevantes;
- função desempenhada no processo;
- sistemas associados, como acionamentos, painéis, circuitos hidráulicos e componentes pneumáticos;
- condição operacional e regime de trabalho;
- documentação técnica, manuais, desenhos e informações de segurança;
- peças críticas, componentes de desgaste e instrumentos de controle;
- histórico de falhas, paradas, ajustes e substituições.
O inventário pode incluir máquinas mecânicas, elétricas e pneumáticas, como prensas hidráulicas, cilindros hidráulicos, calandras, esteiras transportadoras, roscas transportadoras, elevadores industriais, perfuratrizes e outros equipamentos utilizados em processos de fabricação, movimentação, conformação ou transporte de materiais.
A identificação deve evitar descrições genéricas.
Em vez de registrar apenas equipamento de produção, é mais útil associar o ativo à sua função, ao setor e ao conjunto que pode provocar a parada.
Essa precisão ajuda a localizar causas recorrentes e evita que ordens de serviço sejam abertas para o equipamento errado ou sem informações suficientes.
2. Classifique a criticidade dos equipamentos
Nem todos os ativos exigem a mesma frequência de inspeção ou o mesmo nível de controle.
A classificação de criticidade permite concentrar recursos nos equipamentos cuja falha pode gerar consequências mais relevantes para pessoas, produção, qualidade, meio ambiente ou patrimônio.
Uma matriz conceitual pode considerar os seguintes critérios:
| Critério | Pergunta de avaliação | Exemplo de consequência |
|---|---|---|
| Segurança | A falha pode expor trabalhadores a riscos? | Movimento inesperado, perda de proteção ou vazamento perigoso |
| Produção | O processo depende diretamente desse ativo? | Parada de uma etapa essencial ou redução da capacidade produtiva |
| Qualidade | A instabilidade pode alterar o produto ou o processo? | Variação dimensional, pressão inadequada ou contaminação |
| Substituição | Existe equipamento reserva ou rota alternativa? | Continuidade parcial ou impossibilidade de manter a operação |
| Reparo | A intervenção exige parada complexa ou recursos especializados? | Maior dificuldade de recuperação do ativo |
| Histórico | Há repetição de falhas ou degradação acelerada? | Necessidade de investigação e revisão do plano |
A criticidade não deve ser definida apenas pelo valor de aquisição da máquina.
Um equipamento de menor porte pode ser essencial para o fluxo produtivo, enquanto uma máquina robusta pode possuir redundância suficiente para reduzir seu impacto operacional.
Depois de classificar os ativos, estabeleça níveis de prioridade, como crítico, alto, moderado e baixo.
Os critérios precisam ser documentados para que diferentes profissionais tomem decisões semelhantes.
Sempre que houver risco relacionado à segurança de máquinas, a avaliação deve considerar as normas aplicáveis e os requisitos da NR12, além dos procedimentos internos da organização.
3. Identifique modos de falha e consequências
O plano deve responder a uma pergunta central: o que pode falhar, como essa falha se manifesta e qual é o efeito no processo? Essa análise evita a criação de rotinas baseadas apenas em tempo, sem relação com o comportamento real do ativo.
Entre os modos de falha que podem ser avaliados estão:
- desgaste de rolamentos, buchas, engrenagens ou guias;
- desalinhamento de eixos e acoplamentos;
- folgas mecânicas e fixações inadequadas;
- aquecimento anormal em componentes elétricos ou mecânicos;
- vazamentos em circuitos hidráulicos e pneumáticos;
- perda de pressão, vazão ou força;
- deformação, trinca, corrosão ou fadiga estrutural;
- falhas de lubrificação e contaminação de fluidos;
- obstrução, acúmulo de material ou desequilíbrio rotativo;
- falhas de sensores, comandos e dispositivos de proteção.
Para cada modo de falha, relacione sinais observáveis, causa provável, método de detecção, consequência e ação recomendada.
Essa estrutura aproxima o planejamento da análise de falhas e ajuda a diferenciar uma simples correção de sintoma de uma ação capaz de reduzir a recorrência do problema.
Quando uma falha se repete, a equipe deve investigar se a origem está no componente, na montagem, no alinhamento, na lubrificação, na operação, no dimensionamento ou nas condições do processo.
Em situações tecnicamente justificadas, a solução pode envolver um retrofit mecânico ou outra melhoria de engenharia, e não apenas a substituição da peça danificada.
4. Defina rotinas de inspeção e periodicidade
A periodicidade deve ser estabelecida com base na criticidade, no modo de falha, no regime de operação, nas recomendações técnicas disponíveis, no histórico do ativo e nas tolerâncias de projeto.
Intervalos iguais para todas as máquinas podem gerar tanto excesso de intervenções quanto falhas não detectadas.
Uma rotina pode combinar diferentes frequências:
- verificação antes do início da operação;
- inspeção durante a operação, quando for seguro e tecnicamente permitido;
- atividades semanais ou mensais de limpeza técnica, reaperto e observação;
- medições periódicas de condição;
- intervenções programadas em paradas planejadas;
- revisão do plano após falhas, mudanças de processo ou retrofit.
A inspeção deve descrever o que observar, qual instrumento utilizar, qual condição é aceitável e que providência tomar diante de uma anomalia.
Termos vagos, como verificar geral ou avaliar estado, reduzem a qualidade do registro.
É preferível indicar parâmetros ou evidências, como observar vazamento, conferir folga, verificar ruído anormal, medir temperatura ou comparar vibração com uma referência definida pela equipe técnica.
A periodicidade também pode ser ajustada com base nos resultados.
Se uma condição permanece estável por determinado período, o intervalo pode ser reavaliado conforme critérios técnicos.
Se houver tendência de degradação, a frequência pode ser aumentada ou a estratégia pode migrar para uma abordagem preditiva.
Toda alteração deve ser registrada com sua justificativa.
5. Combine manutenção preventiva e monitoramento de condição
A manutenção preventiva não precisa operar isoladamente.
Em ativos críticos, é possível combinar tarefas baseadas em tempo com métodos de acompanhamento da condição.
Essa combinação melhora a qualidade das decisões porque relaciona o calendário à evidência técnica.
Alguns recursos aplicáveis, conforme o equipamento e o objetivo da avaliação, incluem:
- análise de vibração para acompanhar desequilíbrio, desalinhamento, folgas e alterações em componentes rotativos;
- termografia infravermelha para identificar padrões térmicos anormais em componentes e conexões, quando as condições de medição forem adequadas;
- alinhamento a laser de eixos para apoiar a correção de desalinhamentos em conjuntos compatíveis;
- balanceamento de campo para corrigir desequilíbrios em determinadas condições operacionais;
- medições de pressão, vazão, ruído, corrente ou temperatura, de acordo com o sistema avaliado.
Essas técnicas não substituem automaticamente a inspeção visual, a análise documental, os testes funcionais ou a avaliação de segurança.
Elas devem ser interpretadas considerando carga, rotação, temperatura ambiente, condição de operação, histórico e tolerâncias do equipamento.
O resultado mais útil não é apenas uma medição isolada, mas uma tendência comparável ao longo do tempo.
6. Distribua responsabilidades e recursos
Um plano só se torna executável quando define quem realiza, quem acompanha e quem aprova cada atividade.
A divisão pode envolver operadores, técnicos de manutenção, engenheiros, responsáveis pela segurança e gestores da produção.
A matriz de responsabilidades deve esclarecer:
- quem identifica a anomalia;
- quem abre e prioriza a ordem de serviço;
- quem executa a inspeção ou intervenção;
- quem libera o equipamento para manutenção;
- quem confirma as condições de segurança;
- quem valida o retorno à operação;
- quem analisa os dados e atualiza o plano.
Também é necessário verificar a disponibilidade de ferramentas, instrumentos, peças, desenhos, procedimentos e permissões de trabalho.
Uma atividade prevista no calendário, mas sem recurso ou condição segura de execução, tende a ser adiada e perde valor como mecanismo de prevenção.
Em operações com múltiplas marcas e diferentes tecnologias, a avaliação da competência técnica é especialmente importante.
A manutenção multimarcas pode exigir interpretação de projetos, componentes e sistemas distintos.
A VR MAQ. atua com fabricação de máquinas e manutenção multimarcas e informa contar com engenheiros de confiabilidade para análises de falhas e melhorias mecânicas, elementos que podem ser considerados na definição do escopo técnico a ser consultado pela indústria.
7. Estruture a ordem de serviço
A ordem de serviço deve transformar o plano em uma instrução clara e rastreável.
Um modelo genérico pode conter:
- código e identificação do ativo;
- descrição objetiva da atividade;
- motivo da intervenção, como rotina, condição anormal ou falha;
- prioridade e criticidade;
- procedimento ou referência técnica;
- riscos, bloqueios e requisitos de segurança;
- ferramentas, instrumentos e materiais necessários;
- responsável pela execução;
- data de abertura, execução e encerramento;
- leituras realizadas e condições encontradas;
- peças substituídas ou ajustes efetuados;
- causa identificada, quando aplicável;
- recomendação de acompanhamento;
- aprovação para retorno à operação.
O campo de conclusão não deve se limitar a concluído.
Um bom registro informa o estado encontrado, a ação realizada, a condição deixada e qualquer pendência.
Fotografias, gráficos, medições e documentos técnicos podem complementar o histórico quando forem pertinentes e estiverem disponíveis.
8. Use o histórico para revisar o plano
O histórico de manutenção permite identificar tendências, reincidências e atividades que não estão produzindo o efeito esperado.
Registros consistentes ajudam a responder se uma falha ocorre após determinado período, se um componente apresenta desgaste prematuro ou se uma intervenção está apenas transferindo o problema para outra parte do sistema.
A revisão deve considerar:
- frequência de falhas por ativo e componente;
- quantidade de ordens preventivas concluídas ou adiadas;
- anomalias encontradas antes da quebra;
- reincidência após reparos;
- tempo de indisponibilidade associado às intervenções;
- necessidade de peças e recursos especiais;
- alterações no processo, carga, velocidade ou ambiente;
- recomendações de segurança e mudanças de engenharia.
Esse ciclo de revisão se relaciona aos princípios da manutenção produtiva total, ou TPM, que envolvem participação das áreas, cuidado sistemático dos equipamentos, eliminação de perdas e melhoria contínua.
A TPM não significa apenas aumentar a quantidade de inspeções; significa integrar pessoas, processos, dados e responsabilidades para preservar a capacidade do ativo.
9. Planeje paradas programadas
Paradas programadas devem ser preparadas com antecedência compatível com a complexidade do serviço.
O planejamento precisa reunir atividades que dependem da mesma janela de indisponibilidade, evitando intervenções fragmentadas e reduzindo a necessidade de novas paradas.
Antes da parada, confirme o escopo, os riscos, os recursos, as peças, os instrumentos, a sequência das tarefas, os critérios de aceitação e a liberação operacional.
Durante a execução, registre desvios e condições não previstas.
Depois do retorno, acompanhe o comportamento do equipamento e documente recomendações para a próxima janela.
Relatórios analíticos podem consolidar a condição observada, a vida útil estimada de componentes quando tecnicamente possível, as falhas identificadas, as ações executadas e as prioridades futuras.
No contexto informado da VR MAQ., relatórios analíticos e planejamento de paradas programadas fazem parte dos elementos associados à oferta de manutenção industrial.
A definição do escopo deve ser validada tecnicamente para cada planta e ativo.
Checklist para validar o plano
Antes de colocar o programa em operação, verifique se:
- todos os ativos relevantes foram inventariados;
- a criticidade foi definida com critérios documentados;
- os modos de falha e suas consequências foram analisados;
- cada rotina possui frequência, responsável e método de execução;
- as tolerâncias de projeto e os limites de segurança foram considerados;
- as ordens de serviço permitem registrar medições e causas;
- há procedimento para priorizar anomalias encontradas;
- as paradas programadas estão integradas ao planejamento da produção;
- os dados de execução serão revisados periodicamente;
- os requisitos da NR12 e demais normas aplicáveis serão avaliados por profissionais qualificados.
Um plano consistente não elimina a necessidade de manutenção corretiva.
Ele busca reduzir falhas evitáveis, antecipar decisões e tornar as intervenções corretivas mais organizadas quando elas forem inevitáveis.
Para uma indústria que avalia terceirizar parte da manutenção, a análise deve considerar o inventário, a criticidade, o escopo técnico, os registros disponíveis e as condições de segurança.
A VR MAQ. oferece manutenção industrial preventiva e corretiva multimarcas, e a consulta à empresa pode ajudar a definir uma avaliação compatível com os equipamentos e processos envolvidos.
Tecnologias de diagnóstico aplicadas à manutenção industrial
A instrumentação técnica transforma a inspeção em evidência para a tomada de decisão.
Em vez de depender apenas de percepção visual, ruído ou experiência operacional, a equipe pode acompanhar vibração, temperatura, alinhamento e equilíbrio dinâmico conforme a condição real do equipamento.
Na manutenção industrial, essas informações ajudam a identificar desvios, priorizar intervenções e planejar paradas, sempre respeitando as tolerâncias de projeto, o modo de falha e os requisitos de segurança aplicáveis.
A VR MAQ. informa utilizar análise de vibração espectral, termografia infravermelha, alinhamento a laser de eixos e balanceamento de campo em sua oferta de manutenção.
Essas técnicas podem apoiar diagnósticos com pouco ou nenhum desmonte significativo quando as condições de acesso, segurança e aplicação permitirem.
Elas não eliminam a necessidade de inspeção visual, testes funcionais, medições complementares ou desmontagem quando houver indícios que exijam confirmação.
O que cada técnica observa
| Técnica | O que observa | Decisões que pode apoiar |
|---|---|---|
| Análise de vibração espectral | Padrões de vibração associados à condição de componentes rotativos e à dinâmica do conjunto | Priorizar inspeção de rolamentos, eixos, acoplamentos, engrenagens ou fundações e verificar a necessidade de intervenção |
| Termografia infravermelha | Distribuição de temperatura e pontos com aquecimento anormal | Investigar atrito, sobrecarga, falhas de conexão, deficiência de dissipação ou alteração de condição operacional |
| Alinhamento a laser de eixos | Desvios geométricos entre eixos acoplados | Planejar correções de alinhamento que reduzam esforços adicionais em acoplamentos, rolamentos e máquinas acionadas |
| Balanceamento de campo | Desequilíbrio de massas em conjuntos rotativos durante sua condição de operação | Definir a necessidade de correção do balanceamento sem retirar necessariamente o conjunto da instalação |
Análise de vibração espectral
A análise de vibração espectral mede o comportamento vibratório do equipamento e organiza o sinal em componentes de frequência.
Essa leitura pode ajudar a distinguir padrões compatíveis com desbalanceamento, desalinhamento, folgas mecânicas, problemas em rolamentos ou outras alterações dinâmicas.
A interpretação, porém, deve considerar rotação, carga, histórico, configuração do conjunto, método de medição e condições do processo.
Uma medição isolada raramente oferece todo o contexto.
O acompanhamento de tendências e a comparação com referências tecnicamente adequadas tornam a informação mais útil.
Por exemplo, uma mudança progressiva na vibração de um conjunto motor-bomba pode justificar uma inspeção direcionada antes que a falha funcional provoque uma parada não planejada.
Já uma alteração repentina pode exigir avaliação imediata, principalmente quando acompanhada de ruído, aquecimento, perda de desempenho ou mudança no consumo de energia.
A técnica pode ser aplicada a diferentes ativos rotativos, como motores, ventiladores, redutores, bombas, esteiras transportadoras e roscas transportadoras.
Em prensas, calandras, elevadores industriais e outros equipamentos com transmissão mecânica, a análise deve ser adaptada à geometria, à velocidade de operação e aos pontos acessíveis de coleta.
Termografia infravermelha
A termografia infravermelha permite visualizar a distribuição aparente de temperatura na superfície dos componentes, sem contato físico direto em muitas situações.
O método pode revelar diferenças térmicas que não são perceptíveis em uma inspeção comum, contribuindo para investigar atrito, sobrecarga, aquecimento de rolamentos, falhas de conexão, deficiência de ventilação ou alterações no processo.
A interpretação correta depende de fatores como emissividade, distância, reflexão, presença de superfícies brilhantes, temperatura ambiente, carga e estabilidade operacional.
Por isso, uma imagem térmica não deve ser analisada de forma isolada nem tratada automaticamente como prova da causa raiz.
O contraste térmico indica uma condição a ser investigada; a confirmação pode exigir medições elétricas ou mecânicas, inspeção física e análise do histórico do ativo.
Em uma planta industrial, a termografia pode apoiar rotas de inspeção em painéis, motores, mancais, redutores e sistemas hidráulicos.
Em equipamentos sujeitos a ciclos de carga, é importante registrar o estado operacional durante a coleta, pois uma diferença de temperatura pode estar relacionada ao regime de trabalho e não necessariamente a uma falha.
Alinhamento a laser de eixos
O desalinhamento ocorre quando os eixos de máquinas acopladas não mantêm a relação geométrica necessária para a operação prevista.
O alinhamento a laser utiliza referências ópticas e medições específicas para identificar desvios angulares e paralelos, apoiando a correção entre o equipamento acionador e o equipamento acionado.
Quando tecnicamente aplicável, o procedimento pode reduzir a necessidade de desmontagem extensa e produzir uma base objetiva para ajustes.
A finalidade não é apenas posicionar visualmente as máquinas, mas verificar a relação entre eixos, compensar condições de operação consideradas no planejamento e confirmar o resultado dentro da tolerância definida para o conjunto.
Um desalinhamento pode aumentar esforços em acoplamentos, eixos e rolamentos, além de contribuir para vibração, aquecimento e desgaste prematuro.
Ainda assim, o alinhamento não deve ser executado como uma ação isolada quando houver problemas de base, pé manco, deformação, folgas ou alterações estruturais.
Nesses casos, a causa associada precisa ser investigada para evitar que a correção seja temporária.
Balanceamento de campo
O balanceamento de campo busca corrigir o desequilíbrio de um componente ou conjunto rotativo no próprio local de operação, conforme as condições de medição e segurança permitirem.
O desequilíbrio pode gerar forças centrífugas que aumentam a vibração e submetem mancais, rolamentos, eixos e estruturas a esforços adicionais.
A intervenção normalmente depende da medição da rotação, da fase e da amplitude de vibração, além da avaliação da configuração do rotor e dos pontos seguros para aplicação da correção.
O objetivo é determinar a posição e a quantidade de massa a adicionar ou remover de acordo com um procedimento técnico.
Não se deve presumir que toda vibração seja causada por desbalanceamento: desalinhamento, folgas, ressonância, problemas de rolamento e falhas de transmissão podem produzir sinais semelhantes.
Em ventiladores, rotores, exaustores e outros conjuntos rotativos, o balanceamento de campo pode apoiar uma intervenção mais direcionada, especialmente quando a remoção do equipamento implicaria uma parada complexa.
A viabilidade deve ser confirmada após avaliação do ativo, do acesso, da proteção de partes móveis e dos riscos envolvidos.
Como integrar as técnicas em um diagnóstico
Uma sequência tecnicamente coerente pode seguir estas etapas:
- Definir o objetivo da inspeção: investigar um sintoma, acompanhar uma tendência, validar uma correção ou preparar uma parada programada.
- Caracterizar o ativo: registrar função, rotação, carga, componentes críticos, histórico de falhas, condições ambientais e limites operacionais conhecidos.
- Verificar segurança e acesso: aplicar os procedimentos de bloqueio, proteção de máquinas e controles compatíveis com a atividade e com a NR12 quando aplicável.
- Coletar dados representativos: realizar medições com o equipamento em condição operacional conhecida, anotando carga, temperatura, velocidade e circunstâncias da coleta.
- Correlacionar evidências: comparar vibração, temperatura, alinhamento, balanceamento, inspeção visual e histórico, evitando concluir pela causa com base em um único sinal.
- Classificar a urgência: separar condições que exigem parada ou intervenção imediata daquelas que podem ser acompanhadas ou incluídas em uma parada planejada.
- Registrar a decisão: emitir um relatório com achados, evidências, recomendações, responsáveis e critérios para nova verificação.
- Confirmar o resultado: repetir as medições ou executar uma inspeção complementar após a intervenção, quando isso fizer parte do escopo e for tecnicamente necessário.
Essa integração ajuda a diferenciar detecção, diagnóstico e prognóstico.
Detectar significa identificar um desvio; diagnosticar envolve relacionar o desvio a uma provável causa ou mecanismo de falha; prognosticar consiste em avaliar a evolução e apoiar o planejamento da intervenção.
Nenhuma dessas etapas deve ser confundida com uma promessa de eliminar todas as falhas ou substituir a avaliação de profissionais qualificados.
Na VR MAQ., a utilização dessas quatro tecnologias está relacionada à prestação de manutenção multimarcas para equipamentos industriais mecânicos, elétricos e pneumáticos.
A aplicação concreta depende do ativo, do processo, da condição operacional, do acesso e do escopo definido para cada atendimento.
Uma avaliação técnica pode indicar quais medições são pertinentes, quais limitações devem ser consideradas e se a intervenção pode ocorrer sem desmonte significativo.
Aplicação por setor e por tipo de equipamento
A manutenção preventiva industrial não deve seguir um calendário único para todos os ativos.
A estratégia precisa considerar o processo produtivo, o ambiente de operação, a criticidade do equipamento, os modos de falha conhecidos e as tolerâncias de projeto.
Uma esteira transportadora em mineração, por exemplo, está sujeita a condições diferentes das encontradas em uma planta alimentícia ou em uma operação de usinagem.
Caldeiraria e usinagem
Em operações de caldeiraria, a avaliação preventiva pode envolver estruturas, conjuntos soldados, calandras para chapas e tubos, dispositivos de conformação e equipamentos submetidos a esforços mecânicos repetitivos.
Inspeções visuais e dimensionais ajudam a identificar deformações, trincas, folgas, desgaste de componentes e alterações que possam comprometer a estabilidade ou a precisão do conjunto.
Nas máquinas de usinagem, o foco tende a incluir alinhamento, rigidez, condição de rolamentos, lubrificação, fixação, vibração e repetibilidade do processo.
Em equipamentos rotativos, a análise de vibração pode apoiar a identificação de desalinhamento, desbalanceamento ou degradação de rolamentos.
A periodicidade deve ser definida conforme regime de trabalho, carga, ambiente e histórico de falhas, e não apenas pelo tempo de uso.
Mineração, construção e siderurgia
Ambientes de mineração, construção e siderurgia podem combinar poeira, abrasão, umidade, impacto, variações de carga e operação severa.
Nesses contextos, a inspeção preventiva precisa observar tanto o equipamento quanto as condições que aceleram o desgaste.
Em perfuratrizes, por exemplo, a avaliação pode abranger componentes de transmissão, sistemas hidráulicos, conexões, elementos estruturais e pontos sujeitos a vibração ou contaminação.
Em equipamentos hidráulicos, cilindros, mangueiras, válvulas e unidades de potência devem ser analisados de acordo com sinais de vazamento, perda de desempenho, aquecimento anormal, contaminação do fluido e instabilidade operacional.
Na siderurgia e em processos de movimentação de materiais, a criticidade costuma estar relacionada à continuidade da linha, à exposição a temperaturas elevadas, ao peso movimentado e à interação entre equipamentos.
A manutenção preventiva deve priorizar ativos cuja falha possa interromper etapas subsequentes ou elevar o risco operacional.
Quando o ambiente é agressivo, a rotina pode exigir inspeções mais frequentes e critérios específicos de limpeza, proteção, lubrificação e substituição de componentes.
Plantas alimentícias e montadoras
Em plantas alimentícias, a manutenção deve conciliar confiabilidade mecânica, segurança operacional e os requisitos do processo produtivo.
Esteiras transportadoras, roscas transportadoras, misturadores, agitadores e sistemas de acionamento podem ser avaliados quanto a desgaste, desalinhamento, vibração, aquecimento, integridade de proteções e acúmulo de materiais em pontos que afetem o funcionamento.
A rotina também precisa respeitar os procedimentos internos da planta e evitar que uma intervenção gere risco de contaminação ou comprometa a operação.
A definição das atividades, dos responsáveis e da liberação do equipamento deve ser feita de maneira coordenada com a produção e com as áreas responsáveis pela segurança.
Em montadoras, a disponibilidade dos equipamentos e a estabilidade do ciclo produtivo são fatores relevantes.
Prensas, transportadores, dispositivos de movimentação, sistemas pneumáticos e conjuntos hidráulicos podem exigir inspeções orientadas por repetibilidade, tempo de ciclo, vibração, temperatura, pressão e condição dos elementos de transmissão.
O histórico de ocorrências ajuda a distinguir um desgaste recorrente de uma falha associada a instalação, ajuste, alinhamento ou condição de operação.
Prensas hidráulicas e cilindros hidráulicos
Prensas hidráulicas devem ser avaliadas considerando estrutura, sistema de acionamento, cilindros, conexões, válvulas, comandos e dispositivos de proteção.
A manutenção preventiva pode verificar vazamentos, ruídos, aquecimento, variações de pressão, perda de força, movimentos irregulares e sinais de desgaste.
Qualquer intervenção deve preservar as condições seguras de operação e observar as exigências aplicáveis à proteção de máquinas, incluindo a NR12 quando pertinente.
Nos cilindros hidráulicos, sinais como vazamento externo, avanço irregular, perda de força, deriva ou danos na haste podem indicar necessidade de investigação.
A simples troca de um componente pode resolver o sintoma sem eliminar a causa.
Por isso, é importante analisar também alinhamento, carga aplicada, contaminação do fluido, fixações e condições do circuito hidráulico.
Calandras, esteiras e roscas transportadoras
Calandras para chapas e tubos trabalham com esforços que tornam relevantes a inspeção de rolos, mancais, engrenagens, acionamentos, estruturas e sistemas de ajuste.
O objetivo é identificar alterações que possam afetar a conformação, provocar esforços anormais ou acelerar o desgaste.
Medições e verificações devem ser comparadas com os parâmetros de projeto e com o histórico do equipamento.
Em esteiras transportadoras, os pontos de atenção incluem correia, tambores, roletes, raspadores, mancais, redutores, motores, emendas, estruturas e dispositivos de segurança.
Desalinhamento, tensão inadequada, acúmulo de material e falhas de lubrificação podem aumentar o esforço do conjunto e gerar paradas não planejadas.
Nas roscas transportadoras, a inspeção pode abranger eixo, hélice, mancais, calha, acoplamentos, redutor e motor.
Desgaste abrasivo, obstruções, sobrecarga e desalinhamento são condições que precisam ser relacionadas ao material transportado e ao regime de operação.
A prioridade da intervenção depende do impacto da falha na produção e da possibilidade de riscos adicionais.
Elevadores industriais e equipamentos de movimentação
Elevadores industriais exigem uma abordagem baseada na função do equipamento, na carga movimentada, na frequência de uso e nos dispositivos de segurança instalados.
A inspeção pode incluir estrutura, guias, cabos ou correntes quando existentes, acionamento, freios, portas, sensores, fixações e comandos, sempre conforme a configuração específica do ativo e as normas aplicáveis.
Em sistemas de elevação e movimentação de carga, a manutenção preventiva não deve se limitar ao motor.
Redutores, acoplamentos, freios, elementos estruturais e componentes de controle precisam ser avaliados em conjunto.
Folgas, ruídos, vibrações, aquecimento e comportamento irregular podem indicar alterações que exigem diagnóstico antes do retorno à operação.
Como adaptar a estratégia à criticidade
Uma forma prática de organizar a aplicação por setor é relacionar quatro perguntas:
- Qual é a função do equipamento e quais etapas dependem dele?
- Quais modos de falha podem interromper a produção ou criar risco?
- Quais sinais podem ser identificados antes da falha funcional?
- Qual técnica de inspeção é adequada ao componente e às condições de acesso?
A resposta ajuda a definir se a rotina deve privilegiar inspeção visual, medições dimensionais, análise de vibração, termografia infravermelha, verificação de alinhamento, balanceamento de campo, análise do fluido ou combinação dessas práticas.
Nenhuma técnica substitui automaticamente todas as demais: a escolha depende do ativo, do modo de falha e da informação necessária para a decisão.
A VR MAQ. atua com fabricação de máquinas e equipamentos industriais e manutenção multimarcas, atendendo, conforme o contexto informado, setores como caldeiraria, usinagem, construção, mineração e indústrias em geral.
Essa diversidade exige adaptação da avaliação ao processo e ao equipamento, sem aplicar uma solução genérica a todos os cenários.
Em uma análise técnica, os engenheiros de confiabilidade da empresa podem considerar falhas recorrentes, necessidade de retrofit mecânico e planejamento de paradas programadas, sempre conforme o escopo definido para cada ativo.
Segurança, NR12, análise de falhas e retrofits
A manutenção industrial deve ser conduzida com dois objetivos inseparáveis: preservar a confiabilidade do ativo e proteger as pessoas que operam, inspecionam ou intervêm na máquina.
Por isso, uma intervenção não deve se limitar a corrigir o componente que falhou.
É necessário avaliar a proteção de máquinas, as condições de operação, a causa da ocorrência e a tolerância de projeto do equipamento.
Checklist conceitual de segurança antes da intervenção
Antes de iniciar qualquer atividade de manutenção, a equipe deve confirmar, conforme o risco e o procedimento aplicável:
- identificação do equipamento, do escopo e dos riscos envolvidos;
- parada controlada e isolamento das fontes de energia;
- bloqueio e etiquetagem de energias elétricas, hidráulicas, pneumáticas, mecânicas ou gravitacionais, quando aplicável;
- verificação da ausência de energia residual e de movimentos inesperados;
- acesso seguro às áreas de inspeção e manutenção;
- integridade de proteções fixas, móveis, sensores, comandos e dispositivos de parada;
- uso de ferramentas e equipamentos compatíveis com a atividade;
- definição de responsáveis, comunicação entre operação e manutenção e liberação formal para retorno;
- registro das anomalias encontradas e das medidas corretivas adotadas.
Esse checklist é conceitual e não substitui a avaliação de risco, os procedimentos internos, a capacitação exigida para a atividade ou a orientação de profissional habilitado quando aplicável.
Em máquinas com partes móveis, pontos de esmagamento, cisalhamento, arraste, corte ou projeção, a segurança deve ser verificada antes, durante e depois da intervenção.
Relação entre manutenção e NR12
A NR12 estabelece referências de segurança para máquinas e equipamentos, abrangendo aspectos de instalação, operação, manutenção e proteção.
Na prática, a manutenção preventiva e corretiva precisa considerar se a intervenção preserva ou restabelece as condições seguras previstas para o equipamento.
Remover uma proteção, neutralizar um dispositivo de segurança ou alterar um comando sem avaliação técnica pode criar um risco maior do que a falha original.
A análise deve observar a função das proteções, o acesso às zonas de perigo, os sistemas de parada, a sinalização, os comandos e a possibilidade de exposição durante limpeza, ajuste, inspeção ou manutenção.
Quando uma modificação mecânica altera o comportamento da máquina, também é necessário revisar seus impactos sobre segurança, operação e manutenção futura.
A conformidade não deve ser tratada como uma etapa isolada ou como simples preenchimento documental.
Ela deve fazer parte do ciclo de vida do ativo, desde a identificação do risco até a validação da máquina após o serviço.
A aplicação dos requisitos deve ser avaliada de acordo com o equipamento, o processo, a legislação vigente e as responsabilidades técnicas envolvidas.
Da correção do sintoma à causa raiz
Uma falha visível nem sempre representa a origem do problema.
A troca de um rolamento danificado, por exemplo, pode restabelecer temporariamente a operação, mas não elimina causas como desalinhamento, desbalanceamento, lubrificação inadequada, sobrecarga, montagem incorreta ou condição operacional fora da tolerância de projeto.
Uma análise de falhas consistente costuma seguir esta sequência:
- Descrever a falha funcional: registrar o que o equipamento deixou de fazer, em quais condições e com quais efeitos no processo.
- Preservar evidências: reunir informações de inspeção, histórico de ordens de serviço, alarmes, medições, peças removidas e relatos da operação.
- Identificar os modos de falha: avaliar como o componente ou sistema perdeu sua função, considerando desgaste, fratura, aquecimento, vazamento, contaminação, fadiga ou perda de ajuste.
- Investigar as causas: relacionar o modo de falha a fatores técnicos, humanos, ambientais, operacionais e de manutenção.
- Validar a causa provável: comparar a hipótese com medições, padrões de repetição, condições de carga e evidências físicas.
- Definir ações: separar contenção imediata, correção definitiva, prevenção de recorrência e eventual melhoria de engenharia.
- Verificar a eficácia: acompanhar o comportamento do ativo após o retorno e atualizar o plano de manutenção.
A causa raiz não deve ser presumida apenas porque o componente substituído apresenta danos.
O dano pode ser consequência de outra condição do sistema.
Por essa razão, a análise de falhas deve combinar conhecimento do processo, inspeção física, histórico do ativo e dados de condição sempre que disponíveis.
Correção, eliminação da causa e melhoria de engenharia
É útil distinguir três níveis de resposta:
- Correção do sintoma: substitui ou ajusta o elemento que perdeu a função, permitindo recuperar a operação.
- Eliminação da causa: remove a condição que provocou a falha, como desalinhamento, montagem inadequada ou sobrecarga identificada.
- Melhoria de engenharia: modifica o projeto, a configuração ou o método de controle para aumentar a robustez do sistema dentro de critérios técnicos e de segurança.
Essas respostas podem ser combinadas, mas não são equivalentes.
Uma correção emergencial pode ser necessária para conter uma parada, enquanto a eliminação da causa exige investigação posterior.
Já uma melhoria de engenharia deve ser justificada por requisitos do processo, análise de risco, desempenho esperado, manutenção e tolerâncias do equipamento.
Quando o retrofit mecânico faz sentido
Retrofit mecânico é uma intervenção planejada para atualizar, adaptar ou melhorar determinados elementos de uma máquina existente, preservando o uso do ativo quando isso for técnica e economicamente justificável.
Ele pode ser considerado quando há obsolescência de componentes, recorrência de falhas, dificuldade de manutenção, mudança de processo, necessidade de adequação funcional ou oportunidade de reforçar a confiabilidade.
A decisão não deve partir apenas da troca de uma peça por outra mais robusta.
É preciso avaliar:
- o estado estrutural do equipamento e de seus conjuntos;
- as cargas, velocidades, ciclos e condições ambientais de operação;
- interfaces entre componentes mecânicos, elétricos, hidráulicos e pneumáticos;
- tolerâncias, folgas, alinhamento e capacidade dos elementos envolvidos;
- acesso para inspeção, ajuste, lubrificação e substituição;
- impactos sobre proteções, comandos e zonas de perigo;
- disponibilidade de documentação técnica e histórico de falhas;
- necessidade de testes, validação e atualização dos procedimentos.
O retrofit deve aprimorar o projeto original sem criar incompatibilidades entre subsistemas.
Em uma prensa hidráulica, por exemplo, uma alteração mecânica pode afetar esforços, guias, cilindros, estrutura e dispositivos de proteção.
Em uma esteira transportadora ou rosca transportadora, mudanças em acionamento, alinhamento ou suporte podem alterar esforços, vibração e acessibilidade.
Cada caso exige avaliação própria, sem aplicar uma solução padronizada a ativos com funções e condições diferentes.
Como a confiabilidade orienta a decisão
A confiabilidade não significa apenas manter a máquina funcionando.
Significa aumentar a previsibilidade do desempenho, reduzir a exposição a falhas perigosas e tomar decisões baseadas em evidências.
Para isso, a equipe pode relacionar criticidade do ativo, histórico de ocorrências, consequências da falha, facilidade de detecção e possibilidade de intervenção segura.
A VR MAQ., com quase 50 anos de experiência em fabricação de máquinas e equipamentos industriais e manutenção multimarcas, informa atuar com engenheiros de confiabilidade em análises de falhas e retrofits mecânicos.
Essa abordagem é coerente com uma manutenção que busca compreender o sistema completo, e não apenas executar a substituição pontual de componentes.
A avaliação concreta de cada intervenção depende das características do equipamento, do processo e do escopo definido com o cliente.
Em qualquer projeto, segurança e confiabilidade devem permanecer integradas.
Uma máquina que opera por mais tempo, mas exige a remoção de proteções ou expõe trabalhadores a riscos, não representa uma melhoria aceitável.
O retrofit, a manutenção preventiva industrial e a correção de falhas devem convergir para uma condição operacional controlada, documentada e compatível com as tolerâncias de projeto e as normas aplicáveis.
Indicadores, rotina de gestão e próximos passos
A manutenção preventiva industrial só se transforma em resultado de gestão quando cada inspeção gera informação confiável para decidir, priorizar e programar intervenções.
Indicadores como disponibilidade, MTBF, MTTR e OEE ajudam a conectar a condição dos ativos à continuidade produtiva, mas precisam ser analisados junto da criticidade do equipamento, dos modos de falha, das tolerâncias de projeto e dos requisitos de segurança.
Indicadores essenciais para acompanhar a confiabilidade
- Disponibilidade: representa a proporção de tempo em que o equipamento está apto a operar, considerando paradas planejadas e não planejadas conforme o critério adotado pela empresa. A leitura deve distinguir uma parada programada, necessária para inspeção ou reparo, de uma falha inesperada que interrompe o processo.
- MTBF, ou tempo médio entre falhas: ajuda a observar a frequência com que um ativo apresenta falhas funcionais. Quando analisado por equipamento, componente e modo de falha, pode indicar oportunidades para revisar rotinas, condições de operação ou o próprio projeto.
- MTTR, ou tempo médio para reparo: indica quanto tempo, em média, é necessário para restaurar a função do ativo. O indicador pode ser influenciado pela disponibilidade de peças, acessibilidade, diagnóstico, documentação, qualificação da equipe e segurança para execução do serviço.
- OEE, ou eficiência global dos equipamentos: combina disponibilidade, desempenho e qualidade. Não deve ser usado isoladamente nem interpretado como uma nota exclusiva da manutenção, pois perdas de velocidade, refugos, ajustes e problemas de processo também afetam o resultado.
Uma boa rotina evita perseguir apenas a redução de falhas registradas.
É necessário verificar se as ordens de serviço estão sendo encerradas com diagnóstico adequado, se as causas foram tratadas e se as intervenções respeitaram a segurança, a NR12 e as tolerâncias especificadas para a máquina.
Como transformar indicadores em plano de ação
O ciclo de gestão pode seguir uma sequência simples e rastreável:
- Consolidar os dados do ativo: registrar identificação, função, localização, conjunto acionador, componentes críticos, histórico de falhas, intervenções e condições de operação.
- Classificar a criticidade: considerar impacto sobre segurança, meio ambiente, qualidade, produção, custo de parada e possibilidade de redundância. Um equipamento com falhas pouco frequentes pode continuar sendo crítico se sua indisponibilidade comprometer toda a linha.
- Relacionar sintomas e modos de falha: separar desgaste, desalinhamento, desbalanceamento, aquecimento, perda de pressão, falha elétrica, contaminação e erro operacional, evitando tratar apenas o efeito visível.
- Definir a resposta adequada: escolher inspeção, lubrificação, ajuste, substituição programada, monitoramento por condição, análise de falha, retrofit ou outra intervenção tecnicamente justificada.
- Programar a execução: alinhar recursos, permissões, bloqueio e etiquetagem, peças, ferramentas, equipe responsável e janela de parada.
- Verificar a eficácia: confirmar se o equipamento voltou a operar dentro das condições esperadas e se a intervenção reduziu o risco identificado. Caso contrário, o plano deve ser revisado.
Esse processo também pode ser integrado à manutenção produtiva total, ou TPM, estimulando a participação da operação, da manutenção, da engenharia e da gestão.
A periodicidade não deve ser copiada de um calendário genérico: depende do ativo, do regime de trabalho, do ambiente, da carga, da criticidade, do histórico e da evolução dos sinais de degradação.
O que deve constar em um relatório analítico
Um relatório útil precisa apoiar uma decisão, e não apenas comprovar que uma visita ocorreu.
Conforme o escopo contratado e os dados disponíveis, ele pode reunir:
- identificação do equipamento e da condição observada;
- data da avaliação e contexto operacional;
- sintomas, medições e evidências técnicas;
- comparação com referências, limites ou tolerâncias aplicáveis;
- classificação de risco e criticidade;
- provável modo de falha e hipótese de causa;
- recomendação de inspeção, reparo, substituição, monitoramento ou retrofit;
- prioridade da ação e dependências para execução segura;
- registro da intervenção realizada;
- orientação para parada programada e próxima verificação;
- atualização do histórico do ativo e das lições aprendidas.
Em máquinas rotativas, por exemplo, uma alteração de vibração pode exigir correlação com alinhamento, balanceamento, fixação, rolamentos, acoplamentos e condições de carga.
Em equipamentos hidráulicos, a análise deve considerar sinais compatíveis com perda de desempenho, vazamento, pressão e condição dos componentes, sempre de acordo com o projeto e com os procedimentos aplicáveis.
O relatório não substitui a avaliação de uma equipe qualificada nem autoriza a operação de um equipamento em condição insegura.
Quando combinar manutenção preventiva, corretiva e preditiva
A manutenção preventiva é indicada quando existe uma rotina planejada capaz de reduzir a probabilidade de falha ou preservar a condição do equipamento.
A manutenção corretiva planejada pode ser adotada quando a intervenção é necessária, mas pode ocorrer em uma janela controlada.
Já a corretiva emergencial responde a uma quebra ou perda de função que exige ação imediata.
A manutenção preditiva complementa essas estratégias ao acompanhar a condição do ativo por sinais como vibração, temperatura ou outros parâmetros tecnicamente relevantes.
Ela não elimina a necessidade de inspeções visuais, verificações funcionais, cuidados de segurança e análise do histórico.
A melhor combinação depende do modo de falha: alguns defeitos apresentam sinais mensuráveis antes da perda de função; outros exigem inspeção periódica, controle de processo ou revisão de projeto.
A VR MAQ. atua com manutenção preventiva e corretiva multimarcas e dispõe de instrumentação para diagnósticos como análise de vibração espectral, termografia infravermelha, alinhamento a laser de eixos e balanceamento de campo.
A empresa também informa plantão 24/7 para quebras emergenciais, além de engenheiros de confiabilidade voltados à análise de falhas e a retrofits mecânicos.
Essas possibilidades devem ser avaliadas conforme o equipamento, o escopo técnico e as condições reais da planta.
Perguntas frequentes
O que é manutenção preventiva industrial?
É o conjunto de inspeções, ajustes, substituições e verificações planejadas para preservar a função de máquinas e reduzir a probabilidade de falhas.
A periodicidade deve considerar criticidade, modo de falha, regime de operação, ambiente, histórico e tolerâncias de projeto.
Quando aplicar a manutenção preventiva?
Ela deve ser considerada quando a falha pode ser antecipada ou reduzida por uma intervenção planejada, especialmente em ativos críticos para a segurança, a qualidade ou a continuidade produtiva.
A decisão deve ser validada por uma equipe tecnicamente qualificada e pelas normas aplicáveis.
Qual é a diferença entre manutenção preventiva e preditiva?
A preventiva é programada com base em tempo, uso, ciclos ou rotinas definidas.
A preditiva utiliza o acompanhamento da condição do equipamento para indicar uma tendência de degradação e apoiar o momento ou o tipo de intervenção.
As duas abordagens podem coexistir no mesmo plano.
Quanto custa um programa de manutenção preventiva?
Não há um valor genérico confiável.
O investimento depende da quantidade e da criticidade dos ativos, do nível de instrumentação, da complexidade dos equipamentos, da frequência das avaliações, da necessidade de parada e do escopo de manutenção.
Uma avaliação técnica permite definir as atividades sem transformar uma estimativa ampla em compromisso comercial.
Quem deve avaliar a periodicidade das inspeções?
A definição deve envolver profissionais de manutenção, engenharia, operação e segurança, considerando a documentação da máquina, o histórico de falhas, as condições de processo e as normas aplicáveis.
Em equipamentos críticos ou modificados, a análise de confiabilidade pode ser necessária para revisar o plano.
Como solicitar uma análise à VR MAQ.?
O caminho adequado é apresentar à empresa informações sobre os equipamentos, o processo, os sintomas observados, o histórico de falhas, as paradas disponíveis e o objetivo da avaliação.
A VR MAQ. pode analisar a necessidade de manutenção preventiva ou corretiva, atendimento multimarcas, diagnóstico, parada programada ou suporte emergencial conforme o escopo informado.
A atuação divulgada abrange São Paulo, Minas Gerais, Rio Grande do Sul, Santa Catarina e Paraná.
Próximos passos para a indústria
Comece pelos ativos que combinam maior criticidade e maior risco de parada não planejada.
Organize o histórico, valide as condições de segurança, identifique os modos de falha e solicite uma avaliação técnica quando os dados internos não forem suficientes para definir a periodicidade ou a intervenção.
Com quase 50 anos de experiência em fabricação de máquinas e equipamentos industriais e manutenção multimarcas, a VR MAQ. reúne manutenção, diagnóstico, planejamento de paradas e confiabilidade em uma abordagem orientada à continuidade operacional.
Para avançar, encaminhe uma demanda técnica com o tipo de equipamento, a condição observada e o objetivo da planta, permitindo que o escopo seja avaliado com base nas necessidades reais do ativo.
