Galeria
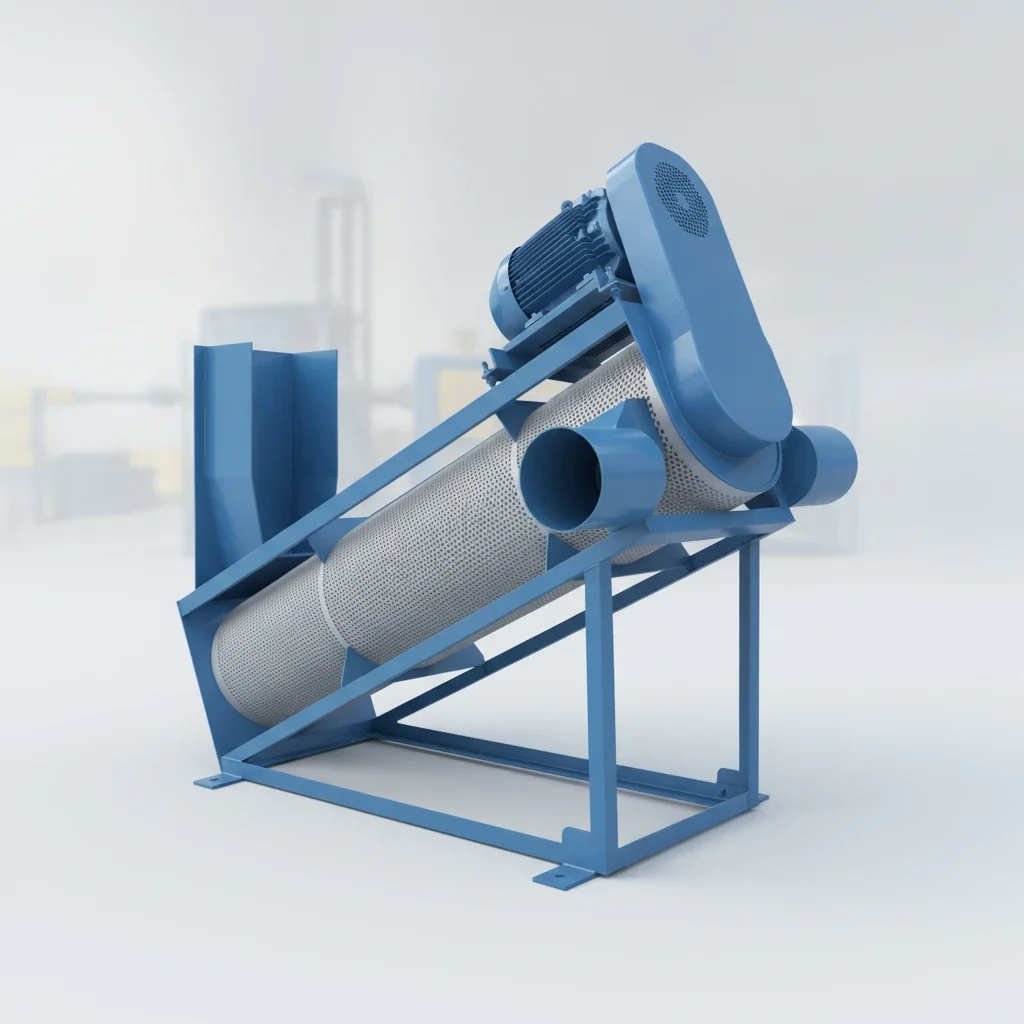
Clique nas imagens para ampliar
Máquina para secagem de plástico: funcionamento, eficiência e aplicações na reciclagem
O que é uma máquina para secagem de plástico e qual sua função?
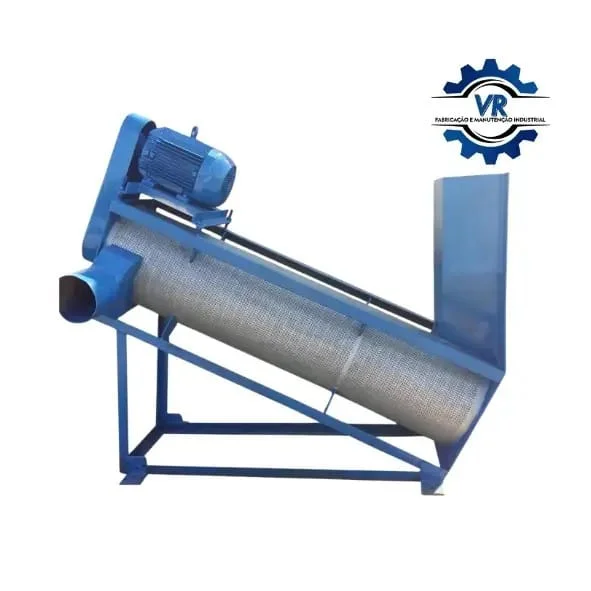
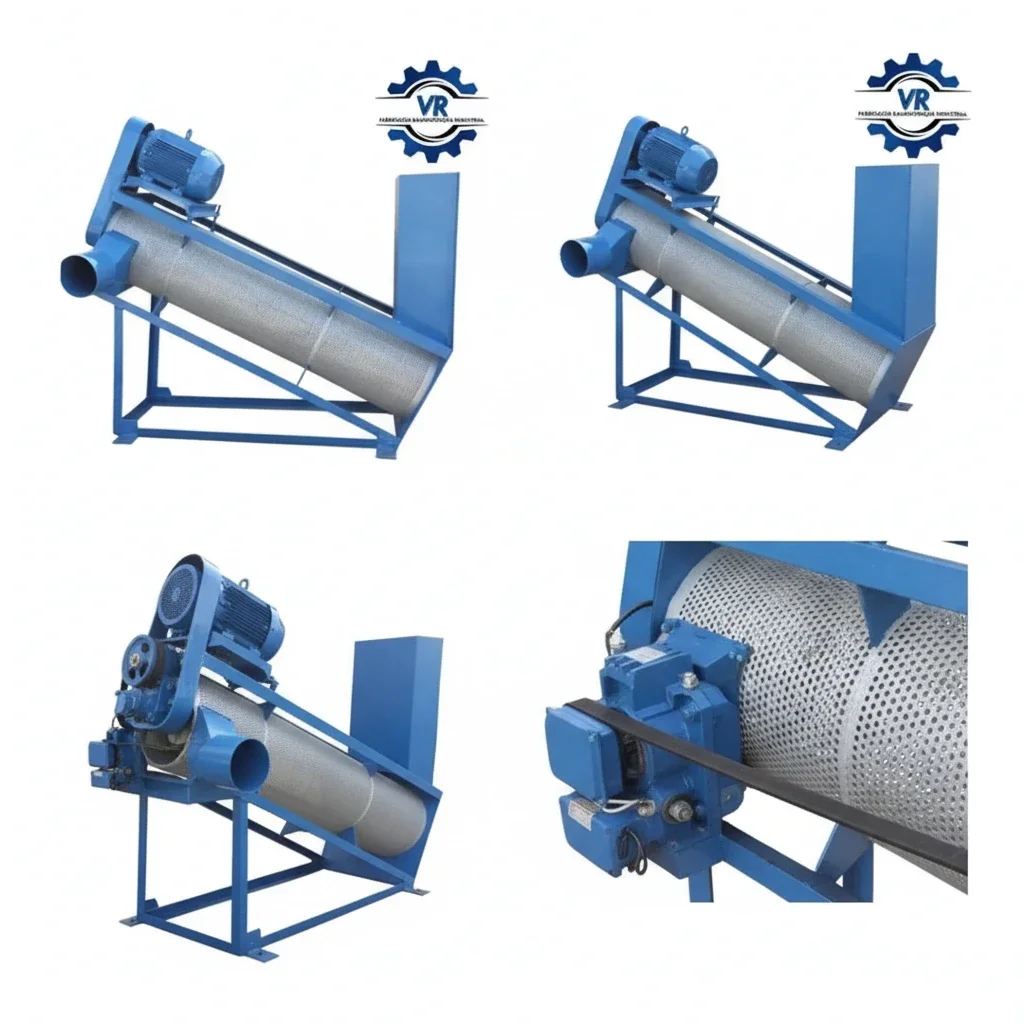
Uma Máquina para secagem de plástico é um equipamento destinado a remover a água e a umidade residual dos flakes plásticos após as etapas de lavagem e separação.
Ao reduzir a umidade do material, o sistema prepara o plástico reciclado para processos posteriores, como extrusão, injeção e outras aplicações de transformação.
Na linha de lavagem de polímeros da VR MAQ, a secagem integra um conjunto de operações que pode incluir trituração, lavagem, separação por densidade, secagem centrífuga e passagem por túnel de ar quente.
O objetivo é obter flakes limpos e secos, reduzindo a presença de água, resíduos de sabão, terra, areia, rótulos e cola que poderiam prejudicar a transformação do material.
A secagem centrífuga utiliza a rotação do equipamento para separar a água aderida aos flakes.
Em seguida, o ar quente pode complementar a remoção da umidade.
Conforme a configuração informada para o produto, o sistema busca manter os flakes com menos de 1% de umidade, condição relevante para reduzir o risco de formação de bolhas em etapas como a injeção.
O resultado efetivo depende do tipo de polímero, do nível de contaminação, da regulagem do processo e do dimensionamento da linha.
É importante diferenciar as funções dos equipamentos:
- Secadora de plástico: remove a água e a umidade residual do material lavado.
- Lavadora de plásticos: utiliza água, agentes de limpeza e ação mecânica para remover contaminantes.
- Moinho: reduz o tamanho do plástico e, nessa linha, pode realizar moagem úmida.
- Extrusora: funde e transforma o material preparado em uma nova forma, como grânulos ou perfis.
- Injetora: molda o polímero fundido em peças por meio de um molde.
Portanto, a lavadora e secadora não substitui uma extrusora ou uma injetora.
Ela atua em uma etapa anterior, entregando o material reciclado em condições mais adequadas para a transformação.
A secagem eficiente também contribui para a estabilidade do processo, especialmente quando a presença de umidade pode gerar defeitos no produto final.
Para conhecer as configurações aplicáveis à sua operação, consulte a página de Lavadoras e Secadoras Industriais e avalie com a VR MAQ fatores como tipo de plástico, capacidade de processamento, nível de limpeza desejado, umidade residual e espaço disponível para a instalação.
Como funciona a secagem de plásticos na linha de reciclagem?
A secagem de plásticos ocorre como uma etapa integrada à linha de lavagem de polímeros.
O material passa por preparação, trituração, lavagem, separação e remoção progressiva da água até sair em formato de flake limpo e seco, pronto para as etapas posteriores de transformação.
O resultado depende do tipo de polímero, do nível de contaminação, da configuração da linha e do correto dimensionamento dos módulos.
Fluxo operacional:
- Recebimento dos fardos: os fardos de plástico sujo são introduzidos na linha e encaminhados para o sistema de alimentação. Nessa etapa, é importante observar a composição do material recebido, a presença de contaminantes e a regularidade do abastecimento.
- Trituração e lavagem: o plástico é triturado enquanto recebe água limpa ou quente e sabão, conforme a configuração do processo. A ação mecânica da moagem e dos agitadores auxilia na remoção de rótulos, colas, terra e areia aderidas à superfície dos materiais.
- Separação por densidade: depois da lavagem, os fragmentos são direcionados para a separação dos materiais conforme suas diferenças de densidade. Essa etapa contribui para reduzir a presença de polímeros incompatíveis e outros resíduos no fluxo destinado à secagem.
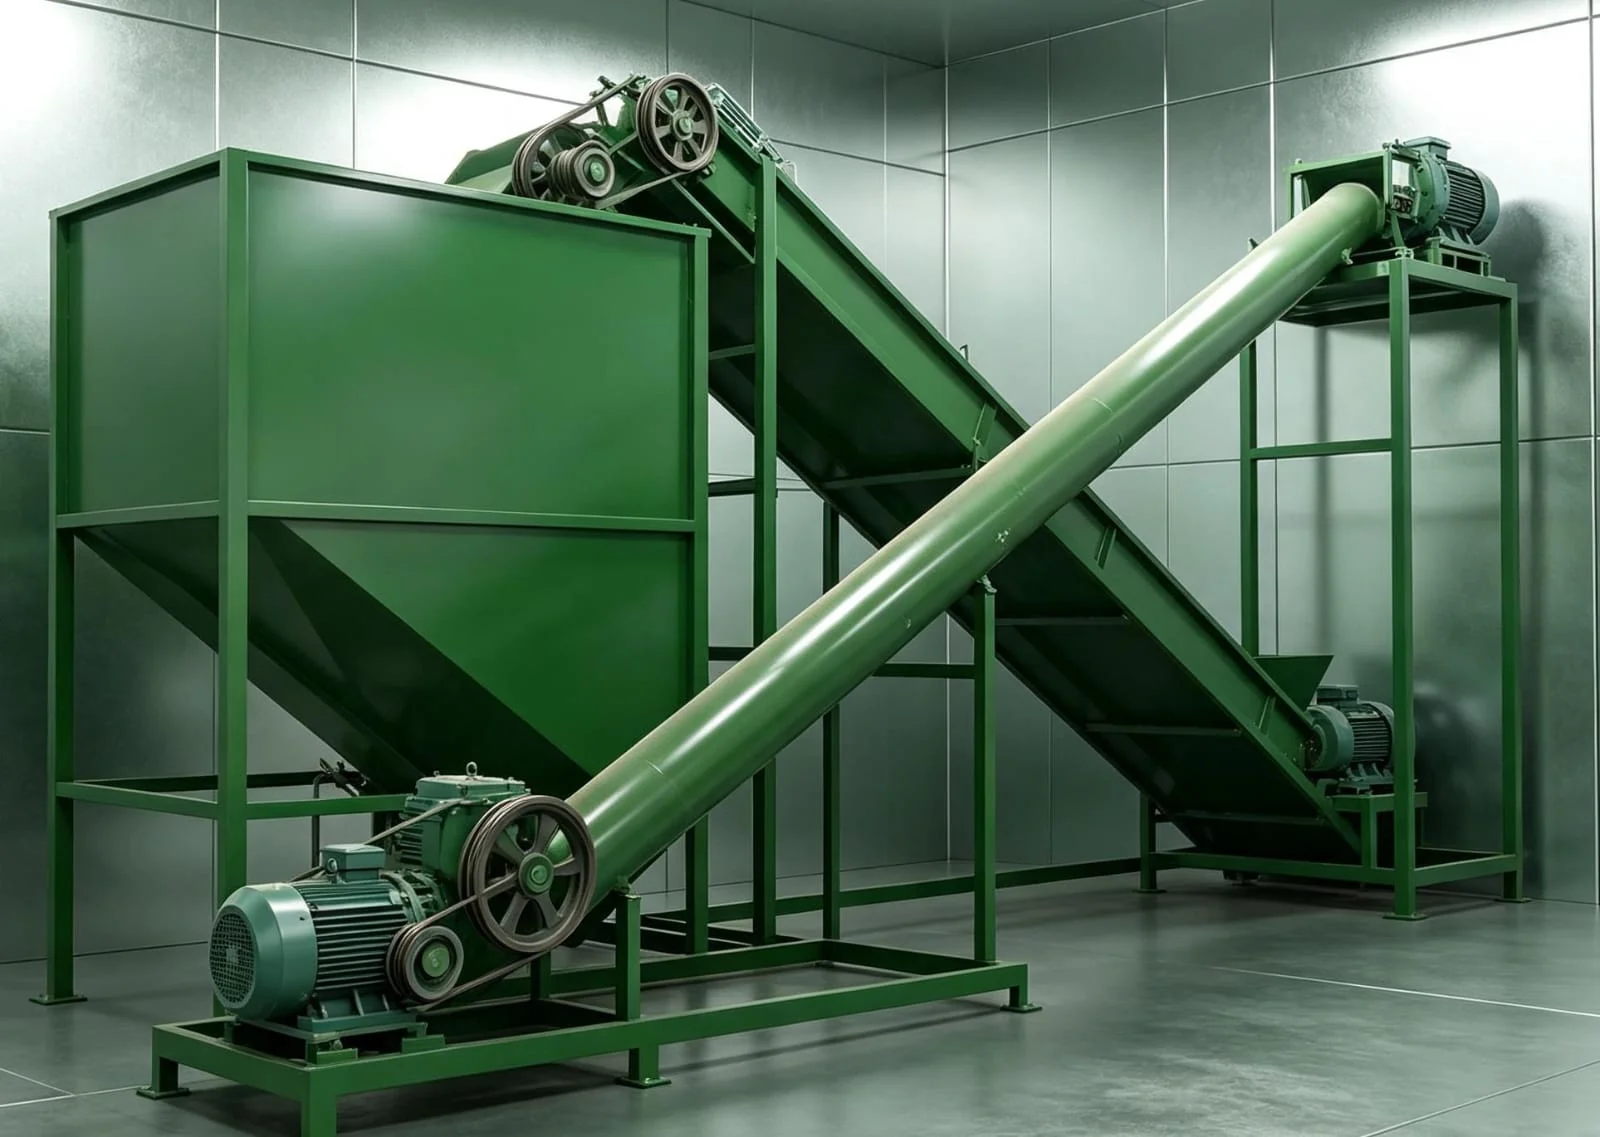
- Secagem centrífuga: os flakes seguem para secadores centrífugos, nos quais a rotação promove a retirada de grande parte da água superficial. Roscas extratoras e elementos de movimentação conduzem o material de forma contínua, evitando o acúmulo e favorecendo a uniformidade do processo.
- Túnel de ar quente: após a secagem mecânica, o material pode passar por túneis de ar quente para complementar a remoção da umidade residual. A combinação entre força centrífuga e circulação de ar aquecido ajuda a preparar os flakes para processos como extrusão ou injeção, desde que a especificação do polímero e do produto final seja respeitada.
- Saída do flake: ao final, o plástico é expulso em formato de flake limpo e seco. A umidade efetivamente alcançada deve ser verificada conforme o material processado, os parâmetros da linha e os critérios de qualidade definidos para a aplicação.
A movimentação entre os módulos pode ser realizada por esteiras e roscas transportadoras, que contribuem para o fluxo contínuo do material e para a integração entre alimentação, lavagem, separação e secagem.
Consulte também o conteúdo interno sobre Esteiras Transportadoras e Roscas Transportadoras para avaliar essa etapa dentro do projeto completo da planta.
Na prática, a eficiência da secagem não depende apenas do secador.
Vazão de alimentação, granulometria dos flakes, temperatura, tempo de residência, condição dos componentes e grau de sujeira influenciam a remoção de água.
Por isso, a configuração da linha deve ser avaliada de acordo com o polímero, a capacidade pretendida e a qualidade necessária para a transformação posterior.
Secagem centrífuga e controle da umidade dos flakes
A secagem centrífuga utiliza a rotação controlada do equipamento para separar a água aderida aos flakes plásticos.
Durante o movimento, a força centrífuga conduz parte da umidade para fora do material, enquanto telas, aberturas e sistemas de drenagem permitem sua remoção.
Essa etapa reduz a carga de água antes do tratamento térmico complementar e prepara o plástico para processos como extrusão ou injeção.
Em uma linha de lavagem de polímeros, a secagem não ocorre de forma isolada.
As roscas extratoras ajudam a transportar o material e a retirar água livre após a lavagem, enquanto os agitadores de alta rotação promovem movimentação e contato entre os flakes, favorecendo a separação da umidade superficial.
O desempenho depende da combinação entre rotação, tempo de residência, vazão de alimentação, granulometria, tipo de polímero e quantidade de água incorporada ao material.
Por que controlar a umidade dos flakes?
A umidade residual pode se transformar em vapor quando o plástico é submetido às temperaturas de processamento.
Esse vapor tende a provocar bolhas, porosidade, marcas superficiais, instabilidade dimensional e perda de qualidade no produto moldado.
Em processos de extrusão, a água também pode prejudicar a estabilidade do fluxo e dificultar o controle da resina reciclada.
Por esse motivo, o controle da umidade deve ser tratado como uma variável de processo, e não apenas como uma etapa final de limpeza.
A medição deve considerar o polímero, a origem do material, o nível de contaminação, o tempo de armazenamento e os parâmetros da transformação posterior.
Objetivo de menos de 1% de umidade
Na lavadora e secadora de plásticos para reciclagem da VR MAQ., o sistema de secagem centrífuga é descrito com o objetivo de manter os flakes com menos de 1% de umidade.
Essa referência é especialmente relevante para reduzir o risco de formação de bolhas durante a injeção, desde que as condições de alimentação, operação e medição sejam compatíveis com o processo.
O valor não deve ser interpretado como resultado universal para qualquer plástico, configuração de linha ou condição de operação.
O desempenho efetivo pode variar conforme o tipo de polímero, o formato dos flakes, a eficiência da lavagem, a quantidade de água na entrada, a regulagem dos secadores e o uso de túnel de ar quente.
Por isso, a especificação deve ser validada tecnicamente para o material e a aplicação pretendidos.
Como o túnel de ar quente complementa a centrifugação?
A secagem centrífuga remove principalmente a água livre e parte da umidade superficial.
O túnel de ar quente pode complementar essa etapa ao favorecer a evaporação da água remanescente, desde que temperatura, vazão de ar e tempo de exposição sejam adequados ao polímero processado.
O aquecimento excessivo pode deformar, degradar ou alterar o material, portanto a regulagem precisa ser compatível com a resina e com a qualidade desejada do flake.
Uma operação consistente costuma depender de três verificações: a umidade do material na entrada, o comportamento do flake após a centrifugação e o teor de umidade na saída da linha.
A aparência visual, como a ausência de água livre, não substitui uma medição apropriada quando a aplicação exige controle rigoroso.
Componentes e materiais da lavadora e secadora de plásticos
A lavadora e secadora de plásticos para reciclagem é formada por módulos que atuam de maneira integrada no transporte, na lavagem, na separação, na moagem e na redução da umidade dos flakes.
A configuração exata pode variar conforme o polímero processado, o nível de contaminação, a capacidade desejada e as características do layout industrial.
Módulos construídos em aço inox
Os módulos da linha são construídos integralmente em aço inox, material adequado para equipamentos submetidos ao contato frequente com água, soluções de limpeza e resíduos do processo.
Essa composição contribui para reduzir os efeitos da corrosão e facilita a higienização das áreas que entram em contato com o plástico e com a água de lavagem.
A escolha do material também deve ser analisada em conjunto com o projeto estrutural, os pontos de inspeção e as condições de operação.
Em uma linha contínua, a resistência dos módulos e a facilidade de acesso para limpeza ajudam a preservar a confiabilidade do conjunto.
Roscas extratoras
As roscas extratoras realizam o deslocamento do material entre as etapas e auxiliam na retirada de água durante o transporte.
Seu desenho influencia o tempo de permanência, a vazão e a eficiência da extração, por isso o dimensionamento precisa considerar o tipo de plástico, a granulometria do material e a capacidade da linha.
Além de movimentar os flakes, as roscas devem operar de forma sincronizada com os demais módulos.
Desalinhamentos, desgaste ou acúmulo de resíduos podem prejudicar o fluxo e aumentar a carga sobre o sistema.
Agitadores de alta rotação
Os agitadores de alta rotação promovem intensa movimentação do material dentro das etapas de lavagem.
Essa ação favorece o contato entre os flakes, a água e os agentes de limpeza, contribuindo para a remoção de contaminantes aderidos, como resíduos de cola, terra e areia, conforme as características da alimentação.
A rotação deve ser compatível com o material processado.
Uma regulagem inadequada pode aumentar o desgaste, gerar esforço desnecessário ou comprometer a integridade dos flakes.
Por isso, a operação deve seguir os parâmetros definidos no projeto e as orientações técnicas do fabricante.
Moinhos para moagem úmida
Os moinhos acoplados realizam a moagem úmida, reduzindo o plástico a partículas apropriadas para as etapas seguintes da reciclagem enquanto ocorre a presença de água.
A moagem simultânea à lavagem pode facilitar a remoção de sujeiras e melhorar a separação dos contaminantes, dependendo do polímero e da condição do material de entrada.
A inspeção das facas, telas, fixações e zonas de alimentação é importante para manter a regularidade do tamanho das partículas e evitar perdas de desempenho.
O ajuste do moinho deve considerar o tipo de plástico e a especificação do flake desejado.
Secadores centrífugos
Os secadores centrífugos utilizam a força centrífuga para separar parte da água aderida aos flakes.
O material é submetido a um movimento de alta velocidade, enquanto a água é conduzida para fora do conjunto.
Essa etapa reduz significativamente a carga de umidade antes do acabamento térmico.
No equipamento descrito pela VR MAQ, o sistema de secagem centrífuga é projetado para manter os flakes com menos de 1% de umidade, conforme as condições previstas para o produto.
Esse resultado não deve ser generalizado para qualquer polímero ou configuração: a umidade final depende do material, da alimentação, dos ajustes operacionais e do dimensionamento da planta.
Túneis de ar quente
Os túneis de ar quente complementam a secagem centrífuga ao aplicar ar aquecido sobre o material em movimento.
Essa etapa ajuda a remover a umidade residual e pode preparar o flake para processos posteriores, como armazenamento, extrusão ou transformação.
O controle da temperatura e do fluxo de ar deve ser compatível com o polímero processado.
Excesso de calor, tempo de permanência inadequado ou distribuição irregular do ar podem afetar a qualidade do material.
A validação desses parâmetros deve ocorrer durante a especificação e os testes da linha.
Painel de automação
O painel de automação coordena o funcionamento dos módulos e pode gerenciar recursos como a dosagem de produtos químicos e a filtração da água.
A integração dos comandos contribui para uma operação mais organizada, reduz a dependência de intervenções manuais e permite acompanhar as principais etapas do processo.
A automação não elimina a necessidade de inspeção.
Sensores, acionamentos, proteções, intertravamentos e parâmetros de operação precisam ser verificados de acordo com o projeto e com os procedimentos de segurança aplicáveis.
A adequação da máquina à NR12 também deve ser considerada na instalação, na operação e na manutenção.
Integração dos componentes na operação contínua
O desempenho da linha depende da compatibilidade entre todos os módulos.
Roscas, agitadores, moinho, secador centrífugo, túnel de ar quente e painel de automação devem trabalhar com vazão e capacidade coerentes.
Uma etapa subdimensionada pode limitar o conjunto, enquanto uma configuração inadequada pode elevar o consumo de água, energia ou insumos.
Para avaliar a fabricação, a instalação ou a adequação de uma linha de lavagem e secagem, é recomendável analisar o material de entrada, o produto final esperado, o espaço disponível e as condições de manutenção.
A VR MAQ também atua com caldeiraria e usinagem, áreas relacionadas à fabricação e à adequação de componentes industriais.
Consulte o conteúdo interno de Caldeiraria e Usinagem para aprofundar a relação entre fabricação, precisão dos componentes e confiabilidade operacional.
Eficiência energética, água em ciclo fechado e automação
Uma linha de lavagem e secagem de plásticos pode apoiar a redução de desperdícios quando o consumo de água, produtos químicos e energia é acompanhado desde o recebimento do material até a saída do flake.
O resultado depende do dimensionamento da planta, das características do plástico processado, do grau de contaminação e das condições de operação; por isso, não deve ser presumido sem uma avaliação técnica do processo.
Como funciona a água em ciclo fechado?
Em um sistema com água em ciclo fechado, a água utilizada na lavagem é direcionada para etapas de separação e filtração antes de ser reaproveitada no processo.
Essa configuração pode reduzir a necessidade de reposição contínua e limitar o descarte, desde que a qualidade da água seja monitorada e que o sistema esteja dimensionado para a carga de contaminantes gerada.
O desempenho do circuito depende de fatores como concentração de terra, areia, cola e outros resíduos, frequência de filtragem, volume de material processado e necessidade de renovação parcial da água.
O reaproveitamento não elimina a necessidade de controle: a água deve permanecer compatível com a eficiência da lavagem e com as exigências do material de saída.
Dosagem de químicos e filtração automatizadas
A automação do painel pode controlar a dosagem de produtos químicos e a filtração da água, tornando a operação mais repetível do que uma alimentação manual sem parâmetros definidos.
A dosagem deve ser ajustada conforme o tipo de polímero, o nível de sujeira, a temperatura da água e o objetivo de limpeza.
Excesso de produto pode aumentar o consumo e dificultar o tratamento da água; quantidade insuficiente pode comprometer a remoção de rótulos, colas, terra e areia.
Sensores, comandos e rotinas de inspeção também ajudam a acompanhar condições operacionais, mas a automação não substitui a supervisão dos operadores, a limpeza dos elementos filtrantes nem a manutenção dos componentes.
Na configuração informada para a lavadora e secadora da VR MAQ, o painel automatizado gerencia a dosagem de químicos e a filtração da água, cuja adequação deve ser confirmada de acordo com o material e a capacidade pretendida.
O que influencia o consumo de energia?
O consumo energético de uma linha pode variar conforme:
- capacidade de processamento e tempo de operação;
- umidade inicial do plástico e eficiência da secagem centrífuga;
- uso de túneis de ar quente e temperatura selecionada;
- potência e regime de trabalho de moinhos, agitadores, roscas e bombas;
- quantidade de material estranho e nível de contaminação dos fardos;
- necessidade de recirculação, aquecimento e filtragem da água;
- frequência de paradas, partidas e operação fora da capacidade projetada;
- estado de conservação de motores, rolamentos, telas, roscas e elementos de secagem.
Uma avaliação responsável deve considerar o consumo do conjunto, e não apenas de um componente isolado.
Também é importante relacionar energia utilizada à quantidade e à qualidade do flake produzido, verificando se a secagem atende ao objetivo do processo sem aplicar aquecimento ou tempo de retenção além do necessário.
Checklist para avaliar a eficiência da linha
- O tipo de plástico e o nível de contaminação foram identificados?
- A capacidade de entrada está compatível com a disponibilidade de fardos e com a etapa seguinte?
- O circuito de água prevê filtração, controle de qualidade e renovação quando necessário?
- A dosagem de químicos pode ser ajustada ao material processado?
- O sistema permite acompanhar condições de lavagem, secagem e umidade do flake?
- O consumo dos motores, aquecedores, bombas e demais componentes foi considerado no dimensionamento?
- O layout facilita inspeção, limpeza, manutenção e circulação segura dos operadores?
- A configuração atende aos requisitos de segurança aplicáveis, incluindo a avaliação conforme a NR12?
- Foram definidos critérios de aceitação para limpeza, umidade e qualidade do material de saída?
Antes da compra ou da adaptação de uma planta, o ideal é reunir informações sobre polímeros processados, volume esperado, contaminações, espaço disponível, água disponível e aplicação final do flake.
A VR MAQ pode ser consultada para validar o dimensionamento, a configuração da linha, a automação, o circuito de água e as adequações de layout, inclusive quando o pavilhão possui espaço restrito.
A definição final deve ser baseada nas condições reais da operação, sem presumir economia ou desempenho que ainda não tenham sido tecnicamente verificados.
Aplicações por tipo de plástico e qualidade do material de saída
A linha de lavagem e secagem deve ser especificada a partir do polímero recebido, do nível de contaminação e da qualidade exigida para o material de saída.
PET, PEAD, PEBD, PP e outros plásticos apresentam comportamentos diferentes durante a trituração, a lavagem, a separação por densidade e a secagem.
Por isso, uma configuração adequada para determinado fluxo de reciclagem não deve ser considerada automaticamente ideal para todos os materiais.
PET e outros polímeros: por que a diferença importa
O PET é amplamente utilizado em embalagens e pode ser direcionado à produção de flakes destinados a diferentes etapas de transformação.
Já polietilenos e polipropilenos possuem propriedades físicas distintas, incluindo diferenças de densidade, comportamento térmico, rigidez e resposta à lavagem.
Essas características influenciam a seleção de moinhos, tanques, sistemas de separação, roscas extratoras, secadores e parâmetros de operação.
Na prática, a compatibilidade deve considerar:
- tipo e identificação do polímero;
- mistura entre resinas diferentes;
- presença de materiais estranhos, como metais, papel, vidro ou outros plásticos;
- formato e espessura das embalagens;
- nível de umidade aceitável para a etapa seguinte;
- aplicação prevista para o material reciclado.
Quando o processo envolve PET, a separação correta dos materiais e o controle de contaminantes são especialmente importantes.
Para outros polímeros, a densidade, o ponto de fusão e a possibilidade de mistura também devem ser analisados antes da definição da planta.
Como sujeira, rótulos, cola, terra e areia afetam o resultado?
A qualidade do flake depende tanto do desempenho da lavagem quanto das condições do material de entrada.
Terra e areia podem aumentar o desgaste de componentes e elevar a carga de sólidos no sistema de água.
Rótulos e fragmentos de papel podem dificultar a separação e comprometer a limpeza.
Já colas e resíduos aderidos às embalagens podem exigir combinação adequada de temperatura, ação mecânica, água e produtos químicos, sempre conforme o material processado e os parâmetros validados para a instalação.
A presença de contaminantes também pode afetar a aparência, a estabilidade e o uso posterior do plástico reciclado.
Por esse motivo, a avaliação não deve considerar apenas a capacidade nominal do equipamento.
É necessário analisar a origem dos fardos, o grau de sujeira, a proporção de materiais incompatíveis e o padrão de qualidade esperado na saída.
O que é flake e como avaliar sua qualidade?
Flake é o fragmento plástico obtido após a trituração de embalagens ou outros materiais recicláveis.
Depois da lavagem, da separação e da secagem, esse material pode seguir para processos como extrusão, produção de resina reciclada ou outras aplicações compatíveis com sua composição e qualidade.
A avaliação do flake pode incluir aspectos como:
- identificação correta do polímero;
- uniformidade do tamanho das partículas;
- remoção de sujeiras e materiais estranhos;
- presença de rótulos, cola, terra e areia;
- umidade residual;
- cor e aparência;
- comportamento esperado na transformação posterior.
A secagem centrífuga da linha descrita pela VR MAQ é projetada para manter os flakes com menos de 1% de umidade, conforme o contexto informado do produto.
Esse parâmetro deve ser confirmado para o material específico, para a configuração instalada e para as condições reais de operação, pois diferentes polímeros e níveis de contaminação podem exigir ajustes de processo.
Aplicação bottle to bottle no PET grau alimentício
Em processos de reciclagem de PET, o conceito de bottle to bottle representa a possibilidade de direcionar o material recuperado à produção de novas embalagens, desde que sejam atendidos os requisitos técnicos, sanitários, regulatórios e de qualidade aplicáveis à finalidade.
A linha de lavagem e secagem pode ser destinada a processos que buscam obter flake de PET com esse objetivo, conforme a especificação da planta e as etapas posteriores de tratamento.
A obtenção de material adequado para aplicações de grau alimentício não depende exclusivamente da lavadora e secadora.
Também deve envolver controle da matéria-prima, triagem, separação de contaminantes, parâmetros de processo, rastreabilidade e validações compatíveis com a aplicação final.
Portanto, a indicação para bottle to bottle deve ser analisada tecnicamente antes da implantação e confirmada de acordo com os requisitos do projeto.
Cuidados ao especificar uma planta de reciclagem
Antes de escolher a configuração, o gestor deve reunir informações sobre o fluxo de materiais e sobre a transformação posterior.
Uma especificação mais segura considera:
- Polímero predominante: informe se o processo será dedicado a PET, PEAD, PEBD, PP ou a uma mistura controlada.
- Material de entrada: descreva a origem dos fardos, o nível de sujeira, a presença de rótulos e a quantidade esperada de contaminantes.
- Qualidade desejada do flake: estabeleça requisitos de limpeza, uniformidade e umidade para a etapa seguinte.
- Aplicação final: defina se o material será destinado à extrusão, à produção de resina reciclada, à injeção ou a outra finalidade.
- Separação de materiais: avalie se serão necessários recursos adicionais para remover metais, plásticos incompatíveis e outros resíduos.
- Layout disponível: verifique área, altura, acessos, circulação e possibilidade de integração entre os módulos.
- Água e efluentes: considere o sistema de filtração, o uso de água em ciclo fechado e o tratamento adequado dos resíduos gerados.
- Validação técnica: solicite análise da matéria-prima e do objetivo de produção antes de definir a configuração final.
A VR MAQ informa que pode disponibilizar plantas de teste e realizar adequações de layout para pavilhões com espaço restrito.
A configuração final, a compatibilidade com o polímero e os parâmetros de qualidade devem ser avaliados com a equipe responsável pelo projeto.
Segurança, manutenção e confiabilidade operacional
A segurança deve ser considerada desde o projeto e a instalação da linha de lavagem e secagem de plásticos até a rotina de operação e manutenção.
A referência à NR12 ajuda a orientar a avaliação de proteções, dispositivos de segurança, acessos, comandos, sinalização e procedimentos necessários para reduzir riscos durante o uso do maquinário.
A adequação deve ser analisada conforme a configuração efetivamente instalada, o ambiente de trabalho e os requisitos técnicos aplicáveis.
Pontos de inspeção preventiva
A manutenção preventiva busca identificar desgaste, desalinhamentos, acúmulo de resíduos e alterações de funcionamento antes que ocorram falhas capazes de interromper a produção.
Em uma linha de lavagem e secagem, o plano de inspeção pode incluir:
- Roscas extratoras: observar desgaste, folgas, deformações, vibrações anormais e possíveis obstruções por material acumulado.
- Agitadores de alta rotação: verificar fixações, ruídos, vibrações, integridade dos componentes e estabilidade durante a operação.
- Moinhos para moagem úmida: inspecionar elementos de corte, alimentação, presença de materiais estranhos e sinais de perda de eficiência na trituração.
- Secadores centrífugos: acompanhar vibração, ruído, equilíbrio do conjunto, passagem do material e eficiência aparente na remoção de água.
- Túneis de ar quente: conferir circulação de ar, limpeza, funcionamento dos sistemas de aquecimento e condições de segurança relacionadas à temperatura.
- Painel de automação: avaliar alarmes, comandos, sensores, intertravamentos e registros de ocorrência, sempre por profissional habilitado quando houver intervenção elétrica.
- Estrutura e tubulações: verificar pontos de corrosão, vazamentos, fixações, acúmulo de resíduos e condições dos módulos em aço inox.
A frequência das inspeções deve ser definida de acordo com o regime de trabalho, o tipo de plástico processado, a quantidade de contaminantes, as orientações técnicas do equipamento e o histórico de ocorrências.
Registros de inspeção facilitam a identificação de tendências e ajudam a planejar paradas de manutenção com menor impacto na produção.
Sinais de perda de desempenho
Alguns sinais indicam que a linha precisa ser avaliada tecnicamente.
Entre eles estão o aumento de vibração ou ruído, a redução da capacidade de processamento, o entupimento recorrente, a presença de material excessivamente úmido na saída, alterações no consumo de energia, aquecimento incomum e falhas repetidas no painel de comando.
A umidade acima do padrão esperado pode estar relacionada a desgaste ou desbalanceamento do secador centrífugo, alimentação irregular, obstruções, configuração inadequada ou condições específicas do material recebido.
Por isso, o diagnóstico não deve considerar apenas um componente: é necessário examinar o conjunto da lavagem, separação, transporte e secagem.
Manutenção preventiva e corretiva
A manutenção preventiva é planejada e realizada em intervalos ou condições previamente definidos, com o objetivo de conservar o desempenho, antecipar desgastes e reduzir a probabilidade de paradas inesperadas.
Já a manutenção corretiva ocorre após a identificação de uma falha ou perda relevante de desempenho e pode exigir reparo, substituição ou reconfiguração do componente afetado.
As duas modalidades são importantes.
A manutenção preventiva não elimina totalmente a possibilidade de falhas, enquanto a corretiva é necessária quando um problema já ocorreu.
Um programa de manutenção bem estruturado combina inspeções, limpeza técnica, reapertos, verificações funcionais e substituição de componentes conforme a necessidade e as orientações aplicáveis ao equipamento.
A intervenção deve ser precedida por procedimentos seguros, incluindo parada controlada, isolamento das fontes de energia, bloqueio e sinalização quando aplicáveis, além da confirmação de que não há movimento, pressão, temperatura ou energia residual que possa oferecer risco.
Serviços em sistemas elétricos, hidráulicos, mecânicos ou de automação devem ser realizados por profissionais qualificados e autorizados.
A VR MAQ atua na fabricação de máquinas industriais e também oferece manutenção e conserto de equipamentos, incluindo atendimento multimarcas conforme a necessidade técnica.
Para uma linha de lavagem e secagem, o suporte deve considerar o histórico do equipamento, as características do plástico processado, o layout da planta e as condições reais de operação.
A página de Manutenção Industrial pode complementar a avaliação sobre práticas de manutenção e continuidade operacional.
Em caso de perda de desempenho, ruído anormal, vibração excessiva, falha de comando ou alteração na umidade do flake, a recomendação é interromper a operação quando houver risco, registrar as condições observadas e solicitar uma avaliação técnica antes de retomar o processo.
Como escolher uma linha de lavagem e secagem de plásticos?
A escolha de uma linha de lavagem e secagem de plásticos deve partir do material que será processado, da qualidade exigida no produto final e das condições reais da planta.
Uma Máquina para secagem de plástico não deve ser analisada isoladamente: o desempenho da secagem depende da preparação do material, da lavagem, da separação por densidade, da moagem, da drenagem e do controle operacional de toda a linha.
Checklist de compra
Antes de comparar equipamentos, avalie:
- Material de entrada: tipo de polímero, formato do resíduo, presença de fardos, flakes ou peças previamente trituradas.
- Nível de contaminação: quantidade de terra, areia, rótulos, colas, matéria orgânica e outros materiais aderidos.
- Capacidade desejada: volume de processamento necessário, regime de operação e possibilidade de expansão futura.
- Qualidade do material de saída: grau de limpeza, tamanho do flake e umidade residual compatíveis com a etapa seguinte.
- Configuração da lavagem: necessidade de água limpa ou aquecida, sabão, agitação, moagem úmida e separação por densidade.
- Sistema de secagem: combinação entre secagem centrífuga e túnel de ar quente, conforme o material e a aplicação.
- Automação: controle da dosagem de químicos, filtragem da água, acionamento dos módulos e acompanhamento das variáveis do processo.
- Layout: espaço disponível, altura, acessos para manutenção, fluxo de entrada e saída e integração com outros equipamentos.
- Segurança: adequação do projeto às medidas aplicáveis de segurança de máquinas, incluindo os requisitos relacionados à NR12.
- Suporte técnico: instalação, orientação operacional, manutenção preventiva e possibilidade de manutenção corretiva.
Capacidade e tipo de entrada
A capacidade da linha deve ser definida a partir do fluxo de material disponível e da regularidade do abastecimento, e não apenas pela capacidade nominal informada para um equipamento.
Fardos de plástico sujo exigem etapas de abertura, alimentação e preparação diferentes das necessárias para um material já triturado e parcialmente limpo.
Também é importante informar ao fabricante a composição do resíduo.
PET, polietileno, polipropileno e outros polímeros podem apresentar diferenças de densidade, comportamento na lavagem, resistência mecânica e sensibilidade térmica.
A presença de materiais incompatíveis pode alterar a separação, aumentar o desgaste e comprometer a qualidade do flake.
Na avaliação técnica, devem ser considerados o fluxo contínuo de alimentação, a necessidade de armazenamento intermediário, a alimentação dos moinhos e a integração com esteiras ou roscas transportadoras.
Esses elementos ajudam a evitar gargalos entre a entrada do resíduo e a saída do material seco.
Nível de umidade desejado
O nível de umidade deve ser especificado de acordo com a transformação posterior.
Flakes destinados à extrusão ou à injeção precisam ser avaliados com atenção, pois a água residual pode favorecer a formação de vapor, bolhas e instabilidades durante o aquecimento do polímero.
Na configuração apresentada pela VR MAQ, o sistema de secagem centrífuga é projetado para manter os flakes com menos de 1% de umidade.
Esse parâmetro deve ser confirmado para o polímero, a contaminação, a granulometria e as condições efetivas de operação de cada planta; ele não deve ser generalizado automaticamente para todos os materiais ou aplicações.
Para comparar propostas, solicite clareza sobre o ponto de medição da umidade, o método de verificação e as condições utilizadas no teste.
A umidade na saída imediata do secador pode diferir da umidade após armazenamento ou transporte, especialmente quando o material permanece exposto ao ambiente.
Configuração do sistema de lavagem
A lavagem deve ser dimensionada conforme o tipo e a intensidade da contaminação.
Rótulos, colas, terra e areia podem exigir combinações diferentes de trituração, agitação, água, sabão, temperatura e tempo de contato.
A separação por densidade também precisa ser compatível com os polímeros presentes e com os contaminantes que se deseja remover.
Uma linha completa pode integrar alimentação, moagem úmida, lavagem, separação, roscas extratoras, secagem centrífuga e túnel de ar quente.
A escolha dos módulos deve considerar se o objetivo é recuperar um material para aplicações gerais ou preparar flakes com requisitos mais rigorosos, como processos bottle to bottle de PET grau alimentício, conforme a especificação do projeto.
A qualidade do flake não depende apenas da aparência visual.
É necessário verificar limpeza, uniformidade, presença de materiais estranhos, degradação do polímero e umidade residual.
Quando a aplicação final for sensível, a definição da planta deve incluir testes e validações do processo antes da implantação definitiva.
Automação e controle
A automação pode contribuir para a repetibilidade da operação ao coordenar motores, alimentação, dosagem de químicos e filtragem da água.
O painel deve ser avaliado pela clareza dos comandos, pela possibilidade de acompanhar alarmes e pelas condições de acesso para operação e manutenção.
Na linha descrita, a automação gerencia a dosagem de químicos e a filtração da água.
Ainda assim, o resultado depende do ajuste correto dos parâmetros para cada resíduo.
Uma configuração automatizada não substitui a especificação adequada do processo, a capacitação dos operadores e a manutenção dos sensores, motores e componentes de acionamento.
Ao analisar uma proposta, confirme quais funções são automatizadas, quais ajustes permanecem manuais e como são registrados alarmes, paradas e alterações de parâmetros.
Também avalie se o sistema permite futuras adequações sem exigir a substituição integral da linha.
Adequação a pavilhões com espaço restrito
O layout deve ser analisado antes da compra, considerando dimensões, circulação de operadores, acesso para retirada de componentes, pontos de alimentação e descarga, drenagem, ventilação e posicionamento do painel.
Uma linha que cabe fisicamente no pavilhão pode não oferecer espaço suficiente para inspeção ou manutenção segura.
A VR MAQ informa que pode disponibilizar plantas de teste e realizar adequações de layout para pavilhões com espaço restrito.
Essa etapa deve ser tratada como parte da avaliação técnica, com confirmação das dimensões, interfaces, necessidades de infraestrutura e sequência de montagem aplicáveis ao projeto.
Também é recomendável mapear o caminho do material desde o recebimento dos fardos até a armazenagem do flake.
A disposição dos equipamentos deve reduzir transferências desnecessárias, facilitar a limpeza e permitir a expansão ou a integração com etapas posteriores, como extrusão ou injeção.
Instalação, manutenção e segurança
A instalação deve ser confirmada com o fabricante, incluindo escopo de montagem, integração entre módulos, orientações de partida e requisitos de infraestrutura.
Da mesma forma, a manutenção preventiva deve ser planejada antes do início da operação, com rotinas para inspeção de roscas extratoras, agitadores, moinhos, secadores centrífugos, túneis de ar quente, motores e sistemas de filtragem.
Sinais como aumento de vibração, ruído incomum, queda na eficiência de secagem, acúmulo de material, variação na alimentação ou elevação da umidade podem indicar desgaste, obstrução, desajuste ou necessidade de limpeza.
A manutenção preventiva busca identificar essas condições antes de uma parada; a manutenção corretiva atua após a ocorrência de uma falha ou perda de desempenho.
A segurança deve incluir a avaliação dos riscos da linha, proteções, acessos, comandos e procedimentos de intervenção, em conformidade com os requisitos aplicáveis da NR12.
A VR MAQ atua na fabricação e também oferece instalação, manutenção e conserto do equipamento, com atendimento nacional.
O escopo, as condições e a disponibilidade de cada serviço devem ser confirmados diretamente durante a consulta técnica.
Solicite uma avaliação técnica
A melhor escolha depende da combinação entre polímero, contaminação, capacidade, umidade desejada, configuração de lavagem, automação, espaço disponível e aplicação final do material.
Para evitar uma especificação genérica, reúna informações sobre o resíduo, apresente o layout do pavilhão e descreva a etapa que receberá o flake.
A VR MAQ pode avaliar a necessidade de uma linha de lavagem e secagem, considerar plantas de teste e estudar adequações de layout para o projeto.
Solicite uma avaliação técnica para confirmar a configuração dos módulos, os requisitos de instalação, as condições de manutenção e a compatibilidade do equipamento com o processo pretendido.
Perguntas frequentes
Qual é a função do secador centrífugo?
O secador centrífugo utiliza rotação para separar a água aderida aos flakes e reduzir a umidade antes das etapas seguintes.
Ele atua em conjunto com roscas extratoras, agitadores e, quando aplicável, túneis de ar quente.
Por que flakes úmidos podem causar bolhas?
Durante a transformação térmica, a água residual pode evaporar e formar vapor dentro do material fundido.
Esse fenômeno pode resultar em bolhas, porosidade e irregularidades no produto final.
Todo plástico precisa atingir menos de 1% de umidade?
Não.
O nível adequado depende do polímero, da origem do resíduo, da aplicação final e dos parâmetros do processo de transformação.
O objetivo de menos de 1% informado para o equipamento deve ser confirmado para cada configuração e material.
A secagem centrífuga substitui completamente o túnel de ar quente?
Não necessariamente.
A necessidade de uma etapa térmica complementar depende da umidade de entrada, do tipo de plástico, da capacidade da linha e do teor de umidade exigido na saída.
O dimensionamento deve ser avaliado tecnicamente.
Como confirmar se o flake está suficientemente seco?
A confirmação deve combinar parâmetros operacionais e medição da umidade residual.
Também é importante verificar se o material está apresentando bolhas ou instabilidade na etapa posterior de extrusão ou injeção.
O que deve ser avaliado antes de especificar o sistema de secagem?
É necessário analisar o polímero, a granulometria dos flakes, a capacidade de processamento, a umidade de entrada, a qualidade esperada na saída, a configuração da lavagem e os requisitos da aplicação final.
A VR MAQ. pode ser consultada para avaliar o dimensionamento da linha conforme o processo pretendido.
A mesma linha pode processar qualquer tipo de plástico?
Não necessariamente.
A compatibilidade depende do polímero, da mistura de materiais, do formato da matéria-prima, do nível de contaminação e da aplicação final.
Uma avaliação técnica deve determinar quais ajustes e módulos são necessários.
PET pode ser misturado com outros polímeros?
A mistura pode comprometer a qualidade do flake e o desempenho nas etapas posteriores.
A separação deve ser definida conforme o processo, o grau de tolerância a contaminantes e a aplicação pretendida.
Rótulos e cola são removidos durante a lavagem?
A linha é projetada para remover contaminantes como rótulos, colas, terra e areia, mas o resultado depende das características do material de entrada e dos parâmetros de operação.
A validação com amostras representativas é recomendável.
Flake seco é o mesmo que plástico pronto para uso final?
Não.
O flake limpo e seco é uma matéria-prima intermediária.
Sua utilização dependerá da composição, da qualidade alcançada, do processo de transformação seguinte e dos requisitos técnicos da aplicação.
A linha pode produzir PET para bottle to bottle?
O equipamento pode atender processos projetados para a obtenção de flake bottle to bottle de PET grau alimentício, conforme o contexto informado.
Entretanto, essa aplicação exige especificação completa da planta e validação das demais etapas e requisitos aplicáveis.
Como confirmar se o equipamento é compatível com meu material?
Envie informações sobre o polímero, a origem dos fardos, o nível de sujeira, a capacidade pretendida, a umidade desejada e a aplicação final para uma avaliação técnica da VR MAQ.
