Galeria
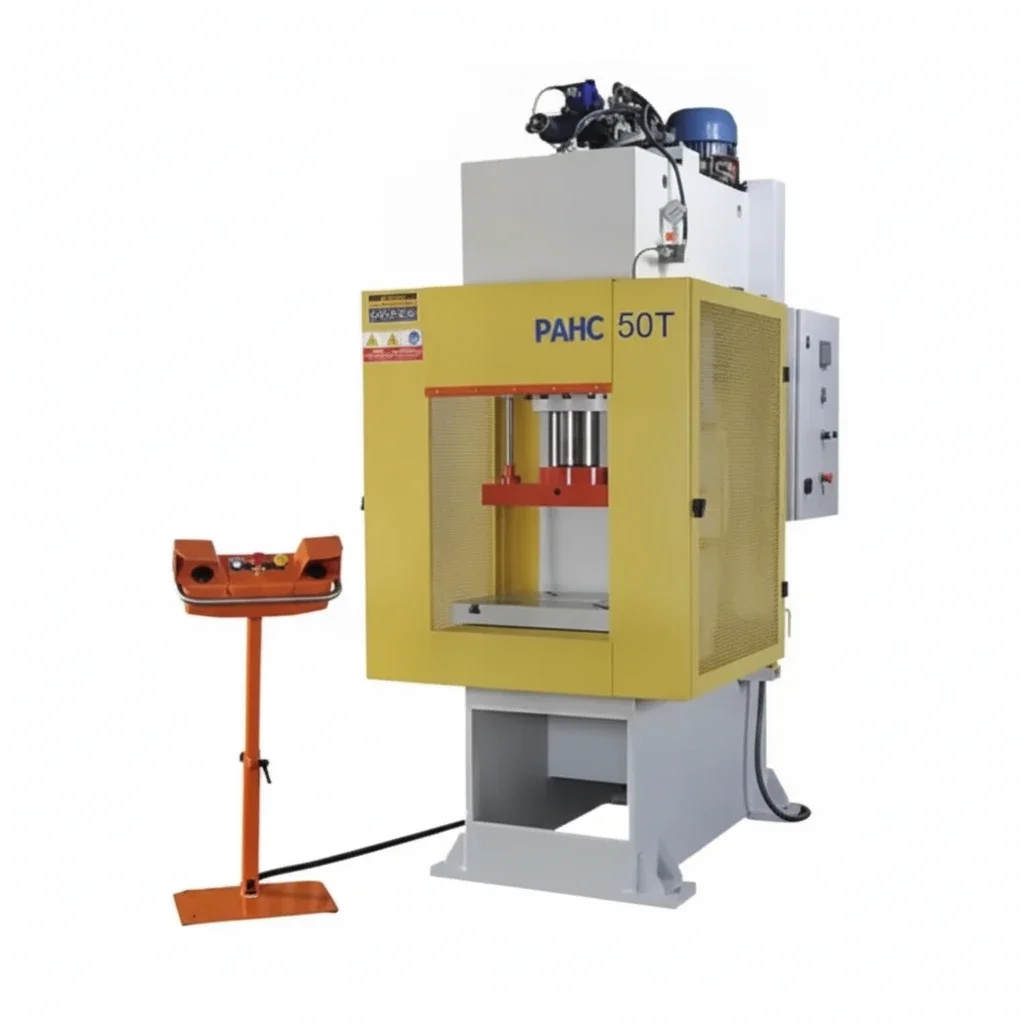
Clique nas imagens para ampliar
Prensa de estamparia: aplicações, tipos, segurança e critérios de escolha
O que é uma prensa de estamparia e como ela funciona?
A prensa de estamparia é um equipamento industrial desenvolvido para aplicar força controlada sobre uma peça, ferramenta ou conjunto, permitindo operações como conformação, dobra, embutimento, montagem e compactação.
Na configuração hidráulica motorizada, a força é gerada por um sistema hidráulico e pode ser controlada ao longo do curso de trabalho, característica útil em processos que exigem repetibilidade e ajuste cuidadoso da pressão.
Diferentemente de uma prensa térmica, que depende de calor para transferir ou conformar materiais, a prensa hidráulica atua principalmente por força mecânica transmitida por fluido pressurizado.
Ela também não deve ser confundida automaticamente com uma prensa excêntrica, manual ou viradeira: cada tecnologia possui princípio de funcionamento, configuração e aplicação próprios.
A escolha depende do processo, do material, da ferramenta e dos requisitos de segurança.
Como funciona o sistema hidráulico
Na prensa hidráulica motorizada, uma bomba pressuriza o fluido e o direciona para um cilindro hidráulico.
O cilindro transforma a pressão do fluido em movimento linear e força de prensagem sobre a ferramenta ou peça.
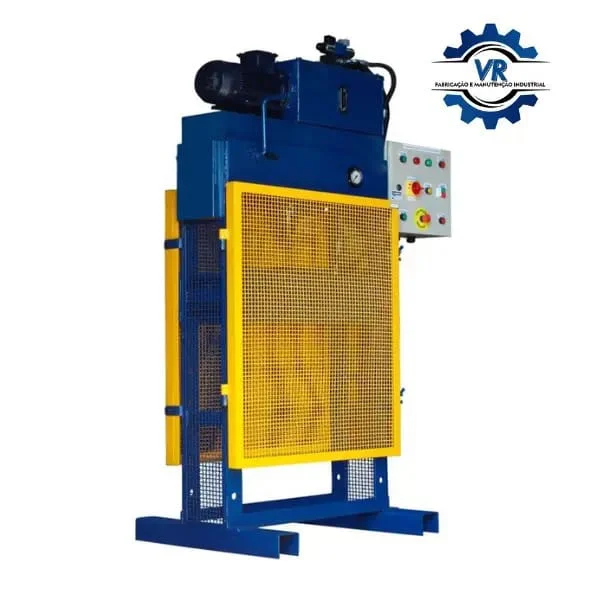
A central hidráulica motorizada reúne os componentes responsáveis pelo acionamento e pelo controle do circuito, enquanto o painel elétrico de comando bimanual coordena a operação e contribui para manter as mãos do operador afastadas da zona de trabalho durante o acionamento.
De forma simplificada, o ciclo ocorre assim:
- A central hidráulica aciona a bomba e disponibiliza o fluido pressurizado.
- As válvulas direcionam o fluido para o cilindro hidráulico.
- O cilindro movimenta o conjunto de prensagem em direção à peça ou ferramenta.
- O sistema aplica a força definida para a operação de prensar, dobrar, estampar, embutir, montar ou compactar.
- Após o ciclo, o circuito hidráulico comanda o retorno do cilindro conforme a configuração do equipamento.
Em aplicações que exigem produtividade e precisão de processo, a prensa pode trabalhar com aproximação rápida e prensagem lenta.
Esse arranjo reduz movimentos desnecessários na fase inicial e permite maior controle durante a etapa em que a força é efetivamente aplicada.
Válvulas proporcionais de alto fluxo e sistemas integrados de troca de calor também podem ser utilizados na configuração descrita para apoiar ciclos prolongados de operação e controlar o aquecimento do fluido.
O que a prensa hidráulica pode fazer
A versatilidade do equipamento permite sua adaptação a diferentes ferramentas e processos industriais, incluindo:
- Prensar: aplicar força sobre componentes, materiais ou conjuntos.
- Dobrar: conformar peças conforme o raio e o formato definidos pela ferramenta.
- Estampar: realizar operações de conformação ou corte quando a ferramenta e a capacidade da máquina forem compatíveis.
- Embutir ou repuxar: produzir formas profundas com controle de pressão e velocidade, de acordo com o projeto da ferramenta.
- Montar conjuntos com interferência: inserir componentes que exigem força controlada para seu encaixe.
- Compactar: reduzir o volume de sucata e de outros materiais compatíveis com o processo.
A força constante ao longo do curso é um dos principais diferenciais do acionamento hidráulico em relação a soluções mecânicas.
O controle de pressão e da velocidade de descida permite ajustar o processo à sensibilidade da peça, à geometria da ferramenta e à necessidade de qualidade da operação.
Isso é especialmente relevante em estampagem profunda, montagem por interferência e conformações que não devem receber uma aplicação brusca de força.
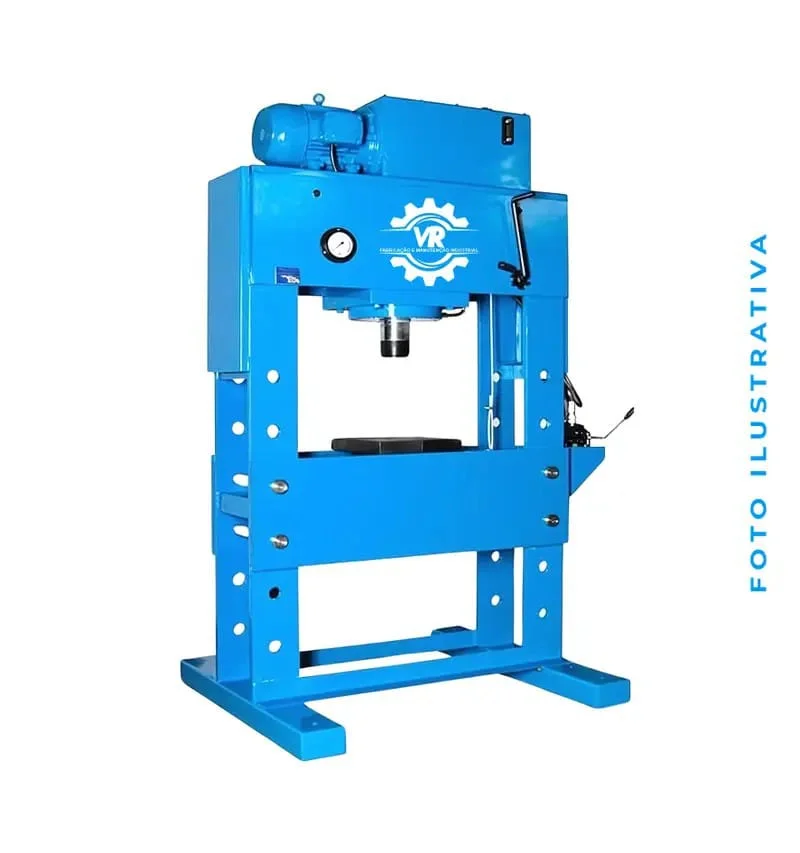
A estrutura pode ser desenvolvida em configuração de monobloco soldado ou de colunas, conforme os requisitos do projeto.
A capacidade operacional deve ser definida para cada aplicação, considerando a força necessária, o curso, a área útil, a ferramenta e o regime de trabalho.
Por isso, a especificação não deve se basear apenas no nome da operação ou na tonelagem nominal.
Controle e segurança no processo
O comando bimanual e as proteções ópticas e físicas são elementos associados à configuração de segurança informada para a prensa hidráulica motorizada, em conformidade com a NR-12.
A proteção adequada precisa considerar a zona de prensagem, o acesso do operador, o tipo de ferramenta, o modo de operação e a integração entre os comandos e os dispositivos de proteção.
Antes de selecionar ou operar o equipamento, é importante verificar se a solução está adequada à análise de riscos da aplicação, ao procedimento operacional e às exigências técnicas aplicáveis.
A segurança não depende apenas da estrutura da prensa: também envolve instalação, ferramenta, treinamento, inspeções e manutenção do conjunto.
Para aprofundar a escolha de equipamentos e configurações, consulte os conteúdos de Prensas Hidráulicas e Equipamentos Hidráulicos da VR MAQ., relacionando a tecnologia ao processo que será executado.
Tipos de prensa, aplicações e critérios técnicos de escolha
A escolha de uma prensa de estamparia deve partir do processo que será executado, do material trabalhado e do nível de controle necessário.
Não existe uma configuração universal: força, curso, velocidade, área útil, estrutura, comando e dispositivos auxiliares precisam ser compatíveis com a operação e com a rotina de produção.
Comparação entre os principais tipos de prensa
- Prensa hidráulica: utiliza bomba, fluido hidráulico e cilindro para gerar força controlada. É adequada para operações que exigem força constante ao longo do curso, ajuste de pressão e controle da velocidade de descida, como estampo, repuxo, montagem com interferência e compactação.
- Prensa térmica: aplica calor e pressão para unir, moldar ou transferir materiais sensíveis à temperatura. A seleção depende principalmente do processo térmico, da faixa de temperatura, do tempo de ciclo e da uniformidade do aquecimento, e não apenas da força de prensagem.
- Prensa excêntrica: transforma o movimento rotativo em movimento alternado do carro. É frequentemente associada a operações repetitivas de corte e conformação com ferramentas próprias, mas sua dinâmica de força e seu controle de curso são diferentes dos de uma prensa hidráulica.
- Prensa manual: depende do acionamento físico do operador e costuma ser considerada quando a demanda de força, produtividade e automação é compatível com esse tipo de operação. A capacidade real deve ser verificada na especificação do equipamento e da ferramenta.
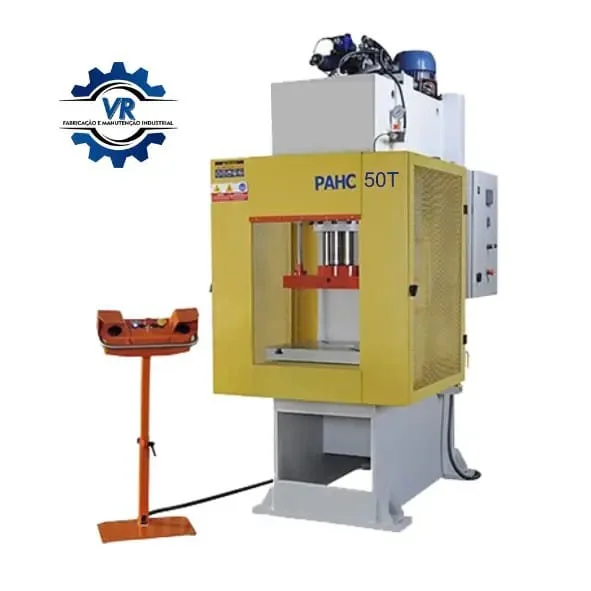
- Prensa tipo H: possui estrutura robusta, normalmente associada a quatro colunas ou a uma configuração vertical com boa resistência à carga. É uma alternativa para processos que exigem estabilidade estrutural, área de trabalho adequada e distribuição controlada da força.
- Prensa tipo C ou pescoço de ganso: oferece acesso frontal ampliado à área de trabalho. Essa geometria pode facilitar o posicionamento de peças e ferramentas, desde que a abertura, a rigidez da estrutura e o esforço aplicado sejam compatíveis com a operação.
- Máquina de repuxo: é utilizada para conformar chapas por meio de punção e matriz, alterando sua geometria sem depender exclusivamente de corte. Pode utilizar uma prensa hidráulica, desde que curso, força, ferramenta, controle de velocidade e retenção da chapa sejam definidos para o processo.
Essas denominações não são necessariamente excludentes.
Uma prensa hidráulica pode ter estrutura tipo H e ser configurada para repuxo, estampo ou compactação.
Por isso, o nome comercial do equipamento não substitui a análise do processo.
Critérios técnicos para especificar o equipamento
Antes de selecionar a prensa, reúna os dados da aplicação e confirme-os com o fabricante ou fornecedor:
- Capacidade de força: defina a força necessária para o material, a espessura, a ferramenta e a operação. A capacidade da prensa não deve ser escolhida apenas pela dimensão da peça.
- Curso do cilindro ou do carro: verifique a distância necessária para inserir a peça, executar a conformação e retirar o conjunto sem interferências.
- Velocidade de operação: avalie a necessidade de aproximação rápida, prensagem lenta e retorno controlado. Em operações de repuxo e estampo, o controle da velocidade pode influenciar a qualidade do processo.
- Área útil e abertura: confirme o espaço disponível entre a mesa, o cilindro e os elementos da ferramenta, incluindo altura de montagem e acesso para carga e descarga.
- Tipo de estrutura: compare a configuração tipo H, tipo C ou outra solução construtiva considerando rigidez, distribuição de esforços, acesso à peça e espaço disponível na linha.
- Sistema de controle: analise o ajuste de pressão, velocidade, curso, sequência do ciclo e recursos de comando necessários à operação. A central hidráulica motorizada e o painel de comando devem ser compatíveis com o regime de trabalho previsto.
- Ferramenta e dispositivos auxiliares: verifique matriz, punção, mesa, apoios, extratores e sistemas de amortecimento. A prensa e a ferramenta formam um conjunto e devem ser avaliadas em conjunto.
- Regime de operação: considere frequência dos ciclos, necessidade de operação prolongada, dissipação de calor do fluido e facilidade de inspeção e manutenção.
A Prensa Hidráulica Motorizada da VR MAQ. pode ser configurada para diferentes aplicações industriais, com capacidades informadas de 10 a mais de 1.000 toneladas de força, conforme o projeto.
A definição da capacidade adequada depende dos dados do processo e não deve ser presumida apenas a partir dessa faixa.
Aplicações por setor
- Automotivo: conformação de componentes, montagem com interferência e operações de estampo definidas conforme a ferramenta.
- Metalúrgico: dobra, conformação, embutimento, montagem e prensagem de conjuntos.
- Plástico e borracha: compressão, moldagem e operações auxiliares compatíveis com a ferramenta e com o material.
- Reciclagem: compactação de sucata e de outros materiais, desde que a geometria, a densidade e a força exigida sejam previamente avaliadas.
- Utilidades domésticas: conformação e montagem de componentes, com seleção baseada na peça, no ferramental e no ciclo produtivo.
Em projetos que envolvem chapas, tubos ou outros processos de conformação, é útil relacionar a especificação da prensa aos conteúdos de [Calandragem e Conformação], [Caldeiraria] e [Usinagem].
Extratores e amortecimento de impacto
O uso de extratores inferiores pode facilitar a retirada da peça ou do material após a operação, especialmente quando há risco de retenção na matriz.
A necessidade desse recurso depende da geometria da peça, do ferramental, do curso disponível e da forma de descarregamento.
Já os sistemas de amortecimento de impacto podem ser avaliados em aplicações de estampo de corte bruto ou em processos nos quais ocorram esforços dinâmicos relevantes.
A especificação deve considerar a ferramenta, a força aplicada, a sequência do ciclo e a integração com o comando da prensa.
Esses recursos não devem ser tratados como acessórios universais: sua adoção precisa ser definida durante o projeto do equipamento.
FAQ: qual prensa escolher para cada aplicação?
Qual prensa escolher para estampo?
A escolha depende da força de corte e conformação, do material, da espessura, da ferramenta, do curso e da produtividade desejada.
Uma prensa hidráulica pode ser indicada quando o processo exige controle de pressão e velocidade, mas a configuração deve ser dimensionada a partir dos dados reais da operação.
Qual prensa é mais adequada para repuxo?
Para repuxo, avalie principalmente a força necessária, o curso, a velocidade de conformação, a área útil, o controle do cilindro e a compatibilidade entre punção, matriz e retenção da chapa.
Uma prensa tipo H ou tipo C pode ser considerada conforme o acesso e a rigidez exigidos pelo ferramental.
Que tipo de prensa é usado para compactação?
A compactação exige análise do material, do volume, da densidade desejada, da dimensão do fardo ou bloco e da força necessária.
Uma prensa hidráulica pode atender a esse tipo de operação, desde que a estrutura, o cilindro, a mesa e o ciclo sejam especificados para a carga prevista.
Qual prensa escolher para montagem com interferência?
Considere a força de montagem, o curso, o alinhamento entre os componentes, a precisão do posicionamento e o controle da velocidade.
A prensa deve permitir aplicar a força de maneira estável sem exceder a capacidade do conjunto ou danificar as peças.
Prensa hidráulica, prensa tipo H e máquina de repuxo são a mesma coisa?
Não necessariamente.
Prensa hidráulica descreve o princípio de acionamento; tipo H descreve uma configuração estrutural; e máquina de repuxo descreve uma aplicação de conformação.
Um mesmo equipamento pode reunir essas características, desde que tenha sido projetado para isso.
Para comparar uma solução, solicitar fabricação ou avaliar fornecimento e customização, informe à VR MAQ. o material, as dimensões e espessuras das peças, a operação pretendida, a força estimada, o curso, a cadência, a ferramenta e os dispositivos auxiliares necessários.
A empresa atua na fabricação e no fornecimento de máquinas e equipamentos industriais, além de oferecer manutenção, conserto e reparo, permitindo que a definição seja analisada conforme a necessidade industrial.
Segurança, manutenção e suporte para operação contínua
A operação segura de uma prensa de estamparia depende da combinação entre proteção física, dispositivos ópticos, comando adequado, procedimentos de trabalho e manutenção compatível com o regime de uso.
No caso da Prensa Hidráulica Motorizada, o contexto técnico informado contempla proteções ópticas e físicas totais, além de painel elétrico com comando bimanual, em conformidade com a NR-12.
A validação da aplicação deve considerar a análise de riscos e os requisitos aplicáveis à instalação e ao processo.
Checklist de segurança operacional
Antes de liberar a prensa para produção, a equipe responsável deve verificar, conforme os procedimentos da empresa e as orientações técnicas do equipamento:
- integridade e posicionamento das proteções físicas;
- funcionamento dos dispositivos ópticos e do comando bimanual;
- ausência de pessoas, ferramentas ou materiais soltos na área de movimentação;
- fixação adequada do ferramental e compatibilidade entre molde, peça e operação;
- condições visuais de mangueiras, conexões, cilindro, bomba e demais componentes hidráulicos;
- identificação de ruídos, vibrações, aquecimento ou vazamentos fora do comportamento esperado;
- disponibilidade de procedimento para parada, bloqueio e liberação segura antes de intervenções;
- capacitação e autorização dos operadores para a tarefa executada;
- registro de anomalias e comunicação à manutenção antes do retorno à operação.
Nenhum dispositivo de segurança deve ser removido, neutralizado ou contornado para acelerar o ciclo.
Qualquer ajuste, limpeza interna ou intervenção deve seguir o procedimento de segurança aplicável, com a máquina em condição segura e energia controlada.
Boas práticas de inspeção e manutenção
A inspeção periódica ajuda a identificar sinais de desgaste antes que eles evoluam para uma falha funcional.
Em uma prensa hidráulica, é recomendável acompanhar visualmente o estado do conjunto, observar possíveis vazamentos, conferir conexões e verificar alterações de pressão, velocidade, temperatura, ruído ou comportamento do cilindro.
A limpeza da área e a remoção de resíduos também contribuem para preservar a visibilidade das proteções e facilitar a identificação de anomalias.
A verificação do sistema hidráulico deve respeitar as especificações do equipamento e os procedimentos definidos pelo responsável técnico.
Não se deve completar, substituir ou descartar fluido sem confirmar a condição adequada para o sistema.
Do mesmo modo, ajustes em válvulas, bomba, painel elétrico, sensores ou elementos de proteção exigem avaliação técnica compatível com a função do componente.
A manutenção preventiva é planejada com base no uso, nas condições do processo, nas orientações do fabricante e nos sinais observados durante a operação.
Ela pode incluir inspeções, limpeza, reapertos, análise de componentes e correções programadas.
Já a manutenção corretiva ocorre depois de uma falha ou de uma condição que impeça o funcionamento adequado.
Embora nem toda ocorrência possa ser evitada, a combinação entre inspeção, registros e manutenção preventiva ajuda a reduzir a probabilidade de paradas inesperadas e facilita a tomada de decisão da gestão de produção.
Experiência técnica e suporte da VR MAQ.
Com quase 50 anos de experiência no mercado, a VR MAQ. atua como fabricante de máquinas e equipamentos industriais e como prestadora de serviços de manutenção multimarcas.
Essa combinação permite avaliar a prensa não apenas como um equipamento isolado, mas como parte do processo produtivo, considerando segurança, continuidade operacional, necessidade de adaptação e condições de manutenção.
A empresa informa atuação nacional e oferece fabricação, fornecimento, manutenção, conserto e reparo de prensas, além da possibilidade de customização conforme a necessidade industrial.
Entre as alternativas de configuração mencionadas estão os extratores inferiores e os sistemas de amortecimento de impacto para operações de estampo de corte bruto.
A definição desses recursos deve partir do processo, do ferramental e das características da peça, sem assumir que uma configuração atende igualmente a todas as aplicações.
Como solicitar uma avaliação
Antes de especificar fabricação, fornecimento, manutenção, conserto, reparo ou customização, reúna as informações do processo e encaminhe uma demanda técnica à VR MAQ.
Quanto mais claro for o cenário de operação, mais objetiva tende a ser a análise da configuração necessária.
A consulta deve considerar, entre outros pontos:
- operação pretendida, como estampagem, repuxo, montagem, compactação ou conformação;
- material, dimensões e características das peças ou dos resíduos processados;
- força de trabalho necessária e margem operacional definida pelo responsável técnico;
- curso, velocidade, área útil e regime de produção;
- tipo de ferramental, necessidade de extrator inferior e possibilidade de amortecimento de impacto;
- espaço disponível, forma de alimentação e requisitos de integração;
- condições atuais do equipamento, quando a solicitação envolver manutenção ou reparo;
- histórico de falhas, sintomas observados e intervenções já realizadas;
- requisitos de segurança, documentação e adequação à NR-12 aplicáveis ao conjunto.
Essa abordagem favorece uma especificação baseada no processo real, em vez de uma escolha apoiada apenas no nome da máquina ou na capacidade nominal.
FAQ: que informações solicitar ao fornecedor antes de especificar uma prensa?
Qual é a primeira informação que devo apresentar?
Descreva a operação principal, o material processado, as dimensões das peças, o ferramental e o regime de trabalho.
A prensa adequada depende da relação entre processo, força, curso, velocidade e área útil.
É suficiente informar apenas a tonelagem desejada?
Não.
A capacidade de força é importante, mas não define sozinha a configuração.
Também devem ser avaliados curso, velocidade de aproximação e prensagem, espaço de trabalho, estrutura, controle, ferramental, ciclo e requisitos de segurança.
Quando devo solicitar um extrator inferior?
Quando a retirada da peça, a sequência do processo ou a necessidade de apoio inferior justificar esse recurso.
A decisão deve ser analisada em conjunto com o ferramental e a operação de estampo, montagem ou conformação.
Quando um sistema de amortecimento de impacto pode ser considerado?
Ele pode ser avaliado em aplicações que envolvam impactos relevantes, como determinadas operações de estampo de corte bruto.
A necessidade depende do processo, do ferramental e das condições de carga.
Que informações são importantes em um pedido de manutenção?
Informe o modelo ou a identificação disponível, os sintomas, quando a falha ocorre, alterações de ruído ou temperatura, sinais de vazamento, histórico de manutenção e condição atual de operação.
Fotografias e registros técnicos podem complementar a avaliação, quando disponíveis.
A VR MAQ. pode avaliar uma prensa de outra marca?
O contexto informado apresenta a VR MAQ. como prestadora de manutenção multimarcas.
Para confirmar a viabilidade de um serviço específico, é necessário encaminhar os dados do equipamento, da falha e da aplicação para análise.
Para aprofundar a adequação do processo, consulte também os conteúdos de Calandragem e Conformação, Caldeiraria e Usinagem.
A avaliação conjunta dessas etapas ajuda a relacionar a prensa ao ferramental, à preparação das peças e ao fluxo de produção.
