Galeria
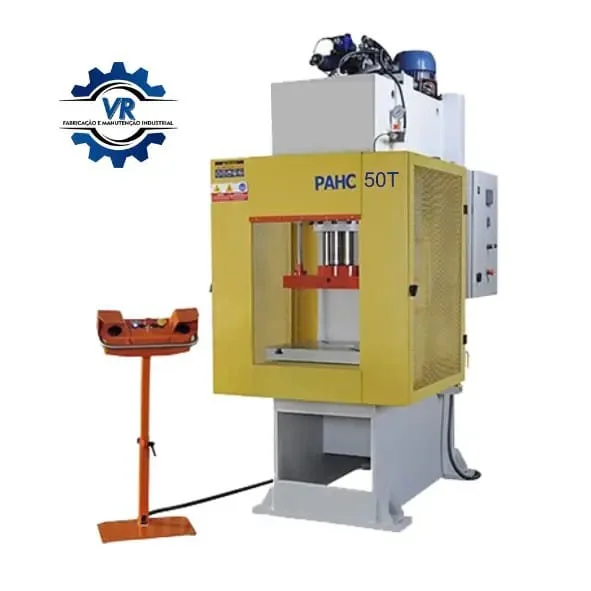
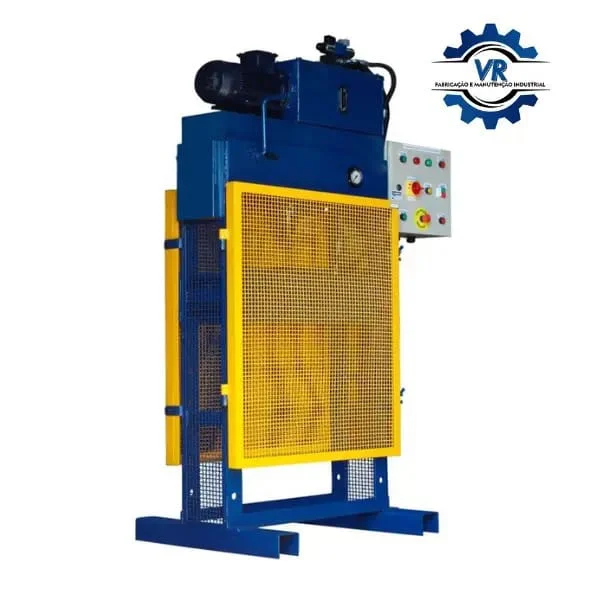
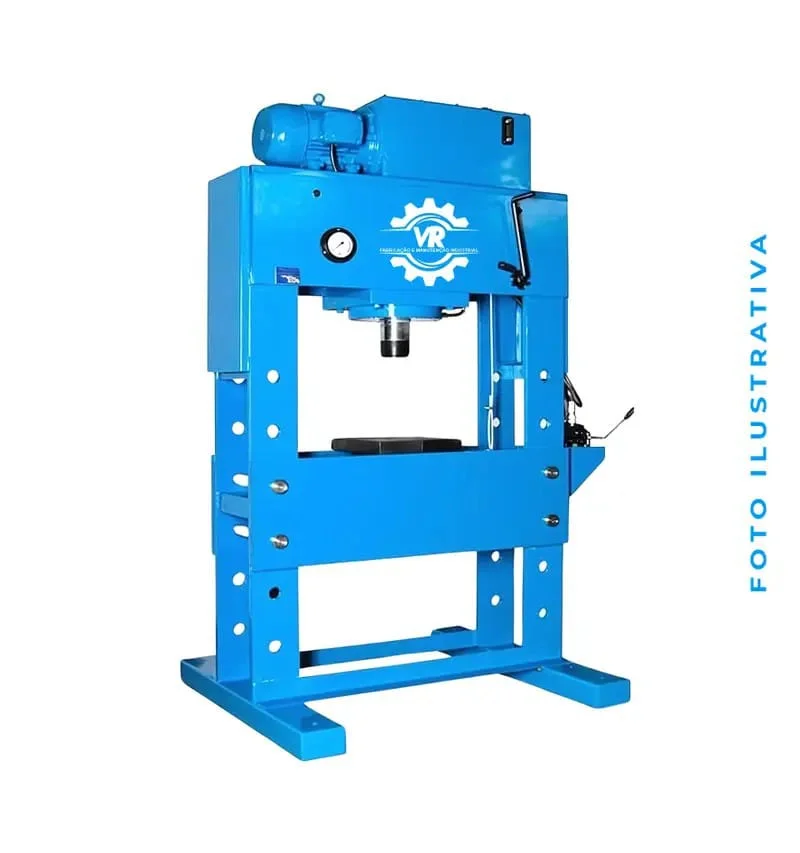
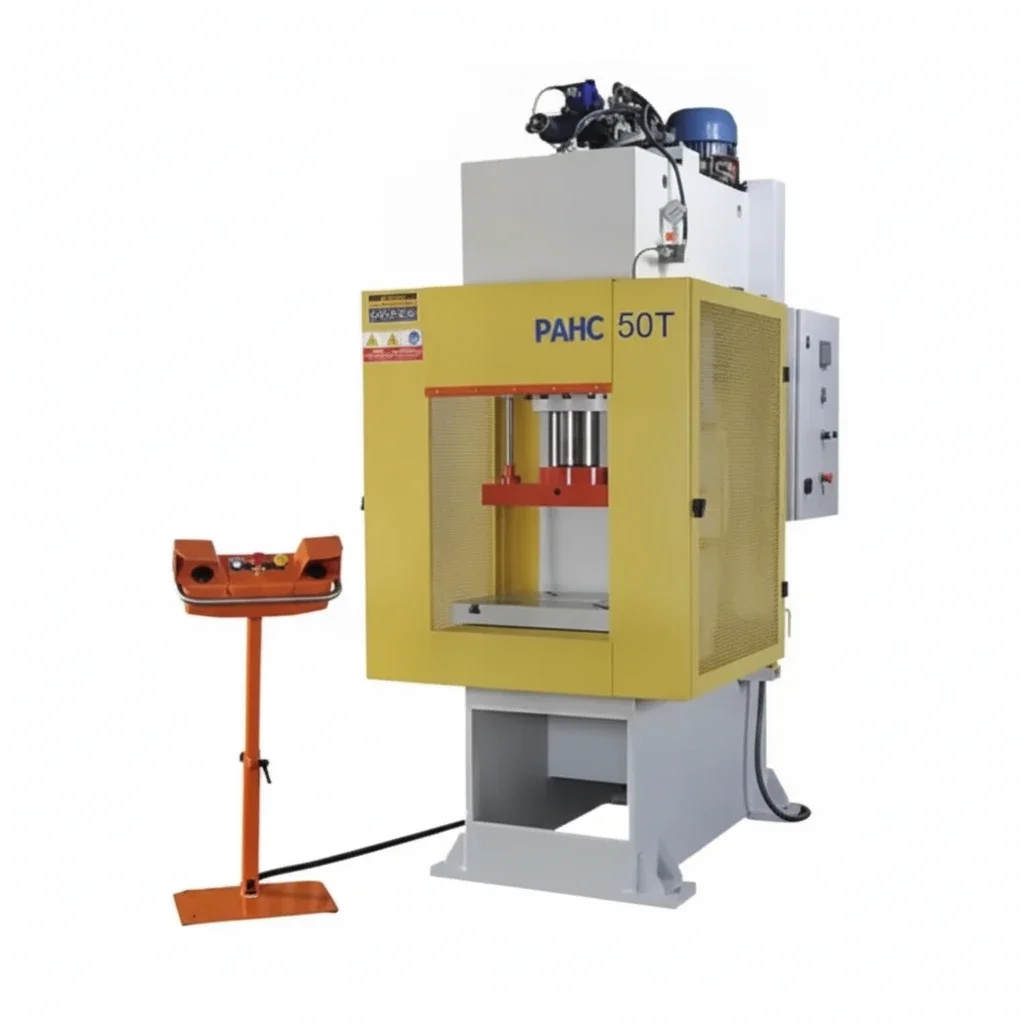
Clique nas imagens para ampliar
Prensa hidráulica para conformação: funcionamento, aplicações, segurança e manutenção
O que é uma prensa hidráulica para conformação e como ela funciona?
Uma prensa hidráulica para conformação é um equipamento industrial que utiliza a pressão de um fluido para gerar força controlada sobre uma peça, ferramenta ou material.
Ela é aplicada em operações como prensagem, dobra, estampagem, embutimento, moldagem, montagem por interferência e compactação.
Em comparação com sistemas que dependem exclusivamente de mecanismos mecânicos, a prensa hidráulica permite controlar com precisão a pressão, a velocidade de descida e o tempo de atuação do cilindro.
Definição objetiva
A prensa hidráulica motorizada transforma a energia fornecida por um motor elétrico em movimento e força linear.
O motor aciona uma bomba, a bomba pressuriza o fluido hidráulico e esse fluido movimenta um cilindro.
A força resultante é aplicada pelo conjunto móvel contra a ferramenta e a peça posicionada na área de trabalho.
Seu funcionamento se baseia no princípio de Pascal: a pressão aplicada a um fluido confinado é transmitida em todas as direções.
Na prática, a força produzida pelo cilindro depende da pressão hidráulica e da área efetiva do seu pistão.
De forma simplificada:
Força = pressão × área do cilindro
Assim, o dimensionamento não deve considerar apenas a tonelagem nominal.
Também é necessário relacionar a força disponível ao material, à geometria da peça, ao curso, à ferramenta, à velocidade de operação e ao tipo de processo de conformação.
Principais componentes do equipamento
- Central hidráulica: reúne o reservatório, o conjunto de bombeamento, os elementos de controle e os componentes responsáveis pela circulação do fluido.
- Motor e bomba hidráulica: o motor fornece energia à bomba, que movimenta o fluido e estabelece a pressão necessária para o acionamento do cilindro.
- Cilindro hidráulico: converte a energia hidráulica em movimento linear. Seu diâmetro, curso e configuração influenciam a força e o deslocamento disponíveis.
- Válvulas hidráulicas: controlam direção, pressão, vazão e velocidade. Em aplicações que exigem maior precisão, válvulas proporcionais podem regular progressivamente o movimento e a força.
- Estrutura: sustenta os esforços gerados durante a prensagem. Pode ser formada por construção monobloco soldada ou por colunas, conforme a arquitetura e a necessidade do projeto.
- Mesa, ferramenta e conjunto móvel: constituem a região em que a peça é apoiada, posicionada e submetida à força do cilindro.
- Painel elétrico de comando: organiza os comandos do equipamento e pode integrar acionamento bimanual e outros recursos de controle operacional.
Na prensa hidráulica motorizada descrita pela VR MAQ., a central hidráulica é acoplada ao equipamento e o painel de comando bimanual integra a operação ao sistema de segurança informado para a máquina.
A configuração final deve ser definida de acordo com o processo, o ferramental e os requisitos aplicáveis à instalação.
Como ocorre o ciclo de operação
O ciclo normalmente começa com o posicionamento da peça e da ferramenta na área de trabalho.
Após a verificação das condições de segurança, o acionamento comanda a aproximação do conjunto móvel.
Nessa etapa, uma velocidade mais alta pode reduzir o tempo de deslocamento sem carga significativa.
Ao alcançar a região de contato, o sistema passa para a fase de prensagem controlada.
A vazão, a pressão e a velocidade de descida são ajustadas conforme a resistência do material e o resultado esperado.
A força hidráulica permanece disponível ao longo do curso, característica importante para processos que exigem pressão sustentada, como estampagem profunda, embutimento e montagem com interferência.
Depois de atingir a posição, a pressão ou o tempo de permanência definidos para o processo, o cilindro retorna à posição inicial.
A sequência pode incluir a retirada da peça, a atuação de um extrator ou a preparação para o próximo ciclo, desde que esses recursos façam parte do projeto do equipamento.
A combinação entre aproximação rápida e prensagem lenta favorece produtividade e controle do processo.
Para operações prolongadas, o gerenciamento térmico do fluido também é relevante.
A prensa apresentada pela VR MAQ. conta com válvulas proporcionais de alto fluxo e sistemas integrados de troca de calor descritos para operação contínua, contribuindo para o controle da temperatura do circuito hidráulico.
A especificação correta deve partir do processo real: material a ser conformado, dimensões da peça, força necessária, curso, abertura, ferramenta, frequência de ciclos e condições de segurança.
Com quase 50 anos de atuação, a VR MAQ. fabrica máquinas e presta serviços de manutenção, podendo orientar a avaliação técnica de uma prensa hidráulica motorizada conforme a necessidade industrial apresentada.
Processos de conformação realizados por prensas hidráulicas
A prensa hidráulica participa da conformação ao aplicar força controlada sobre uma peça, uma chapa, um conjunto ou um material destinado à compactação.
Em uma prensa hidráulica para conformação, o movimento do cilindro pode ser ajustado conforme a operação, permitindo combinar força, curso e velocidade de maneira mais adequada ao comportamento do material e à geometria da ferramenta.
A operação começa com o posicionamento do material sobre a mesa ou dentro do ferramental.
Em seguida, o cilindro realiza a aproximação e aplica pressão progressivamente até atingir a força necessária para deformar, unir, moldar ou compactar o item.
A regulagem da pressão e da velocidade é especialmente relevante quando o processo exige controle dimensional, acabamento uniforme ou redução do risco de deformações indesejadas.
Principais processos realizados
- Dobra: altera o ângulo ou a curvatura de uma chapa ou perfil por meio da aplicação de força entre punção, matriz e apoios. A escolha do ferramental deve considerar a espessura, o comprimento da dobra, o raio desejado e a resistência do material.
- Estampagem: utiliza uma ferramenta para conformar chapas em geometrias definidas. Pode envolver operações de corte, prensagem ou deformação, conforme o projeto da peça e a sequência produtiva.
- Embutimento ou estampagem profunda: transforma uma chapa plana em uma peça com maior profundidade, como um recipiente, carcaça ou componente conformado. O controle da velocidade de descida ajuda a reduzir enrugamentos, rupturas e variações no resultado, mas a definição do processo também depende do material, da ferramenta e da lubrificação especificada para a operação.
- Moldagem: aplica força sobre materiais ou pré-formas dentro de um molde, promovendo a obtenção de uma geometria determinada. A prensa pode ser integrada a processos de moldagem conforme as características do material e os requisitos do ferramental.
- Montagem por interferência: permite inserir um componente em outro quando existe uma diferença dimensional planejada entre as peças. A aplicação gradual da força contribui para controlar o assentamento e evitar esforços excessivos no conjunto.
- Compactação: reduz o volume de sucata, resíduos ou outros materiais compatíveis com o processo, facilitando o manuseio, a armazenagem ou a etapa seguinte de reciclagem. A ferramenta e o curso devem ser dimensionados de acordo com o tipo de material e o nível de compactação pretendido.
Aplicações em chapas, conjuntos e materiais diversos
Na conformação de chapas, a prensa pode ser utilizada para dobrar, estampar, embutir e moldar componentes empregados em setores como o automotivo, metalúrgico, de utilidades domésticas e de fabricação de máquinas.
Em conjuntos mecânicos, a força hidráulica auxilia na montagem de componentes com interferência, no posicionamento de peças e em operações que exigem pressão progressiva.
Também há aplicações em ferramentarias, empresas de injeção plástica e borracha, reciclagem, caldeiraria, construção, mineração e indústrias em geral.
A operação, entretanto, não deve ser definida apenas pelo segmento da empresa.
É necessário analisar o material, o formato da peça, a sequência do processo, a frequência de uso e o ferramental disponível.
Para materiais diversos, a pressão deve ser aplicada de forma compatível com a resistência e a elasticidade do item.
Uma força excessiva pode danificar a peça, a ferramenta ou a estrutura da prensa; uma força insuficiente pode gerar conformação incompleta, montagem inadequada ou compactação irregular.
Por isso, a especificação deve ser baseada no processo real e não somente no nome da aplicação.
Estampagem profunda e controle de velocidade
Na estampagem profunda, a chapa é pressionada para assumir uma forma com profundidade significativa.
O controle da velocidade de descida é importante porque a deformação ocorre ao longo do curso e pode exigir uma combinação entre aproximação rápida e prensagem lenta.
A aproximação rápida reduz o tempo improdutivo até o contato com a ferramenta, enquanto a etapa de prensagem lenta favorece o controle da deformação durante a conformação.
Esse controle não elimina a necessidade de dimensionar corretamente o conjunto.
A geometria do punção e da matriz, o raio das regiões de transição, a espessura da chapa, as propriedades do material, o curso disponível e as condições de apoio influenciam diretamente o resultado.
Em operações mais exigentes, a análise deve considerar também a possibilidade de enrugamento, trincas, retorno elástico e concentração de tensões.
Como relacionar força, curso, ferramenta e material
A seleção da prensa deve começar pela descrição objetiva da operação.
Perguntas como qual peça será produzida, qual material será conformado, qual deformação é necessária e qual ferramenta será utilizada ajudam a evitar o subdimensionamento ou o excesso de capacidade.
Os principais critérios são:
- Força: deve ser suficiente para vencer a resistência do material e realizar a operação sem levar o equipamento ou o ferramental a condições inadequadas. A capacidade da prensa hidráulica motorizada pode variar de 10 a mais de 1.000 toneladas de força, conforme a configuração e a necessidade do projeto.
- Curso: precisa atender ao deslocamento necessário para inserir o material, executar a deformação e retirar a peça com segurança. Um curso inadequado pode limitar a operação mesmo quando a força é suficiente.
- Ferramenta: punções, matrizes, moldes, extratores e apoios devem ser compatíveis com a mesa, o espaço de trabalho e a carga aplicada. Para determinadas operações, a prensa pode ser customizada com extratores inferiores ou sistemas de amortecimento de impacto.
- Material: espessura, resistência, ductilidade, formato inicial e comportamento durante a deformação influenciam a força e a velocidade necessárias.
- Ciclo de trabalho: a frequência das operações orienta a avaliação do sistema hidráulico, do controle de temperatura do fluido e da estabilidade do processo ao longo da jornada.
A VR MAQ. atua na fabricação e no fornecimento de prensas hidráulicas, além de oferecer manutenção, conserto e reparo.
Para especificar uma solução de conformação, o ideal é apresentar o desenho ou as dimensões da peça, o material, a operação desejada, o ferramental, o curso e a rotina de produção.
Com essas informações, a avaliação técnica pode direcionar a configuração mais adequada ao processo, incluindo recursos de personalização quando necessários.
Tipos de prensa hidráulica e configurações estruturais
A configuração estrutural de uma prensa hidráulica define como os esforços são distribuídos, quanto espaço permanece acessível ao operador e à ferramenta e quais limites devem ser considerados na especificação.
Entre as arquiteturas mais conhecidas estão a prensa tipo H, a prensa tipo C ou pescoço de ganso, a estrutura monobloco soldada e o conjunto formado por colunas.
A escolha não deve considerar apenas a capacidade nominal: curso do cilindro, dimensões da mesa, abertura de trabalho, ferramental, material processado, frequência de uso e área disponível também influenciam a adequação ao processo.
Prensa tipo H e distribuição de esforços
A prensa tipo H recebe esse nome pela configuração visual de sua estrutura, normalmente formada por montantes laterais e uma travessa superior que sustenta o conjunto de acionamento.
Essa arquitetura favorece a distribuição dos esforços entre os elementos estruturais, especialmente quando a operação exige aplicação de força elevada e estabilidade durante o curso de prensagem.
Em uma prensa hidráulica tipo H, a mesa e o cabeçote podem ser dimensionados de acordo com a ferramenta e com o tipo de operação.
A estrutura tende a oferecer uma área de trabalho mais envolvida pelos montantes, característica relevante para processos que exigem rigidez, alinhamento e suporte consistente.
Operações de estampagem, dobra, montagem por interferência, embutimento e compactação podem demandar essa configuração, desde que força, curso e dimensões sejam compatíveis com o processo.
A distribuição de esforços não depende apenas do formato externo.
O dimensionamento da estrutura, o alinhamento entre cilindro, mesa e ferramenta, a qualidade das uniões e o modo de fixação do conjunto também são fatores técnicos importantes.
Por isso, uma avaliação adequada deve considerar o esforço real aplicado, a posição da carga e a possibilidade de cargas assimétricas.
Ferramentas mal posicionadas ou esforços fora do eixo podem comprometer a estabilidade de qualquer prensa, independentemente de sua configuração.
Prensa tipo C ou pescoço de ganso e acessibilidade
A prensa tipo C, também chamada de prensa pescoço de ganso, possui uma abertura frontal mais ampla na estrutura.
Esse desenho facilita o acesso à área de trabalho e pode ser vantajoso quando o operador precisa posicionar, retirar ou inspecionar peças com maior praticidade.
A acessibilidade também pode simplificar a troca de ferramentas e a integração da prensa a determinadas etapas da linha produtiva.
A abertura frontal, entretanto, deve ser analisada junto com a rigidez estrutural e o tipo de carga aplicado.
Em processos com esforços elevados ou com tendência a gerar carregamentos excêntricos, é necessário verificar se a configuração escolhida oferece suporte adequado ao trabalho previsto.
A distância da garganta, a abertura útil, a altura de trabalho e o alinhamento do cilindro com a ferramenta são parâmetros que ajudam a determinar se a prensa tipo C é apropriada.
Essa arquitetura pode atender operações de conformação, montagem e estampagem em que o acesso frontal representa uma necessidade do processo.
A decisão deve ser baseada no conjunto formado por peça, ferramenta, força e ciclo de trabalho, e não somente na facilidade de acesso.
Quando o processo exige maior contenção estrutural ou aplicação de força distribuída em uma mesa ampla, uma configuração tipo H ou outra solução estrutural pode ser mais adequada.
Monobloco soldado e estrutura com colunas
A estrutura monobloco soldada é constituída por elementos unidos de forma permanente, formando um conjunto rígido e integrado.
Seu desempenho depende do projeto, do dimensionamento das chapas e reforços, da qualidade da fabricação e do controle do alinhamento.
Quando corretamente especificada, essa solução pode oferecer uma base robusta para operações industriais de prensagem, compactação, dobra e conformação.
A estrutura com colunas utiliza elementos verticais que conectam as partes superior e inferior da prensa.
Essa configuração pode proporcionar uma área de trabalho organizada ao redor do eixo de prensagem e facilitar determinadas disposições de mesa, ferramenta e cilindro.
Também permite avaliar com clareza o espaço entre colunas, a abertura útil e a maneira como a carga será distribuída no conjunto.
A diferença entre monobloco soldado e estrutura com colunas não deve ser tratada como uma disputa universal entre tecnologias.
Cada solução pode ser indicada para necessidades distintas de acesso, rigidez, dimensões, montagem e manutenção.
A escolha depende das características da peça, do ferramental, da força necessária, do curso e do ambiente de instalação.
Em aplicações industriais, a arquitetura deve ser definida em conjunto com os requisitos de segurança e com a rotina de operação.
Como avaliar a configuração antes da escolha
Antes de especificar uma prensa hidráulica, é recomendável organizar as informações do processo em um checklist técnico:
- Força de prensagem: determine o esforço necessário para a operação e considere a resistência do material, a geometria da peça e o tipo de ferramenta. A capacidade do equipamento deve ser compatível com a aplicação, sem substituir o dimensionamento técnico por uma escolha baseada apenas em toneladas.
- Curso do cilindro: verifique o deslocamento necessário para inserir a peça, realizar a conformação e retirar o componente com segurança. Curso excessivo ou insuficiente pode prejudicar o ciclo e a adaptação do ferramental.
- Abertura e altura de trabalho: avalie a distância disponível entre a mesa e o cabeçote, incluindo a ferramenta, a peça e eventuais dispositivos de fixação.
- Dimensões da mesa: confirme se a área de apoio acomoda o ferramental e se permite posicionamento estável. Em operações com carga descentralizada, observe também a distribuição do esforço sobre a mesa.
- Acessibilidade: considere se o processo exige acesso frontal amplo, movimentação frequente de peças ou troca recorrente de ferramentas. Esses fatores podem favorecer uma prensa tipo C, enquanto processos que priorizam suporte estrutural podem orientar a escolha de uma tipo H ou de uma estrutura com colunas.
- Ferramentas e dispositivos: analise pontos de fixação, alinhamento, extratores, amortecimento e espaço para manutenção. A compatibilidade entre prensa e ferramental é essencial para preservar repetibilidade e segurança operacional.
- Espaço disponível: meça a área de instalação, considerando altura, largura, profundidade, circulação, alimentação hidráulica, painel elétrico e acesso para inspeções.
- Ciclo de trabalho: relacione velocidade de aproximação, velocidade de prensagem, tempo de permanência e frequência de acionamento às necessidades da produção.
A VR MAQ. fabrica e fornece prensas hidráulicas motorizadas com estrutura robusta em monobloco soldado ou colunas, atendendo projetos que podem variar de 10 a mais de 1.000 toneladas de força, conforme a especificação informada para o equipamento.
A prensa também pode ser adaptada com extratores inferiores e sistemas de amortecimento de impacto para aplicações de estampo de corte bruto.
Como fabricante e prestadora de serviços, a empresa pode avaliar a necessidade do processo, a configuração estrutural e os requisitos de manutenção antes da definição do equipamento.
Para selecionar a arquitetura mais coerente, o caminho mais seguro é reunir desenho ou amostra da peça, material processado, operação desejada, ferramenta, força estimada, curso, dimensões da mesa, frequência de uso e condições do local.
Essa análise evita escolher uma prensa apenas pelo formato ou pela capacidade nominal e favorece uma solução alinhada à produtividade, à segurança e à confiabilidade operacional.
Aplicações industriais e setores atendidos
Conformação e montagem na indústria
A prensa hidráulica motorizada é aplicada quando o processo exige força controlada para alterar a geometria de uma peça, unir componentes ou compactar materiais.
Diferentemente de uma solução destinada a uma única operação, sua configuração pode ser adaptada ao ferramental, ao curso do cilindro, à área útil da mesa e às características do material trabalhado.
Na conformação de chapas, o equipamento pode realizar operações de dobra, estampagem, embutimento e moldagem.
O controle da pressão e da velocidade de descida é especialmente relevante em processos nos quais a peça precisa acompanhar gradualmente o formato da ferramenta.
Na estampagem profunda, por exemplo, a regulagem do movimento contribui para controlar a deformação do material e reduzir o risco de falhas associadas a uma aplicação inadequada de força ou velocidade.
A prensa também pode ser empregada na montagem de conjuntos com interferência.
Nesse tipo de operação, a força hidráulica auxilia a inserir, retirar ou ajustar componentes que exigem aplicação progressiva de carga.
O uso pode ser encontrado em atividades de montagem industrial, ferramentaria e manutenção de conjuntos mecânicos, desde que a ferramenta e os parâmetros sejam definidos de acordo com o material, as dimensões e a força necessária para cada tarefa.
Entre os segmentos que podem utilizar esse tipo de equipamento estão:
- Indústria automotiva: conformação de componentes, montagem de conjuntos e operações relacionadas a ferramentas e dispositivos.
- Indústria metalúrgica: dobra, estampagem, embutimento e montagem de peças metálicas.
- Ferramentarias: ajuste e montagem de componentes, além de operações com matrizes e dispositivos compatíveis com a capacidade da prensa.
- Indústrias de injeção plástica e borracha: montagem, moldagem e operações auxiliares que exigem aplicação controlada de força.
- Fábricas de utilidades domésticas: conformação e montagem de componentes utilizados em produtos e conjuntos diversos.
- Caldeirarias e empresas de construção: conformação de peças, preparação de conjuntos e apoio a processos de fabricação.
- Mineração e indústrias em geral: montagem, manutenção e operações de prensagem relacionadas a componentes e estruturas.
A aplicação correta depende da compatibilidade entre prensa, ferramenta e processo.
Por isso, a força disponível não deve ser analisada isoladamente: curso, abertura, dimensões da mesa, velocidade, rigidez estrutural, método de fixação e sequência operacional também influenciam a adequação do equipamento.
Compactação de sucata e materiais diversos
Na reciclagem e no gerenciamento de resíduos industriais, a prensa hidráulica pode ser utilizada para compactar sucata e outros materiais compatíveis com o projeto do equipamento.
A compactação reduz o volume ocupado pelo material e pode facilitar etapas internas de movimentação, armazenamento ou preparação para destinação, sempre conforme os procedimentos definidos pela operação.
A aplicação pode envolver materiais metálicos, retalhos e outros resíduos industriais, mas a seleção deve considerar a natureza do material, sua resistência, seu formato e a possibilidade de conter elementos que ofereçam risco ao equipamento ou ao operador.
Materiais pressurizados, contaminados, inflamáveis ou com partes que possam se projetar exigem avaliação específica e não devem ser processados sem critérios técnicos e medidas de segurança adequadas.
Para a compactação, é importante verificar:
- o volume de material inserido por ciclo;
- a resistência e a geometria dos resíduos;
- a necessidade de caixa, molde ou dispositivo de contenção;
- a força e o curso requeridos para atingir a compactação desejada;
- a forma de retirada do material compactado;
- a proteção contra acesso à zona de prensagem;
- a possibilidade de partículas, rebarbas ou fragmentos se deslocarem durante o ciclo.
Em operações de corte bruto ou processos que geram impactos, a prensa pode receber recursos de customização, como extratores inferiores e sistemas de amortecimento de impacto, quando tecnicamente aplicáveis ao projeto.
Esses recursos devem ser definidos a partir da ferramenta, do material e da sequência de trabalho, e não apenas pela capacidade nominal de força.
A VR MAQ. atua na fabricação e no fornecimento de prensas hidráulicas, além de oferecer manutenção, conserto e reparo.
Essa combinação permite discutir o equipamento tanto sob a perspectiva de fabricação quanto de continuidade operacional, especialmente em empresas de reciclagem, caldeiraria, mineração e outros ambientes industriais que dependem de máquinas robustas.
Como mapear o processo produtivo antes de especificar o equipamento
Antes de escolher uma prensa hidráulica, o gestor de produção ou manutenção deve transformar a necessidade do processo em requisitos técnicos.
Um mapeamento objetivo evita selecionar uma máquina apenas pela força nominal e ajuda a identificar a configuração estrutural, o ferramental e os recursos de segurança necessários.
O levantamento pode seguir estas etapas:
- Descrever a operação: definir se o objetivo é dobrar, estampar, embutir, moldar, montar por interferência, extrair ou compactar.
- Identificar o material: registrar tipo, formato, dimensões, espessura, resistência e comportamento esperado durante a aplicação da carga.
- Determinar a força de trabalho: estabelecer a força necessária para executar a operação e considerar as condições mais exigentes do ciclo.
- Verificar curso e abertura: avaliar quanto o cilindro precisa se deslocar e qual espaço é necessário para inserir a peça, a ferramenta e o conjunto montado.
- Dimensionar mesa e ferramental: conferir área útil, pontos de fixação, alinhamento, altura da ferramenta e necessidade de extratores ou dispositivos auxiliares.
- Definir o ciclo: separar aproximação, prensagem, retorno e retirada da peça, observando quando é necessária aproximação rápida e quando o processo exige prensagem lenta e controlada.
- Avaliar produtividade e ambiente: considerar frequência de uso, operação prolongada, temperatura do ambiente, espaço disponível, movimentação de materiais e integração com a rotina da fábrica.
- Verificar segurança: prever proteções físicas e ópticas, comando bimanual, procedimentos de bloqueio, treinamento e análise de risco em conformidade com os requisitos aplicáveis da NR-12.
- Planejar manutenção: identificar pontos de inspeção do sistema hidráulico, painel elétrico, estrutura, mangueiras, válvulas, cilindro, ferramentas e dispositivos de proteção.
Também é recomendável documentar as peças processadas, a sequência de carga e descarga, os riscos de esmagamento e os sinais de anomalia observados durante a operação.
Ruídos incomuns, aquecimento excessivo do fluido, perda de pressão, vazamentos, movimentos irregulares ou falhas no comando devem ser tratados como motivos para interromper a avaliação operacional e solicitar análise técnica.
Com quase 50 anos de experiência, a VR MAQ. atende projetos de fabricação e serviços para diferentes setores, incluindo caldeiraria, usinagem, construção, mineração, reciclagem e indústrias em geral.
A especificação pode ser direcionada às necessidades de cada processo, considerando a aplicação, a estrutura, o ferramental, os recursos de segurança e a manutenção necessária para preservar a confiabilidade operacional.
Como escolher uma prensa hidráulica para conformação?
A escolha de uma prensa hidráulica para conformação deve partir do processo que será executado, e não apenas da capacidade nominal do equipamento.
A força necessária, o curso do cilindro, a velocidade de operação, o tipo de material, o ferramental, a frequência do ciclo e os requisitos de segurança precisam ser analisados em conjunto.
Esse método reduz o risco de especificar uma máquina subdimensionada, que pode trabalhar próxima do limite, ou superdimensionada, que pode não atender adequadamente à dinâmica da operação.
Checklist de especificação técnica
Antes de solicitar ou comparar uma solução, reúna as seguintes informações do processo:
- Operação principal: defina se a prensa será utilizada para dobra, estampagem, embutimento, compactação, moldagem, montagem por interferência ou outra atividade de conformação.
- Material trabalhado: informe o tipo de material, o formato da peça, as dimensões relevantes e as características que influenciam a resistência à deformação.
- Força necessária: determine a força exigida pela operação e considere as condições mais críticas do ciclo. A capacidade deve ser compatível com o esforço real do processo e com a ferramenta utilizada.
- Curso do cilindro: verifique a distância necessária para a aproximação, a execução da conformação e o retorno. Um curso inadequado pode limitar a geometria da peça ou exigir adaptações no ferramental.
- Área útil de trabalho: avalie as dimensões da mesa, a abertura disponível, o espaço para posicionamento da peça e a compatibilidade com matrizes, moldes e dispositivos.
- Velocidade de operação: diferencie a velocidade de aproximação da velocidade de prensagem. Em muitos processos, a aproximação rápida melhora o ciclo, enquanto a prensagem controlada favorece a qualidade e a segurança da conformação.
- Controle de pressão: confirme se o processo exige regulagem precisa da pressão aplicada e estabilidade durante o curso do cilindro.
- Frequência de uso: estime a quantidade de ciclos e o regime de trabalho previsto. A seleção deve considerar se a máquina será usada de forma eventual, recorrente ou em operação prolongada.
- Ferramental: especifique dimensões, massa, forma de fixação, necessidade de guias, extratores, amortecimento e espaço para troca ou ajuste.
- Alimentação e instalação: verifique as condições disponíveis para instalação da central hidráulica, do painel elétrico, das proteções e dos demais componentes do conjunto.
- Segurança da operação: inclua proteções físicas e ópticas, comando bimanual, análise de risco, acesso controlado à área de prensagem, procedimentos de bloqueio e capacitação dos operadores.
- Manutenção: considere o acesso aos componentes hidráulicos, elétricos e estruturais, além da disponibilidade de rotinas de inspeção preventiva e suporte técnico compatível com a operação.
Como relacionar força, curso e ferramenta
A força nominal, isoladamente, não define a adequação da prensa.
O resultado depende da interação entre material, espessura ou volume, geometria da peça, área de contato, tipo de operação, curso e ferramenta.
Em uma estampagem profunda, por exemplo, o controle da velocidade e da pressão pode ser tão relevante quanto a força máxima.
Em uma compactação, a resistência do material e o volume a ser processado influenciam diretamente o dimensionamento do conjunto.
Por isso, o ideal é descrever o ciclo completo: posição inicial, aproximação, contato com a peça, aplicação da força, permanência sob pressão, retorno e retirada do produto.
Também é importante informar se haverá troca frequente de ferramentas, necessidade de acesso lateral ou uso de dispositivos auxiliares.
Essas informações ajudam a definir uma configuração coerente com a produtividade e com a repetibilidade desejadas.
Capacidade operacional e margem de aplicação
A Prensa Hidráulica Motorizada da VR MAQ. possui capacidades operacionais informadas de 10 a mais de 1.000 toneladas de força.
Essa amplitude atende a diferentes escalas de aplicação, mas a capacidade correta deve ser definida a partir dos requisitos reais do processo, e não escolhida somente pelo maior valor disponível.
Uma seleção técnica deve buscar compatibilidade entre a força exigida, o curso, a abertura, a área da mesa e o regime de trabalho.
Utilizar uma prensa abaixo da necessidade pode comprometer o processo e sobrecarregar componentes.
Por outro lado, uma capacidade muito superior, sem justificativa operacional, pode dificultar a adequação do ferramental, da instalação e do controle do ciclo.
A definição final deve ser validada a partir dos dados da peça, da ferramenta e da operação industrial.
Personalização para processos específicos
A configuração da prensa pode ser adaptada às necessidades do processo.
Entre as possibilidades informadas para o equipamento estão os extratores inferiores, úteis quando a retirada da peça exige uma ação adicional após a conformação, e os sistemas de amortecimento de impacto, aplicáveis quando o processo envolve estampo de corte bruto e demanda controle das solicitações geradas durante a operação.
Esses recursos não devem ser escolhidos de forma genérica.
É necessário avaliar a sequência do ciclo, o formato da peça, o tipo de ferramenta, o esforço envolvido e a forma de retirada do material.
A personalização também pode abranger a configuração estrutural, a disposição dos comandos e os elementos de proteção, desde que a solução seja compatível com o processo e com os requisitos de segurança aplicáveis.
Perguntas para enviar ao fabricante
Para acelerar a análise técnica, organize um pedido com as seguintes informações:
- Qual é a operação principal e qual material será processado?
- Quais são as dimensões, o peso e a geometria aproximada da peça?
- Qual ferramenta será utilizada e quais são suas dimensões?
- Qual força, curso e abertura são necessários para concluir o ciclo?
- Qual velocidade é desejada para aproximação, prensagem e retorno?
- Quantos ciclos fazem parte da rotina e qual é o regime de utilização?
- Há necessidade de extrator inferior, amortecimento de impacto ou outro recurso de personalização?
- Como será feita a alimentação, a retirada da peça e a troca do ferramental?
- Quais medidas de proteção, comando e acesso são necessárias para a operação segura?
- Existem restrições de espaço, instalação ou integração com outros equipamentos?
A VR MAQ. atua na fabricação e no fornecimento de máquinas e equipamentos industriais e também oferece manutenção, conserto e reparo de prensas.
Com essas informações, a consulta pode ser direcionada para uma avaliação técnica da aplicação, sem substituir a análise de risco, o projeto do ferramental e a validação dos requisitos de segurança do local.
Segurança operacional e conformidade com a NR-12
A segurança de uma prensa hidráulica começa antes do acionamento: depende do projeto do equipamento, da avaliação do processo, da instalação adequada, da capacitação dos operadores e da manutenção dos dispositivos de proteção.
Na configuração informada para a Prensa Hidráulica Motorizada da VR MAQ., o conjunto conta com proteções ópticas e físicas totais e painel elétrico com comando bimanual, recursos alinhados à necessidade de reduzir o acesso à zona de prensagem durante o ciclo.
A aplicação desses recursos deve ser considerada em conjunto com a análise de risco e com os procedimentos de segurança adotados pela indústria.
Proteções físicas e ópticas
As proteções físicas têm a função de impedir ou limitar o acesso involuntário à área de perigo, especialmente à região entre a ferramenta, a mesa e o elemento móvel da prensa.
Elas devem permanecer íntegras, corretamente posicionadas e sem alterações que reduzam sua eficácia.
A retirada, abertura ou neutralização de uma proteção não deve ser tratada como solução para acelerar a produção ou facilitar o ajuste do ferramental.
As proteções ópticas atuam como uma barreira de detecção na área definida pelo projeto de segurança.
Quando há interrupção do campo protegido, o sistema deve impedir condições perigosas de acionamento ou interromper o ciclo conforme a lógica de segurança instalada.
O funcionamento desses dispositivos precisa ser verificado por procedimento autorizado e de acordo com as orientações técnicas do equipamento.
Não se deve presumir que uma barreira óptica substitua proteções físicas, procedimentos operacionais ou treinamento.
Antes do início do turno, é recomendável observar se há danos visíveis, desalinhamento, sujeira, fixações soltas ou sinais de intervenção nos dispositivos de proteção.
Também é importante confirmar que a área de trabalho está livre de pessoas não autorizadas, ferramentas soltas e materiais que possam interferir no movimento do conjunto.
Comando bimanual e prevenção de acionamentos indevidos
O comando bimanual exige o uso coordenado das duas mãos para iniciar a operação, ajudando a manter o operador afastado da zona de prensagem no momento do acionamento.
Para cumprir sua finalidade, os comandos devem estar posicionados de modo a dificultar o acionamento com uma única mão ou por meios improvisados.
A lógica de controle, os botões, os cabos e os componentes associados precisam ser preservados e avaliados durante as rotinas de inspeção.
Esse recurso não elimina todos os riscos do processo.
O operador ainda deve seguir o método de trabalho definido, utilizar os equipamentos de proteção individual aplicáveis, manter a atenção durante o ciclo e nunca colocar as mãos na área de conformação enquanto houver possibilidade de movimento.
Ajustes de ferramenta, retirada de peças presas e limpeza da região de prensagem exigem a parada segura do equipamento e o procedimento apropriado de bloqueio.
Também é necessário evitar acionamentos acidentais durante a preparação da máquina.
O painel deve permanecer acessível apenas a pessoas autorizadas, e o comando não deve ser mantido pressionado por objetos, fitas ou adaptações não previstas no projeto.
Qualquer comportamento irregular, como acionamento intermitente, resposta diferente entre os botões ou movimento inesperado, deve levar à interrupção da operação e à avaliação por profissional habilitado.
Análise de risco e capacitação
A adequação da prensa ao processo depende de uma análise de risco que considere a ferramenta utilizada, o material processado, o curso, a força aplicada, o modo de alimentação e retirada das peças, os ajustes, a limpeza e as intervenções de manutenção.
A análise deve abranger também riscos hidráulicos, elétricos, mecânicos, de esmagamento, de projeção de partículas e de movimentação de cargas associada ao ferramental.
A capacitação deve ser compatível com a função exercida.
O operador precisa conhecer o funcionamento básico da prensa, os limites do procedimento, o significado dos comandos, os dispositivos de proteção, as situações de parada e a forma correta de comunicar anomalias.
Pessoas envolvidas em manutenção, preparação e troca de ferramentas necessitam de instruções específicas para executar intervenções com o equipamento em condição segura.
A documentação interna deve refletir o processo real.
Procedimentos genéricos não substituem instruções elaboradas para a configuração instalada, para a ferramenta utilizada e para o fluxo de produção de cada planta.
A verificação de requisitos aplicáveis da NR-12 e de outras normas relacionadas deve ser conduzida pelo responsável técnico e pela organização que utiliza a máquina.
Inspeção, bloqueio e manutenção
Uma rotina de inspeção ajuda a identificar condições que podem evoluir para falhas ou acidentes.
Entre os pontos que podem ser verificados conforme o procedimento da indústria estão:
- integridade das proteções físicas e dos pontos de fixação;
- funcionamento dos dispositivos ópticos e do comando bimanual;
- estado aparente de mangueiras, conexões, cilindro e componentes hidráulicos;
- ausência de vazamentos, ruídos ou movimentos anormais;
- condição dos cabos, painel e sinalizações de segurança;
- limpeza e organização da área ao redor da prensa;
- estabilidade do ferramental e adequação do método de alimentação.
A inspeção não substitui a manutenção preventiva nem autoriza o operador a desmontar componentes.
Quando for necessário acessar áreas de risco, realizar ajustes, limpar internamente ou corrigir uma falha, deve-se aplicar o procedimento de parada e bloqueio definido pela empresa.
Esse procedimento normalmente envolve desligar as fontes de energia, impedir a reenergização, identificar o bloqueio e confirmar a ausência de energia antes do início do serviço, sempre conforme a avaliação técnica e as regras locais.
Vazamento hidráulico, queda de pressão, aquecimento anormal do fluido, falha no comando, resposta irregular das proteções ou alteração no curso são sinais para interromper a operação e solicitar avaliação.
A VR MAQ. atua também com manutenção, conserto e reparo de prensas, incluindo atendimento multimarcas.
Para definir a intervenção adequada, a indústria deve fornecer as informações técnicas do equipamento e descrever a ocorrência observada.
A segurança operacional não deve ser reduzida à presença de um único dispositivo.
Na Prensa Hidráulica Motorizada, proteções ópticas e físicas, comando bimanual, análise de risco, treinamento, inspeções, bloqueio e manutenção formam um sistema integrado.
A VR MAQ. informa a fabricação do equipamento com recursos de proteção compatíveis com a proposta apresentada, mas a avaliação da instalação, a implementação dos procedimentos e a verificação contínua da conformidade devem considerar as condições específicas de cada ambiente industrial.
Eficiência energética, ciclo de trabalho e confiabilidade
A eficiência de uma prensa hidráulica não depende apenas da potência instalada.
Ela resulta da combinação entre pressão corretamente especificada, velocidade adequada em cada etapa, dimensionamento do conjunto hidráulico, controle térmico do fluido e estabilidade do ciclo.
Na Prensa Hidráulica Motorizada, a aproximação rápida e a prensagem lenta permitem adaptar o comportamento da máquina às diferentes fases da operação, evitando que o equipamento trabalhe continuamente nas mesmas condições quando o processo exige respostas distintas.
Controle de pressão e velocidade durante o ciclo
O ciclo hidráulico pode ser entendido em três momentos principais:
- Aproximação: o cilindro percorre a distância inicial até alcançar a peça, ferramenta ou material. Nessa etapa, uma velocidade mais elevada pode reduzir o tempo improdutivo do ciclo.
- Prensagem ou conformação: após o contato, o sistema aplica a força necessária com velocidade controlada. A regulagem deve considerar o material, o ferramental, o curso e o tipo de operação.
- Retorno: concluída a atividade, o cilindro retorna à posição definida para liberar a peça e preparar o próximo ciclo.
A aproximação rápida combinada à prensagem lenta é especialmente relevante em operações de estampo, embutimento, dobra, montagem por interferência e compactação.
A primeira fase favorece a produtividade; a segunda proporciona maior controle sobre a aplicação da força, reduzindo a possibilidade de deformações indesejadas causadas por velocidade incompatível com o processo.
As válvulas proporcionais de alto fluxo contribuem para uma transição mais controlada entre velocidade, pressão e vazão.
Em termos práticos, o ajuste não deve buscar simplesmente a maior velocidade disponível, mas a relação mais adequada entre tempo de ciclo, qualidade da peça, estabilidade da ferramenta e segurança operacional.
Uma pressão superior à necessária pode aumentar esforços sobre componentes, ferramental e estrutura sem necessariamente melhorar o resultado.
Operação prolongada e controle térmico do fluido
Em ciclos repetitivos, parte da energia do sistema hidráulico pode ser convertida em calor.
Se a temperatura do fluido se elevar de forma excessiva, podem ocorrer alterações de viscosidade, perda de estabilidade no movimento, maior desgaste de componentes e variações na repetibilidade do processo.
Por isso, a gestão térmica deve fazer parte da especificação e da rotina de manutenção.
A prensa descrita conta com sistemas integrados de troca de calor destinados a auxiliar o controle da temperatura do fluido em operações prolongadas.
Esse recurso não elimina a necessidade de acompanhamento: o desempenho térmico depende das condições reais de trabalho, da carga aplicada, da frequência dos ciclos, da limpeza do sistema e do estado dos componentes hidráulicos.
Para preservar a confiabilidade, a equipe de manutenção pode acompanhar tendências como:
- temperatura do fluido ao longo do turno;
- variação de pressão entre ciclos semelhantes;
- ruídos ou vibrações anormais na bomba e no motor;
- presença de vazamentos em conexões, mangueiras, válvulas e cilindro;
- alterações na velocidade de aproximação, prensagem ou retorno;
- formação de espuma, contaminação ou mudança visual do fluido, conforme os critérios técnicos aplicáveis ao sistema.
Essas verificações devem ser realizadas com procedimentos seguros e por profissionais habilitados.
A identificação de uma tendência de aquecimento ou perda de desempenho é mais útil quando ocorre antes de uma parada não programada, permitindo avaliar a causa e planejar a intervenção adequada.
Indicadores para acompanhar consumo, disponibilidade e estabilidade
Sem atribuir valores fixos de consumo à máquina, a indústria pode construir uma linha de base própria para cada processo.
O acompanhamento deve comparar ciclos equivalentes e considerar a força aplicada, o tempo de operação, o material processado e a frequência de uso.
Entre os indicadores educacionais que podem apoiar essa análise estão:
- Consumo específico: relação entre a energia utilizada e a quantidade de peças, lotes ou material processado.
- Tempo de ciclo: intervalo entre o início de uma operação e a condição de máquina pronta para o ciclo seguinte.
- Disponibilidade operacional: proporção do período planejado em que o equipamento está apto a produzir, descontadas paradas e intervenções.
- Estabilidade de pressão: capacidade de manter o comportamento esperado em operações repetidas.
- Índice de retrabalho ou rejeição: indicador indireto de variações de velocidade, força, ferramental ou regulagem.
- Temperatura de operação: tendência térmica observada durante diferentes regimes de carga e frequência.
Um aumento do consumo específico pode estar associado a tempo excessivo em vazio, vazamentos, filtros restritos, regulagem inadequada, aquecimento elevado ou alterações no método de trabalho.
Já uma queda de disponibilidade pode indicar falhas hidráulicas, elétricas, mecânicas ou problemas de planejamento da manutenção.
O diagnóstico deve ser feito a partir do conjunto de evidências, e não de um único indicador.
Confiabilidade depende de processo, equipamento e manutenção
A confiabilidade da prensa hidráulica é resultado da integração entre projeto, instalação, operação, treinamento e manutenção preventiva.
O registro dos ciclos, das ocorrências, das temperaturas e das intervenções ajuda a diferenciar uma variação pontual de uma falha recorrente.
A VR MAQ. atua na fabricação de máquinas e equipamentos industriais e também oferece serviços de manutenção preventiva e corretiva, incluindo atendimento a prensas hidráulicas.
Para uma avaliação técnica, é importante informar a aplicação, o regime de trabalho, a capacidade requerida, os sintomas observados e as condições do processo.
Assim, a análise pode considerar controle hidráulico, acionamento elétrico, estrutura, cilindro, válvulas, troca de calor e dispositivos de segurança de forma integrada.
A confiabilidade de uma prensa hidráulica depende da combinação entre projeto adequado, operação correta e manutenção planejada.
Mesmo uma estrutura robusta pode perder desempenho quando há contaminação do fluido, desgaste de vedações, falhas no comando elétrico, desalinhamento ou uso de ferramentas incompatíveis com a capacidade do equipamento.
Por isso, a manutenção deve considerar o conjunto hidráulico, elétrico, mecânico, estrutural e de segurança, sempre com procedimentos definidos para o modelo instalado e para o regime real de produção.
Como estruturar um plano de manutenção preventiva?
A manutenção preventiva deve ser organizada a partir das recomendações técnicas do fabricante, do histórico de ocorrências, da intensidade de uso e das características do processo.
Uma prensa que opera em ciclos frequentes, com elevada força ou em ambientes com partículas, umidade e variação térmica, exige atenção compatível com essas condições.
O objetivo não é apenas corrigir falhas antes que provoquem uma parada, mas preservar a estabilidade da pressão, a repetibilidade do curso e a segurança da operação.
Um plano básico pode contemplar as seguintes frentes:
- Inspeção visual e limpeza: verificar vazamentos, acúmulo de resíduos, deformações aparentes, danos em proteções, estado das mangueiras e condições da área de trabalho.
- Sistema hidráulico: observar nível e aspecto do fluido conforme as especificações aplicáveis, conexões, reservatório, filtros, bomba, válvulas, cilindro e sinais de aquecimento anormal.
- Cilindro e vedações: acompanhar a presença de vazamento externo, perda de força, descida irregular, trepidação ou dificuldade para manter a posição.
- Estrutura e ferramental: conferir mesa, colunas, guias, pontos de fixação, alinhamento, soldas visíveis e compatibilidade entre ferramenta, curso e força aplicada.
- Painel e comando elétrico: inspecionar botoeiras, comando bimanual, cabos, sinalizações, sensores e componentes de acionamento por profissionais habilitados.
- Dispositivos de segurança: testar, conforme procedimento definido, proteções físicas, proteções ópticas, parada de emergência e condições que impedem acionamentos indevidos.
- Registros: documentar anomalias, intervenções, peças substituídas, ajustes realizados e condições observadas durante os ciclos de trabalho.
A periodicidade não deve ser determinada apenas pelo calendário.
Ela também pode ser relacionada ao número de ciclos, à criticidade da prensa para a produção, à severidade do ambiente e aos sinais identificados pelos operadores.
Inspeções simples podem fazer parte da rotina operacional, enquanto avaliações hidráulicas, elétricas e estruturais devem seguir escopo técnico apropriado.
Sinais de anomalia que exigem investigação
Alguns sintomas indicam que a prensa não deve continuar operando sem avaliação.
A perda de força pode estar associada a pressão insuficiente, desgaste de componentes, vazamento interno ou problema na bomba, mas a causa não deve ser presumida sem diagnóstico.
Da mesma forma, uma velocidade de descida diferente da habitual pode envolver válvulas, controle hidráulico, obstruções ou parâmetros de comando.
Entre os sinais que merecem atenção estão:
- vazamento de fluido em conexões, mangueiras, cilindros ou reservatórios;
- ruído incomum na bomba, no motor ou durante a movimentação do cilindro;
- aquecimento excessivo do fluido ou acionamentos acompanhados de odor anormal;
- dificuldade para atingir ou manter a pressão de trabalho;
- avanço irregular, trepidação, lentidão inesperada ou retorno incompleto;
- desalinhamento entre ferramenta, mesa e cilindro;
- trincas, deformações ou alterações visíveis na estrutura;
- falhas intermitentes no painel, nos sensores ou no comando bimanual;
- acionamento que não responde aos comandos previstos;
- desgaste, deslocamento ou dano em proteções físicas e ópticas.
O operador deve interromper o ciclo quando houver risco, comportamento inesperado ou comprometimento de uma proteção.
Não é recomendável contornar sensores, retirar proteções, aumentar a pressão sem validação técnica ou substituir componentes por itens sem compatibilidade comprovada.
A investigação deve começar com o equipamento em condição segura e com o bloqueio das fontes de energia aplicável ao procedimento.
Diferença entre manutenção preventiva e corretiva
A manutenção preventiva é planejada para reduzir a probabilidade de falhas e manter o equipamento dentro de condições operacionais conhecidas.
Ela inclui inspeções, limpeza, ajustes, substituições programadas conforme necessidade técnica e verificação dos dispositivos de segurança.
A manutenção corretiva ocorre depois da identificação de uma falha ou perda de desempenho.
Ela pode envolver diagnóstico, desmontagem, reparo, substituição de componentes, ajustes e testes antes do retorno à produção.
Uma intervenção corretiva bem executada não deve se limitar à troca da peça que apresentou o sintoma: é necessário investigar a causa, pois contaminação, sobrecarga, desalinhamento, instalação inadequada ou falha de comando podem provocar reincidência.
Na VR MAQ., a atuação inclui manutenção preventiva e corretiva, além de conserto e reparo de prensas.
Como fabricante e prestadora de serviços, a empresa pode ser consultada para avaliar a necessidade do equipamento e o escopo adequado da intervenção, sem substituir a análise técnica específica da máquina instalada.
Falhas hidráulicas, elétricas e estruturais
A separação inicial por sistemas ajuda a organizar o diagnóstico, mas os subsistemas trabalham de forma integrada.
Uma falha elétrica pode impedir o acionamento da bomba; uma falha hidráulica pode causar sobrecarga no motor; e um problema estrutural pode comprometer o alinhamento e aumentar esforços no conjunto.
Falhas hidráulicas costumam estar relacionadas a vazamentos, fluido inadequado ou contaminado, filtros saturados, bomba, válvulas, cilindro, mangueiras e conexões.
Os sintomas podem incluir perda de pressão, movimentos instáveis, aquecimento e redução da capacidade de repetição do ciclo.
Falhas elétricas e de comando podem envolver alimentação, painel, botoeiras, sensores, relés, acionamentos, cabos e lógica de segurança.
A análise deve ser realizada por profissional qualificado, especialmente quando houver necessidade de medições, abertura do painel ou intervenção em circuitos energizados.
Falhas mecânicas e estruturais podem aparecer como folgas, desgaste de guias, deformações, problemas de fixação, desalinhamento ou danos em soldas e componentes de sustentação.
Como a prensa trabalha com forças elevadas, qualquer alteração estrutural merece avaliação antes da continuidade da operação.
Diferenças entre prensa hidráulica, excêntrica, manual e viradeira
A prensa hidráulica utiliza uma central motorizada, bomba, válvulas e cilindro para aplicar força ao longo do curso.
Uma de suas características é permitir controle de pressão e velocidade, com força constante durante o curso conforme o dimensionamento e os parâmetros do sistema.
Essa configuração atende operações como prensagem, dobra, estampagem, embutimento, montagem por interferência e compactação.
A prensa excêntrica utiliza um mecanismo mecânico para transformar o movimento de rotação em movimento alternado.
É uma tecnologia distinta, com características próprias de curso, acionamento, cadência e aplicação.
A escolha depende do processo, da ferramenta, do material e dos requisitos de produção e segurança.
A prensa manual depende da atuação física do operador para gerar a força.
Pode ser adequada a determinados trabalhos de menor escala ou aplicações específicas, mas não deve ser considerada equivalente a uma prensa hidráulica motorizada apenas porque ambas realizam prensagem.
A prensa viradeira é voltada principalmente à dobra de chapas por meio de punção e matriz, com configuração e finalidade próprias.
Embora uma prensa hidráulica também possa realizar operações de dobra, a ferramenta, a geometria da peça, o controle do curso e os requisitos do processo precisam ser avaliados para confirmar a solução adequada.
Perguntas frequentes sobre manutenção e uso
Qual força uma prensa hidráulica pode aplicar?
A capacidade depende do projeto, do cilindro, da pressão hidráulica, da estrutura e da configuração do equipamento.
No caso da prensa hidráulica motorizada descrita pela VR MAQ., as capacidades informadas variam de 10 a mais de 1.000 toneladas de força.
A força necessária para uma operação específica deve ser definida a partir do material, da ferramenta, da área de contato, do curso e do tipo de conformação.
Uma prensa hidráulica serve para conformação?
Sim.
Ela pode participar de processos de dobra, estampagem, embutimento, moldagem e outras operações de conformação, desde que o equipamento e o ferramental sejam especificados para o material e para a geometria da peça.
Também pode ser usada em compactação, montagem por interferência e prensagem de conjuntos.
Qual é a importância da manutenção preventiva?
Ela ajuda a identificar desgaste, vazamentos, alterações de pressão, problemas de alinhamento e falhas nos dispositivos de segurança antes que evoluam para uma interrupção mais grave.
Também favorece a estabilidade do processo e a conservação dos componentes, mas não elimina a necessidade de inspeções, operação correta e manutenção corretiva quando surgirem anomalias.
A prensa precisa atender à NR-12?
Máquinas e equipamentos devem ser avaliados conforme os requisitos de segurança aplicáveis à instalação, ao processo e à configuração utilizada.
A prensa apresentada conta com proteções ópticas e físicas totais e painel elétrico de comando bimanual, conforme as informações fornecidas.
A adequação deve ser verificada no contexto real de uso, incluindo análise de risco, procedimentos, treinamento, inspeção e manutenção dos dispositivos de segurança.
Como saber se o problema é hidráulico ou elétrico?
Observe o comportamento do equipamento sem realizar intervenções inseguras.
Se o motor não aciona ou os comandos não respondem, pode haver uma ocorrência elétrica ou de controle.
Se o sistema aciona, mas perde força, apresenta vazamento ou movimenta o cilindro de forma irregular, a investigação pode envolver o circuito hidráulico.
Como os sistemas são interdependentes, o diagnóstico deve ser técnico e não baseado apenas no sintoma.
A prensa pode operar por longos períodos?
A prensa motorizada descrita possui ciclos de aproximação rápida e prensagem lenta, válvulas proporcionais de alto fluxo e sistemas integrados de troca de calor projetados para evitar o superaquecimento do fluido em operação prolongada.
Ainda assim, o regime real deve respeitar o dimensionamento, os parâmetros de operação, as condições ambientais e o plano de manutenção do equipamento.
É possível customizar a prensa?
A configuração pode ser adaptada às necessidades do processo.
Entre as possibilidades informadas estão extratores inferiores e sistemas de amortecimento de impacto para estampo de corte bruto.
A viabilidade depende da análise do produto, do ferramental, da força, do curso, do espaço disponível e dos requisitos de segurança.
Quem pode realizar o conserto ou reparo?
Intervenções hidráulicas, elétricas, mecânicas e estruturais devem ser conduzidas por profissionais com competência compatível com o serviço e com os riscos envolvidos.
A VR MAQ. oferece manutenção, conserto e reparo de prensas e atua com atendimento nacional via envio, conforme a necessidade apresentada pelo cliente.
Para definir o escopo, é recomendável encaminhar informações do equipamento, do sintoma e da aplicação para avaliação da empresa.
Como solicitar uma avaliação técnica?
Antes de buscar manutenção, reúna a identificação disponível da prensa, a descrição do processo, o tipo de material trabalhado, o comportamento observado, eventuais mensagens do painel e o histórico recente de intervenções.
Fotografias ou vídeos podem ajudar na triagem, desde que produzidos sem expor pessoas a riscos e sem operar o equipamento em condição insegura.
A VR MAQ. atende projetos e serviços relacionados a prensas hidráulicas, equipamentos hidráulicos, cilindros hidráulicos, fabricação de máquinas industriais e manutenção industrial.
